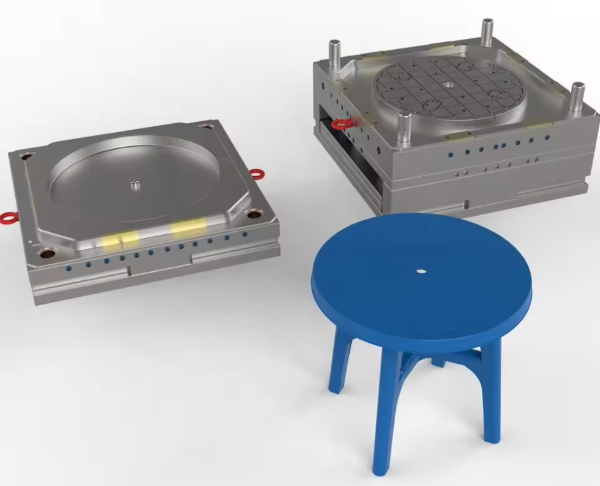
Ronde krukkenmallen vormen een gespecialiseerde categorie kunststof spuitgietmatrijzen die een nauwkeurige balans vereisen tussen structurele integriteit, materiaalefficiëntie en productie-efficiëntie. Deze technische gids beschrijft de selectiecriteria voor matrijsstaal, ontwerpoverwegingen en productieparameters die specifiek zijn geoptimaliseerd voor de productie van ronde krukken. Nu de wereldwijde vraag naar commerciële meubelmallen met 4.7% CAGR groeit, wordt de behoefte aan toepassingsspecifieke staaloplossingen steeds belangrijker.
Materiaalselectie en prestatieparameters
Voorgehard staal 718H
Toepassingsscenario: Hoofdholte en kern voor ronde krukken voor algemeen gebruik
prestaties parameters:
- Hardheid: 32-36 HRC (voorgehard)
- Dimensionale stabiliteit: ±0.002 mm/m
- Bewerkbaarheid: Uitstekend geschikt voor complexe ribstructuren
- Levensduur van de matrijs: 500,000+ cycli voor PP/PE-verwerking
Voordelen :
- Geen warmtebehandeling na bewerking nodig
- Superieure polijstbaarheid (SPI #3 finish haalbaar)
- Kosteneffectieve oplossing voor middelgrote productievolumes (100,000-500,000 eenheden)
- Ideale balans tussen sterkte en taaiheid voor I-vormige draagconstructies
Stainless Steel 2316
Toepassingsscenario: Glijders, geleidegroeven en slijtvaste inzetstukken
prestaties parameters:
- Hardheid: 48-50 HRC na warmtebehandeling
- Corrosiebestendigheid: Voldoet aan de ISO 9227 zoutsproeitest (500 uur)
- Oppervlakteafwerking: Ra ≤ 0.2 μm na polijsten
- Slijtvastheid: 15% hoger dan conventioneel 420-staal
Voordelen :
- Uitstekende weerstand tegen schimmelvorming tijdens lange productieruns
- Behoudt maatvastheid in omgevingen met hoge temperaturen (tot 180°C)
- Optimale keuze voor mallen die frequente reinigingscycli vereisen
- Compatibel met alle gangbare kunststoffen, inclusief glasgevulde soorten
Spiegelklaar staal Nak80
Toepassingsscenario: Zichtbare oppervlakken en hoge esthetische eisen
prestaties parameters:
- Hardheid: 37-43 HRC (voorgehard)
- Polijstvermogen: Ra ≤ 0.05 μm (SPI #1 afwerking)
- Bewerkbaarheid: 20% beter dan traditionele martensitische roestvaste staalsoorten
- Opbrengststerkte: 950 MPa
Voordelen :
- Elimineert de noodzaak van secundaire polijstbewerkingen
- Ideaal voor krukken met een getextureerd of gepatroneerd oppervlak
- Vermindert de cyclustijd met 15% door verbeterde warmteoverdracht
- Uitstekend geschikt voor hoogglans zichtbare componenten zonder verfapplicaties
Warmwerkstaal H13
Toepassingsscenario: Warmloopsystemen en poortinzetstukken
prestaties parameters:
- Hardheid: 44-48 HRC na warmtebehandeling
- Thermische geleidbaarheid: 26 W/(m·K)
- Hete hardheid: 40 HRC bij 500°C
- Slagvastheid: 28 J/cm² (Charpy V-inkeping)
Voordelen :
- Bestand tegen cyclische thermische spanningen in hotrunner-toepassingen
- Biedt weerstand tegen scheuren in gebieden met extreme temperatuurverschillen
- Verlengt de levensduur van het warmloopkanaal met 300% in vergelijking met standaard gereedschapsstaal
- Behoudt de maatvastheid tijdens langdurige verwarmingscycli
Ontwerp- en productieoverwegingen
Fundamenten van structureel ontwerp
Eisen met betrekking tot het draagvermogen :
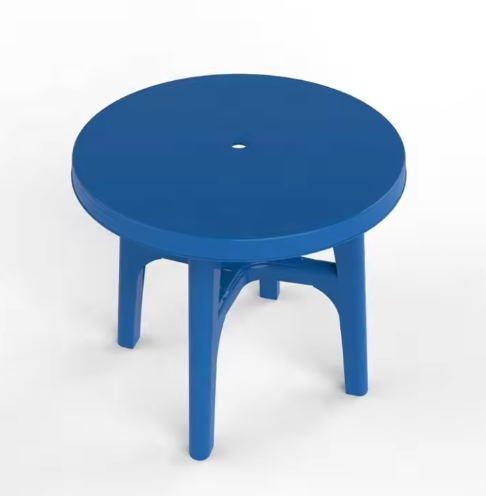
- Primaire draagstructuur: I-vormige wapeningsstructuur met wanddikte van 3-5 mm
- Doorsnedeontwerp: Geoptimaliseerd voor een statische belasting van 150 kg (doorbuiging ≤ 2 mm)
- Ribbenconfiguratie: Hoogte beperkt tot 3× wanddikte, breedte 0.8× wanddikte
- Hoekradius: minimaal 2 mm om de spanningsconcentratie te verminderen en de stroming te verbeteren
Maatspecificaties :
- Algemene tolerantie: IT8-klasse (±0.05 mm voor kritische afmetingen)
- Vlakheid: ≤ 0.1 mm/m voor zitvlak
- Concentriciteit: ≤ 0.03 mm voor beenuitlijningskenmerken
- Trekhoeken: 1° voor verticale oppervlakken, 3° voor getextureerde oppervlakken
Ontwerp van matrijscomponenten
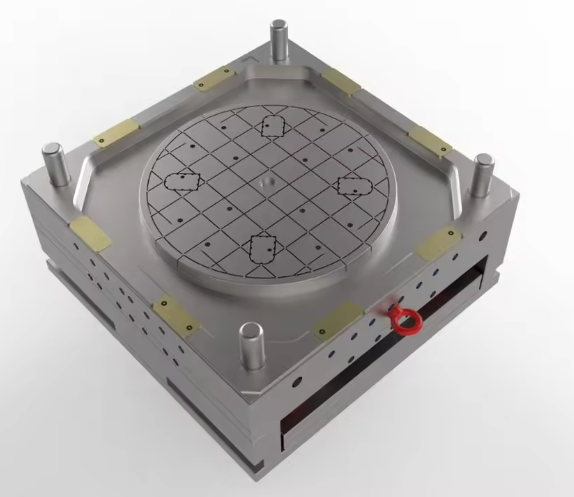
Holte- en kernontwerp :
- Voor dimensionale consistentie wordt een configuratie met één holte aanbevolen
- Koelkanaalindeling: Gelijkmatig verdeeld (30-40 mm spoed) met een diameter van 8 mm
- Waterstroom: minimaal 6 l/min per circuit om een gelijkmatige koeling te garanderen
- Ontluchting: Perimeterventilatie (0.015 mm diepte × 5 mm breedte) bij stromingsfronten
Uitwerpsysteem :
- Gebalanceerde uitwerppenopstelling: 1 pen per 100 cm² projectieoppervlak
- Uitwerperpendiameter: minimaal 3 mm om buigen te voorkomen
- Terugkeerveerkracht: 15N per veer om positieve terugvering te garanderen
- Stripperplaatontwerp voor grote vlakke oppervlakken om vervorming te voorkomen
Begeleidingssysteem :
- Diameter geleidezuil: Minimaal 20 mm bij 100 mm lengte
- Geleidehulsspeling: 0.02-0.04 mm voor nauwkeurige uitlijning
- Positioneringspennen: 2 per malhelft (diameter 12 mm, tolerantie H7/g6)
- Slijtplaten: 50 mm breed langs alle schuifvlakken
Specificaties voor oppervlaktebehandeling
Functionele afwerkingen :
- Zitvlak: SPI #3 afwerking (Ra 0.4μm) met microtextuur voor slipweerstand
- Beenoppervlakken: SPI #4-afwerking (Ra 0.8 μm) om stromingslijnen te verbergen
- Decoratieve kenmerken: Lasergravering compatibel met 2316 staal
- Schroefdraadinzetstukken: gekarteld oppervlak met 0.5 mm spoed voor een veilige verbinding
Speciale behandelingen :
- Nitreren: 0.1-0.2 mm kastdiepte voor slijtvlakken (oppervlaktehardheid 50-55 HRC)
- PVD-coating: TiN (2 μm dikte) voor poortinzetstukken om slijtage te verminderen
- Elektrolytisch polijsten: Voor zichtbare oppervlakken die maximale corrosiebestendigheid vereisen
- Laseroppervlaktelegering: voor plaatselijke versterking van gebieden met hoge spanning
Productieprocesparameters
Materiaalspecifieke verwerking
Polypropyleen (PP) :
- Smelttemperatuur: 200-230°C (zone 3-4)
- Schimmeltemperatuur: 40-60°C
- Injectiedruk: 70-90 MPa
- Houddruk: 60-70% van de injectiedruk
- Injectiesnelheid: 50-80 mm/s
- Afkoeltijd: 15-25 seconden
Polyethyleen met hoge dichtheid (HDPE) :
- Smelttemperatuur: 180-210°C
- Schimmeltemperatuur: 30-50°C
- Injectiedruk: 60-80 MPa
- Houddruk: 50-60% van de injectiedruk
- Injectiesnelheid: 60-90 mm/s
- Afkoeltijd: 18-28 seconden
Acrylonitril-butadieen-styreen (ABS) :
- Smelttemperatuur: 220-250°C
- Schimmeltemperatuur: 60-80°C
- Injectiedruk: 80-100 MPa
- Houddruk: 65-75% van de injectiedruk
- Injectiesnelheid: 40-70 mm/s
- Afkoeltijd: 20-30 seconden
Glasvezelversterkt polypropyleen (30% GF) :
- Smelttemperatuur: 210-240°C
- Schimmeltemperatuur: 50-70°C
- Injectiedruk: 90-110 MPa
- Houddruk: 70-80% van de injectiedruk
- Injectiesnelheid: 30-60 mm/s
- Afkoeltijd: 25-35 seconden
Cyclusoptimalisatie
Belangrijkste cyclusparameters :
- Totale cyclustijd: 35-40 seconden (doel: 38 seconden)
- Injectiefase: 4-6 seconden
- Houdfase: 5-8 seconden
- Afkoelfase: 20-25 seconden
- Schimmel open/dicht: 6-7 seconden
- Uitwerptijd: 1-2 seconden
Optimalisatiestrategieën :
- Conforme koelkanalen: Verminder de koeltijd met 20-30%
- Sequentiële klepafsluiting: elimineer laslijnen in kritieke gebieden
- Temperatuurregeling van de matrijs: ±1°C nauwkeurig om maatvastheid te garanderen
- Snelle warmtecyclusvorming: voor oppervlaktevereisten van klasse A
Maatregelen voor kwaliteitscontrole
Inspectie tijdens het productieproces :
- Dimensionale verificatie: CMM-inspectie van 5 monsters per productierun
- Gewichtscontrole: ±2 g tolerantie voor processtabiliteitsbewaking
- Visuele inspectie: 100% inspectie onder 1000 lux verlichting
- Classificatie van defecten: Kritisch (veiligheidsgerelateerd), Groot (functioneel), Klein (esthetisch)
Materiaalverificatie :
- Smeltstroomsnelheid: Test elke productiepartij (±10% van de nominale waarde)
- Dichtheid: verificatie met behulp van de Archimedes-methode
- Treksterkte: Maandelijkse coupontest (treksterkte, rek)
- Slagvastheid: Geïnstrumenteerde slagtest bij 23°C en -30°C
Assemblage en secundaire bewerkingen
Overwegingen bij het invoegen van mallen
Ontwerp van het metalen inzetstuk :
- Gekarteld oppervlak met 0.5 mm spoed voor mechanische verbinding
- Voorverwarmen: 150-200°C om koude plekken te voorkomen
- Plaatsingstolerantie van de inzet: ±0.1 mm voor een correcte uitlijning
- Retentiekracht: Minimaal 200N per wisselplaat (conform ISO 10299)
Invoegmaterialen :
- Koolstofstaal: Voor standaard belastingstoepassingen (gegalvaniseerd voor corrosiebestendigheid)
- Roestvrij staal: Voor buitentoepassingen of toepassingen blootgesteld aan vocht
- Aluminium: Voor gewichtsreductie (met draadversterking)
- Messing: Voor elektrische geleidbaarheidseisen
Methoden voor deelname
Lasprocessen :
- Ultrasoon lassen: frequentie 20-30 kHz, amplitude 0.3-0.5 mm
- Trillingslassen: frequentie 120-240 Hz, amplitude 1.5 mm
- Hete plaat lassen: 220-260°C plaattemperatuur, 300N kracht
- Spinlassen: 2000-3000 RPM, lastijd 2-5 seconden
Mechanische bevestiging :
- Schroefdraadbevestigingen: maat M4-M6 met 0.7 mm spoed
- Snap-fit ontwerp: 1.5 mm interferentie, 45° inloophoek
- Klinken: Halfbuisvormige klinknagels met een klembereik van 1.5× diameter
- Lijmverbindingen: Structurele lijmen op acrylbasis (schuifsterkte ≥ 15 MPa)
Onderhoud en probleemoplossing van Ronde krukvorm
Preventief onderhoudsprogramma
Dagelijks onderhoud :
- Visuele inspectie van maloppervlakken op slijtage of schade
- Reiniging van koelkanalen om kalkaanslag te voorkomen
- Smering van geleidingspijlers en glijmechanismen (voedselveilig smeermiddel)
- Verificatie van temperatuurregelinstellingen
Wekelijks onderhoud :
- Meting van kritische afmetingen (slijtagebewaking)
- Inspectie van uitwerppennen op buiging of slijtage
- Verificatie van de stroomsnelheden en drukken van het koelcircuit
- Controle van het warmloopsysteem op lekken of degradatie
Gepland onderhoud (elke 50,000 cycli) :
- Volledige demontage en reiniging
- Vervanging van slijtdelen (uitwerppennen, bussen)
- Opnieuw polijsten van holte- en kernoppervlakken
- Verificatie van alle dimensionale parameters
Veiligheid en naleving van wet- en regelgeving
Eisen inzake materiaalveiligheid
Naleving van de voorschriften voor contact met levensmiddelen :
- FDA 21 CFR 177.1520 (voor PP, PE, ABS)
- EU 10/2011 (kunststof materialen en artikelen)
- GB 4806.7 (nationale norm voor China)
- Migratielimieten: Totale migratie ≤ 10 mg/dm² (simulant A, B, C, D)
Eisen met betrekking tot brandbaarheid :
- Minimaal UL 94 V-2-classificatie voor binnentoepassingen
- Zuurstofindex ≥ 24% (ASTM D2863)
- Warmteafgiftesnelheid ≤ 65 kW/m² (ASTM E1354)
Mechanische veiligheidsnormen
Belastingstest :
- Statische belasting: 150 kg gedurende 1 uur (doorbuiging ≤ 2 mm, permanente vervorming ≤ 0.5 mm)
- Dynamische belasting: 75 kg toegepast bij 5 Hz gedurende 100,000 cycli
- Slagvastheid: 10J slag bij 23°C (geen scheuren of permanente vervorming)
- Vermoeidheidstest: 100,000 cycli bij een belasting van 75 kg (geen zichtbare schade)
Chemische bestendigheid :
- Weerstand tegen gangbare reinigingsmiddelen (conform ISO 10243)
- UV-stabiliteit: ≤ 20% verlies van treksterkte na 1000 uur blootstelling
- Wateropname: ≤ 0.5% na 24 uur onderdompeling (ASTM D570)
- Vlekbestendigheid: Geen zichtbare vlekken na 24 uur contact met gangbare voedingsmiddelen
Conclusie
Het ontwerp van ronde krukmallen vereist een zorgvuldige afweging van structurele prestaties, productie-efficiëntie en materiaalkeuze om te voldoen aan de hoge eisen van commerciële en residentiële meubeltoepassingen. Door de richtlijnen in deze technische gids te implementeren, kunnen fabrikanten optimale matrijsprestaties, een langere levensduur en een consistente onderdeelkwaliteit bereiken.
De selectie van geschikte matrijsmaterialen – 718H voor algemene toepassingen, 2316 voor slijtdelen, Nak80 voor hoge esthetische eisen en H13 voor hotrunnersystemen – biedt een complete oplossing voor diverse productiescenario's. In combinatie met de juiste ontwerpprincipes, geoptimaliseerde verwerkingsparameters en strenge kwaliteitscontrole kunnen deze materialen matrijsprestaties leveren van meer dan 500,000 cycli met minimale onderhoudsvereisten.
Veelgestelde vragen over ronde krukvorm
1. Welke materialen kunnen worden gebruikt met de ronde krukvorm?
De Round Stool Mold is geschikt voor glasvezel, kunststof, PU en andere composietmaterialen.
2. Kan de maat van de ronde krukmal worden aangepast?
Ja, we kunnen de diameter, hoogte en dikte aanpassen op basis van uw ontwerpvereisten.
3. Hoe lang duurt het om een ronde krukmal te maken?
Meestal 15–25 dagen, afhankelijk van de complexiteit van de mal en de oppervlakteafwerking.
4. Bieden jullie ook monsterproductie aan met de Round Stool Mold?
Ja, we kunnen een monster maken om de vorm en kwaliteit te bevestigen voordat we overgaan tot massaproductie.
5. Wat is de levensduur van een ronde krukvorm?
Met het juiste onderhoud kan het duizenden gietcycli aan.
6. Kan de Round Stool Mold verschillende oppervlaktetexturen ondersteunen?
Ja, glanzend, mat, leerstructuur en aangepaste oppervlakte-effecten zijn beschikbaar.
>> Misschien vind je dit ook leuk
Normen & Referenties
In dit artikel wordt verwezen naar de volgende industriestandaarden: