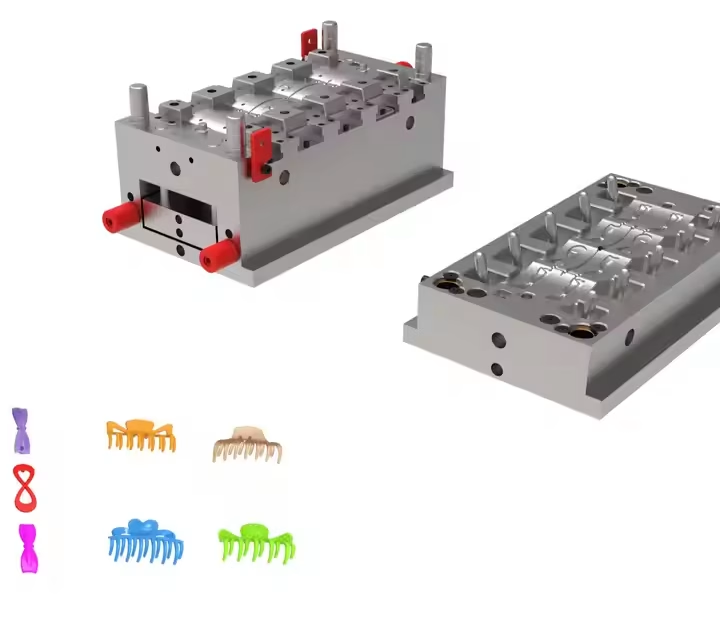
In het tijdperk van fast fashion en gepersonaliseerde consumptie vraagt de haaraccessoiresindustrie om versnelde productiteratie en kwaliteitsverbetering. Als kernapparatuur voor de productie van plastic haarspelden bepaalt innovatie in de matrijstechnologie direct de conversie-efficiëntie van ontwerpconcepten tot eindproducten. Dit artikel biedt een diepgaande analyse van productiesystemen voor plastic haarspeldmallen, waarbij technologische doorbraken en industriële waarde in dit gespecialiseerde veld worden onthuld.
Kunststof haarspeldmallen: de precieze balans tussen kunst en techniek
Reverse Engineering voor Stijlontwerp
De ontwikkeling van moderne plastic haarspeldmallen maakt gebruik van 3D-scannen en CAD-reverse modellering. Ontwerpschetsen ondergaan parametrische verwerking en worden omgezet in 3D-modellen met een precisie van 0.02 mm via topologie-optimalisatiealgoritmen. Voor complexe gebogen oppervlakken die kenmerkend zijn voor haarspelden, gebruiken ingenieurs Non-Uniform Rational B-Spline (NURBS)-technologie om ingewikkelde patronen zoals bloemblaadjestexturen en golfranden te reconstrueren.
Structureel Mechanica Simulatiesysteem
Finite Element Analysis (FEA) simuleert gesmolten materiaalstroom tijdens spuitgieten, optimaliseert gateposities en koelsysteemlay-outs. Voor een boogvormige haarspeldbehuizing verminderde Moldflow-simulatie de injectiecycli met 18% en verminderde productvervorming onder 0.15 mm.
Modulair combinatieontwerp
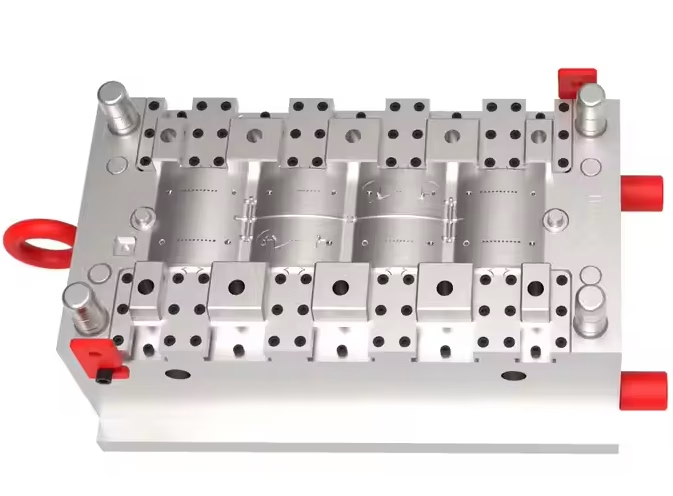
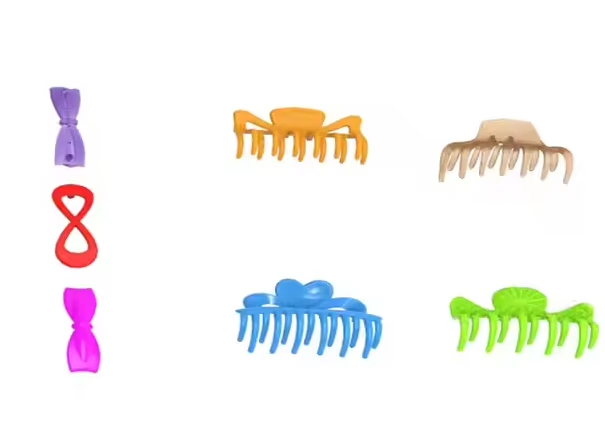
Brancheleiders passen modulaire strategieën toe met 75% gestandaardiseerde basismalframes, wat snelle veranderingen van holtecomponenten mogelijk maakt. Een modulair systeem van "1+5" maakt het mogelijk dat enkele malbases 5 haarspeldontwerpen kunnen accommoderen, wat de omsteltijd terugbrengt tot 45 minuten.
Productieproces van kunststof haarspeldmallen
Matrix voor precisiebewerkingstechnologie
- Holtebewerking: 5-assige CNC-centra bereiken een nauwkeurigheid van ±0.005 mm, met behulp van hardmetalen gereedschappen om spiegelafwerkingen te frezen op HRC62 S136-vormstaal
- Elektrodeproductie: Grafietelektroden creëren gedetailleerde kenmerken via EDM met ontladingsopeningen van 0.02-0.03 mm
- Oppervlaktebehandeling: PVD-coating verlengt de levensduur van de mal tot meer dan 1.5 miljoen cycli, waarbij de hardheid van de TiN-coating HV2300 bereikt
Intelligente temperatuurregeling
Conforme koelkanalen met IoT-sensoren maken dynamische matrijstemperatuurregeling mogelijk. Geavanceerde systemen handhaven schommelingen van ±1.5℃, waardoor de stabiliteit van de krimpsnelheid met 40% wordt verbeterd.
Micro-injectie-innovaties
Voor geminiaturiseerde accessoires (minimale wanddikte 0.3 mm):
- Schroef L/D-verhouding verlaagd tot 16:1 met 500 mm/s injectiesnelheid
- In-mold druksensoren zorgen voor een verpakkingsnauwkeurigheid van ±0.2 MPa
- Gasondersteund gieten verhoogt de opbrengst van holle structuren tot 99.6%
Materialenrevolutie: milieuvriendelijke en functionele doorbraken
Aanpassing van biogebaseerde materialen
Vormmodificaties voor biologisch afbreekbare PLA/PHA-materialen:
- De poortgrootte is met 30% toegenomen ten opzichte van conventionele materialen
- De maltemperatuur wordt verhoogd tot 75-85℃ voor een betere doorstroming
- Speciale ventilatiesystemen voorkomen verkoling
Multifunctionele composietgietvorm
Oplossingen voor metaalpoeder/PETG-composieten:
- Hardverchromen (0.015 mm dikte)
- Slijtvaste inzetstukken (wolfraamstaal HRA90)
- Nauwkeurige matrijstemperatuurregeling op 110±2℃
Innovatie van het verfvrije proces
Met de overdracht van de maltextuur is het volgende mogelijk:
- Iriserende effecten (VDI3400 A3-norm)
- Metaalborstelpatronen (0.08 mm etsdiepte)
- 3D-reliëfontwerpen (textuurprecisie van 0.02 mm)
Gemeenschappelijke uitdagingen en oplossingen
Moeilijkheden bij het ontvormen
- Oorzaken: Onvoldoende trekhoeken (<1°), slechte uitwerppenindeling.
- Oplossingen: Hoekige lifters, schuifregelaars of losmiddelen voor mallen. Vacuümondersteund ontvormen is een oplossing voor het vastplakken van dunne wanden.
Oppervlakteverzakkingen of stroomlijnen
- Optimalisatie: Pas de verpakkingsdruk/-tijd aan, voeg ontluchtingen toe of schakel over op materialen met een hoge doorstroming (bijv. PP+30% glasvezel). Gas-assisted injection molding (GAIM) elimineert krimp in dikke secties.
Korte levensduur van schimmel
- Regelmatig onderhoud (reiniging van kanalen, reparatie van slijtage) en oppervlaktebehandelingen (verchromen, nitreren). Lasercladding voegt 0.1–0.3 mm slijtvaste lagen toe, waardoor de levensduur verdrievoudigt.
Kleurinconsistentie en batchvariatie
- Masterbatch-dispersie: Mengschroeven met hoge schuifkracht in combinatie met inline-kleurmeters zorgen voor een gelijkmatige pigmentverdeling.
- Environmental Control: Zorg ervoor dat de temperatuur in de werkplaats 23 ± 2 °C is en de luchtvochtigheid ≤ 50%, om te voorkomen dat er vocht in de hars wordt opgenomen.
Conclusie
De creatie van een plastic haarspeld weerspiegelt de Chinese productie-evolutie van "schaalgedreven" naar "technologisch gedreven" excellentie. Op het kruispunt van precisietechniek, AI en materiaalkunde transformeert traditionele mallenmakerij in een kenmerk van geavanceerde productie. Naarmate gedistribueerde productie en wereldwijde samenwerking zich verdiepen, zullen Plastic Hairpin Molds niet langer beperkt blijven tot fabrieken, maar knooppunten worden die ontwerp, consumptie en circulaire economieën verbinden. Deze reis gaat niet alleen over technische beheersing, het is een herinterpretatie van industrieel denken, wat bewijst dat zelfs de kleinste gereedschappen grenzeloos potentieel kunnen ontsluiten.
>> Misschien vind je dit ook leuk
Normen & Referenties
In dit artikel wordt verwezen naar de volgende industriestandaarden: