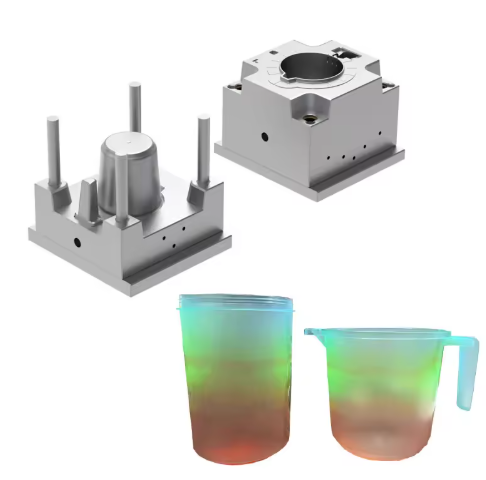
Mengbekers zijn essentiële componenten in de voedselverwerking en huishoudelijke apparaten en vereisen strikte naleving van voedselveiligheidsnormen en uitstekende mechanische prestaties. Deze gids richt zich op de selectie van matrijsstaal, ontwerpoverwegingen, productieprocessen en kwaliteitscontrole voor mengbekermallen en biedt technische inzichten voor de productie van hoogwaardige mengbekercomponenten.
Materiaalselectie en prestatieparameters
Roestvrij staal S136
Toepassingsscenario : Binnenholtes en oppervlakken die in contact komen met voedsel.
Prestatieparameters :
- Hardheid: 48-50 HRC
- Oppervlakteruwheid: Ra ≤ 0.4 μm na spiegelpolijsten
- Corrosiebestendigheid: voldoet aan de FDA 21 CFR 177.2600-normen
- Levensduur van de matrijs: 500,000 cycli voor PP/PE-materialen
Voordelen :
- Uitstekende polijstbaarheid voor gladde binnenoppervlakken die de opbouw van residu minimaliseren
- Superieure corrosiebestendigheid, geschikt voor contact met zure voedingsmiddelen
- Lage onderhoudsvereisten voor continue productieruns
Voorgehard staal 718H (P20+Ni)
Toepassingsscenario : Structurele componenten, deksels en handgrepen
Prestatieparameters :
- Hardheid: 28-34 HRC
- Oppervlakteruwheid: Ra ≤ 0.8 μm
- Dimensionale stabiliteit: ±0.002 mm/m
- Levensduur van de mal: 300,000 cycli
Voordelen :
- Geen nabehandeling nodig, waardoor de productietijd wordt verkort
- Uitstekende bewerkbaarheid voor complexe geometrieën
- Kosteneffectieve oplossing voor componenten die niet in contact komen met voedingsmiddelen
Roestvrij staal 316L
Toepassingsscenario : Speciale eisen voor voedselveiligheid
Prestatieparameters :
- Hardheid: 20-25 HRC (gegloeid)
- Corrosiebestendigheid: 5x hogere chloridebestendigheid dan koolstofstaal
- Oppervlakteafwerking: Ra ≤ 0.8 μm
Voordelen :
- Voldoet aan de strenge FDA-eisen voor contact met voedsel
- Ideaal voor mengbekers die worden gebruikt met zouthoudende of zure voedingsmiddelen
- Uitstekende lasbaarheid voor complexe malconstructies
Ontwerp- en productieoverwegingen van mengbekervormen
Precisie vereisten
Maattoleranties :
- Kritische afmetingen: IT7µ (±0.015 mm)
- Uniformiteit van de wanddikte: ±0.1 mm
- Concentriciteitsfout voor roterende onderdelen: ≤ 0.03 mm
Oppervlaktevereisten :
- Binnenholte: SPI #3 afwerking (Ra ≤ 0.4 μm)
- Buitenoppervlakken: SPI #4 afwerking (Ra ≤ 0.8 μm)
- Afdichtingsoppervlakken: Ra ≤ 0.2 μm om lekvrije prestaties te garanderen
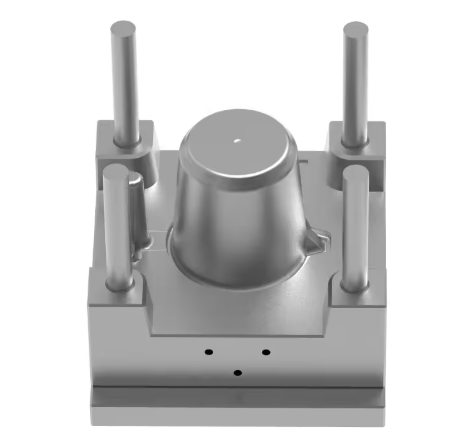
Structuurontwerp van de mengbekermal
Koelsysteem :
- Conforme koelkanalen met een diameter van 8 mm
- Kanaalafstand: 5x diameter (40 mm)
- Afstand tot holteoppervlak: 8 mm
- Nauwkeurigheid temperatuurregeling: ±1°C
Poortsysteem :
- Voor een gelijkmatige vulling wordt een hot runner-ontwerp aanbevolen
- Locatie van de poort: houd functionele gebieden uit de buurt om stromingssporen te voorkomen
- Poortgrootte: 1.2-2.0 mm, afhankelijk van de dikte van het onderdeel
Uitwerpsysteem :
- Gebalanceerde uitwerppen-indeling (minimaal 2 mm diameter)
- Uitwerpslag: 1.5x onderdeelhoogte
- Trekhoek: 1.5° voor PP-materialen, 2° voor PE-materialen
Productieprocessen van mengbekervormen
Bewerkingsvolgorde :
- Ruw frezen: overtollig materiaal verwijderen (Ra 6.3 μm)
- Semi-nabewerking: CNC-frezen (Ra 1.6 μm)
- Warmtebehandeling: Voor S136 – 1050°C afschrikken + drievoudig temperen
- Naslijpen: Bereik maatnauwkeurigheid (Ra 0.8 μm)
- Polijsten: Progressieve diamantpasta polijsten tot 0.4 μm
Speciale processen :
- Chemisch etsen voor textuurpatronen (indien nodig)
- Laserlassen voor reparatie van complexe onderdelen
- Elektrolytisch polijsten van kritische oppervlakken in contact met voedingsmiddelen
Kwaliteitscontrolenormen
Materiële inspectie
- Chemische samenstellingsanalyse (spectroscopie)
- Hardheidstest (elke 50 mm op het matrijsoppervlak)
- Ultrasone detectie van gebreken (100% dekking voor kritieke gebieden)
- Metallografisch onderzoek voor microstructuurverificatie
dimensionale inspectie
- Coördinatenmeetmachine (CMM) voor kritische afmetingen
- Optische comparator voor profielmetingen
- Oppervlakteruwheidstesten (op 5 locaties per holte)
- Validatie van de matrijsstroomsimulatie vóór productie
Performance Testing
- Validatie van een productierun van 500 schoten
- Controle van de maatvastheid na 10,000 cycli
- Corrosiebestendigheidstesten (zoutneveltest: 500 uur)
- Testen op naleving van voedselcontactnormen (migratietest volgens FDA 21 CFR 177)
Toepassings- en onderhoudsrichtlijnen voor mengbekervormen
Aanbevolen verwerkingsparameters
Spuitgietparameters voor PP :
- Vattemperatuur: 200-230°C (sproeikop: 210°C)
- temperatuur mengbekervorm: 60-80°C
- Injectiedruk: 70-90 MPa
- Houddruk: 50-70 MPa (50% van de injectiedruk)
- Afkoeltijd: 20-30 seconden (afhankelijk van de wanddikte)
Onderhoudsschema
Preventief onderhoud :
- Dagelijks: Reinig de oppervlakken van de mengbekervorm en controleer op vuil
- Wekelijks: Smeer geleidepennen en geleiders
- Maandelijks: Controleer de stroomsnelheid van het koelkanaal
- Elke 50,000 cycli:
- Ultrasoon reinigen van koelkanalen
- Polijsten van holteoppervlakken
- Verificatie van kritische afmetingen
| Issue | Veroorzaken | Het resultaat |
| flash | Onvoldoende klemkracht | Verhoog de klemkracht met 10% |
| Wastekens | Onvoldoende verpakking | Verleng de wachttijd met 2 seconden |
| Brandwonden | Slechte ventilatie | Voeg 0.015 mm diepe ontluchting toe |
| Oppervlakte defecten | Schimmelbesmetting | Ultrasoon reinigen implementeren |
mengbekervorm Opslag
- Bewaren in een klimaatgestuurde omgeving (40-60% luchtvochtigheid)
- Breng roestwerende middelen aan op alle stalen oppervlakken
- Houd de mal gesloten met holtebeschermers
- Documenteer onderhoudsgeschiedenis en cyclustellingen
Veelgestelde Vragen / FAQ
Vraag 1: Wat is de optimale staalsoort voor een mengbekermal waarmee 1 miljoen onderdelen worden geproduceerd?
A1: Voor productie van grote volumes (1M+ cycli) kunt u S136 roestvrij staal met PVD-coating (TiN) overwegen om de levensduur van de mal te verlengen en de oppervlakteafwerking te behouden.
Vraag 2: Hoe kan ik de cyclustijd voor de productie van mengbekers verkorten?
A2: Optimaliseer de koeling met conforme koelkanalen en verhoog de temperatuur van de mengbekervorm naar 80°C. Zorg er wel voor dat de juiste koeltijd behouden blijft om kromtrekken te voorkomen.
Vraag 3: Welke oppervlakteafwerking is vereist voor mengbekers die worden gebruikt met viskeuze materialen?
A3: Voor viskeuze materialen wordt een spiegelgladde afwerking (Ra ≤ 0.2 μm) aanbevolen om de hechting van het materiaal te minimaliseren en het reinigen te vergemakkelijken.
Vraag 4: Hoe kunnen we corrosieproblemen bij contact met zure voedingsmiddelen aanpakken?
A4: Gebruik 316L roestvrij staal met elektrolytisch polijsten en zorg voor een goede passivering na het bewerken om de corrosiebestendigheid te verbeteren.
Conclusie
De keuze van gietstaal voor mengbekers moet een evenwicht vinden tussen voedselveiligheidseisen, mechanische prestaties en productie-economie. RVS S136 biedt de beste algehele prestaties voor toepassingen in contact met voedingsmiddelen, terwijl 718H een kosteneffectieve oplossing biedt voor structurele componenten. Door de ontwerprichtlijnen, productieprocessen en onderhoudsprocedures in deze handleiding te volgen, kunnen fabrikanten hoogwaardige mengbekers produceren met consistente prestaties en een langere levensduur van de matrijs.
Belangrijke overwegingen zijn onder meer het handhaven van strikte maatvoeringscontrole, de implementatie van geschikte koelsystemen en het naleven van voedselveiligheidsnormen gedurende het hele productieproces. Regelmatig onderhoud en proactieve kwaliteitscontrole zijn essentieel om de prestaties van de matrijs en de productkwaliteit op lange termijn te waarborgen.
>> Misschien vind je dit ook leuk
Normen & Referenties
In dit artikel wordt verwezen naar de volgende industriestandaarden: