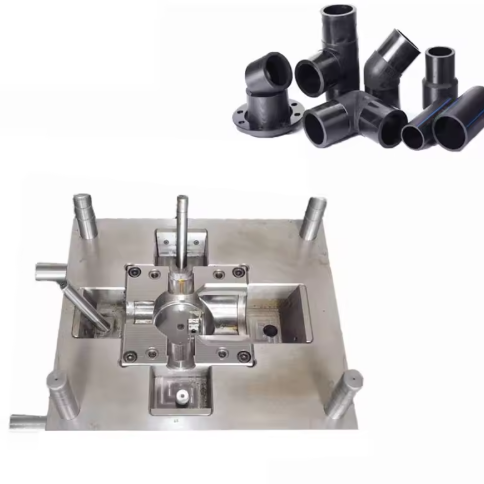
Inzicht in 45# staal bij de productie van mallen voor elleboogfittingen
45# staal is uitgegroeid tot een essentieel materiaal voor de productie van mallen voor elleboogfittingen, dankzij de unieke balans tussen mechanische eigenschappen, kosteneffectiviteit en bewerkbaarheid. Nu de wereldwijde markt voor automatrijzen blijft groeien met een samengesteld jaarlijks groeipercentage (CAGR) van 6.11% en naar schatting USD 79.4 miljard zal bereiken in 2033, kiezen fabrikanten steeds vaker voor dit middelkoolstofstaal vanwege de veelzijdigheid ervan bij de productie van uiterst nauwkeurige elleboogcomponenten. De populariteit van het materiaal is te danken aan het vermogen om de strenge eisen van spuitgietprocessen te weerstaan, terwijl de dimensionale stabiliteit en de kwaliteit van de oppervlakteafwerking behouden blijven.
De keuze voor 45# staal voor mallen voor elleboogfittingen is bijzonder gunstig vanwege het matige koolstofgehalte (0.42-0.50%). Dit maakt een aanzienlijke verbetering van de hardheid en sterkte mogelijk door middel van warmtebehandeling, zonder dat het staal overmatig bros wordt. Deze eigenschap maakt het ideaal voor de productie van mallen die gedurende duizenden spuitgietcycli nauwkeurige toleranties moeten behouden. In tegenstelling tot hooggelegeerde staalsoorten biedt 45# staal een kosteneffectieve oplossing voor middelgrote productievolumes, met een evenwicht tussen prestatie en betaalbaarheid dat aantrekkelijk is voor fabrikanten in de auto- en sanitairsector.
Warmtebehandelingsparameters voor optimale prestaties
Het bereiken van de perfecte balans tussen hardheid en taaiheid vereist nauwkeurige warmtebehandelingsparameters. Het optimale proces begint met austenitisatie, waarbij het staal wordt verhit tot 820-860 °C en gedurende 1-2 uur per 25 mm sectiedikte op deze temperatuur wordt gehouden. Dit zorgt voor een volledige transformatie van de microstructuur naar austeniet, waardoor het materiaal klaar is voor de daaropvolgende afkoeling.
Afschrikken moet in water of olie gebeuren om het staal snel af te koelen, doorgaans tot temperaturen onder de 200 °C. Afschrikken in water levert een hogere hardheid op, maar verhoogt het risico op vervorming, terwijl afschrikken in olie zorgt voor een gelijkmatigere afkoeling met een iets lagere hardheid. Voor mallen voor elleboogfittingen heeft afschrikken in olie over het algemeen de voorkeur om de dimensionale stabiliteit te behouden, wat resulteert in een hardheid van 55-60 HRC.
Ontlaten is cruciaal om brosheid te verminderen en de gewenste mechanische eigenschappen te bereiken. Het staal moet gedurende 2-3 uur worden ontlaten bij 550-600 °C (1022-1112 °F), gevolgd door afkoeling aan de lucht. Dit proces verlaagt de hardheid tot een geschiktere waarde van 28-32 HRC, terwijl de taaiheid en dimensionale stabiliteit worden verbeterd. De resulterende microstructuur bestaat uit fijn getemperd sorbiet, wat de optimale combinatie van slijtvastheid en slagvastheid biedt die nodig is voor mallen voor elleboogfittingen.
Een juiste warmtebehandeling verbetert niet alleen de mechanische eigenschappen, maar ook de bewerkbaarheid en polijstbaarheid. Dit is met name belangrijk voor elleboogmatrijzen, waar de oppervlakteafwerking direct van invloed is op de kwaliteit van de gegoten onderdelen. Een goed uitgevoerde warmtebehandeling zorgt ervoor dat de matrijs zijn precieze afmetingen behoudt gedurende de gehele levensduur, die bij goed onderhoud meer dan 500,000 cycli kan bedragen.
Spuitgietparameters voor matrijzen
Voor het succesvol gebruik van matrijzen voor elleboogstukken is een zorgvuldige optimalisatie van de spuitgietparameters essentieel om zowel de kwaliteit van het onderdeel als de levensduur van de matrijs te garanderen. De thermische geleidbaarheid (ongeveer 50 W/m·K) en de warmtecapaciteit van het materiaal beïnvloeden de afkoelfase, waardoor het van cruciaal belang is de cyclustijden hierop aan te passen.
Het temperatuurprofiel van de injectie moet worden afgestemd op het specifieke thermoplastische materiaal dat wordt verwerkt. Voor gangbare materialen zoals PP en PVC, die worden gebruikt in elleboogstukken, ligt de temperatuur van de spuitcilinder doorgaans tussen 180 en 230 °C. De matrijstemperatuur, die wordt geregeld door het koelsysteem, moet tussen 40 en 80 °C worden gehouden om een goede vloei en stolling te garanderen. Dit temperatuurbereik helpt voortijdige stolling te voorkomen en vermindert interne spanningen in het gegoten onderdeel.
De injectiedruk is een andere cruciale parameter, met aanbevolen waarden tussen 80-120 MPa (11,600-17,400 psi) voor de meeste elleboogfittingen. Deze druk moet voldoende zijn om de matrijs volledig te vullen, zonder overmatige spanning op de matrijscomponenten te veroorzaken. De injectiesnelheid moet zo worden ingesteld dat een gelijkmatige stroom gegarandeerd is zonder schuifkrachtdefecten te creëren, doorgaans tussen 50 en 100 mm/s.
De aanhouddruk en -tijd zijn van cruciaal belang voor het behoud van maatnauwkeurigheid bij elleboogstukken. Een aanhouddruk van 60-90% van de injectiedruk, gedurende 10-20 seconden, compenseert materiaalkrimp. De afkoeltijd, die het grootste deel van de cyclus beslaat, moet worden geoptimaliseerd op basis van de dikte van het onderdeel en bedraagt doorgaans 20-40 seconden voor standaard elleboogstukken.
Een juiste parameterinstelling garandeert niet alleen de kwaliteit van het onderdeel, maar minimaliseert ook de slijtage van de matrijs. Overmatige druk of temperatuur kan de slijtage van de matrijs versnellen, terwijl onvoldoende koeling kan leiden tot maatafwijkingen. Door deze parameters zorgvuldig te controleren, kunnen fabrikanten zowel de kwaliteit van het onderdeel als de levensduur van de matrijs maximaliseren en het volledige potentieel van de productie van elleboogfittingen benutten.
Ontwerpoverwegingen voor de matrijsstructuur
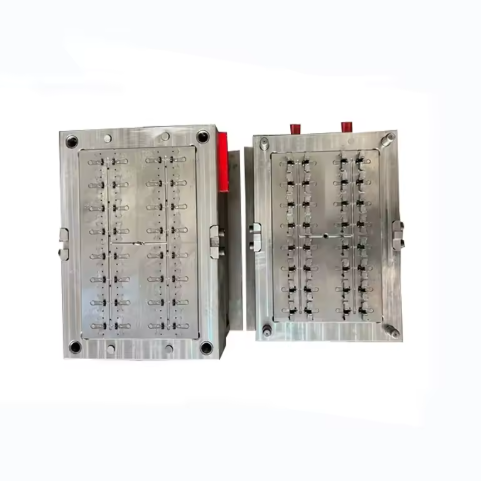
Het ontwerpen van matrijzen voor elleboogfittingen vereist nauwgezette aandacht voor structurele details die zowel de productie-efficiëntie als de kwaliteit van het onderdeel garanderen. De matrijsbasis moet voldoende stijf zijn om de injectiedruk te weerstaan, waarbij doorgaans gestandaardiseerde matrijsbasiscomponenten worden gebruikt om compatibiliteit te garanderen en de kosten te verlagen. De matrijsholte en -kern, gefreesd uit staal, moeten de juiste lossingshoeken (doorgaans 1-3°) hebben om het uitwerpen van het onderdeel te vergemakkelijken en schade aan zowel de matrijs als het gegoten onderdeel te voorkomen.
Het ontwerp van het koelsysteem is cruciaal voor het handhaven van een consistente productkwaliteit en cyclustijden. Voor elleboogstukken moet een combinatie van rechte en conforme koelkanalen worden toegepast om een uniforme warmteafvoer te garanderen. De koelkanalen moeten op 15-20 mm afstand van het oppervlak van de matrijs worden geplaatst, een diameter hebben van 8-12 mm en de contouren van het elleboogstuk volgen om temperatuurschommelingen te minimaliseren. Deze ontwerpbenadering helpt kromtrekking te verminderen en zorgt voor dimensionale stabiliteit van het eindproduct.
Het aanspuitsysteem voor mallen voor elleboogstukken moet zorgvuldig worden ontworpen om vloeisporen te minimaliseren en een volledige vulling te garanderen. Randpoorten of onderwaterpoorten worden vaak gebruikt en zijn zo geplaatst dat een evenwichtige stroming in de matrijs mogelijk is. De poortgrootte moet in verhouding staan tot de dikte van het onderdeel, doorgaans 0.5-1.5 mm in diameter, om de stroomsnelheid en het drukverlies te beheersen. Voor complexe elleboogvormen kunnen meerdere poorten nodig zijn om een uniforme vulling te garanderen en interne spanningen te verminderen.
Bij het ontwerp van het uitwerpsysteem moet rekening worden gehouden met de gebogen oppervlakken van elleboogstukken. Vaak wordt een combinatie van uitwerppennen en uitwerphulzen gebruikt, die zo zijn geplaatst dat een uniforme uitwerpkracht wordt gegarandeerd en vervorming van het onderdeel wordt voorkomen. De uitwerppennen moeten worden geplaatst op plekken met voldoende dikte van het onderdeel, doorgaans 8-12 mm in diameter, en zo worden gerangschikt dat de uitwerpkracht gelijkmatig over het oppervlak van het onderdeel wordt verdeeld.
Tot slot moet de matrijs voorzien zijn van geschikte ontluchtingsopeningen om ingesloten lucht tijdens het spuitgieten te laten ontsnappen. Ontluchtingsopeningen, doorgaans 0.01-0.03 mm diep en 5-10 mm breed, moeten zo ver mogelijk van de spuitopening verwijderd zijn en op plaatsen waar lucht zich waarschijnlijk kan ophopen, zoals de hoeken van de bocht. Goede ontluchting voorkomt brandplekken en zorgt voor een volledige vulling van de matrijs.
Industrienormen en kwaliteitscontrole
Het vervaardigen van mallen voor elleboogfittingen vereist naleving van strenge industrienormen om de productkwaliteit en -prestaties te garanderen. De mal moet voldoen aan de eisen van het ISO 9001:2015 kwaliteitsmanagementsysteem, dat betrekking heeft op ontwerp-, productie- en testprocessen. Dit omvat de documentatie van alle productiestappen, van materiaalselectie tot eindinspectie, waardoor traceerbaarheid en consistentie worden gewaarborgd.
Maatnauwkeurigheid is een cruciaal aspect bij de productie van mallen voor elleboogfittingen. De mal moet worden vervaardigd met toleranties van ±0.02 mm voor kritische afmetingen, zodat de gegoten onderdelen aan de vereiste specificaties voldoen. Dit precisieniveau wordt doorgaans bereikt door middel van CNC-bewerking en EDM-processen, gevolgd door een grondige inspectie met behulp van coördinatenmeetmachines (CMM).
De eisen aan de oppervlakteafwerking van mallen voor elleboogfittingen worden bepaald door industrienormen zoals de SPI/SPE-classificaties voor matrijsafwerking. Voor de meeste toepassingen is een afwerking van SPI B-1 of beter vereist, wat overeenkomt met een oppervlakteruwheid (Ra) van 0.4-0.8 μm. Dit afwerkingsniveau zorgt voor een goede lossing van de gegoten onderdelen en minimaliseert de noodzaak voor nabewerkingen.
Materiaalcertificering is een ander belangrijk aspect van kwaliteitscontrole. Het staal dat gebruikt wordt bij de constructie van matrijzen moet vergezeld gaan van een materiaalcertificaat (EN 10204 3.1) dat de chemische samenstelling en mechanische eigenschappen bevestigt. Deze documentatie garandeert dat het materiaal voldoet aan de vereiste normen voor hardbaarheid en bewerkbaarheid.
Tot slot zijn matrijstesten en -validatie essentieel om de prestaties te garanderen. De matrijs moet een reeks testruns ondergaan onder productieomstandigheden, waarbij de resulterende onderdelen worden geïnspecteerd op maatnauwkeurigheid, oppervlaktekwaliteit en mechanische eigenschappen. Dit validatieproces helpt bij het identificeren van eventuele ontwerp- of fabricageproblemen voordat de grootschalige productie begint, zodat de matrijs betrouwbaar zal functioneren in een productieomgeving.
Conclusie: Optimalisatie van de prestaties bij het maken van mallen voor elleboogfittingen
De toepassing in mallen voor elleboogfittingen vertegenwoordigt een evenwicht tussen prestatie, kosteneffectiviteit en produceerbaarheid dat met andere materialen moeilijk te bereiken is. Door de parameters van de warmtebehandeling zorgvuldig te controleren, kunnen fabrikanten de materiaaleigenschappen afstemmen op de specifieke eisen van elke toepassing, waardoor optimale hardheid, taaiheid en slijtvastheid worden gegarandeerd.
De parameters voor het spuitgieten moeten worden geoptimaliseerd om in harmonie te zijn met de eigenschappen van het materiaal, waardoor zowel de kwaliteit van het onderdeel als de levensduur van de matrijs worden gewaarborgd. Dit omvat een zorgvuldige controle van temperatuur, druk en cyclustijden om de belasting van de matrijs te minimaliseren en tegelijkertijd consistente, hoogwaardige elleboogfittingen te produceren.
Het ontwerp van de matrijsstructuur speelt een cruciale rol bij het maximaliseren van de prestaties. Door de juiste koel-, aanspuit- en uitwerpsystemen te integreren, kunnen fabrikanten een efficiënte productie en een consistente productkwaliteit garanderen. Naleving van industrienormen en strenge kwaliteitscontroleprocedures zorgen er bovendien voor dat de matrijzen voldoen aan de hoogste eisen op het gebied van precisie en betrouwbaarheid.
Naarmate de auto- en sanitairindustrie zich verder ontwikkelen, zal het gebruik van mallen voor elleboogfittingen naar verwachting toenemen, gedreven door de veelzijdigheid en kosteneffectiviteit ervan. Door de richtlijnen in deze handleiding te volgen, kunnen fabrikanten het volledige potentieel van dit materiaal benutten en mallen produceren die uitstekende prestaties en een goede prijs-kwaliteitverhouding bieden voor een breed scala aan toepassingen.
In een industrie waar precisie en betrouwbaarheid van het grootste belang zijn, onderscheidt het zich als een materiaal dat kan voldoen aan de eisen van de moderne productie van elleboogfittingen. De unieke combinatie van eigenschappen, mits goed benut door middel van zorgvuldige warmtebehandeling, matrijsontwerp en procesbeheersing, maakt het een uitstekende keuze voor fabrikanten die een balans zoeken tussen prestatie en kosten in hun matrijzenproductie.
Veelgestelde vragen – Mallen voor elleboogfittingen
Vraag 1: Waarvoor worden mallen voor elleboogfittingen gebruikt?
A1: Mallen voor elleboogfittingen worden gebruikt om elleboogbuisfittingen te produceren met een hoge maatnauwkeurigheid en sterkte.
Vraag 2: Welke materialen zijn geschikt voor mallen voor elleboogfittingen?
A2: Mallen voor elleboogfittingen kunnen worden ontworpen voor PVC, PP, PE, ABS en andere thermoplastische materialen.
Vraag 3: Kunnen mallen voor elleboogfittingen op maat gemaakt worden?
A3: Ja, mallen voor elleboogfittingen kunnen worden aangepast qua hoek, diameter, aantal holtes en malstructuur.
Vraag 4: Welke ellebooghoeken kunnen elleboogfittingmatrijzen produceren?
A4: Mallen voor elleboogfittingen ondersteunen doorgaans hoeken van 45°, 90° en andere op maat gemaakte ellebooghoeken.
Vraag 5: Zijn mallen voor elleboogfittingen geschikt voor massaproductie?
A5: Ja, mallen voor elleboogfittingen zijn ontworpen voor stabiele, efficiënte en langdurige massaproductie.
>> Misschien vind je dit ook leuk
Normen & Referenties
In dit artikel wordt verwezen naar de volgende industriestandaarden: