1. Inleiding
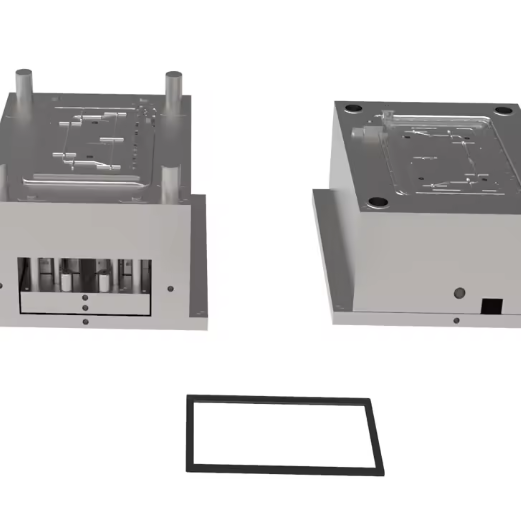
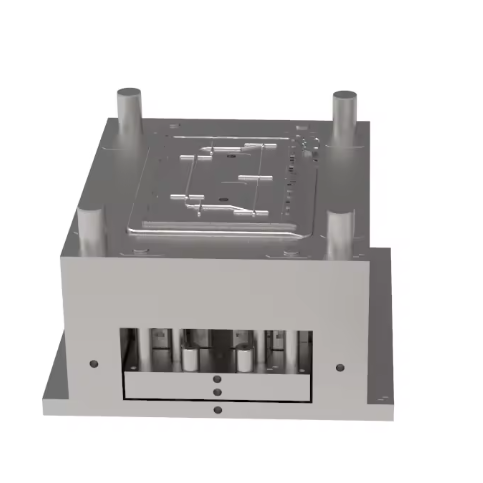
De matrijs voor beeldschermframes is een cruciaal onderdeel in de productie van elektronische beeldschermen. Nauwkeurige materiaalkeuze en engineering zijn essentieel om dimensionale nauwkeurigheid, oppervlaktekwaliteit en productie-efficiëntie te garanderen. Matrijzen voor beeldschermframes moeten dunwandige structuren kunnen verwerken, nauwe toleranties voor schermuitlijning handhaven en een superieure oppervlakteafwerking bieden, terwijl ze tegelijkertijd bestand zijn tegen productiecycli met hoge volumes. Deze handleiding beschrijft criteria voor materiaalkeuze, ontwerpoverwegingen en productieprocessen die specifiek zijn voor matrijzen voor beeldschermframes, met de nadruk op naleving van ISO 13406-2 en lichtgewicht ontwerpprincipes.
2. Materiaalselectie voor mallen voor displayframes
2.1 Voorgehard staal 718H
718H is het voorkeursmateriaal voor matrijzen voor beeldschermframes met een gemiddelde tot hoge precisie vanwege de uitstekende mechanische eigenschappen en kosteneffectiviteit. Deze nikkelverrijkte legering (1.0-1.5% Ni) biedt een hardheid van 33-38 HRC en een superieure polijstbaarheid, waardoor het geschikt is voor de productie van beeldschermframes met een oppervlakteafwerking van klasse A. De matrijs voor beeldschermframes gemaakt van 718H vertoont een uitstekende dimensionale stabiliteit (±0.02 mm/m) en is bestand tegen meer dan 500,000 cycli, ideaal voor massaproductie van beeldschermcomponenten. De thermische geleidbaarheid (45 W/(m·K)) zorgt voor efficiënte koeling, waardoor de cyclustijden met 15-20% worden verkort in vergelijking met conventioneel P20-staal in toepassingen voor matrijzen voor beeldschermframes.
2.2 Corrosiebestendig roestvrij staal S136
Voor matrijzen voor beeldschermframes die een verhoogde duurzaamheid en corrosiebestendigheid vereisen, biedt roestvrij staal S136 uitzonderlijke prestaties dankzij het hoge chroomgehalte (13-14%). Dit martensitische roestvrij staal bereikt na warmtebehandeling een hardheid van 48-52 HRC en vertoont een superieure corrosiebestendigheid (500 uur zoutnevelbestendigheid volgens ASTM B117), waardoor het onmisbaar is voor onderdelen van beeldschermframes die worden blootgesteld aan vochtige omgevingen of chemische reinigingsmiddelen. De mogelijkheid tot spiegelpolijsten (Ra ≤0.012 μm) zorgt voor krasbestendige oppervlakken voor zichtbare beeldschermranden. Hoewel S136 ongeveer 40% duurder is dan 718H, verlengt het de levensduur van beeldschermframes tot meer dan 800,000 cycli onder zware omstandigheden, wat op de lange termijn economische voordelen oplevert voor premium beeldschermmodellen.
2.3 Spiegelgladde stalen NAK80
NAK80 voorgehard staal is een baanbrekend materiaal gebleken voor matrijzen voor beeldschermframes die een uitzonderlijke oppervlaktekwaliteit vereisen zonder nabewerking met warmte. Met een hardheid van 38-42 HRC en een uniforme microstructuur maakt dit materiaal nabewerking met warmte overbodig, waardoor de productietijd met 25% wordt verkort. Dankzij de superieure polijstbaarheid kunnen matrijzen voor beeldschermframes een Ra ≤0.02 μm oppervlakteafwerking bereiken, wat cruciaal is voor hoogwaardige beeldschermtoepassingen waar optische helderheid van het grootste belang is. De matrijs voor beeldschermframes gemaakt van NAK80 vertoont minimale dimensionale vervorming tijdens de bewerking, wat de nauwkeurige pasvorm garandeert die nodig is voor een naadloze schermintegratie.
3. Ontwerpoverwegingen voor mallen voor displayframes
3.1 Nauwkeurige dimensionale controle
De mallen voor beeldschermframes moeten een uitzonderlijke maatnauwkeurigheid hebben om een correcte uitlijning van het scherm te garanderen:
- Tolerantiecontrole: ±0.05 mm voor kritische montagepunten.
- Vlakheidseis: ≤0.02 mm/m over het gehele matrijsoppervlak
- Paralleliteit: ≤0.01 mm tussen de contactoppervlakken.
- Uniformiteit van de wanddikte: ±5% variatie voor dunwandige secties
Geavanceerde eindige-elementenanalyse (FEA) wordt aanbevolen om de doorbuiging van de matrijs voor het beeldschermframe onder klemkracht te valideren, zodat de maximale vervorming bij volledige klemkracht niet meer dan 0.1 mm bedraagt. Het ontwerp van de matrijs voor het beeldschermframe moet nauwkeurige positioneringspinnen met een speling van 0.005 mm bevatten om een consistente positionering van het onderdeel te garanderen.
3.2 Optimalisatie van het koelsysteem
Efficiënt thermisch beheer in matrijzen voor beeldschermframes verkort de cyclustijd en garandeert dimensionale consistentie:
- Conforme koelkanalen: 6-8 mm diameter met een tussenafstand van 25-35 mm.
- Berylliumkoperen inzetstukken: Ingebed in dikwandige secties om de warmteoverdracht te versnellen.
- Temperatuuruniformiteit: ±2°C over het gehele oppervlak van de holte.
- Debiet: 2-3 m/s om turbulente stroming te bereiken
Bij grote mallen voor beeldschermframes (langer dan 500 mm) bedraagt de afkoeltijd doorgaans 60-70% van de totale cyclustijd (30-45 seconden), waardoor geoptimaliseerde kanaalindelingen noodzakelijk zijn. Matrijsstroomsimulatie moet worden gebruikt om de koelefficiëntie te valideren en kromtrekking in dunwandige beeldschermcomponenten te voorkomen.
3.3 Lichtgewicht ontwerpstrategieën
Het moderne ontwerp van beeldschermframes maakt gebruik van verschillende strategieën om het gewicht te verminderen met behoud van prestaties:
- Topologie-optimalisatie: computerondersteunde ontwerptools om niet-essentieel materiaal uit matrijsbasissen te verwijderen.
- Zeer sterke aluminiumlegeringen: voor niet-kritische componenten, gewichtsvermindering van 30-40%.
- Modulaire constructie: Verwisselbare inzetstukken voor verschillende schermformaten.
- Dunwandig kernontwerp: Minimale kerndikte van 12 mm met strategische ribversteviging.
Deze gewichtsbesparende technieken verlagen niet alleen de materiaalkosten, maar verminderen ook het energieverbruik van de machine met 15-20% tijdens het productieproces van de displayframes, wat bijdraagt aan duurzame productiepraktijken.
4. Productieprocessen voor mallen voor beeldschermframes
4.1 Vereisten voor precisiebewerking
De productie van mallen voor beeldschermframes vereist geavanceerde bewerkingstechnieken:
- 5-assig CNC-frezen: Voor complexe geometrieën met een positioneringsnauwkeurigheid van ±0.005 mm
- Draadvonkerosie (Wire EDM): Voor complexe structuren en smalle sleuven met een tolerantie van ±0.002 mm.
- Vlak slijpen: Vlakheid binnen 0.005 mm/m voor kritische contactoppervlakken
- Ultrasoon polijsten: Om een oppervlakteafwerking van Ra ≤0.02 μm te bereiken op zichtbare oppervlakken.
Onderdelen van de matrijs voor beeldschermframes groter dan 600 mm vereisen gesegmenteerde bewerking met daaropvolgende assemblage, waarbij ervoor gezorgd wordt dat elk segment een positionele nauwkeurigheid van 0.01 mm behoudt. Kritische oppervlakken moeten afgewerkt worden tot een Ra-waarde van ≤0.4 μm om problemen met lichtreflectie in de uiteindelijke beeldschermproducten te voorkomen.
4.2 Oppervlaktebehandelingstechnologieën
De oppervlakken van de frameconstructie van beeldschermen vereisen een speciale behandeling om optimale prestaties te garanderen:
- PVD-coating: Titaannitride (TiN) of chroomnitride (CrN) coatings (3-5 μm dikte) voor verbeterde slijtvastheid.
- Elektrolytisch polijsten: voor spiegelgladde oppervlakken en minder wrijving.
- Nitreren: 0.1-0.3 mm hardingsdiepte voor een oppervlaktehardheid van 800-1000 HV
- Lasertexturering: voor gecontroleerde lichtverspreiding op niet-zichtbare oppervlakken.
Het oppervlaktebehandelingsproces moet worden gevalideerd door middel van strenge tests, waaronder hechtsterkte (≥50 N/cm) en slijtvastheid (≤0.1 mg verlies na 100,000 cycli), om de langdurige prestaties van de mal voor het beeldschermframe te garanderen.
4.3 Assemblage en validatie
Nauwkeurige montage is cruciaal voor de prestaties van de mal voor het displayframe:
- Paralleliteit van de geleidingskolom: ≤0.01 mm over de volledige slag.
- Verdeling van de klemkracht: Uniform binnen 5% over het gehele matrijsoppervlak.
- Integriteit van het hydraulische circuit: test met 1.5× de werkdruk gedurende 30 minuten.
- Proefproductie: een productierun van 50 stuks met maatinspectie volgens ISO 286-normen.
Bij de productie van grote beeldschermframes moeten verstelbare trekstangen worden gebruikt om thermische uitzetting te compenseren. Het assemblageproces moet in elke fase een laseruitlijningscontrole omvatten om ervoor te zorgen dat de uiteindelijke mal voor het beeldschermframe aan alle dimensionale eisen voor schermcompatibiliteit voldoet.
5. Kwaliteitscontrole en industrienormen
5.1 Naleving van ISO 13406-2
De mallen voor beeldschermframes moeten voldoen aan de ISO 13406-2 Klasse II-normen voor visuele weergaveapparatuur:
- Tolerantie voor pixeldefecten: maximaal 2 defecten van type 1/2 per miljoen pixels
- Oppervlaktevlakheid: ≤0.1 mm/m voor LCD-montageoppervlakken
- Kleuruniformiteit: ΔE ≤3.0 over het gehele weergavegebied van het scherm
- Slagvastheid: 15 J bij 23 °C volgens de IEC 62262-norm.
Het ontwerp van de mal voor het beeldschermframe moet kenmerken bevatten die conformiteitstesten vergemakkelijken, waaronder gestandaardiseerde meetreferenties en uitlijningsdoelen. De documentatie moet gedetailleerde maatgegevens en materiaalcertificaten bevatten ter ondersteuning van de wettelijke goedkeuring.
5.2 Protocol voor dimensionale inspectie
Een grondige inspectie garandeert de nauwkeurigheid van de mal voor het displayframe:
- Inspectie met een coördinatenmeetmachine (CMM): 3D-scanning met een resolutie van 0.001 mm.
- Optische comparator: Voor profielverificatie van complexe krommen.
- Oppervlakteafwerkingsanalyse: Ra- en Rz-waarden geverifieerd met behulp van confocale microscopie.
- Validatie van matrijsstroomsimulatie: analyse van vultijd en drukverdeling
Statistische procescontrole (SPC) moet worden toegepast op alle kritische parameters van de matrijs voor beeldschermframes, met controlelimieten van ±3σ van de procescapaciteit. Elke afwijking van de specificaties vereist een grondige oorzaakanalyse en documentatie van corrigerende maatregelen.
6. Onderhouds- en levensduurstrategieën
6.1 Preventief onderhoudsprogramma
Een gestructureerd preventief onderhoudsprogramma verlengt de levensduur van de mal voor beeldschermframes:
- Dagelijks: Reinig de oppervlakken van de holte en controleer op vuil.
- Wekelijks: Controleer de koelkanalen op verstoppingen.
- Maandelijks: Controleer de uitlijning en paralleliteit van de leidraadpijlers.
- Driemaandelijks: Meet de slijtage van kritische onderdelen en polijst ze indien nodig opnieuw.
- Jaarlijks: Volledige demontage en vervanging van versleten onderdelen
Onderhoudsgegevens moeten alle serviceactiviteiten aan de matrijs van het beeldschermframe documenteren. Dit levert waardevolle gegevens op voor het optimaliseren van onderhoudsintervallen en het voorspellen van de levensduur van de matrijs.
6.2 Reparatie- en renovatietechnieken
Wanneer onderdelen van de mal voor beeldschermen gerepareerd moeten worden, zorgen gespecialiseerde technieken ervoor dat de impact minimaal is:
- Laserlassen: Voor plaatselijk herstel van beschadigde holteoppervlakken
- Galvaniseren: Versleten oppervlakken herstellen tot hun oorspronkelijke afmetingen.
- Polijst- en herstelproces: Het herstellen van de oppervlakteafwerking na langdurig gebruik.
- Opnieuw aanbrengen van coatings: Vernieuwen van PVD- of nitridelagen
Na de reparatie is validatie vereist van een testmal van 10 stuks, die vervolgens wordt vergeleken met de originele CAD-gegevens. Dit garandeert dat de gerepareerde mal voor het beeldschermframe aan alle prestatiespecificaties voldoet.
7. Geavanceerde technologieën in de productie van mallen voor beeldschermframes.
7.1 Additieve productie
3D-printtechnologieën transformeren de productie van mallen voor beeldschermframes:
- Conforme koelinzetstukken: Geoptimaliseerde koelkanalen die complexe geometrieën volgen.
- Binder jetting: Voor het produceren van complexe matrijskernen met interne structuren.
- Hybride productie: het combineren van additieve en subtractieve processen voor complexe componenten.
Additieve productie verkort de doorlooptijd van mallen voor beeldschermframes met 30-50% voor complexe geometrieën en maakt een verkorting van de afkoeltijd mogelijk van 25-40% in vergelijking met conventionele bewerkingstechnieken.
7.2 Digitale Twin Technologie
Industrie 4.0-technologieën verbeteren de ontwikkeling van mallen voor beeldschermframes:
- Virtuele matrijsproef: het spuitgietproces simuleren met behulp van geavanceerde CAE-software.
- Realtime monitoring: Sensorintegratie voor temperatuur- en drukmeting
- Voorspellend onderhoud: Machine learning-algoritmen voor het optimaliseren van onderhoudsintervallen
Deze digitale technologieën verbeteren de betrouwbaarheid van de mallen voor beeldschermframes, waardoor ongeplande stilstand met 30-40% wordt verminderd en de algehele effectiviteit van de apparatuur (OEE) met 15-20% wordt verbeterd.
7.3 Gewichtsvermindering en materiaalinnovatie
Geavanceerde materialen bieden nieuwe mogelijkheden voor het ontwerp van mallen voor beeldschermframes:
- Hoogsterkte laaggelegeerde staalsoorten (HSLA): Vermindering van de sectiedikte zonder verlies van sterkte
- Metaalmatrixcomposieten: voor verbeterde thermische geleidbaarheid en een lager gewicht.
- Keramische coatings: Verbeterde slijtvastheid met behoud van de oppervlakteafwerking.
Deze innovaties maken de productie mogelijk van lichtere en efficiëntere mallen voor beeldschermframes, waarmee de trend naar dunnere en lichtere beeldschermen wordt ondersteund.
8. Conclusie
Het ontwerpen en produceren van mallen voor beeldschermframes vereist een specialistische aanpak die een balans vindt tussen precisie, oppervlaktekwaliteit en productie-efficiëntie. Door de juiste materialen te selecteren (718H voor algemene toepassingen, S136 voor corrosiebestendigheid, NAK80 voor spiegelende afwerkingen) en robuuste kwaliteitscontrolemaatregelen te implementeren, kunnen producenten mallen voor beeldschermframes maken die voldoen aan de strenge eisen van de moderne beeldschermproductie.
De industrie voor de productie van mallen voor beeldschermframes blijft zich ontwikkelen door de integratie van additive manufacturing, digitale tweelingtechnologie en geavanceerde materialen. Deze innovaties maken de productie mogelijk van complexere, duurzamere en kosteneffectievere beeldschermcomponenten en ondersteunen tegelijkertijd de trend naar dunnere, lichtere en beter presterende beeldschermen.
Door de richtlijnen in deze essentiële handleiding te volgen, kunnen ingenieurs en fabrikanten oplossingen voor matrijsontwerpen voor beeldschermframes ontwikkelen die consistente kwaliteit leveren, de productie-efficiëntie maximaliseren en de voortdurende evolutie van beeldschermtechnologie ondersteunen. De toekomst van matrijsontwerpen voor beeldschermframes zal ongetwijfeld verdere vooruitgang in materialen, processen en digitalisering met zich meebrengen, waardoor de industrie aan de voorhoede van productie-innovatie blijft.
>> Misschien vind je dit ook leuk
Normen & Referenties
In dit artikel wordt verwezen naar de volgende industriestandaarden: