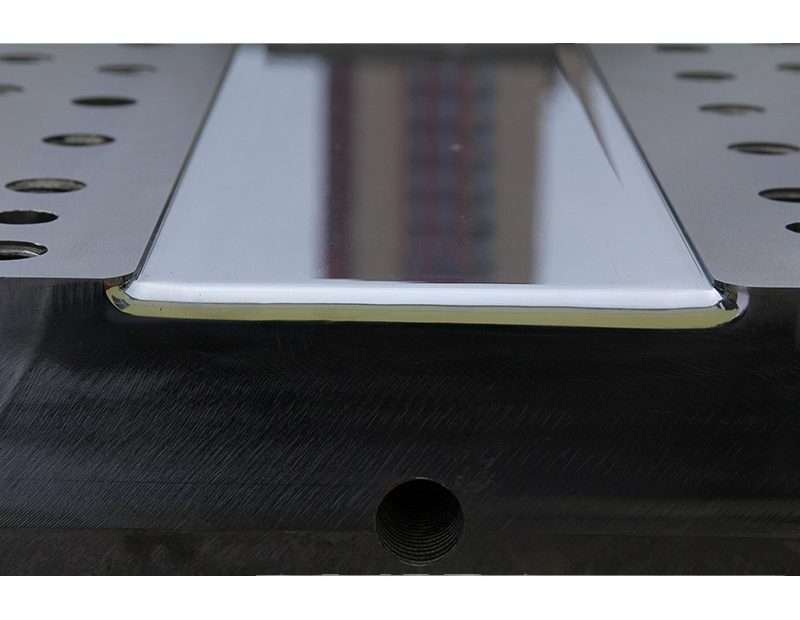
Ny "pultrusion die" no fototry ny fizotran'ny "pultrusion" — fitaovana namboarina tamin'ny fomba voafaritra tsara izay sady mamolavola, mampitambatra ary manasitrana ireo mombamomba ny pôlimera nohamafisina fibre rehefa misintona tsy an-kijanona amin'ny lavaka mafana ao anatiny izy ireo. Ny "pultrusion die" voalamina tsara dia mamokatra mombamomba manana fandeferana refy ±0.1mm, ampahany amin'ny haben'ny fibre mihoatra ny 60%, ary famaranana ambonin'ny 0.8μm Ra — sady miasa 24/7 mandritra ny volana maromaro eo anelanelan'ny fanavaozana. Ny "die" tsy voalamina tsara dia miteraka poti-javatra, delamination, ary fahatapahan'ny fisintonana mahatsiravina izay mampijanona ny famokarana.
Ity torolàlana momba ny injeniera ity dia mandrakotra ireo masontsivana famolavolana manan-danja, ny fisafidianana fitaovana, ny fitantanana ny hafanana, ary ny fomba fikojakojana izay manavaka ny die pultrusion kilasy famokarana amin'ny tsy fahombiazan'ny prototype.
Masontsivana momba ny famolavolana sy ny fepetra takiana amin'ny fahombiazana
Ny endriky ny lavaka pultrusion dia tsy maintsy mandinika tranga telo miavaka: ny fanitarana mafana ny vy die (mitombo 0.1-0.3mm ny lavaka amin'ny mari-pana miasa), ny fihenan'ny resin mandritra ny fanasitranana (matetika 5-8% volumetric ho an'ny polyester tsy mahavoky, 2-4% ho an'ny epoxy), ary ny vokatry ny Poisson (mivelatra amin'ny lafiny ny mombamomba azy rehefa eo ambany fihenjanana axial). Ny refin'ny lavaka amin'ny mari-pana efitrano dia kajy amin'ny alàlan'ny kajy miverina avy amin'ny refy mombamomba vita irina amin'ny mari-pana manodidina, manampy tombony ho an'ny vokatra tsirairay.
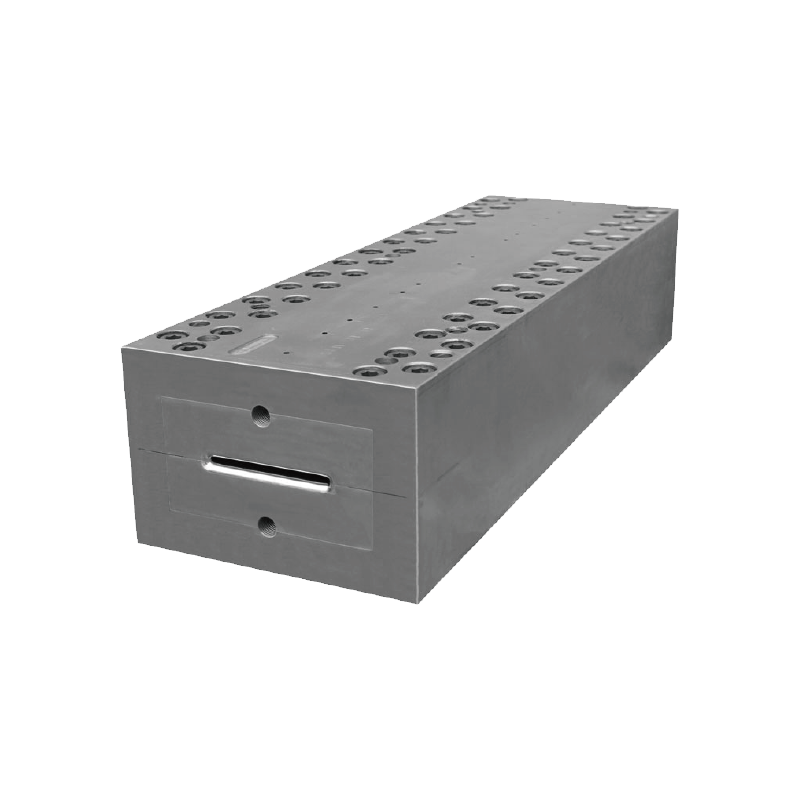
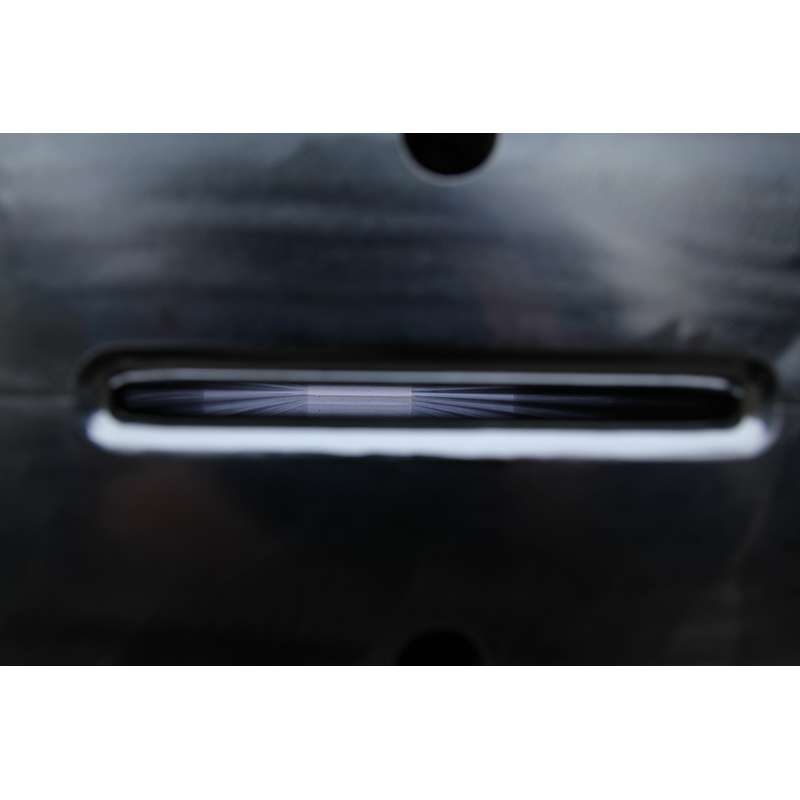
Mampiasa faritra telo ny endrika lavaka mahazatra amin'ny lasitra: ny faritra fidirana (5-15% amin'ny halavan'ny lasitra manontolo) dia manana fidirana miendrika antsasaky ny zoro 2-5° mba hampihenjana tsikelikely ireo kofehy lena miditra sy hanesorana ny resina be loatra, ny faritra tetezamita (10-20% amin'ny halavany) dia mampihena ny fihenjanana ho 0.5-1° mba hampihenjana tsikelikely, ary ny faritra mahitsy (65-85% amin'ny halavany) dia mitazona ny fizarana farany amin'ny profil raha mbola maina ny resina. Ny halavan'ny lasitra manontolo dia matetika manomboka amin'ny 600mm ho an'ny profil kely tsotra (latsaky ny fizarana 100mm²) ka hatramin'ny 1,500mm ho an'ny profil lehibe sy sarotra (mihoatra ny 10,000mm²).
Ny hery fisintonana ilaina dia miankina amin'ny halavan'ny die, ny sisin'ny profil, ary ny coefficient of friction eo amin'ny composite curing sy ny rindrin'ny die. Ny die voalamina tsara miaraka amin'ny takelaka chrome sy ny jeometrika taper mety dia miasa amin'ny hery fisintonana 2-5 kN ho an'ny profil antonony; ny hery mihoatra ny 10 kN dia manondro ny friction tafahoatra izay hiteraka fahatapahan'ny fibre na lesoka amin'ny ety ivelany. Ny teboka gel - izay iovan'ny resin avy amin'ny ranoka mankany amin'ny solid - dia tokony hitranga amin'ny 40-55% amin'ny halavan'ny die manontolo. Ny gelatination aloha loatra (aloha loatra amin'ny die) dia miteraka hery fisintonana avo lenta sy rovitra ny ety ivelany; ny gelatination tara loatra (tara loatra) dia miteraka profil tsy ampy curing mivoaka ny die.
Fifantenana vy: Matrisin'ny fampitahana toetra
Ny vy pultrusion die dia tsy maintsy mandanjalanja ny fanoherana ny fikikisana, ny fitondrana hafanana, ny fahaiza-manao milina ary ny vidiny amin'ny fitaovana iray izay hikirakira fitaratra sy fibre karbônina an'arivony kilaometatra mandritra ny androm-piainany.
| Kilasy vy | Hardness (HRC) | Fitondrana mafana (W/m·K) | Faharetan'ny maty mahazatra (km amin'ny mombamomba azy) | Vidin'ny havany |
|---|---|---|---|---|
| P20 (1.2311) | 28-32 | 34-38 | 50-150 (fibre vera) | 1.0x |
| H13 (1.2344) | 48-52 | 24-28 | 150-400 (fibre vera) | 2.0x |
| D2 (1.2379) | 58-62 | 20-24 | 300-800 (fitaratra+karbôna) | 3.0x |
| Stainless 420 | 50-54 | 24-28 | 200-500 (mahatanty harafesina) | 2.5x |
| Karbida (WC-Co) | 88-92 HRA | 60-80 | 2,000+ (kofehy rehetra) | 10-15x |
Ny P20 no vy tsara indrindra ampiasaina amin'ny profil fibre fitaratra amin'ny habetsahana antonony. Ny H13 dia manampy hamafin'ny hafanana ary aleo kokoa rehefa manodina resina hafanana avo (epoxy, vinyl ester) amin'ny mari-pana mihoatra ny 180°C. Ny D2 no manome ny fanoherana ny fikikisana avo indrindra amin'ireo vy fitaovana ary voafaritra ho an'ny pultrusion fibre karbônina, izay anaovan'ny fibre karbônina mikikisana ny fibre P20 ao anatin'ny latsaky ny 50km. Ny carbide (tungstène carbide-cobalt composite) dia tsy azo ekena afa-tsy amin'ny famokarana fibre karbônina be dia be (500+ km/taona) izay averina amin'ny vidin'ny fitaovana 10x mandritra ny profil an-tapitrisany metatra.
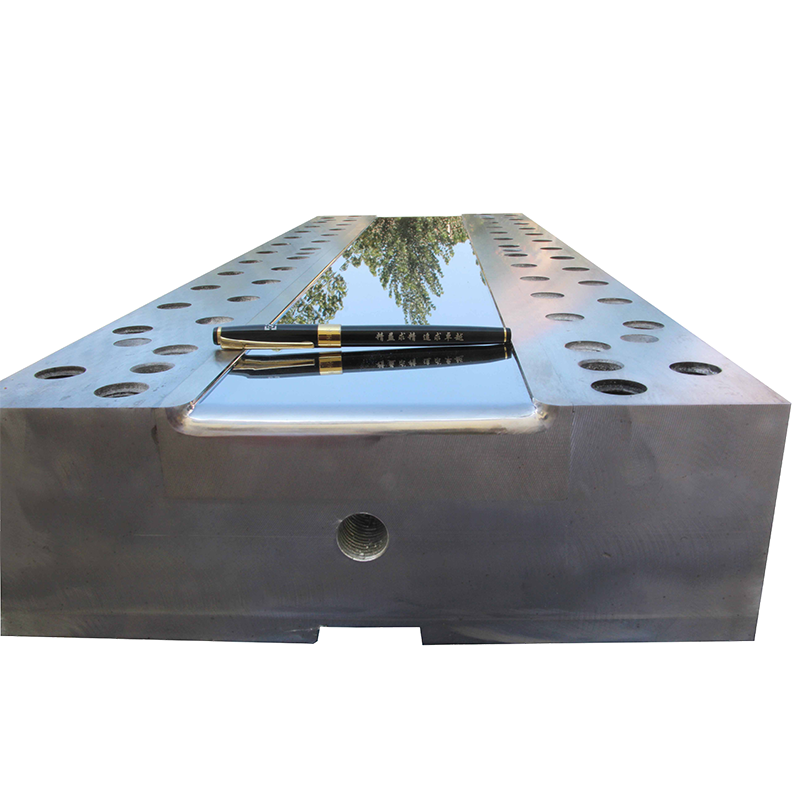
Saika ampiasaina amin'ny famokarana "pultrusion dies" ny fametahana "chrome". Ny sosona "chrome" mafy mirefy 25-50μm ny hateviny (mitresaka kely, hamafin'ny 900-1,000 HV) dia mampihena ny coefficient de friction avy amin'ny 0.3-0.5 (vy amin'ny "composite") ho 0.1-0.15 (chrome amin'ny "composite"), mampihena ny herin'ny fisintonana amin'ny 40-60% ary manalava ny androm-piainan'ny "die" in-2-3. Tsy maintsy esorina sy asiana "chrome" indray rehefa vita ny famokarana 200-500 km, arakaraka ny karazana fibre sy ny votoatin'ny "fille".
Fandeferana amin'ny refy sy ny fetran'ny fanamboarana
Ny lavaka fandoroana dia matetika vita amin'ny CNC avy amin'ny tapany roa (ambony sy ambany) izay mifamatotra mba hamorona ny fizarana manontolo. Tena ilaina ny fametrahana tsipika misaraka: tokony hapetraka eo amin'ny zorony na ny sisin'ny endrika izay azo ekena ny tsipika vavolombelona, fa tsy amin'ny velarana kosmetika mihitsy. Ny tapany roa amin'ny fandoroana dia ampifanarahina amin'ny fampiasana tsimatra dowel mazava tsara (H7/g6 mifanaraka) ary afatotra amin'ny visy matanjaka be izay nohamafisina hatramin'ny 50-70% amin'ny vokatra.
Mifindra mivantana amin'ny velaran'ny profil misy lavaka ny famaranana ny velaran'ny lavaka. Ho an'ny profil ara-maritrano sy fiara izay mitaky famaranana kilasy A, dia polesina hatramin'ny 0.2-0.4μm Ra ny lavaka amin'ny fampiasana paty diamondra, miaraka amin'ny lalana fanosorana mifanaraka amin'ny lalana fisintonana (axial, tsy misy manodidina mihitsy). Ny lamina fanosorana miampita hady dia mamorona lavaka bitika izay mampitombo ny fikikisana ary miteraka tsipika eny ambonin'ny profil vita.
Mila fiheverana manokana ny radius ny faritra fidirana: ny zorony anatiny rehetra ao amin'ny lavaka dia tokony hanana radius farafahakeliny 0.5mm — ny zorony maranitra dia miteraka faritra manankarena resin, fifantohana stress, ary fahasimban'ny fibre rehefa terena hiditra ao amin'ny lavaka ny fehezam-fibre. Ny zorony ivelany (sisiny mifintina) dia tokony hitazona radius farafahakeliny 0.3mm mba hisorohana ny takelaka chrome tsy ho vaky amin'ny sisiny maranitra.
Famolavolana rafitra fanafanana
Hafanaina amin'ny herinaratra ny "pultrusion dies" amin'ny alalan'ny "cartridge heater" na "band heater" ampidirina ao anaty lavaka voadio tsara ao amin'ny vatan'ny "die". Tsy maintsy manome mari-pana marina tsara ny rafitra fanafanana manaraka ny halavan'ny "die": matetika 100-120°C eo am-pidirana (mba hampihenana ny viscosity resin tsy mila manomboka ny fanasitranana), miakatra hatramin'ny 140-180°C ao amin'ny faritra fanasitranana (miankina amin'ny rafitra resin), ary mitazona amin'ny 160-200°C mandritra ny 20-30% farany amin'ny halavan'ny "die" mba hahazoana antoka fa sitrana tanteraka.
Ny faritra fanafanana tsirairay dia fehezin'ny tadivavarana PID miaraka amin'ny thermocouples napetraka 3-5mm miala amin'ny rindrin'ny lavaka. Ny die mahazatra dia manana faritra fanafanana 3-6 manaraka ny halavany, samy misy fanafanana cartridge 2-4. Ny tanjona amin'ny famolavolana dia ny fitoviana amin'ny mari-pana ±2°C manerana ny fizarana lavaka manontolo amin'ny teboka rehetra manaraka ny halavan'ny die. Ny faritra izay mihoatra ny ±3°C ny mari-pana dia miteraka tsy fitoviana amin'ny mari-pana - ny lafiny mafana kokoa no maina aloha, ka miteraka fihenana tsy mitovy sy endrika miolakolaka.
Ny famakafakana ny hafanan'ny "die" mampiasa FEA (finite element analysis) no fomba fanao mahazatra ho an'ny piraofilina sarotra. Ny simulation dia mamolavola ny famindrana hafanana avy amin'ny fanafanana cartridge amin'ny alàlan'ny vatan'ny "die" mankany amin'ny composite, ka mandinika ny fihetsiky ny resin exothermic curing (matetika 200-400 J/g ho an'ny polyester tsy mahavoky). Ity famakafakana ity dia mamantatra ireo toerana mangatsiaka — matetika amin'ny zorony anatiny ary lavitry ny toerana misy ny fanafanana — izay mitaky fametrahana fanafanana fanampiny na fanitsiana ny fizarana herinaratra.
Lisitry ny fanamarinana ny endrika: Teboka 10 alohan'ny famaranana
1. Hamarino fa ny refin'ny lavaka dia ahitana ny fihenjanan'ny akora (0.2-0.5% linear ho an'ny fitaratra/polyester; 0.05-0.2% ho an'ny karbônina/epoxy) ary ny fivelaran'ny hafanana amin'ny die.
2. Hamarino tsara ny zoro fidirana (antsasaky ny zoro 2-5°) sy ny halavany mba hahazoana tahan'ny famatrarana 1.3-1.8:1 (habetsaky ny kofehy lena miditra amin'ny habetsaky ny lavaka farany).
3. Hamarino fa ny teboka gel vinavinaina (avy amin'ny kinetika DSC resin sy ny modely mafana amin'ny die) dia latsaka amin'ny 40-55% amin'ny halavan'ny die manontolo.
4. Hamarino ny famaritana ny takelaka chrome: chrome mafy vaky bitika 25-50μm, 900-1,000 HV, voaporitra hatramin'ny ≤0.4μm Ra amin'ny lalana axial.
5. Ataovy azo antoka fa ≥0.5mm ny savaivony amin'ny zorony anatiny rehetra; ≥0.3mm ny savaivony amin'ny zorony ivelany rehetra.
6. Hamarino tsara fa napetraka amin'ny toerana tsy ampiasaina amin'ny kosmetika ny tsipika misaraka ary asiana tombo-kase silikônina mafana be na hidy mekanika.
7. Hamarino ny firafitry ny faritra fanafanana: faritra 3-6, thermocouples ao anatin'ny 5mm amin'ny rindrin'ny lavaka, tanjona fitoviana ±2°C.
8. Hamarino tsara fa tsy mihoatra ny 6 W/cm² ny hakitroky ny herin'ny fanafanana ho an'ny fanafanana cartridge vita amin'ny vy P20 (ny hakitroky ambony kokoa dia miteraka hafanana be loatra eo an-toerana ary mampihena ny androm-piainan'ny fanafanana).
9. Ampidiro ny seranana fidirana amin'ny thermocouple amin'ny toerana 3-5 manaraka ny halavan'ny die mba hanaraha-maso ny fizotran'ny asa.
10. Amboary ny rafitra fametrahana ny "die" mba handraisana ny fivelaran'ny hafanana: ny tendrony iray raikitra, ny tendrony iray mitsingevana eo amin'ny "roulement linear" misy "axial float" 2-3mm.
Inona no atao hoe pultrusion die?
Fitaovana mafana namboarina araka ny tokony ho izy ny "pultrusion die" izay mamolavola, mampitambatra ary manasitrana ny mombamomba ny pôlimera nohamafisina tsy tapaka. Izy io dia misy faritra fidirana miendrika tery, faritra tetezamita ary faritra fanamainana mafana mahitsy, izay matetika vita amin'ny vy fitaovana nohamafisina miaraka amin'ny lavaka misy chrome voaporitra hatramin'ny farany ambanin'ny micron.
Hafiriana no maharitra ny fahafatesan'ny pultrusion?
Ny vy P20 fanodinana fibre fitaratra dia mazàna maharitra 50-150 km alohan'ny hanosorana chrome, ary 300-500 km alohan'ny hihoaran'ny haben'ny lavaka. Ny vy D2 ho an'ny fibre karbônina dia maharitra 300-800 km. Ny karbida kosa mety hihoatra ny 2 000 km. Ny faharetan'ny vy dia miankina voalohany indrindra amin'ny karazana fibre (ny karbônina dia 3-5 heny mahery kokoa noho ny fitaratra), ny habetsahan'ny fameno, ary ny hafainganam-pandehan'ny fisintonana.
Nahoana ny die pultrusion no mila asiana chrome?
Ny fametahana chrome mafy (25-50μm, 900-1,000 HV) dia mampihena ny coefficient de friction eo amin'ny composite curing sy ny rindrin'ny die avy amin'ny 0.3-0.5 ka hatramin'ny 0.1-0.15, mampihena ny hery misintona amin'ny 40-60%. Miaro ny substrate vy amin'ny fanafihana simika ataon'ny singa resina asidra sy amin'ny fikikisana ataon'ny fibre sy ny poti-javatra fameno ihany koa izy io, ka manitatra ny androm-piainan'ny die in-2-3.
Ohatrinona ny vidin'ny die pultrusion?
Ny vy P20 tsotra pultrusion ho an'ny profil kely (latsaky ny 500mm² ny fizarana, 600mm ny lavany) dia mitentina $15,000-30,000. Ny vy D2 lehibe sy sarotra ho an'ny profil fibre karbônina (mihoatra ny 10,000mm² ny fizarana, 1,200mm ny lavany, misy faritra fanafanana 6) dia mitentina $80,000-150,000. Ny carbide dies dia manampy ampitomboina 10x. Ny chrome plating dia manampy $2,000-5,000 isaky ny die. Ny vidin'ny die dia aloa arakaraka ny habetsaky ny famokarana — amin'ny 100 km/taona, ny die $50,000 dia mandray anjara $0.50/metatra amin'ny vidin'ny vokatra.