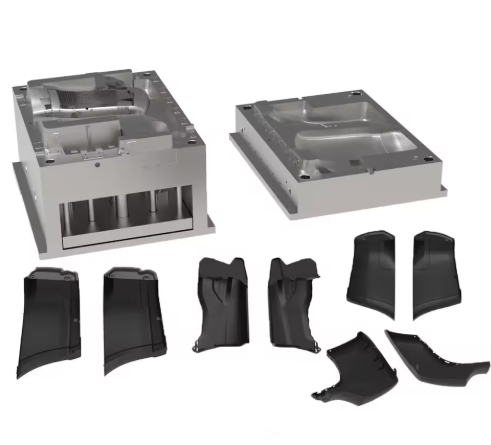
Globālais automobiļu veidņu tirgus piedzīvo pārmaiņas, ko veicina pieprasījums pēc viegla svara un izturības. Metāla materiāli ir kļuvuši par kritiski svarīgiem virzītājspēkiem, un iepriekš rūdītiem tērauda sakausējumiem ir nozīmīga loma automobiļu lietojumprogrammās. Bamperu stūru veidnes ir kļuvušas par neaizstājamiem instrumentiem, piedāvājot precīzas inženierijas iespējas, kas atbilst stingrajām mūsdienu automobiļu ražošanas prasībām.
Mūsdienu bamperi ir sarežģītas drošības sistēmas, kas integrē sensorus, kameras un gājēju aizsardzības konstrukcijas. Sarežģītu ģeometriju un virsmas apdares sasniegšanai ir nepieciešamas veidnes ar izcilu izmēru stabilitāti un atkārtojamību. Šis tērauds atbilst šīm prasībām, vienlaikus nodrošinot ražošanas izmaksu priekšrocības salīdzinājumā ar alternatīviem materiāliem. Tā kā nozare virzās uz elektriskajiem transportlīdzekļiem un autonomās braukšanas tehnoloģijām, augstas veiktspējas automobiļu veidņu loma tikai pieaugs.
Materiālu īpašības: zinātne, kas slēpjas aiz augstākās kvalitātes formēšanas
P20 tērauds ir iepriekš sacietināts veidņu tērauda sakausējums, kas īpaši izstrādāts augstas veiktspējas automobiļu instrumentu lietojumprogrammām. Šis daudzpusīgais materiāls apvieno optimālu cietību ar izcilu apstrādājamību, padarot to ideāli piemērotu sarežģītu tērauda liešanas instrumentu, piemēram, bamperu stūru veidņu, ražošanai, kam nepieciešamas sarežģītas detaļas un izcila virsmas apdare.
Mehāniskās īpašības nosaka tā iepriekš sacietēšanas stāvoklis 28–32 HRC, kas nodrošina ideālu līdzsvaru starp apstrādājamību un nodilumizturību. Šis cietības diapazons nodrošina, ka veidne saglabā izmēru stabilitāti ilgstošas ražošanas laikā, vienlaikus ļaujot veikt sarežģītas detaļas, kas nepieciešamas mūsdienu bamperu konstrukcijām. Materiālam ir lieliska stiepes izturība un triecienizturība, novēršot mikroplaisas ap sprieguma koncentrācijas vietām, piemēram, sensoru stiprinājuma kabatām.
Ķīmiskais sastāvs tiek precīzi kontrolēts, lai sasniegtu optimālu veiktspēju: ogleklis (C) 0.28–0.40 % nodrošina cietību un nodilumizturību; hroms (Cr) 1.4–2.0 % uzlabo sacietējamību un izturību pret koroziju; molibdēns (Mo) 0.3–0.55 % uzlabo izturību un termisko stabilitāti. Šis sakausējuma sastāvs nodrošina, ka automobiļu veidne saglabā savas īpašības formēšanas ciklu laikā un ir izturīga pret degradāciju, ko rada veidņu atbrīvošanas līdzekļi un tīrīšanas šķīdumi.
Termiskās apstrādes process vēl vairāk optimizē materiāla veiktspēju. Tērauds tiek rūdīts 850–880 °C temperatūrā, kam seko atlaidināšana 550–600 °C temperatūrā, lai sasniegtu vēlamo cietības diapazonu. Šī termiskā apstrāde nodrošina vienmērīgas īpašības visā veidnes sekcijā, novēršot mīkstus plankumus, kas varētu izraisīt priekšlaicīgu nodilumu. Šis process arī samazina iekšējos spriegumus, minimizējot deformāciju apstrādes laikā un nodrošinot izmēru stabilitāti ekspluatācijas laikā.
Iepriekš sacietētu tērauda bufera stūra veidņu tehniskās priekšrocības
Bamperu stūru veidņu ieviešana automobiļu ražošanā nodrošina ievērojamus ražošanas efektivitātes, detaļu kvalitātes un kopējo īpašumtiesību izmaksu uzlabojumus. Šīs priekšrocības izriet no materiāla unikālās īpašību kombinācijas, kas pielāgota bamperu stūru veidņu īpašajiem izaicinājumiem.
Augsta pulējamība ir noteicoša tehniska priekšrocība, kas ļauj apstrādāt virsmas no #2000 līdz #4000 graudainības, radot A klases virsmas uz lietiem bamperiem. Tas novērš sekundāras apdares darbības un nodrošina vienmērīgu krāsas saķeri visās ražošanas partijās. Materiāla vienmērīgā mikrostruktūra ļauj veikt pakāpenisku pulēšanu bez apelsīna miziņas veidošanās, kas ir ļoti svarīgi, lai sasniegtu automobiļu oriģinālā aprīkojuma ražotāju pieprasīto augsta spīduma apdari.
Izmēru stabilitāte nodrošina nemainīgu detaļas ģeometriju visā veidnes kalpošanas laikā. Šis tērauds saglabā stingras pielaides pat termiskās cikla apstākļos, ar minimālu izplešanos un saraušanos formēšanas ciklu laikā. Šī stabilitāte ir īpaši vērtīga bamperu veidnēm, kurās ir sensoru stiprinājuma elementi, kuriem nepieciešama precīza izlīdzināšana ar transportlīdzekļa šasijas detaļām. Materiāla zemā deformācijas tendence novērš nepieciešamību pēc biežas veidnes atkārtotas kalibrēšanas.
Pagarināts kalpošanas laiks nodrošina izcilu ieguldījumu atdevi. Ar pienācīgu apkopi un papildu nitridēšanas apstrādi tērauda formēšanas instrumenti var sasniegt vairāk nekā 300 000 formēšanas ciklu, padarot tos ideāli piemērotus liela apjoma ražošanas programmām. Materiāla nodilumizturība nodrošina nemainīgu detaļu kvalitāti pat pēc ilgstošas lietošanas, savukārt tā remontējamība ļauj atjaunot virsmu, lai pagarinātu veidnes kalpošanas laiku, pārsniedzot sākotnēji paredzēto.
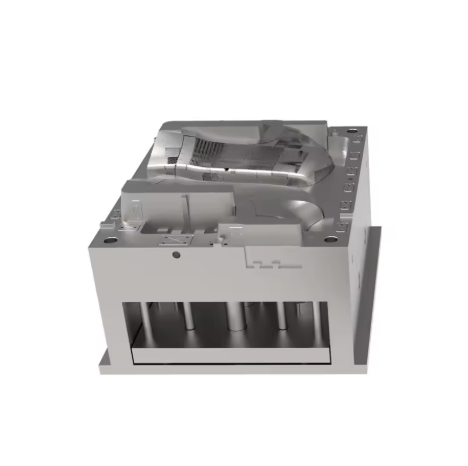
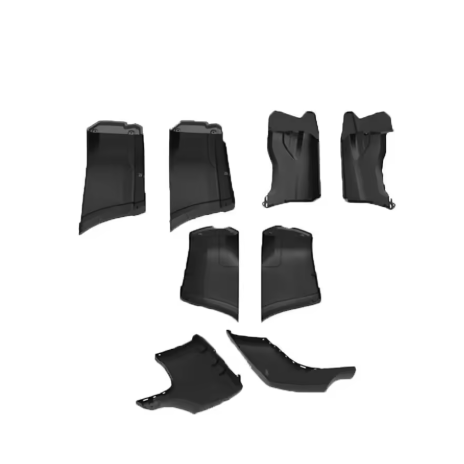
Ražošanas process: iepriekš sacietētas bufera stūra veidnes precīza inženierija
Bampera veidnes ražošana ietver specializētu procesu secību, kas pārveido neapstrādātu tēraudu precīzijas instrumentos. Šī ražošanas darbplūsma apvieno progresīvu metalurģisko apstrādi ar digitālo inženieriju, lai nodrošinātu veidnes precizitāti un veiktspēju.
Instrumentu projektēšana un inženierija sākas ar detalizētu bufera stūru ģeometrijas CAD modelēšanu, iekļaujot iegrimes leņķus, atdalīšanas līnijas un izmešanas sistēmas. Galīgo elementu analīze (FEA) simulē formēšanas spiedienus, lai optimizētu veidnes sienas biezumu un dzesēšanas kanāla izvietojumu. Mūsdienu automobiļu veidņu konstrukcijas integrē sensoru montāžas funkcijas un izlīdzināšanas sistēmas ar stingrām pielaidēm, lai pielāgotos automatizētām formēšanas šūnām. Datorizētā ražošana (CAM) ģenerē instrumentu trajektorijas ātrgaitas CNC apstrādei, nodrošinot efektīvu materiāla noņemšanu, vienlaikus saglabājot precizitāti.
Tērauda sagatavošana un kondicionēšana nodrošina optimālas materiāla īpašības pirms apstrādes. Tērauds tiek piegādāts iepriekš sacietētā stāvoklī (28–32 HRC), bet tiek pakļauts sprieguma mazināšanas atkvēlināšanai, lai samazinātu deformāciju apstrādes laikā. Tērauda vienmērīgums tiek pārbaudīts, izmantojot ultraskaņas testēšanu, lai atklātu visus iekšējos defektus, kas varētu ietekmēt veidnes veiktspēju. Lielām veidnēm materiāls tiek normalizēts, lai nodrošinātu vienmērīgu cietību visā sagatavē, novēršot apstrādes neatbilstības.
CNC apstrādes operācijas pārveido tērauda bloku par precīzu veidnes dobumu. Rupjas apstrādes operācijas noņem lieko materiālu, izmantojot augstas padeves gala frēzes, kam seko daļēja apdare, lai izveidotu veidnes pamata ģeometriju. Ātrgaitas apdare ar karbīda un keramikas instrumentiem sasniedz nepieciešamās izmēru pielaides ±0.02 mm kritiski svarīgām virsmām. Pēc tam tērauda formēšanas instrumenti tiek pakļauti EDM (elektriskās izlādes apstrādei), lai iegūtu sarežģītas detaļas, kas nav sasniedzamas ar parasto apstrādi, piemēram, dziļas ribas un šauras spraugas sensoru montāžas vietās.
Termiskā apstrāde un virsmas uzlabošana optimizē veidnes veiktspēju. Papildus pieejama nitridēšanas apstrāde palielina virsmas cietību līdz 65–70 HRC, vienlaikus saglabājot serdes izturību, ievērojami pagarinot nodilumizturību un kalpošanas laiku. Veidnes virsmas tiek pakāpeniski pulētas no #400 līdz #4000 graudiem, un kritiskās estētiskās zonas tiek pulētas atbilstoši augstākajām specifikācijām. Noslēguma procesi ietver detaļu numuru un izlīdzināšanas atzīmju lāzergravēšanu, kam seko visaptveroša pārbaude, izmantojot koordinātu mērīšanas iekārtas (CMM), lai salīdzinātu visus izmērus ar CAD modeļiem.
Pielietojuma scenāriji: P20 tērauda bampera stūra veidnes optimizēšana dažādām bamperu tehnoloģijām
Bamperu veidne demonstrē izcilu daudzpusību visā automobiļu bamperu ražošanas procesu spektrā, pielāgojoties dažādiem materiāliem un ražošanas apjomiem, vienlaikus saglabājot precizitāti un efektivitāti.
Termoplastiskās bamperu sistēmas ir lielākais pielietojuma segments, īpaši liela apjoma pasažieru transportlīdzekļiem. Šīs veidnes izceļas ar polipropilēna (PP) un PP/stikla kompozītmateriālu apstrādi, ko parasti izmanto bamperu konstrukcijā. Materiāla lieliskā siltumvadītspēja nodrošina vienmērīgu dzesēšanu un samazinātu cikla laiku, savukārt tā nodilumizturība tiek galā ar ar stiklu pildītu termoplastu abrazīvo raksturu. Šis tērauds nodrošina izmēru stabilitāti, kas nepieciešama cieši pieguļošām bamperu komplektiem ekstremālās temperatūrās.
Termoreaktīvo kompozītmateriālu buferu priekšrocība ir tērauda spēja izturēt paaugstinātas sacietēšanas temperatūras, kas nepieciešamas epoksīda un poliestera matricu sistēmām. Šiem augstas veiktspējas buferiem ir nepieciešama izcila virsmas kvalitāte A klases krāsošanas apdarei. Materiāls nodrošina vienmērīgu #2000-#4000 graudu apdari, kas novērš nepieciešamību pēc sekundāras virsmas sagatavošanas. Tā izturība nodrošina veidnes integritāti pat ar agresīviem veidņu atbrīvošanas līdzekļiem, ko izmanto termoreaktīvajā apstrādē.
Hibrīda buferu mezgli, kas apvieno metāla stiegrojumus un kompozītmateriālu paneļus, rada unikālas formēšanas problēmas, kuras efektīvi risina tērauda formēšanas instrumenti . Materiāla stingrība samazina novirzi ieliktņu formēšanas laikā, saglabājot kritisku izlīdzinājumu starp metāla un kompozītmateriālu komponentiem. Tā apstrādājamība ļauj izveidot sarežģītas dzesēšanas kanālu konstrukcijas, kas precīzi kontrolē temperatūras sadalījumu starp dažādiem materiāliem, samazinot atlikušos spriegumus hibrīdajās konstrukcijās.
Secinājums: Automobiļu liešanas nākotne, izmantojot iepriekš sacietēta tērauda tehnoloģiju
Automobiļu ražošanai turpinot virzīties uz viegliem, augstas veiktspējas transportlīdzekļiem, bamperu stūru veidne ir kļuvusi par būtisku šīs transformācijas veicinātāju. Materiāla unikālā precizitātes, izturības un izmaksu efektivitātes kombinācija risina nozares aktuālākās problēmas, sākot no sarežģītām bamperu ģeometrijām līdz efektīviem ražošanas cikliem.
Šo veidņu tehniskās priekšrocības — sākot ar izcilu pulējamību un beidzot ar ilgāku kalpošanas laiku — tieši atbalsta autobūves nozares attīstību elektrisko un autonomo transportlīdzekļu virzienā. Tā kā bamperos tiek integrēts vairāk sensoru un strukturālo funkciju, šī tērauda piedāvātā izmēru stabilitāte kļūst arvien vērtīgāka. Ražotāji, kas izmanto šo tehnoloģiju, pozicionē sevi, lai apmierinātu gan pašreizējās ražošanas prasības, gan nākotnes inovāciju prasības.
Raugoties nākotnē, jaunākās attīstības tendences virsmu apstrādes un apstrādes tehnoloģijās sola vēl vairāk uzlabot veidņu iespējas. Šie sasniegumi, visticamāk, pagarinās kalpošanas laiku, vienlaikus saglabājot materiāla raksturīgās priekšrocības apstrādājamības un izmaksu efektivitātes ziņā. Automobiļu inženieriem un ražotājiem vēstījums ir skaidrs: tērauda liešanas instrumenti ir ne tikai pašreizējs risinājums, bet arī stratēģiska investīcija transportlīdzekļu ražošanas nākotnē.
Nozarē, ko raksturo pastāvīgas inovācijas, šīs bamperu stūru veidnes izceļas kā tehnoloģija, kas sniedz tūlītējus ieguvumus, vienlaikus nodrošinot nākamās paaudzes automobiļu dizaina un ražošanas izcilību. To ieviešana atspoguļo plašāku nozares pāreju uz materiāliem, kas piedāvā ne tikai pakāpeniskus uzlabojumus, bet arī transformējošas iespējas, kas no jauna definē automobiļu detaļu ražošanas iespējas.