1. Introduction
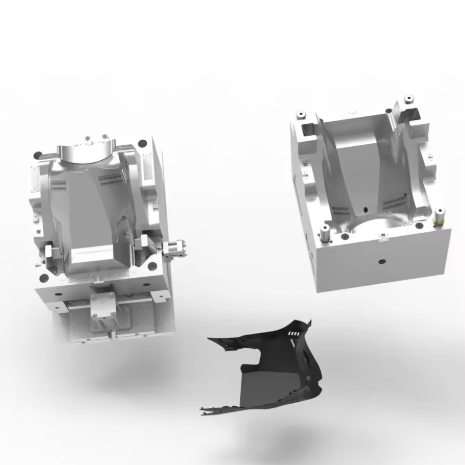
Forma birotarum pars critica est in productione vehiculorum duarum rotarum, delectum et artem specialem materiae requirens ut integritas structuralis, praecisio dimensionalis, et efficientia fabricationis confirmentur. Formae birotarum pressiones injectionis altas sustinere, geometrias partium complexas accommodare, et tolerantias strictas servare debent, dum productio sumptibus parcissima est. Hic dux criteria delectus materiae, considerationes designandi, et processus fabricationis ad applicationes formarum birotarum proprios describit, in obsequio cum ISO 6411 et principiis designandi levitatis intendens.
2. Selectio Materiarum pro Formis Scooterorum
2.1 Chalybs Praeduratus 718H
Materia 718H praefertur ad formas scutrarum mediocri vel magno voluminis producendas, aequilibrium optimum duritiei (33-38 HRC), tenacitatis, et polibilitatis offerens. Haec mixtura niccolo locupletata stabilitatem dimensionalem excellentem (±0.02mm/m) praebet, quae necessaria est pro componentibus formarum scutrarum, ut manubria et fulcra pedum, quae aptationem accuratam requirunt. Machinabilitas superior materiae tempora productionis 15-20% minuit comparatione cum chalybe plene indurato, dum microstructura uniformis eius functionem constantem per formas scutrarum multicavitatum praestat. Pro componentibus scutrarum normalibus in quantitatibus 50,000-300,000 unitatum productis, 718H vitam utilem excedentem 500,000 cyclos cum minima curatione praebet.
2.2 Chalybs Inoxidabilis Corrosioni Resistens S136
Chalybs inoxidabilis S136 corrosionis difficultates in formis birotarum electricarum, quae PVC vel materias plasticas acidas implicant, tractat. Cum 13-14% chromii contento et duritie 48-52 HRC calore tractata, haec materia resistentiam egregiam contra foveas et degradationem chemicam praebet (resistentia nebulae salis plus quam 500 horarum secundum ASTM B117). Facultas poliendi speculum formae birotarum electricarum (Ra ≤0.012μm) superficies leves partium visibilium, ut laminae corporis birotarum et carenae, praestat. Quamvis 30-40% carior quam 718H sit, S136 vitam utilem formae birotarum electricarum ad plus quam 800,000 cyclos in ambitu agressivo extendit, ita ut eam idealem reddat pro exemplaribus birotarum electricarum premium vel applicationibus mercatus litoralis.
2.3 Mixtura Calori Resistens H13
Chalybs calidus H13 ad operandum in partibus formarum scutrarum aptatus, resinas altae temperaturae sicut PA66 vitro repleta tractantibus, adhibetur. Haec mixtura chromii-molybdeni-vanadii resistentiam 48-52 HRC in temperaturis operandi usque ad 600°C conservat, lassitudini thermali in continuis productionis cursibus resistens. Magna tenacitas materiae (resistentia impacti 35 J/cm²) fissuras in canalibus refrigerationis formae scutrarum, variationibus temperaturae cyclicis subiectis, impedit. Pro partibus scutrarum onus portantibus criticis, ut fulcris chassis et partibus suspensionis, superior proportio roboris ad pondus H13 sectiones parietum tenuiores permittit sine integritate structurae deminuenda, proposita designationis levitatis formae scutrarum sustinens.
3. Considerationes Designandi pro Formis Scooterorum
3.1 Integritas Structuralis et Distributio Oneris
Formae pro scutris pressiones injectionis 80-140 MPa sustinere debent, stabilitate dimensionali servata. Inter praecipuas proprietates designandi sunt:
- Parietes cavi firmatiCrassitudo minima 6mm cum angulis arcuatis ad tensionem distribuendam
- Systema portarum aequilibratarumPortae ventilatae vel aculeatae ad lineas suturae minuendas positae
- Canales refrigerationis optimizatiDiametro 8-10 mm cum spatio 24-40 mm ad distributionem temperaturae aequabilem curandam
Analysis elementorum finitorum (FEA) commendatur ad validandam deflexionem formae scutri sub maxima vi premendi, typice 600-800 kN pro componentibus scutri mediocris magnitudinis. Pro partibus onus portantibus, ut chassis scutri, simulatio FEA probationes tensionis staticae sub 1.5× onere designato includere debet ad margines salutis confirmandos.
3.2 Fabricatio Praecisa et Moderatio Tolerantiae
Partes formae scutri accuratam moderationem dimensionalem requirunt ut intercambiabilitas partium confirmetur:
- Dimensiones criticaeTolerantia ±0.05mm pro superficiebus congruentibus (e.g., punctis cardinum, foraminibus fibularum)
- superficiem consummaviRa 0.4-0.8μm pro superficiebus functionalibus, Ra ≤0.02μm pro partibus aestheticis visibilibus
- Alignatio lineae divisoriae±0.02mm ad fulgurationem prohibendam et qualitatem partis constantem curandam
Technicae machinationis provectae, velut fresatura CNC quinque axium et electroerosione filaria, necessariae sunt ad has tolerantias in geometriis formarum scutrarum complexis assequendas. Processus post-machinationem, velut tractatio cryogenica (-196°C), tensiones residuas usque ad 30% reducere possunt, stabilitatem dimensionalem in applicationibus formarum scutrarum altae praecisionis ulterius augentes.
3.3 Optimizatio Designii Levis
Forma moderna pro scutris electricis plures rationes adhibet ad pondus minuendum, efficacia servata:
- Acta optimizationInstrumenta designationis computatro adiuvata ad materiam non necessariam e basibus formarum scutrarum et structuris sustentantibus removendam
- Summus vires alloysSubstitutio chalybis traditionalis cum mixturis aluminii (e.g., 7075-T6) pro componentibus non criticis, pondus 30-40% reducens.
- constructione modulariInserta cavitatis permutabilia ad plura exemplaria scutorum in forma basi singulari accommodanda
Hae rationes levigandi non solum sumptus materiarum minuunt, sed etiam consumptionem energiae machinarum 15-20% dum formam scooteris operatur, rationes fabricationis sustentabiles sustinentes.
4. Processus Fabricationis pro Formis Scooterorum
4.1 Machinatio et Instrumenta Praecisa
Productio formarum pro scutris requirit facultates machinationis provectas:
- CNC millingCentra machinationis celeris cum accuratione positionis 0.1μm ad cavitates delineandas
- Operationes EDMElectroerosione filaria ad formas complexas et parvas proprietates; electroerosione sinker ad texturas et polituram superficiei
- Processus molendiSuperficies accurate poliendas ad planitiem intra 0.005mm/m obtinendam pro superficiebus congruentibus criticis.
Fabricatores formarum pro scutris electricis moderationem statisticam processus (SPC) omnibus operationibus machinalibus adhibere debent, limitibus moderationis ad ±3σ capacitatis processus constitutis. Inspectio in processu utens machinis coordinatis mensurandis (CMM) observationem requisitorum tolerantiae strictarum antequam ad compositionem procedatur, efficit.
4.2 Tractatio Caloris et Ars Superficialis
Tractatio caloris apta necessaria est ad efficientiam formae scutri augendam:
- Chalybes praeduratiRecoctio ad levamen tensionis ad 550°C per duas horas ad dimensiones stabiliendas
- H13 ferroRecoctio in solutione ad 1050°C deinde ternis temperatione ad 550°C ad optimam tenacitatem consequendam.
- Aliquam steelsNitridatio temperaturae humilis ad 500°C ad producendam profunditatem involucri 50-70μm cum duritia superficiali 1000+ HV
Inter curationes superficiales pro formis scutrarum sunt hae:
- Chromium platingCrassitudo 0.01-0.03mm ad resistentiam attritionis et facilem liberationem
- PVD coatingsTegumenta TiN vel CrN (3-5μm) ad resistentiam abrasionis auctam in productione magnae voluminis
- Texturatio lasericaFormae superficiei moderatae ad prehensionem partis et speciem pulchram emendandam
4.3 Assemblatio et Cura Qualitatis
Rigidae rationes conficiendi firmitatem formae scutri praestant:
- Ordinatio directaClavi et buxae ductores praecisionis ad servandam accuratam lineam separationis ±0.01mm
- Hydraulica probatioExamen pressionis operativae 1.5× in canalibus refrigerantibus per 30 minuta ad integritatem verificandam
- Formatio experimentalisProductio quinquaginta partium cum inspectione centum centesimarum secundum normas ISO 6411
Protocolla validationis formae scutrarum inspectionem dimensionalem, verificationem certificationis materiae, et probationem effectus sub condicionibus productionis veris includere debent. Documentatio per totum processum fabricationis conservanda est ad requisita vestigabilitatis et qualitatis confirmanda sustinenda.
5. Industry signa et Obsequium
5.1 ISO 6411 et Requisita Salutis
Formae pro scutris electricis (vel "scooters") normas ISO 6411 pro partibus vehiculorum duarum rotarum congruere debent, inter quas:
- mechanica proprietates,Robur tensile ≥300 MPa pro componentibus structuralibus
- ictum resistentia,Minimum 20 J ad -40°C pro applicationibus in climate frigido
- fatigatio temptationis10⁶ cycli ad 50% roboris tensilis ultimi
Praeterea, formae pro partibus scutorum electricorum considerandae sunt ad res salutis electricae pertinentia, inter quas sunt distantiae penetrationis, requisita spatii liberi, et proprietates insulationis, ubi applicabiles. Observantia harum normarum efficit ut partes e forma scutorum fabricatae requisitis accessus mercatus globalis satisfaciant.
5.2 Quality Control and Inspection
Qualitatis plena curatio formarum scutorum haec complectitur:
- Materia verificationisAnalysis spectroscopica ad compositionem mixturae metallicae confirmandam et relationes tractationis caloris
- Dimensionales inspectionemMensurae CMM omnium proprietatum criticarum cum documentatione digitali
- Superficiem metam probatioAnalysis profilometrica ad valores Ra et specificationes texturae verificandas
- Euismod sanatioStudia temporis cycli et analysis facultatis processus (Cp ≥1.33)
Moderatio statistica processus omnibus parametris criticis formae scutorum adhibenda est, cum chartis moderationis pro notis principalibus, ut stabilitate dimensionali, tempore cycli, et rationibus vitiorum, conservandis. Haec methodus, datis impulsa, continuam emendationem efficaciae et diuturnitatis formae scutorum efficit.
6. Strategiae Sustentationis et Longae Vitae
6.1 Programma Sustentationis Praecavendae
Ad vitam utilem formarum scutrarum amplificandam, sequentem ordinem curationis adhibe:
- CotidieSuperficies cavitatis munda et signa detrimenti aut damni inspice.
- SeptimanisCanales refrigerationis ob obstructiones inspice et uniformitatem temperaturae verifica.
- MenstruaDimensiones criticas metire et alignmentum confirmare
- quarterlySuperficies refice et partes detritas substitue
Acta curationis praeventivae omnes inspectiones et reparationes documentare debent, notitias utiles ad analysin cycli vitae formae scutrarum et ad consilium substitutionis praebentes. Technologiae curationis praedictivae, ut analysis vibrationis et imago thermalis, intervalla curationis ulterius optimizare et tempus inoperabile improvisum reducere possunt.
6.2 Reparationes et Renovationes
Inter communes rationes reparationis formae scutrarum numerantur hae:
- Laser glutinoPro laesione localizata superficiebus cavitatis sine detrimento integritatis dimensionalis
- electroplatingRecuperatio superficierum attritarum ad dimensiones originales restituendas
- Politura et retexturatioRestauratio superficiei et proprietatum aestheticarum
Refectio formae scutrarum a technicis peritis perfici debet, datis designii originalis utens, ut congruentia cum requisitis productionis confirmetur. Reparationes maiores probationes validationis includere debent ut confirmetur efficaciam specificationibus originalibus respondere antequam in usum redeant.
7. Technologiae Provectae in Fabricatione Formarum Scooterorum
7.1 Vestibulum Additive
Technologiae impressionis tridimensionalis productionem formarum scutrarum transformant:
- Recta metallum laseris sintering (DMLS) Productio canalum refrigerationis conformalium complexorum qui translationem caloris in cavitatibus formae scutorum optimizant.
- ligans jettingCeleris prototypatio insertionum formae scutorum ad validationem designationis et productionem brevis seriei
- Hybrid vestibulumCombinatio processuum additivorum et subtractivorum ad producendas partes formae scutrae altae efficaciae cum temporibus productionis reductis.
Hae rationes fabricationis provectae designatores formarum scutrarum efficiores rationes refrigerationis adhibere possunt, tempora cycli 25-35% comparatione cum consiliis traditis reducendo.
7.2 Digitalization and Industry 4.0
Technologiae fabricationis callidae productionem formarum scutrarum augent:
- digital geminosExemplaria virtualia formarum scutorum ad simulationem et optimizationem processus
- IoT connectivityMonitorium in tempore reali temperaturae, pressionis, et vibrationis formae scutri per productionem
- AI agitatae analyticaePraedictiva qualitas moderanda et ordinatio sustentationis secundum data productionis
Hae technologiae digitales firmitatem formae scutrarum augent, iacturam minuunt, et decisiones secundum data per totum cyclum vitae producti permittunt.
8. conclusioni
Designatio et fabricatio formarum pro scutris electricis integrationem subtilem scientiae materialium, artis mechanicae, et technologiarum fabricationis provectarum repraesentant. Materiis idoneis selectis (718H ad usus generales, S136 ad resistentiam corrosionis, H13 ad processus altae temperaturae) et notis designationis quae normae ISO 6411 congruunt implementatis, fabri formas pro scutris electricis producere possunt quae requisitis exigentibus productionis vehiculorum birotarum modernarum satisfaciunt.
Usus principiorum levitatis designandi, artium fabricationis accuratae, et rationum conservationis praecavendae efficit ut formae scutrarum optimam efficaciam, durabilitatem, et sumptuum efficaciam praebeant. Dum industria scutrarum ad propulsionem electricam et mobilitatem sustinendam pergit evolvere, technologia formarum scutrarum munus criticum aget in designandis novis efficiendis, sumptibus productionis minuendis, et qualitate ac salute magis magisque severis satisfaciendis.
Sequendo praecepta in hoc duce essentiali proposita, fabri formarum scutrarum se in prima acie huius industriae dynamicae collocare possunt, instrumenta altae qualitatis et fidilia praebentes quae productionem scutrarum tutarum, efficacium, et environmentaliter responsabilerum pro mercatibus globalibus impellunt.
Ut et tu quasi >>
Normae et Referentiae
Hae normae industriales in hoc articulo citantur: