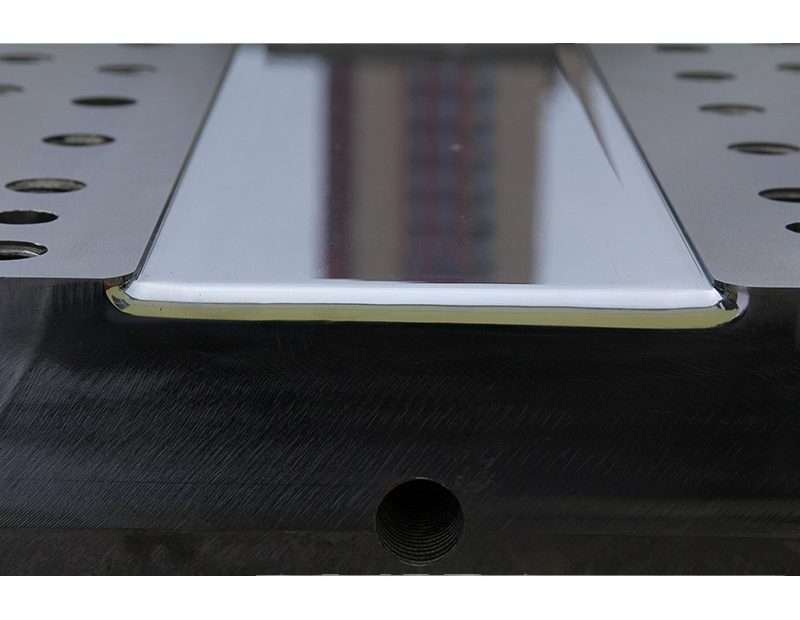
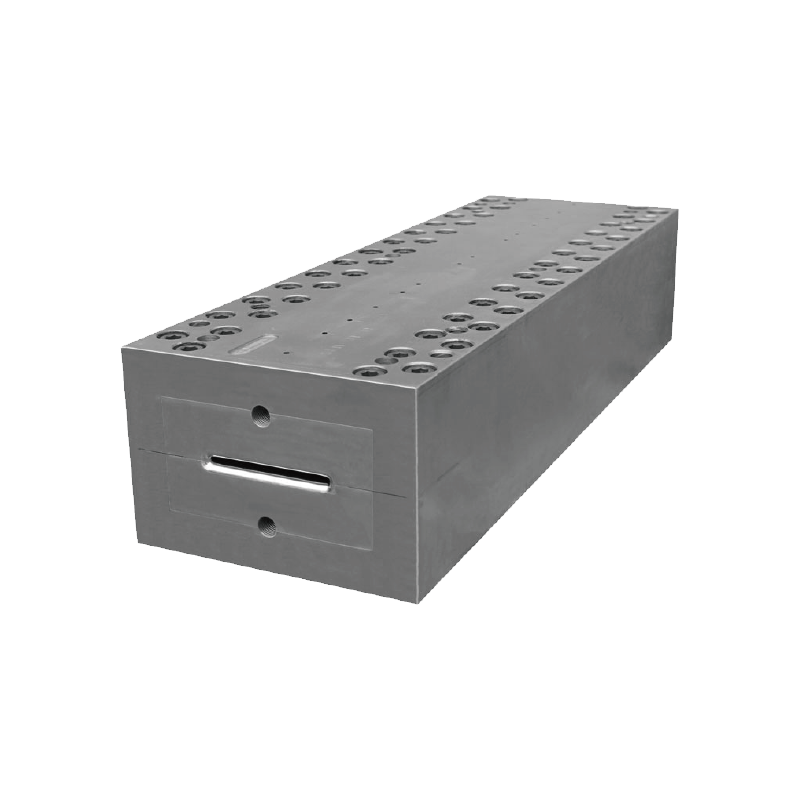
Forma pultrusionis est cor processus pultrusionis — instrumentum accurate fabricatum quod simul format, compactat, et curat formas polymericas fibris firmatas dum continue per cavitatem calefactam trahuntur. Forma pultrusionis bene designata formas producit cum tolerantia dimensionali ±0.1mm, fractionibus voluminis fibrarum supra 60%, et superficiebus sub 0.8μm Ra — dum per menses inter renovationes perpetuo operatur. Forma male designata materiam residuam, delaminationem, et rupturas tractionis calamitosas generat quae productionem sistunt.
Hic dux machinalis parametros designandi criticos, selectionem materiarum, administrationem thermalem, et rationes sustentationis tractat quae formae pultrusionis gradus productionis a defectibus prototypi separant.
Parametri Designandi et Requisita Efficaciae
Geometria cavitatis formae pultrusionis tria distincta phaenomena rationem habere debet: expansionem thermalem chalybis formae (cavitas 0.1-0.3 mm crescit ad temperaturam operandi), contractionem resinae durante curatione (plerumque 5-8% volumetrica pro polyestere insaturato, 2-4% pro epoxy), et effectum Poisson (forma lateraliter expandit cum sub tensione axiali trahendi est). Dimensiones cavitatis ad temperaturam ambientem computantur per computationem retroactivam ex dimensionibus desideratis formae perfectae ad temperaturam ambientem, addendo concessiones pro quolibet effectu.
Designatio cavitatis matricei typica tribus zonis utitur: zona ingressus (5-15% longitudinis totius matricis) introductionem conicam semianguli 2-5° habet ad fibras humidas advenientes gradatim compactandas et resinam superfluam exprimendam, zona transitionis (10-20% longitudinis) conicitatem ad 0.5-1° ad compactionem progressivam reducit, et zona recta (65-85% longitudinis) sectionem transversalem profili finalis conservat dum resina durescit. Longitudo totalis matricis typice variat a 600mm pro profilis parvis simplicibus (sub sectione transversali 100mm²) ad 1,500mm pro profilis complexis magnis (supra 10 000mm²).
Vis tractionis requisita functio est longitudinis formae, perimetri formae, et coefficientis frictionis inter compositum curans et parietem formae. Forma bene designata, cum apta chromationis incrustatione et geometria conica, vi tractionis 2-5 kN pro formis mediis operatur; vires supra 10 kN frictionem excessivam indicant, quae rupturam fibrae vel defectus superficiales causabit. Punctum gelationis — ubi resina a liquido ad solidum transit — ad 40-55% totius longitudinis formae occurrere debet. Gelatio praematura (nimis mane in forma) vim tractionis magnam et lacerationem superficiei efficit; gelatio tarda (nimis sera) formas non satis curatas e forma exeuntes efficit.
Selectio Chalybis: Matrix Comparationis Proprietatum
Chalybs pultrusionis, quod per instrumentum quod milia chiliometrorum vitri abrasivi et fibrae carbonis per vitam suam tractabit, aequilibrium inter resistentiam detritionis, conductivitatem thermalem, machinabilitatem, et sumptum habere debet.
| Romani ferro | Duritiam (HRC) | Conductivity scelerisque (W/m·K) | Vita Typica Matricis (km formae) | Pretium relativum |
|---|---|---|---|---|
| P20 (XXVI) | 28-32 | 34-38 | 50-150 (fibra vitrea) | 1.0x |
| H13 (XII) | 48-52 | 24-28 | 150-400 (fibra vitrea) | 2.0x |
| D2 (1.2379) | 58-62 | 20-24 | 300-800 (vitrum + carbo) | 3.0x |
| intemerata 420 | 50-54 | 24-28 | 200-500 (corrosioni resistens) | 2.5x |
| Carbidum (WC-Co) | HRA 88-92 | 60-80 | 2,000+ (omnes fibrae) | 10 15x, |
P20 est chalybs egregius ad formas fibrae vitreae in modicis voluminibus fabricandas. H13 duritiem in calore addit et praefertur cum resinae altae temperaturae (epoxy, vinylesteres) ad temperaturas formae supra 180°C tractantur. D2 maximam resistentiam attritionis inter chalybes instrumentorum praebet et ad pultrusionem fibrae carbonis specificatur, ubi fibra carbonis, quae natura sua abrasiva est, formae P20 intra spatium minus quam 50 km deteritur. Formae carburi (compositi carburi tungsteni-cobalti) tantum ad productionem fibrae carbonis in magno volumine (plus quam 500 km/anno) iustificantur, ubi sumptus instrumenti decies per milliones metrorum formae amortizatur.
Inductio chromii fere universalis est in formis pultrusionis productionis. Stratum chromii durum, 25-50μm crassum (microfissum, duritie 900-1,000 HV), coefficientem frictionis a 0.3-0.5 (chalybe in composito) ad 0.1-0.15 (chromo in composito) reducit, vim tractionis 40-60% minuens et vitam formae 2-3-4 extendens. Chromum post 200-500 km productionis detrahendum et denuo induendum est, pro genere fibrae et quantitate impletionis.
Tolerantiae Dimensionales et Restrictiones Fabricationis
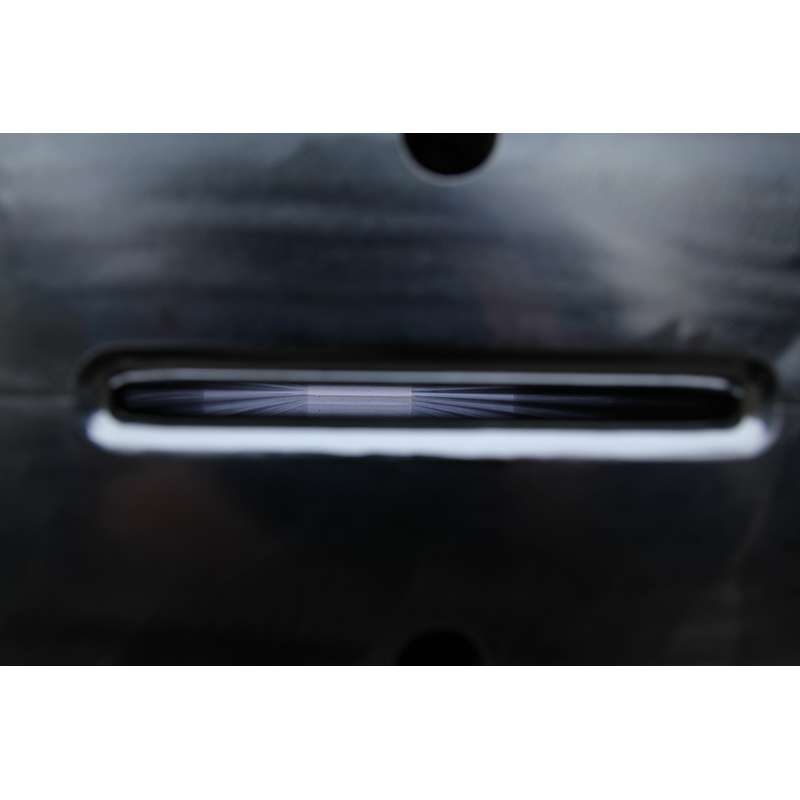
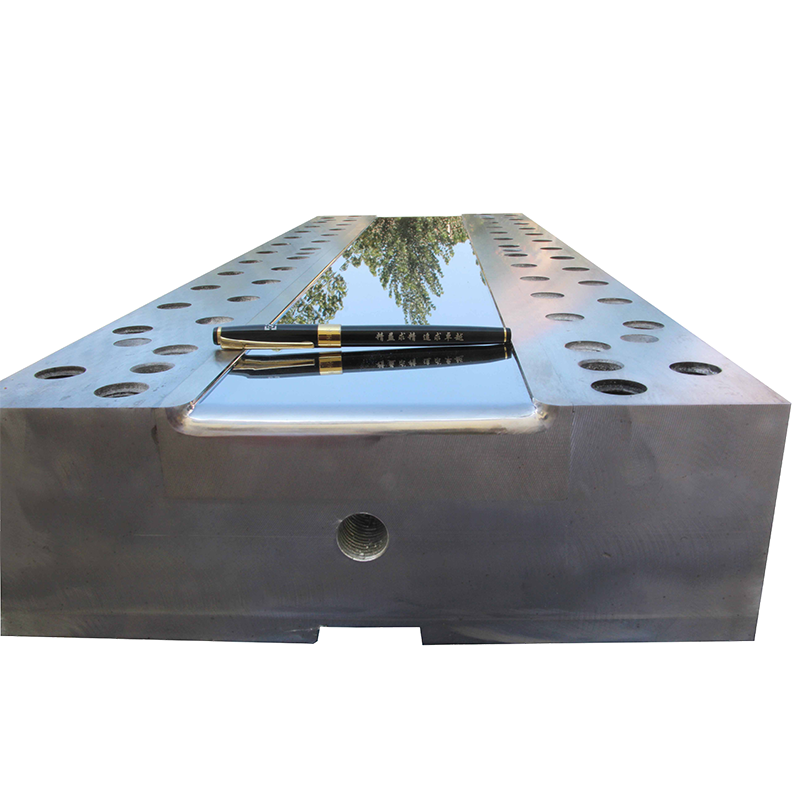
Cavitas formae typice machinatione CNC ex duabus partibus (superiore et inferiore) fabricatur quae inter se iunguntur ad sectionem transversalem profilem integram formandam. Collocatio lineae divisae critica est: in angulo vel margine peculiari ubi linea testis acceptabilis est collocanda est, numquam in superficie cosmetica. Duae partes formae paxillis accuratis (aptae H7/g6) alignantur et clavis altae firmitatis ad 50-70% flexibilitatis torquentibus firmiter ...
Superficies cavitatis directe ad superficiem profili pultrusi transfertur. Pro profilis architecturae et autocineticis quae superficiem Classis A requirunt, cavitas matricis ad crassitudinem 0.2-0.4μm Ra politur utens pasta adamantina, directione politurae cum directione tractionis (axiali, numquam circumferentiali) congruente. Formae politurae transversales micro-sulcos creant qui frictionem augent et strias superficiales in profilo perfecto efficiunt.
Zona ingressus radios peculiarem attentionem requirit: omnes anguli interni in cavitate radium saltem 0.5mm habere debent — anguli acuti zonas resina abundantes, concentrationes tensionis, et damnum fibrarum creant cum fasciculus fibrarum in cavitatem impellitur. Anguli externi (margines profili) radium minimum 0.3mm servare debent ne chromatum in marginibus acutis frangatur.
Designatio Systematis Calefactionis
Formae pultrusionis electrice calefiunt utens calefactoribus cartuchos vel calefactoribus fasciae in foramina praecise perforata in corpore formae insertis. Systema calefactionis debet praecisam temperaturae curam per longitudinem formae praebere: typice 100-120°C ad introitum (ad viscositatem resinae minuendam sine curatione initianda), ad 140-180°C in zona curationis augendo (pro systemate resinae), et ad 160-200°C tenendo per ultimam 20-30% longitudinis formae ad curationem completam confirmandam.
Quaeque zona calefactionis per circuitus PID independenter regitur, cum thermocouples 3-5mm a pariete cavitatis insertis. Typica forma 3-6 zonas calefactionis per longitudinem suam habet, quarum unaquaeque 2-4 calefactores cartuchos habet. Scopus designatus est uniformitas temperaturae ±2°C per totam sectionem transversalem cavitatis in quolibet puncto per longitudinem formae. Zonae ubi temperatura plus quam ±3°C deviat, curationem inaequalem producunt — latus calidius primum curatur, contractionem asymmetricam et formas contortas creans.
Analysis thermica formae utens FEA (analysi elementorum finitorum) est praxis communis pro formis complexis. Simulatio translationem caloris a calefactoribus cartuchos per corpus formae in compositum simulat, reactionem exothermicam curationis resinae rationem habens (plerumque 200-400 J/g pro polyestere insaturato). Haec analysis loca frigida identificat — plerumque in angulis internis et longe a locis calefactorum — quae collocationem calefactoris additiciam vel distributionem potentiae adaptatam requirunt.
Index Designandi: Decem Puncta Antequam Finalizetur
1. Dimensiones cavitatis, si contractionem compositam (0.2-0.5% lineare pro vitro/polyestero; 0.05-0.2% pro carbone/epoxy) et expansionem thermalem formae comprehendant, verifica.
2. Angulum conicam ingressus (semiangulum 2-5°) et longitudinem confirma ut rationem compactionis 1.3-1.8:1 (volumen fibrae humidae ingredientis ad volumen cavitatis finale) producant.
3. Fac ut punctum gelationis praedictum (ex cinetica DSC resinae et exemplo thermico formae) ad 40-55% longitudinis totius formae cadat.
4. Specificationem chromationis verifica: chromum durum microfissum 25-50μm, 900-1,000 HV, politum ad ≤0.4μm Ra in directione axiali.
5. Fac ut anguli interni omnes radium ≥0.5mm habeant; anguli externi omnes radium ≥0.3mm habeant.
6. Confirma lineam divisam in superficie non cosmetica positam esse et silicone altae temperaturae vel interclusione mechanica obsignatam.
7. Dispositionem zonae calefactionis valida: zonae 3-6, thermocouples intra 5mm a pariete cavitatis, uniformitas ±2°C destinata.
8. Fac ut densitas potentiae calefactoris non excedat 6 W/cm² pro calefactoribus cartuchosis ex chalybe P20 (densitas maior efficit ut localiter calefaciatur et vita calefactoris imminuatur).
9. Portas accessus thermocouple in locis 3-5 per longitudinem matricis include ad processum monitorandum.
10. Systema figendi matricem ita designa ut expansionem thermalem accommodet: alter extremus fixus, alter extremus fluitans in ferculis linearibus cum fluctuatione axiali 2-3mm.
Quid est matrix pultrusionis?
Forma pultrusionis est instrumentum calefactum accurate fabricatum quod formas polymericas continuas fibris firmatas format, compactat, et curat. Constat ex zona ingressus attenuata, zona transitionis, et zona curationis calefacta recta, typice facta ex chalybe instrumentali indurato cum cavitate chromata ad superficiem submicronicam polita.
Quamdiu pultrusio moritur?
Forma ferrea P20 ad formas fibrae vitreae tractandas typice 50-150 km profili durat antequam re-indutionem chromaticam requirat, et 300-500 km antequam dimensiones cavitatis tolerantiam excedunt. Formae ferreae D2 ad fibram carbonis durant 300-800 km. Formae carburi 2,000 km excedere possunt. Vita formae imprimis pendet a genere fibrae (carbonium 3-5 vicibus abrasius est quam vitrum), contento impletionis, et celeritate tractionis.
Cur forma pultrusionis chromationem inducere debet?
Chromatio dura (25-50μm, 900-1,000 HV) coefficientem frictionis inter compositum curans et parietem formae ab 0.3-0.5 ad 0.1-0.15 reducit, vim tractionis 40-60% minuens. Praeterea, substratum ferreum ab impetu chemico a partibus resinae acidis et ab abrasione fibrarum et particularum implentium protegit, vitam formae 2-3-extendens.
Quantus est pretium matricis pultrusionis?
Forma pultrusionis chalybis P20 simplex, ad formam parvam (sectionis transversalis infra 500mm², longitudinis 600mm) constat $15,000-30,000. Forma chalybis D2 magna et complexa, ad formam fibrae carbonis (sectionis transversalis ultra 10,000mm², longitudinis 1,200mm, cum 6 zonis calefactionis) constat $80,000-150,000. Formae carburi multiplicatorem 10x addunt. Inductio chromi $2,000-5,000 per formam addit. Sumptus formae per volumen productionis amortizatur — ad 100 km/anno, forma $50,000 $0.50/metrum ad pretium producti contribuit.