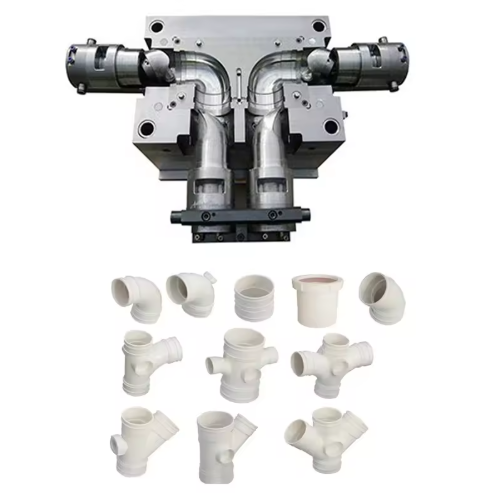
Forma aptationis tuborum plasticorum munus criticum agit in fabricatione systematum translationis fluidorum, requirens accuratam selectionem materiae et machinationem ad accuratam dimensionem, resistentiam corrosionis, et diuturnam durabilitatem confirmandam. Formae modernae aptationis tuborum plasticorum varias materias thermoplasticas (PVC, PE, PP, PVDF) accommodare debent, tolerantiis strictis (±0.1mm) et superficiebus (Ra ≤ 0.8μm) servatis. Hic dux completus explorat criteria selectionis materiae, considerationes designandi, processus fabricationis, et normas qualitatis proprias applicationibus formarum aptationis tuborum plasticorum, ingeniariis perspicientiam technicam praebens ad efficaciam formae et efficientiam productionis optimizandam.
Selectio Materiarum pro Formis Tuborum Plasticorum
Chalybs Praeduratus P20 (3Cr2Mo)
P20 est instrumentum oeconomicum ad formam tuborum plasticorum aptandam in productione mediocris voluminis (100 000-300 000 cyclorum). Hoc chalybs praeduratum (28-32 HRC) praebet excellentem machinabilitatem et sumptuum efficaciam, ita ut id aptum sit ad usus plasticos non corrosivos, ut ad aptationes tuborum PP et PE. Proprietates praecipuae includunt:
- Robur tensile: 950-1100 N/mm²
- Robur ad ictum: 25 J/cm² (Charpy)
- Facultas poliendi: Usque ad #4000 granula (Ra 0.2μm)
- Commodum sumptus: 30-50% minus quam 718H
P20 optime fungitur in formis ad geometrias simplices aptationis tuborum, ut cubita et tubulationes T, ubi requisita altae superficiei non sunt critica. Moderata duritia materiae resistentiam attritionis cum efficacia machinationis aequat, geometrias complexas canalium refrigerationis permittentes, quae necessariae sunt ad crassitudinem parietis tuborum uniformem.
Chalybs Praeduratus Augmentatus 718H (3Cr2NiMo)
Ut versio emendata P20, 718H limitationes chalybum praeduratorum communium pro formis iuncturarum tuborum plasticorum, quae maiorem praecisionem requirunt, aggreditur. Cum compositione niccolo locupletata et processu liquefactionis in vacuo, haec materia (33-38 HRC) haec praebet:
- Uniformitas duritiae superior (±2 HRC trans sectionem)
- Politura aucta: Usque ad #8000 grana (Ra 0.05μm)
- Stabilitas dimensionalis emendata: ±0.02mm/m post machinationem
- Vita utilis extensa: plus quam 500 000 cycli pro iuncturis PP/PE
718H excellit in formis multicavitatibus praeditis pro iuncturis fistularum accuratioribus, ut connectores filetati et manicae reductrices, ubi crassitudo parietis constans (±0.05mm) necessaria est ad obsequium pressionis aestimatae. Durificatio emendata materiae proprietates uniformes etiam in magnis formis usque ad crassitudinem 300mm praestat.
Chalybs Inoxidabilis Corrosionis Resistens S136 (4Cr13)
Ad formas iuncturarum tuborum plasticorum quae materias corrosivas (PVC, CPVC) tractant, chalybs inoxidabilis S136 propter altum chromii contentum (13.6%) corrosionis resistentiam essentialem praebet. Post curationem caloris (48-52 HRC), haec materia offert:
- Resistentia nebulae salis: horae 500 (ASTM B117)
-Facultas poliendi speculum: SPI A-1 finis (Ra 0.025μm) - Operatio sine cura: Chromium incrustatum non requiritur
- Temperaturae usus: -40°C ad 180°C
S136 est necessarius ad formas producendas quae instrumenta ad evacuationem chemicam et fistulas industriales purgandas efficiunt, ubi expositio chloridis et acidis chalybes conventionales celeriter degradaret. Humilis conductivitas thermalis materiae (16 W/(m·K)) designationem systematis refrigerationis specializatam requirit, sed intervalla sustentationis extensa praemiis praebet (plerumque 100,000 cyclos inter purgationes).
Chalybs Calori Resistens H13 (4Cr5MoSiV1)
Pro iuncturis tubi thermoplasticis altae temperaturae (PVDF, PEX), chalybs calidus H13 resistentiam lassitudinis thermalis exceptionalem praebet. Post refrigerationem et temperationem (48-52 HRC), proprietates ad temperaturas operandi usque ad 600°C conservat:
- Conductivity scelerisque: 26 W/(m·K)
- Durities calida: 45 HRC ad 500°C
- Robur ad ictum: 35 J/cm² (temperatura ambiente)
- Resistentia attritionis: 20% altior quam S136 in ambitu abrasivo
H13 usum invenit in formis pro iuncturis tuborum industrialium altae pressionis, ubi temperaturae fusionis 280°C excedunt et tempora cycli ultra 60 secunda extenduntur. Resistentia materiae ad probationem caloris stabilitatem dimensionalem in formis multicavitatum pro geometriis complexis sicut iuncturae manifold et connectores flangati praestat.
Considerationes Designandi pro Formis Tuborum Plasticorum
Dimensional Accuracy Requirements
Formae iuncturae tuborum plasticorum tolerantias strictas servare debent ut conexiones sine effluxu efficiantur:
- Tolerantia diametri: ±0.1mm (ISO 1167-3)
- Variatio crassitudinis parietis: ≤5% trans aptationem
- Praecisio filorum: Conformis normis ISO 228 (BSP) vel ANSI B1.20.1
- Planities: ≤0.05mm/m pro superficiebus obturantibus flanges
Ad haec requisita assequenda, opus est machinatione accurata (±0.005mm) et diligenti consideratione contractionis formae (plerumque 1.5-3.0% pro materiis thermoplasticis). Designatio formae tubi plastici refrigerationem uniformem includere debet ad deformationem in instrumentis asymmetricis, ut tubulis reductis et cubitis excentris, minuendam.
Systema Portarum et Cursorium
Designatio optima valvae maximi momenti est ad qualitatem iuncturae tuborum et ad efficientiam productionis:
- Typus portae: Portae ventilatae pro superficiebus planis, portae submarinae pro areis filis instructae
- Magnitudo portae: diametro 0.8-1.5mm (pro magnitudine aptationis)
- Configuratio cursoris: Designatio arboris aequilibratae pro formis multicavitatum
- Pressio decrescens: ≤15% a canaliculo ad portam
Pro iuncturis magni diametri (>100mm), valvula obturans sequentialis impletionem uniformem praestat et lineas suturae, quae integritatem pressionis laedere possent, minuit. Systema canalis calidi formae iuncturae tubi plastici temperaturam fusionis intra ±2°C conservare debet ne materia degradetur, quod praesertim ad processum PVC necessarium est (fenestra stabilitatis thermalis: 180-200°C).
Refrigerium Ratio Optimization
Efficax moderatio thermalis in formis iuncturarum tuborum plasticorum tempus cycli minuit et constantiam dimensionalem curat:
- Diameter canalis: 8-10mm norma (12mm pro magnis ornamentis)
- Forma delineationis: Geometriae aptae congruens
- Velocitas aquae: 1.5-3.0m/s (fluxus turbulentus)
- Regulatio temperaturae: ±1°C utens moderatoribus proportionalibus-integralibus
In formis geometriis iuncturarum tuborum complexis, inserta refrigerationis conformalia impressa tridimensionaliter tempus cycli 25-35% minuunt, comparata cum canalibus rectis conventionalibus. Systema refrigerationis variationem temperaturae formae infra 5°C per omnes cavitates conservare debet, ut contractio uniformis in formis iuncturarum tuborum plasticorum multicavitatum, quae genera iuncturarum mixta producunt, efficiatur.
Processus Fabricationis pro Formis Tuborum Plasticorum
precision machining
Productio formarum iuncturarum tuborum plasticorum requirit artes machinationis provectas ad praecisionem requisitam assequendam:
- Fresatura CNC: Machinatio quinque axium ad geometrias aptationis complexas
- Sectio filo EDM: accuratio ±0.002mm pro dimensionibus criticis
- Superficiei trituratio: Planities intra 0.005mm/m
- Microforatio: Canales refrigerantes tam parvi quam 4mm diametro
Ordo machinationis varias duritias materiarum formarum considerare debet. Pro 718H, operationes asperitatis ad 35-40 HRC ante remissionem tensionis peragendae sunt, dum machinatio finalis ad duritiam finalem fit ad distortionem minuendam.
Superficiem treatment
Processus superficiei emendandae vitam et efficaciam formae tuborum plasticorum extendunt:
- Nitridatio: 0.1-0.3mm profunditatis involucri (800-1000 HV) pro P20/718H
- Chromium inauratum: stratum 0.01-0.03mm pro formis PVC (600-800 HV)
- Tegumentum PVD: TiN (2000 HV) pro materiis abrasivis vitro repletis
- Electropolitura: Ra 0.025μm superficies ad claritatem opticam in aptationibus pellucidis
In formis iuncturarum tuborum PVC, electrolytica niccoli depositio (5-10μm) alternativam pretio parvo praebet chalybi inoxidabili, resistentiam corrosionis offerens dum machinabilitatem servat. Depositio post omnes operationes machinales applicanda est ne laedatur stratum protectivum.
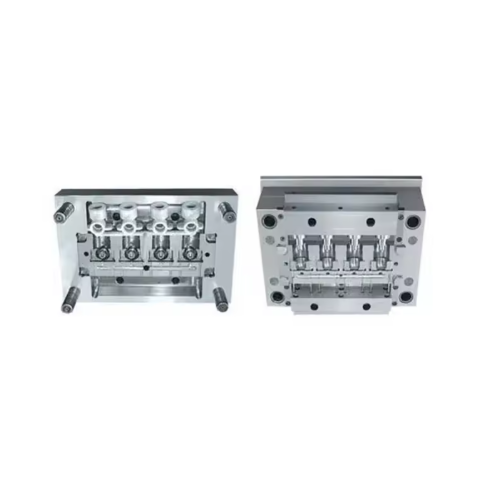
Assemblatio et Validatio
Ultima compositio formarum iuncturarum tuborum plasticorum diligentem attentionem ad singula requirit:
- Parallelismus columnae ductoris: ≤0.01mm per cursum plenum
- Planities laminae: ≤0.02mm/m trans superficies divisorias
- Aequatio cursoris calidi: Concentricitas intra 0.02mm
- Examen effusionis: Examen pressionis 0.8MPa pro canalibus refrigerantibus
Rationes validationis criticae includunt analysin fluxus formae ad loca portarum et distributionem pressionis optimizanda, quo fit ut forma aptationis tubi plastici aptationes crassitudinis parietis constantis et minima tensione interna producat.
Parametri Processus pro Formis Tuborum Plasticorum
Processus Polyvinylchloridi (PVC)
Formatio iuncturarum tuborum PVC accuratam temperaturae moderationem requirit ne degradetur:
- Temperaturae doliorum: 160-190°C (zonae delineatio)
- Temperatura formae: 40-60°C (calefactio olei)
- Pressio iniectionis: 90-130 MPa
- Tempus refrigerationis: 20-40 secunda (pro crassitudine parietis)
Forma iuncturae tuborum plasticorum evacuationem efficientem (0.03mm profunditatis) includere debet ad gasa HCl corrosiva, quae in processu PVC generantur, evacuanda. Intervalla curationis regularia (singulis 50,000 cyclis) necessaria sunt ad deposita chloridi, quae foveas superficiales causare possunt, removenda.
Processus Polyethyleni (PE)
Pro iuncturis tuborum PE, parametri formae iuncturae tuborum plasticorum in orientatione minuenda intendunt:
- Temperatura liquefactionis: 180-220°C
- Temperatura formae: 30-50°C (refrigeratio aquae)
- Celeritas injectionis: 50-80 mm/s
- Pressio tenax: 60-70% pressionis injectionis
Magna elasticitas liquefactionis PE maiores canales et portas in forma iuncturarum tuborum plasticorum requirit, ne nimia vis detondendi fiat. Humilis viscositas materiae celeriorem impletionem geometriarum iuncturarum complexarum, ut tubuli multiportales, permittit.
Processus Polypropyleni (PP)
Formatio iuncturarum tuborum PP aequilibrium inter efficaciam et stabilitatem dimensionalem efficit:
- Celeritas cochleae: 60-100 rpm
- Pressio posterior: 5-10 MPa
- Temperatura formae: 40-60°C
- Tempus cycli: 30-60 secunda (1″ diametro apta)
Forma plastica pro tubis ad usum PP destinata, temperaturis altioribus formae prodest, ut crystallinitas partis augeatur, resistentiam pressionis in tubis plumbariis augens. Densitas inferior materiae (0.90-0.91g/cm³) vis premendi necessariae, comparata cum PVC, minuit.
Quality Control and Standards Obsequium
Dimensional inspection
Productio formarum iuncturarum tuborum plasticorum metrologiam accuratam requirit:
- Mensurae CMM: exploratio tridimensionalis cum accuratione 0.005mm
- Comparatores optici: Ad verificationem formae filorum
- Examen pressionis: 1.5 × pressio operativa per 1 horam (ISO 1167-1)
- Relatio dimensionalis: Secundum normas ISO 10209
Tabulae statisticae moderationis processus (SPC) dimensiones criticas in productione observant, limitibus moderationis ad ±3σ capacitatis formae aptationis tubi plastici positis (plerumque Cpk ≥ 1.33 pro aptationibus pressioni aestimatis).
Materia Certification
Investigabilitas necessaria est pro materiis formarum aptationis tuborum plasticorum:
- Relationes probationum molendinarum: compositio chemica et proprietates mechanicae
- Acta curationis caloris: valores duritiae et parametri processus
- Examen ultrasonicum: inspectio centum per centum pro vitiis internis
- Examen corrosionis: Resultata nebulae salis pro componentibus chalybis inoxidabilis
Fabricator formarum aptationis tuborum plasticorum acta certificationis materiae per totam vitam instrumenti (plerumque annos quinque ad decem) conservare debet, quod essentiale est in applicationibus autocineticis et aëronauticis quae plenam vestigabilitatem requirunt.
Euismod Validation
Validatio finalis formarum iuncturarum tuborum plasticorum haec complectitur:
- Inspectio primi articuli: Completa dispositio dimensionalis
- Studium facultatis processus: cursus triginta partium cum analysi Cpk
- Cyclus pressionis: 10 000 cycli ad pressionem aestimatam
- Examen ambientale: Cyclus thermalis ab -40°C ad 80°C
Protocollum validationis efficit ut forma aptationis tuborum plasticorum normis industriae propriis, ut ASTM D2466 (aptationes PVC), ASTM F2389 (aptationes PE), vel ISO 15493 (systemata tuborum plasticorum ad aquae alimentationem), satisfaciat.
Sustentationem et Troubleshooting
Praecaventur sustentacionem schedule
Sustentatio proactiva vitam formae iuncturae tuborum plasticorum extendit:
- Quotidie: Superficies disiunctae munda et fulgura inspice.
- Hebdomadaliter: Canales refrigerationis ob obstructiones inspice.
- Menstruatim: Accurationem moderationis temperaturae verifica.
- Trimestrialiter: Dimensiones criticas et superficiem politam metiri.
- Annuatim: Completa dissolutio et inspectio partium
Pro formis tuborum plasticorum PVC, purgatio ultrasonica menstrua canalum refrigerationis deposita corrosiva removet, quae loca calida et variationem dimensionalem in iuncturis formatis causare possunt.
Vitia Communia et Solutiones
Typica problemata formarum aptationis tuborum plasticorum includunt:
- Fulgur: Causatum a paxillis ductoribus detritis vel vi prehensionis insufficienti
- Inania contractionis: Indicant pressionem involucri vel refrigerationem insufficientem.
- Notae ustionis: Ventilationem meliorem in forma iuncturae tubi plastici requirunt.
- Deformatio: Refrigerationem inaequalem vel tensionem residuam nimiam significat.
Saepe vitiorum haec vitia solvenda rationem systematicam requirunt quae inspectionem formae, analysin parametrorum processus, et probationem materiae coniungit. Exempli gratia, infirmitas lineae suturae in aptatione T fortasse portas in forma aptationis tubi plastici repositionandos vel temperaturam liquefactionis augendam requiret.
Industria Imprimis Applications
Instrumenta Plumbing et Sanitaria
Usus plumbarii domestici solutiones formarum tuborum plasticorum pretio moderato requirunt:
- Selectio materiae: P20 vel 718H secundum volumen
- Superficies: Ra 0.8μm (opaca) ad usus non visibilis
- Numerus cavitatum: 4-8 cavitates pro aptationibus normalibus
- Tempus cycli destinatum: <45 secunda pro cubitis diametro 1″
Forma plastica pro aptationibus tubi plumbarii mutationes colorum accommodare debet, celerem purgationis facultatem et minimam punctorum mortuorum in via fluxus liquefacti postulans.
Distributio Chemica Industrialis
Ad transportandum media aggressiva, forma aptationis tuborum plasticorum materias speciales requirit:
- Selectio materiae: S136 vel P20 obductum
- Pressio aestimata: Usque ad 10 bar (PN10) ad usum industrialem
- Resistentia temperaturae: -40°C ad 95°C pro iuncturis PVDF
- Documentatio qualitatis: Plena vestigabilitas materiae requiritur.
Hae formae plasticae ad tubos aptandos saepe inserta metallica pro conexionibus filetatis incorporant, quae accuratam ordinationem et temperaturae moderationem requirunt ne contractio differentialis fiat.
Irrigatio agriculturae Systems
Instrumenta irrigationis magni diametri singularia impedimenta in formis tuborum plasticorum offerunt:
- Magnitudo formae: Usque ad 1500mm × 1000mm pro aptationibus 6″ diametro
- Materia: 718H ad firmitatem in ambitus externis
- Refrigeratio: Canales conformales ad crassas parietes administrandas
- Eiectio: Cylindri multiplices ad uniformem gyrationem
Forma plastica pro tubis ad usus agriculturae destinata expositionem UV et temperaturas extremas resistere debet, unde materiae formae bonae resistentiae ad intemperies requiruntur.
Emergentes Technologies et Future Trends
vestibulum ELOGIUM
Impressio tridimensionalis productionem formarum iuncturarum tuborum plasticorum transformat:
- Iactio glutinis: Pro insertis refrigerantibus conformibus complexis
- Technologia SLM: Impressio directa metallica nucleorum formarum
- Temporis productionis reductio: Usque ad 50% pro instrumentis prototypis
- Libertas designandi: Canales refrigerationis optimizati machinatione consueta impossibiles sunt
Quamquam nondum apta ad productionem magni voluminis, fabricatio additiva potentiam magnum offert pro instrumentis pontium et geometriis formarum aptationum tuborum plasticorum ad usum propriorum.
Technologia Moldis Intelligentis
Integratio Industriae 4.0 efficacitatem formae aptationis tuborum plasticorum auget:
- Sensoria in forma: Temperaturam, pressionem, et impletionem cavitatis monitorant.
- Sustentatio praedictiva: Analysis vibrationis detritionem detegit
- Optimizatio processus: Adaptationes temporis realis secundum data sensoria
- Geminus digitalis: replicatio virtualis ad simulationem processuum
Hae technologiae efficiunt ut forma aptationis tuborum plasticorum variationibus materiae et mutationibus environmentalibus accommodetur, qualitate constante per totam productionem servata.
Vestibulum suscipit
Rationes oecologicae formam aptationis tuborum plasticorum reformant:
- Levior Reditus: Optimizatio topologiae usum materiae minuit
- Contenta recyclata: Usque ad 30% incorporationis materiae regratae
- Efficientia energiae: Formae insulatae consumptionem energiae minuunt
- Designatio diuturnitatis: Constructio modularis ad partes substituendas
Usus sustinendi formarum tuborum plasticorum non solum effectum in ambientem minuunt, sed etiam sumptum possessionis per conservationem materiae et energiae augent.
Conclusio
Designatio et fabricatio formarum ad tubos plasticos aptandos requirit amplam cognitionem scientiae materialium, thermodynamicae, et artis praecisionis. Delectu materiarum idonearum (P20 pro oeconomia, 718H pro praecisione, S136 pro resistentia corrosionis), designatione systematis refrigerationis optimizata, et rigore qualitatis inspectionis adhibita, fabri formas producere possunt quae requisitis perfunctionis systematum tuborum modernorum satisfacere possint.
Ut et tu quasi >>
Normae et Referentiae
Hae normae industriales in hoc articulo citantur: