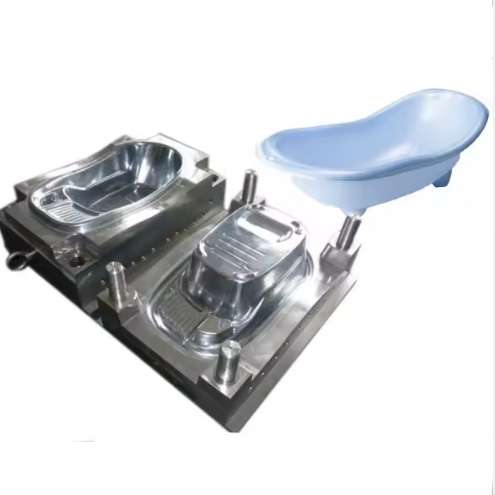
Forma iniectabilis manet unus e processibus fabricationis latissime adhibitis ad partes plasticas producendas per industrias, ab autocinetis et bonis ad usum domesticum usque ad instrumenta medica et electronica. Qualitas, efficacia, et sumptus-efficientia cuiuslibet operationis formae iniectabilis fundamentaliter pendent ex qualitate designationis formae. Forma bene designata qualitatem partis constantem, tempora cycli optima, et vitam instrumentorum extensam praestat, dum forma male designata ad vitia, tempus inoperabile, et sumptus sustentationis excessivos ducit.
Hic dux completus rationes essentiales designationis formarum iniectarum tractat, ingeniariis fabricatoriis, designatoribus formarum, et peritis emptionum scientiam technicam praebens quae necessaria est ad formas iniectarum summae efficaciae specificandas, aestimandas, et conservandas. Pro conspectu facultatum nostrarum completarum fabricationis formarum iniectarum, paginam nostram principalem visita.
Fundamenta Designationis Formae Iniectae
Designatio formae injectionis amplam seriem disciplinarum ingeniariarum amplectitur, inter quas scientia materialium, dynamica thermica, mechanica fluidorum, et designatio mechanica. Munus primarium formae injectionis est plasticam liquefactam ex machina injectionis formatoria accipere, eam per systema canalis distribuere, cavitatem implere, partem ad solidificationem refrigerare, et componentem perfectum eicere. Hae singulae functiones diligentem considerationem designationis requirunt ut optima consequenda sint.
Processus designandi incipit ab accurata analysi geometriae partis, selectionis materiae, voluminis productionis, et requisitorum qualitatis. Hi factores configurationem formae, numerum cavitatum, genus et locum portae, designationem systematis refrigerationis, et mechanismum eiectionis determinant. Modus systematicus designandi formae errorem et conatus in ordinatione formae minuit et constantem productionis efficaciam praestat.
Partes Claves Formae Iniectionis
Intellectus functionis cuiusque elementi formae est essentialis ad designandum efficacem. Tabula sequens elementa primaria et functiones earum summatim exhibet:
| pars | muneris | ex Rebus Design |
|---|---|---|
| Fingunt Base | Sustentationem structuralem et ordinationem praebet | Magnitudo, materia, norma contra consuetudinem |
| Cavitatis et Core | Formam partis format (cavitas = exterior, nucleus = interior) | Gradus chalybis, superficies polita, ventilatio |
| Cursor System | Plasticum liquefactum cavitatibus distribuit | Cursor frigidus contra canalem calidum, genus portae, aequilibrium fluxus |
| portam | Fluxum plasticum in cavitatem moderatur | Situs, magnitudo, genus (margo, acus, cuniculus, flabellum) |
| refrigerationem ratio | Calorem a parte formata removet | Dispositio canalis refrigerandi, diameter, fluxus celeritas |
| Systema eiectionis | Partem perfectam a nucleo removet | Clavi ejectorii, maniculae, laminae detractrices, eiectio aeris |
| Ratio instigabant | Aerem et gases inclusos effugere permittit | Profunditas spiraculi, situs, munditia |
Parametri Designii Critici
1. cavitas et Core Design
Cavitas et nucleus sunt cor formae injectionis. Cavitas superficiem exteriorem partis format, nucleus autem interiores lineamenta format. Selectio graduum chalybis idoneorum est critica ad diuturnitatem formae et qualitatem partis. Ad productionem magnae copiae, chalybes instrumentorum indurati, ut P20, H13, vel chalybs inoxidabilis 420, resistentiam attritionis et duritiam praebent quae necessariae sunt ad sustinenda milliones cyclorum. Ad productionem prototyporum vel parvae copiae, chalybes molliores vel aluminium acceptabiles esse possunt.
Requisita superficiei ornatus directe afficiunt complexitatem fabricationis formae. Ornatus politus specularis requirit qualitates chalybis optimas et amplum opus politurae manualis, dum ornatus texturati per machinationem per electroerosiones (EDM) vel corrosionem chemicam obtineri possunt. Specificatio ornatus superficiei debet congruere cum requisitis functionalibus et aestheticis partis sine nimia specificatione.
2. Designatio Systematis Cursoris
Systema cursorum plasticam liquefactam a rostro machinae ad portas cavitatis transmittit. Duo genera cursorum principalia existunt: cursores frigidi et cursores calidi. Cursores frigidi simpliciores et minus sumptuosi sunt, sed materiam superfluam (retritam) generant. Cursores calidi plasticam in statu liquefacto intra canalem conservant, superfluam cursorum eliminantes et tempora cycli reducentes. Sectio transversalis cursoris ita designanda est ut pressionis casum minime imminuatur, dum volumen fluxus adaequatum servatur. Sectiones transversales trapezoidales vel plene rotundae optimas proprietates fluxus praebent.
In formis multicavitatum, aequilibrium fluxus essentiale est ut omnes cavitates simul impleantur et partes congruentes producantur. Aequilibrium fluxus naturale per symmetriam geometricam praefertur, sed aequilibrium artificiale per adaptationes magnitudinis portae interdum necessarium est in dispositionibus irregularibus.
3. Designatio Systematis Refrigerandi
Refrigeratio typice circiter 60-80% totius temporis cycli in formatione iniecta occupat. Systema refrigerationis efficax directe auget productivitatem et qualitatem partis. Canales refrigerationis quam proxime superficiei cavitatis collocandi sunt (plerumque bis vel ter diametro canalis a superficie) et formam partis sequi debent ad uniformem remotionem caloris.
Inter parametros clavis ad systema refrigerationis designandum sunt:
- Diameter canalis refrigerationis typice 8-14 mm
- Spatium inter canales: 3-5 vicibus diametri canalis
- Distantia a superficie cavitatis: 2-3 diametri canalis
- Fluxus turbulentus (numerus Reynolds > 4000) ad maximam translationem caloris
- Deflectores et paxilli thermales ad profundam refrigerationem nuclei
- Canales refrigerationis conformales pro geometriis complexis (fabricatio additiva)
4. Designatio Systematis Ejectionis
Recta designatio systematis eiectionis efficit ut pars perfecta e forma removeatur sine damno aut distortione. Methodi eiectionis communes includunt paxillos eiectionis (rotundos aut laminares), manicas eiectionis, laminas extractorias, et eiectionem aeream. Systema eiectionis vim eiectionis sufficientem et longitudinem ictus praebere debet, dum vim aequaliter per superficiem partis distribuit, ne notae aut deformatio oriantur.
Clavi eiectorii collocandae sunt in locis ubi pars adhaerere solet ad nucleum, ut in costis profundis, protuberantibus, et locis cum sectionibus significantibus. Angulus deformationis partis etiam vim eiectionis insigniter afficit; angulus deformationis minimus 1-2 graduum per latus pro partibus ad usum generalem commendatur.
Selectio Materiarum pro Partibus Formae
Eligendo gradum chalybis aptum pro singulis partibus formae est decisio critica quae sumptum formae, tempus productionis et vitam utilem afficit. Tabula sequens consilium praebet ad delectum materiae secundum requisita applicationis:
| Romani ferro | Duritiam (HRC) | Applications | Key Properties |
|---|---|---|---|
| P20 | 28-32 | Cavitates et nuclei ad usum generalem formandum | Bona politura, machinabilitas |
| H13 | 46-50 | Applicationes magnae detritionis, nuclei labentes | Excellens resistentia attritionis, tenacitas |
| DCC sanctorum | 48-52 | Materiae plasticae corrosivae (PVC, ignifugae) | Resistentia corrosionis, politura |
| S136 | 48-52 | Partes opticae et medicae | Superius speculi aspectus, resistentia corrosionis |
| NAK80 | 37-43 | Superficies texturatae, tabulae ostentationis | Praeduratum, texturae retentio optima |
| 718 | 30-34 | Cavitates magnae, formae magnae productionis | Alta tenacitas, bona machinabilitas |
Vitia et Solutiones Designationis Formae Communia
Etiam periti designatores formarum vitia communia designationi pertinentia in formatione formae offendunt. Sequens dux ad difficultates solvendas frequentissimas tractat:
| macula offeret | radix causa | Design Solution |
|---|---|---|
| Iactus Brevis | Fluxus insufficiens, aer inclusus | Magnitudinem portae auge, spiracula adde, aequilibrium cursoris modifica |
| Flash | Vis prehensionis insufficiens, superficies formae attritae | Duritiem chalybis auge, ordinationem formae emenda, pressionem aequa |
| Submerge marcas | Insufficiens sarcinatio in sectionibus crassis | Refrigerationem prope areas crassas adde, magnitudinem portae auge, crassitudinem minue |
| Design Weld | Frontes fluxus temperaturae humilis concurrentes | Portas transfer, duces fluxus adde, temperaturam liquefactionis auge |
| Warpage | Refrigeratio vel contractio non uniformis | Canales refrigerationis aequa, geometriam partis optimiza, impletiones adhibe. |
| Burn marcas | Aer inclusus comprimens et incendens | Ventilationem emenda, celeritatem injectionis minue, ventilationem vacui adde |
Systema Cursoris Calidi contra Cursorem Frigidum
Electio inter systemata canalis calidi et canalis frigidi magnas implicationes habet pro designatione formae, sumptu, et efficacia productionis. Hic sunt compromissa principalia:
- Hot Currens Systems — Elimina superflua in canali, minue tempora cycli (nulla refrigeratio canalis requiritur), celeriorem aperturam formae permitte, et meliorem vestigiorum portae moderationem praebe. Attamen, 30-50% cariora sunt quam aequivalentes formae canalis frigidi, plus curae requirunt, et difficultates mutationis coloris introducunt. Idoneae ad productionem magnae voluminis partium communium.
- Frigus Cursor Systems — Impensa initialis minor, constructio simplicior, mutationes colorum faciliores, et minores necessitates sustentationis. Incommodum primarium est iactura materiae (retritum), longiora tempora cycli, et maiores necessitates magnitudinis machinae propter volumen cursoris. Idoneum productioni voluminis medii, mutationibus materiae frequentibus, et applicationibus ubi usus retriti acceptabilis est.
Normae industriales pro designatione systematis canalis calidi et moderatione temperaturae sequuntur normas constitutas a PLASTICS (Consociatione Industriae Plasticae) de requisitis compatibilitatis machinarum et formarum.
Analysis et Simulatio Fluxus Moldis
Designatio formae moderna magnopere innititur instrumentis simulationis machinationis computatralis adiuvatae (CAE) ad fluxum materiae, modum refrigerationis et qualitatem partis praedicendum antequam sectio ferri incipiat. Analysis fluxus formae perspicientiam criticam praebet in:
- Forma impletionis et loca potentialia linearum suturae
- Loca siphonum aeris ventilatione indigentia
- Distributio pressionis et vis necessaria ad prehendendum
- Efficacia canalis refrigerandi et distributio temperaturae
- Praedictio contractionis et deformationis
- Tempus congelationis portae et analysis sarcinae
Simulatio tempus institutionis formae 30-50% minuit et periculum errorum designandi sumptuosorum insigniter deminuit. Pro componentibus altae praecisionis, ut partibus autocineticis et medicis, analysis fluxus formae habetur gradus essentialis in processu designandi. Bases datorum proprietatum materialium, quales a base datorum proprietatum materialium MatWeb praebentur , notitias necessarias ad accurata simulationis eventus praebent.

/figura>
Qualitatis Moderatio in Fabricatione Formarum
Rigida inspectio qualitatis per totum processum fabricationis formae efficit ut forma perfecta specificationibus designi respondeat et in productione fideliter fungatur. Inter puncta inspectionis qualitatis clavis sunt:
- Design Review — Analysis DFM (Design for Manufacturing), optimizatio positionis portae, analysis refrigerationis, et analysis ejectionis ante initium machinationis
- Verificatio Ferri — Certificatio materiae, probatio duritiae, et detectio vitiorum omnium partium formae
- Inspectio Machinationis — Verificatio dimensionum criticarum per CMM (Machina Mensurae Coordinatarum), mensura superficiei, et probatio aptationis partium mobilium
- Assemblatio et Probatio in Mensa — Coniunctio basis formae, functio cursoris et elevatoris, probatio pressionis circuitus refrigerationis, et verificatio cursus systematis eiectionis
- Formatio Experimentalis — Elaboratio parametrorum processus, validatio dimensionalis primorum articulorum, inspectio cosmetica, et aestimatio effectus formae. Pro singulis de normis qualitatis fabricae formae nostrae, visita nostram paginam... de nobis page.
Conclusio
Designatio formae iniectae est disciplina ingeniaria complexa quae requirit profundam cognitionem scientiae materialium, administrationis thermalis, dynamicae fluidorum, et processuum fabricationis. Designatio formae prospera aequat requisita certantia de qualitate partis, tempore cycli, vita instrumenti, et sumptu fabricationis. Intellegendis fundamentis designationis cavitatis et nuclei, systematum canalium, optimizationis refrigerationis, mechanismorum ejectionis, et selectionis materiae, ingeniarii formas evolvere possunt quae certo modo et efficaciter funguntur.
At Tstar fingunt, in designandis et fabricandis formis iniectionis altae praecisionis pro industriis autocineticis, medicis, apparatuum, et bonorum consumptibilium specializamus. Turma nostra ingeniaria technologiam simulationis provectam cum decenniis experientiae practicae coniungit ut formas praebeat quae requisitis productionis gravissimis satisfaciant. Nostri quadrigis contact ut de incepto tuo designandi formam disseramus.
Frequenter Interrogata De Quaestiones (FAQ)
Quod est tempus productionis typicum pro forma iniecta? Tempora productionis typica variant a quattuor ad duodecim hebdomades, secundum complexitatem formae, numerum cavitatum, et copiam ferri. Formae simplices duarum laminarum cum cavitatibus singularibus intra quattuor ad sex hebdomades perfici possunt, dum formae complexae multicavitatum cum systematibus canalium calidorum et laminis octo ad duodecim hebdomades requirunt.
Quamdiu forma iniectabilis durat? Vita formae a pluribus factoribus pendet, inter quos genus chalybis, materia productionis, qualitas sustentationis, et condiciones operationis. Formae chalybis P20 typice producunt 500 000 ad 1 000 000 cyclos. Formae H13 et S136 possunt excedere 2 000 000 cyclos cum sustentatione apta. Pro prototypis et productione parvi voluminis, formae aluminii aptae sunt ad 10 000 ad 100 000 cyclos.
Quid interest inter formam duarum laminarum et trium laminarum? Forma duarum laminarum lineam separationis singularem habet et est configuratio simplicissima et vulgatissima. Forma trium laminarum duas lineas separationis habet, quae permittunt systema canalis a parte automatice separari. Formae trium laminarum praeferuntur cum obturatio media requiritur vel cum systema canalis mechanice a parte formata separari debet ante ejectionem.
Quomodo inter canalem frigidum et canalem calidum eligo? Canalem calidum elige cum: productio magnae voluminis (plus quam 100,000 partes per annum), formatio automatica, requisita vestigiorum portae severa, vel processus pretiosorum plasticorum ingeniariorum. Canalem frigidum elige cum: sumptus initialis formae inferior criticus est, mutationes frequentes materiae vel coloris exspectantur, vel volumen productionis investitionem in canalem calidum non iustificat.
Quis angulus deflexionis commendatur ad formam iniectabilem formandam? Angulus deflexionis minimus 1-2 graduum per latus commendatur pro partibus ad usum generalem. Superficies texturae tenues 3-5 gradus requirunt, dum costae profundae et protuberantiae 0.5-1 gradus per latus requirere possunt. Angulus deflexionis insufficiens vim ejectionis auget et haeresionem partis vel damnum superficiei causare potest.
Num formam existentem systemate canalis calidi refingere potes? Saepe, ita. Renovatio implicat canalem frigidum semi-coetu calido substituere. Attamen, possibilitas a magnitudine basis formae existentis, dispositione cavitatis, et spatio laminae machinae praesto pendet. Studium possibilitatis peragendum est antequam cum renovatione procedatur. Turmam nostram machinatorum contacta ut configurationem formae tuae specificam aestimes.
Normae et Referentiae
Hae normae industriales in hoc articulo citantur: