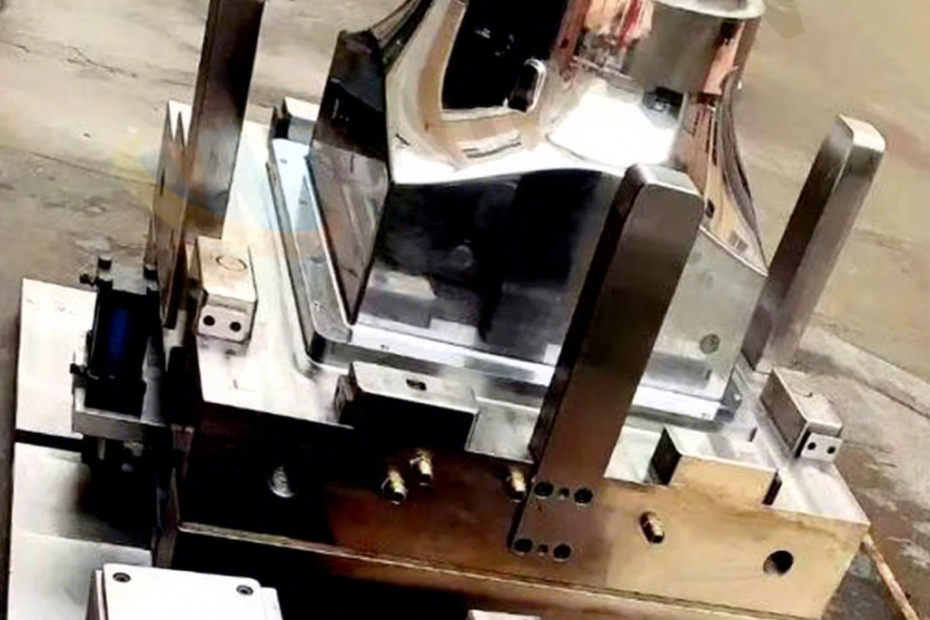
テネシー州にあるティア1自動車部品サプライヤーのSMC金型で、トラックのボンネット外側パネル(クラスA表面、塗装済み、欠陥ゼロ仕様)を製造していた。部品には、繰り返し発生する気孔パターンが見られた。直径0.5~1.5mmの小さな円形の空隙が、充填中心から約150mmの帯状に集中しており、どのショットでも一貫していた。金型エンジニアは、クランプトン数を1,200トンから1,500トンに増やしてみたが、変化はなかった。充填パターンを中央の長方形1つからオフセットした2つのストリップに変更してみたが、気孔の位置は変わったものの、消えることはなかった。充填カバー率を70%から55%に減らしてみたが、流動距離が長くなり、押し出すべき閉じ込められた空気が増えたため、気孔はさらに悪化した。試行錯誤を3週間続けた末に見つけた解決策は、恥ずかしいほど単純なものだった。せん断エッジの通気溝の深さが、規定の0.05mmではなく0.03mmで、クロムメッキ工場が前回の再調整サイクルで部分的に埋めてしまっていたのだ。表面研削盤で通気溝を400ドルで再切削することで、すでに6万ドルのスクラップ、ダウンタイム、残業代がかかっていた問題を解決できた。SMC金型の通気は、金型設計の中で最も地味な部分であり、ポートフォリオ写真に通気溝を載せる人はいないが、初回から良好な金型と、生産寿命全体にわたって苦労する金型を分ける部分であり、その違いはしばしば数ミリメートルの差に左右される。
SMC成形時の通気について理解する ― ガスが閉じ込められる理由
SMC(シートモールディングコンパウンド)は、熱と圧力を加えて金属製の金型内で硬化する熱硬化性複合材料です。この材料は、通常厚さ3~6mmの粘着性のある革のようなシートのロールとしてプレス機に届きます。このシートは、充填剤、顔料、触媒を添加した不飽和ポリエステルまたはビニルエステル樹脂ペーストに、切断したガラス繊維(重量比25~30%、繊維長25~50mm)を分散させたものです。ペーストには、重量比で約40~50%の充填剤(汎用SMCでは炭酸カルシウム、難燃グレードでは水酸化アルミニウムが標準)に加え、反応性希釈剤としてスチレンモノマー、過酸化物開始剤(通常はtert-ブチルペルオキシベンゾエートまたは類似品)、内部離型剤(ステアリン酸亜鉛)、および増粘剤(酸化マグネシウムまたは水酸化マグネシウム)が含まれています。増粘剤は、積層時の粘着性のあるペーストから、室温で3~5日間かけて革のような固体へと粘度を高めます。 SMCの充填材を140~160℃に加熱した金型に入れて圧縮すると、3つのことが同時に起こります。まず、温度が上昇して増粘ポリエステルのガラス転移点に達すると、材料の粘度が3~4桁低下し、充填材が流れてキャビティを満たします。次に、過酸化物開始剤が分解し、フリーラジカルを生成してポリエステル鎖をスチレン架橋で架橋し、液体樹脂を剛性のある3次元熱硬化性ネットワークに変えます。そして、揮発性化合物(スチレンモノマー、充填材の準備中に周囲の湿度から吸収された水分、混練およびシート製造プロセスからの混入空気)が、流動する材料からガスとして排出されます。これらのガスが多孔性の原因です。材料が硬化してガスを固定する前にキャビティからガスが逃げ出せない場合、完成品に空隙が生じます。SMCの流れの物理法則により、通気の問題は見た目よりも難しくなります。SMCは、液体が下からキャビティを満たすように流れるわけではありません。充填材は、粘性のある繊維充填された前線として、ピストンのようにキャビティ内を移動し、前方の空気を押し出すプラグのように流れます。充填材がキャビティ面積の 60% を覆い、残りの 40% が開いている場合、その開いている部分の空気はどこかへ行かなければなりません。理想的には、キャビティの周辺、つまり 2 つの金型が接するせん断端にある通気口から排出されます。しかし、SMC の前線は、コアまたはリブの周囲で 2 方向から収束することで空気を閉じ込め、通気口への経路のない孤立した空気ポケットを形成することもあります。繊維含有量は通気にとって重要です。なぜなら、繊維が材料を通るガスの流れを制限するからです。重量比 30% のガラス、25mm の繊維を含むコンパウンドのガス透過率は、充填材のない樹脂ペーストの約 10 分の 1 です。これは実際には、充填材の中心部(材料が最も厚く、スチレン蒸気圧が最も高い場所)で発生したガスが、充填材の端まで容易に移動して排出されないことを意味します。それには経路が必要であり、その経路こそが換気システムである。
ガス気泡が通気口に到達するまでの距離は、SMCの流動先端がゲル化するまでの距離よりも短くなければなりません。一般的なSMC成形条件(金型温度145℃、硬化時間60~90秒、型締め圧力30~50MPa)では、金型表面での材料のゲル化時間は15~25秒です。この時間内に、SMCは流動し、充填され、通気口からガスが排出される必要があります。ゲル化後、ガス気泡は永久的にその場に閉じ込められます。
ステップ1:通気溝のサイズを正しく調整する
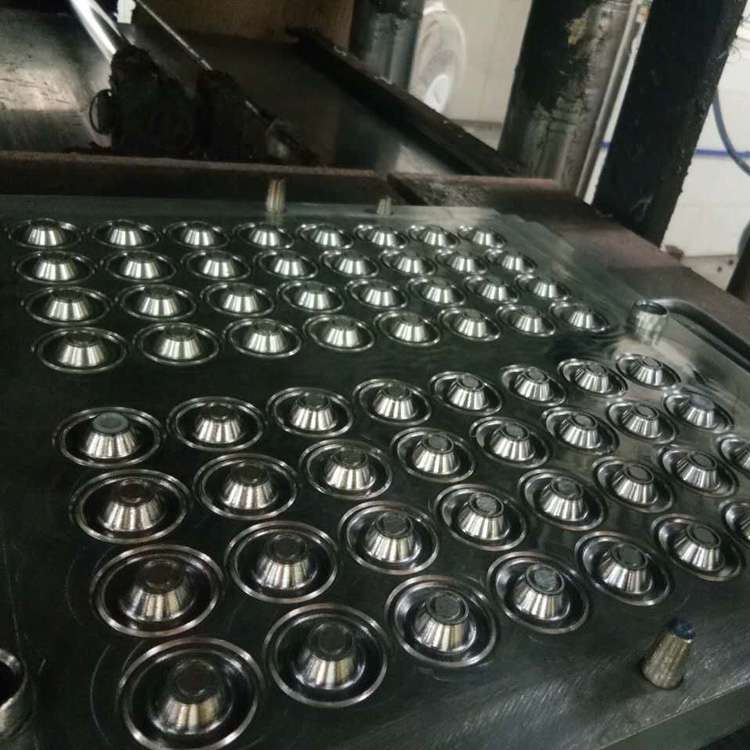
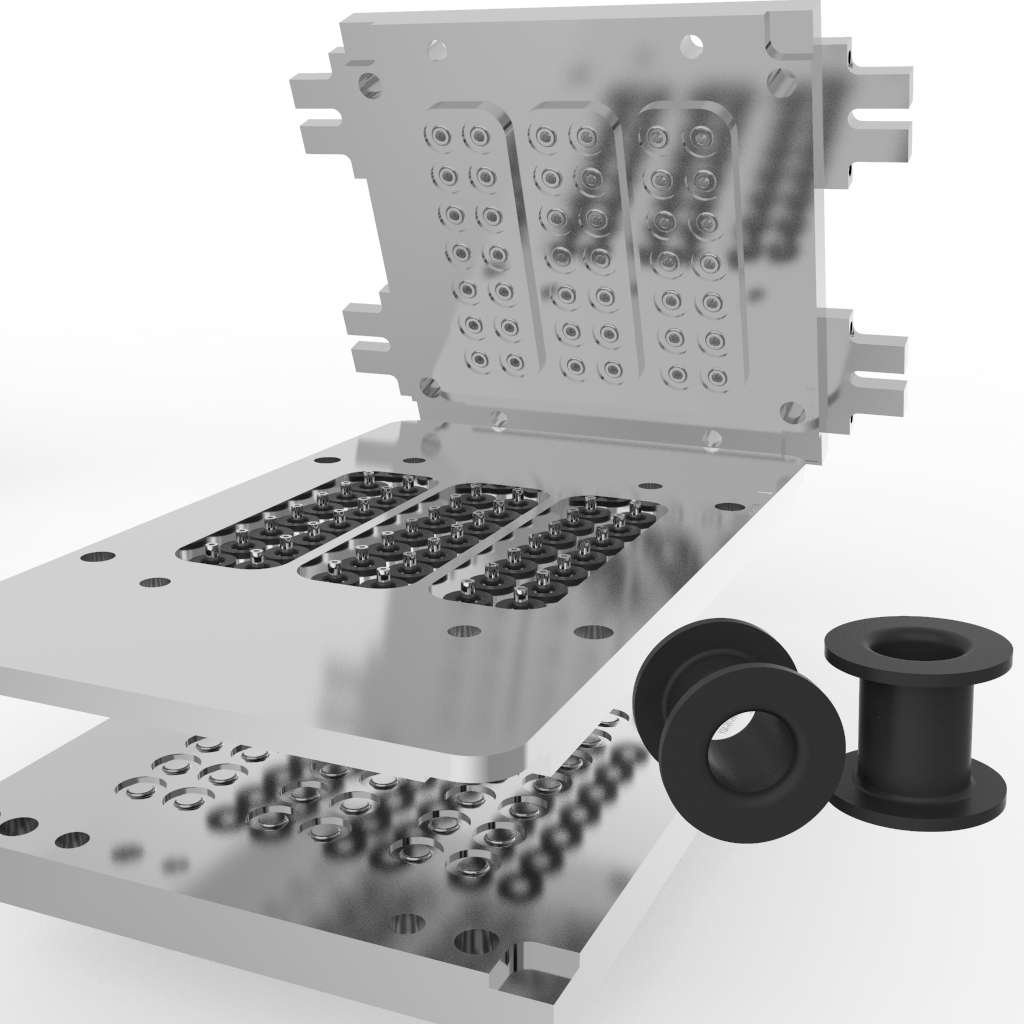
SMC金型のベント溝は、金型の片側(通常はキャビティ側)のパーティングライン表面に研削または機械加工された浅い溝で、キャビティの端から大気に向かって外側に伸びています。溝の断面は通常、長方形または台形であり、寸法は非常に小さいため、ほとんどのベントの問題はここから始まります。溝の深さは、ベントを通過するガスの量を決定するだけでなく、成形中にSMC材料がベントにフラッシュするかどうかも決定します。溝が深すぎると、ベントは良好に機能しますが、硬化したSMCが溝に詰まり、トリミング作業が必要となるフラッシュラインが発生し、最終的にはベントが完全に詰まってしまいます。溝が浅すぎると、フラッシュは発生しませんが、ガスの排出も不十分で、成形品に気孔が残ります。SMCベント溝の深さの実用的な範囲は0.03~0.08mm(30~80ミクロン、人間の髪の毛ほどの太さ)で、研削後の金型表面でダイヤルゲージを使用して測定します。ガスの流れに関しては、ベント溝の幅は深さほど重要ではありません。幅は2~4mmが標準ですが、重要なパラメータは、排出する必要のある空気と揮発性物質の体積に対するベント溝の総断面積です。便利な経験則として、ベント溝の総面積は、投影キャビティ面積の少なくとも0.5%である必要があります。投影面積が0.5平方メートルの金型の場合、ベント溝の総断面積は2,500mm²となり、これが4メートルのパーティングラインの周囲に分布すると、ベント溝の総幅(ベント溝の数×ベント溝1本あたりの幅)がパーティングラインの半分をカバーしている場合、平均ベント深さは約0.06mmになります。ベント溝の長さ(ガスが狭いチャネルを通って大気に到達するまでの距離)は、可能な限り短くする必要があります。ほとんどのSMC金型では、5~10mmのランド長で十分です。15mmを超えると、浅いチャネルを通る流れ抵抗が大きくなり、ベント効率が低下します。金型設計でより長いランドが必要な場合(強度のため、工具鋼の端を突き破らないようにするため)、ランド領域の溝の深さをわずかに増やします。深さ 0.05 mm × 長さ 5 mm のランドが深さ 0.5 mm × 幅 10 mm の逃げ溝に開く段付きベントはうまく機能し、SMC が深い部分に到達する前に流動性を失うため、バリが発生しません。パーティング ラインの周囲のベント溝の間隔は、特にリブ、ボス、またはフロー フロントの収束ゾーンを作成するその他のキャビティ フィーチャがある場合に重要です。出発点として、パーティング ライン全体に 50 ~ 80 mm 間隔でベントを配置し、最後に充填される金型領域(通常は充填位置から最も遠いコーナーと、深いリブまたはコアの周囲の領域)では、間隔を狭くして 25 mm まで狭くします。
ステップ2:空気が実際に流れる場所に通気口を設置する
ベントの配置は、試行錯誤で行う場合は科学というより芸術的であり、金型充填シミュレーションを使用する場合は芸術というより科学的です。SMCフローシミュレーションソフトウェア(Moldflow、Moldex3D、およびESI PAM-COMPOSITESなどの専用パッケージ)は、SMCフローフロントの進行を予測し、気泡が発生する場所を示し、ベントの位置に応じて気泡内のガス圧を計算できます。新しい金型の場合、フローシミュレーションを実行し、予測された最後に充填される位置と気泡が発生する位置にベントを配置することは、SMC生産用金型を製造するあらゆる金型工場における標準的な手順です。気泡が発生する既存の金型の場合、診断アプローチはショートショットシリーズです。金型が完全に充填されないように充填量を段階的に減らし、ショートショット部品を調べてフローフロントがどのように進行し、どこで停止したかを確認します。最後に充填される領域が、ベントを配置する必要がある場所です。充填率 95%、90%、85%、80% でのショートショットにより、流れの進行状況を示すマップが得られ、シミュレーションよりもベントについてより詳しく知ることができます。パーティングラインを超えて、リブの上部、ブラインドポケットの端、エジェクタピンの周囲など、内部の場所にベントが必要になる場合もあります。エジェクタピン自体を、片側にわずかな平らな面または溝を研磨することでベントとして使用できます。これは「エジェクタピンのベント」と呼ばれる方法です。直径 12mm のエジェクタピンの片側に深さ 0.03~0.05mm の平らな面を研磨すると、断面積が約 0.4~0.6 mm² のベント経路ができ、局所的なガスポケットのベントに有効です。ピンクリアランス自体(通常直径0.01~0.02mm)は、ガスを効果的に排出するには小さすぎます。多くのサイクルでいくらかの空気は排出されますが、15~25秒の流動充填時間内にガスポケットを排出するには十分な速さではありません。多孔質焼結金属ベントインサート(通常、気孔率20~40%、孔径5~20ミクロンの焼結ステンレス鋼製)は、パーティングラインベントが届かない領域に設置できます。これらのインサートは、SMC材料を遮断しながら、インサート本体を通してガスを通過させます(繊維はミクロンサイズの孔を貫通できず、成形温度での樹脂の粘度が高すぎるため、硬化する前に孔内に流れ込むことができません)。焼結ベントは、サイズによってインサート1個あたり50~200ドルかかり、5,000~10,000サイクルごとに溶剤に浸した後、圧縮空気で逆洗浄するという定期的な清掃が必要ですが、溝型ベントでは届かない場所、例えば深く狭いリブの底部や、パーティングラインから遠く離れた広い平坦な領域の中心などの通気問題を解決します。
ステップ3:真空アシストを使用してガスを抜き取る
クラスA表面を持つSMC部品(自動車のボディパネル、トラックのボンネット、トラクターのフェンダーなど、塗装され、腕を伸ばした距離から検査されるあらゆる部品)の場合、過去10年間で真空補助式ベントが標準的な手法となっています。その概念は単純明快です。SMCの流れの先端が大気圧に逆らって受動的なベントを通してガスを押し出すのに頼るのではなく、ベントチャネルを真空ポンプに接続し、流動および充填段階中に金型キャビティに50~80kPa(大気圧より0.5~0.8バール低い)の負圧をかけます。真空は3つの効果を発揮します。まず、キャビティからガスを押し出す圧力勾配を約2倍に増加させます(駆動力は金型内部圧力マイナス大気圧から金型内部圧力マイナス真空圧力に変わります)。次に、パッシブベントがベントチャネル内の空気柱から受ける背圧を取り除きます。最後に、気泡が収束する流れの先端に閉じ込められる前に気泡を崩壊させます。気泡内部の圧力が低下すると気泡が小さくなり、気泡が小さくなると収束するSMCの流れによって隔離される可能性が低くなります。実際の実装では、金型に真空チャネルを加工する必要があります。これは、ベント溝を金型ベースに加工された周辺真空マニホールドに接続する、通常直径3~5mmのドリル穴からなる小さな通路のネットワークです。マニホールドは、金型側面のクイックディスコネクト継手を介して真空ポンプに接続されます。真空シール(パーティングラインの外側のキャビティを囲む溝にあるシリコンOリング)は、パーティングラインの隙間から外気が金型内に吸い込まれるのを防ぎます。外気が吸い込まれると真空が損なわれ、金型内に異物が混入する原因となります。真空は通常、成形サイクルの最初の20~40秒間(金型が閉じ始めてから材料がゲル化するまで)に維持され、その後、硬化サイクルの残りの時間は大気に開放されます。真空ポンプはキャビティの容積に合わせて選定する必要があります。大まかな目安として、ポンプは目標真空度で毎秒キャビティ容積の5倍の排気能力を持つ必要があります。キャビティ容積が5リットルの金型の場合、60 kPaの真空度で毎秒25リットル(約1.5 m³/分)の排気能力を持つポンプで十分です。ダイヤフラムポンプは、真空ラインに必然的に吸い込まれるスチレン蒸気を許容できるため、この用途に適しています。ロータリーベーンポンプは、スチレンがポンプオイルに到達する前に凝縮するために真空ラインにコールドトラップが必要となり、コストとメンテナンスの複雑さが増します。SMC金型に真空アシストを追加する際の設備投資額は、ポンプ、配管、シール、制御装置を含めて通常5,000~15,000ドル、金型の追加加工費として約2,000~5,000ドルです。年間10万サイクルで稼働するクラスA部品の気孔による不良率が3~5%であることを考えると、投資回収期間は数ヶ月です。
ステップ4:換気タイミングを制御するためのせん断エッジの設計
せん断縁(金型の外周でコアとキャビティが接する垂直な部分)は、SMC金型における主要な通気経路であり、その形状によって成形サイクルに対する通気のタイミングが制御される。 せん断エッジは通常、深さ8~15mm(垂直方向の係合)で、片側あたり0.03~0.08mmのクリアランスがあります。 金型が完全に閉じられると、せん断縁の隙間によって狭い環状の隙間ができ、そこからガスが漏れ出す。 しかし、ガスが漏れるのは金型が閉じる最後の2~5mmの段階だけであり、それ以前は隙間が広すぎてSMCが流れ出るのを阻止できない。 これは、ガス抜き期間が非常に短いことを意味します。つまり、プレス機が最後の数ミリメートルを閉じるまでの時間であり、その間にSMCはキャビティを充填すると同時にガスを発生させます。 せん断端のクリアランスは、SMC金型の通気において最も重要な寸法である。 隙間が狭すぎる場合(長さ1,000mmのせん断エッジで片側0.03mm未満)、室温から150℃まで加熱する際の工具鋼の熱膨張により隙間がゼロになり、通気が完全に遮断されて密閉された空洞が形成される可能性がある。 隙間が大きすぎる場合(片側0.10mm以上)、SMCが隙間から飛び出し、飛び出した部分が硬化してしまうため、金型オペレーターは次の工程で真鍮製のスクレーパーを使って、せん断端から硬化したSMCを取り除く作業を行うことになる。 工具鋼(P20、H13、または類似品)の熱膨張率は約12×10⁻⁶/℃です。 金型寸法が1,000mmの場合、20℃から150℃まで加熱すると、約1.6mmの熱膨張が生じる。 重要なのは、室温での隙間ではなく、動作温度におけるせん断端の隙間である。 室温でキャビティの片側で0.06mmのせん断エッジが測定された場合、金型加熱が不均一であれば、150℃では同じ側で0.04mm、反対側で0.08mmになる可能性があります。これは、スプルー付近のカートリッジヒーターがエッジ付近のヒーターよりも高温になる大型金型でよく見られる現象です。 金型設計者の中には、8~12mmのランド長にわたって、キャビティ端の開口部で0.03mm、大気圧端で0.08mmというわずかなテーパーを持つせん断エッジを指定する者もいる。 このテーパー状の通気口形状は、大気に近い部分に深い溝を設けることでガスの流れを改善する効果と、キャビティ付近の隙間を狭くすることで引火を防ぐ効果を両立させている。 テーパーは、せん断エッジの機械加工後に平面研削盤で研磨して形成するもので、熟練した工具職人でも、パーティングライン1メートルあたり約1時間かかる。 生産工程で数十万回ものサイクルを繰り返す金型では、摩耗によってせん断エッジのクリアランスが徐々に増加します。SMCに含まれるガラス繊維は研磨性があり、サイクルごとに工具鋼が数ミクロンずつ摩耗していくためです。 0.05mmのクリアランスで始まったせん断エッジは、100,000万サイクル後には0.08mm、300,000万サイクル後には0.12mmになる可能性があり、その時点でバリが許容範囲を超え、せん断エッジを溶接して再研磨するか、金型インサートを交換する必要があります。 生産部品のバリ幅を監視すること(最初の製品で0.5mmのバリが200,000万サイクル後に2mmに拡大する)は、せん断エッジ摩耗の直接的な指標であり、金型の再調整が必要になる時期を予測する指標となる。
ステップ5:短期試験と断面検査による検証
新しいSMC金型、または通気のために再加工された金型は、生産に入る前に体系的な検証が必要です。診断目的でステップ2で簡単に説明したショートショット試験は、主要な検証ツールでもあります。金型を段階的に増量した充填量で実行します。計算された充填量の80%から始め、次に85%、90%、95%、最後に100%とします。各ショートショット部品を、フレーム内にスケールバーを入れて撮影します。95%のショートショットでは、キャビティがほぼ満たされ、未充填領域は流路の両端のみであるはずです。95%のショートショットで、キャビティの中央(リブの間、ボス周辺、または充填量から最も遠い場所ではない場所)に未充填領域が見られる場合、それらの未充填領域はガストラップであり、フローショート領域ではないため、追加の通気が必要です。 100%充填ショットは断面化する必要があります。ショートショットスタディで充填が遅れた箇所でダイヤモンドソーを使用して部品を切断し、10~20倍の倍率で実体顕微鏡で断面を検査します。探すべきものは、球状の空隙(ガス多孔性 - 通気の問題)、内部にガラス繊維表面が見える不規則な空隙(ドライグラス - 樹脂が繊維に濡れていない。これは通気の問題ではなく、配合の問題です)、およびSMC充填材の層間の平坦なレンズ状の剥離(層間多孔性 - 充填材を製造したときにSMC層間に空気が閉じ込められたことが原因。充填材の積層手順を改善するか、成形前に真空脱気工程を追加することで修正可能)です。生産品質のSMC部品は、表面に目に見える多孔性がゼロであり、画像解析で測定した場合、どの断面でも体積比で1%未満の空隙率である必要があります。検証に費やした時間(プレス作業1シフト分と鋸刃数枚)は、多孔性による不良品が発生しない最初の1週間で回収できる。
避けるべき一般的な落とし穴
12月の火曜日の午後、工場内温度22℃、相対湿度40%で完璧に動作する金型でも、8月の湿度の高い朝、工場内温度32℃、相対湿度80%では、気孔率のために半分のショットが廃棄される可能性があります。SMCは空気中の水分を吸収します。ポリエステルペーストは吸湿性があり、炭酸カルシウム充填剤は粒子表面に水分を吸着します。湿度の高い日に防湿袋から2時間取り出したSMCロールは、重量比で0.1~0.3%の水分を吸収します。これは大したことないように聞こえますが、5kgの充填量の0.2%は10グラムの水であり、150℃の成形温度では約12リットルの水蒸気になります。この蒸気は排出する必要がありますが、冬の乾燥したSMC用に設計された通気口では、湿度の高い夏の条件下での余分なガス負荷に対応できない可能性があります。解決策は、材料の取り扱いを厳密にすることです。SMCは、金型に入れる30分以内に防湿包装から取り出す必要があり、ロールは結露を避けるために、プレス室の温度から5℃以内の温度に保たれた温度管理された場所に保管する必要があります。もう1つの季節的な落とし穴は、金型温度の変動です。1月に工場が15℃のときに145℃で稼働するSMC金型は、オイルヒーターの設定値が調整されておらず、冬の低い外気温が金型の外側から熱をより速く奪っていたため、7月には155℃で稼働する可能性があります。金型温度が10℃高くなると、ゲル化時間が約30~40%短縮され、通気のための時間が同じだけ減少します。145℃で通気がぎりぎりだった場合、155℃では確実に失敗します。3番目のよくある間違いは、金型を再切断する必要があるため費用がかかるのですが、通気口をメッキすることです。耐摩耗性と離型性を向上させるため、SMC金型表面には一般的に硬質クロムめっきが施されますが、クロムめっきは通気溝の鋭利なエッジなど、電流密度の高い領域に優先的に析出します。めっき前に0.06mmの深さだった通気溝は、めっき前に通気溝をマスキングしなかったり、より深く切削して補正しなかったりすると、めっき後には0.03mmの深さになる可能性があります。クロムめっき工場の仕様書には、めっき後の通気溝の深さの許容範囲を明記し、めっき後、金型をプレス機に戻す前に、ダイヤルデプスゲージを使用してすべての通気溝を検査する必要があります。
| 通気パラメータ | 推奨範囲 | 小さすぎる場合 | 大きすぎる場合 |
|---|---|---|---|
| 通気溝の深さ | 0.03〜0.08 mm | 多孔性、焦げ跡、閉じ込められたガス溜まり | SMCフラッシュが通気口に侵入、トリミングが必要、通気口がサイクルごとに詰まる |
| 通気溝の幅 | 2〜4 mm | ガス流量断面積が不十分 | フラッシュ幅が広すぎる、材料の無駄 |
| 総通気口面積(空洞面積に対する割合) | 0.5-1.0% | 背圧により完全な排気が妨げられる | サイズは大きいが、フラッシュが過剰でない限り問題になることはほとんどない。 |
| せん断端クリアランス(片側あたり) | 0.03〜0.08 mm | 熱膨張によりギャップがゼロになる可能性がある | せん断端からのフラッシュ、パーティングラインの損傷 |
| 真空補助圧力 | 大気圧より50~80kPa低い | ガス除去のための駆動力が不足している | ゲル化する前に樹脂をベントラインに引き込むことができる |
| パーティングライン周辺の通気口間隔 | 25〜80 mm | 通気口間のデッドゾーンにガスが閉じ込められる | 加工コストは高いが、性能低下はない |