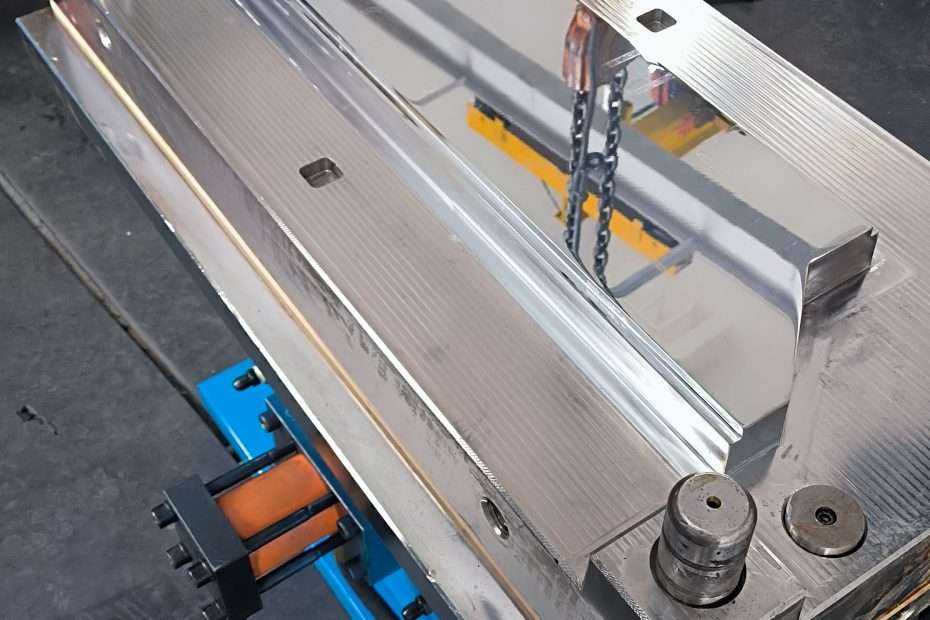
鏡面研磨されたSMC金型キャビティは、見た目の良い部品を作るだけでなく、それ以上の効果があります。表面仕上げは、部品の離型性、サイクルタイム、不良率に直接影響します。Ra 0.05 μmに研磨されたキャビティは、Ra 0.2 μmのキャビティに比べて、30~40%少ない射出力で部品を離型できます。また、スチレン蒸気を閉じ込めて気孔の原因となる微細なアンダーカットも除去されます。さらに、クラスA塗装面の場合、金型仕上げは文字通りすべての部品に刻印されるため、金型の粗さを塗装で覆うことはできません。ここでは、プロの金型研磨業者が機械加工されたキャビティの表面をRa 0.8 μmからRa 0.025 μmに仕上げるために使用する手順を段階的に説明します。
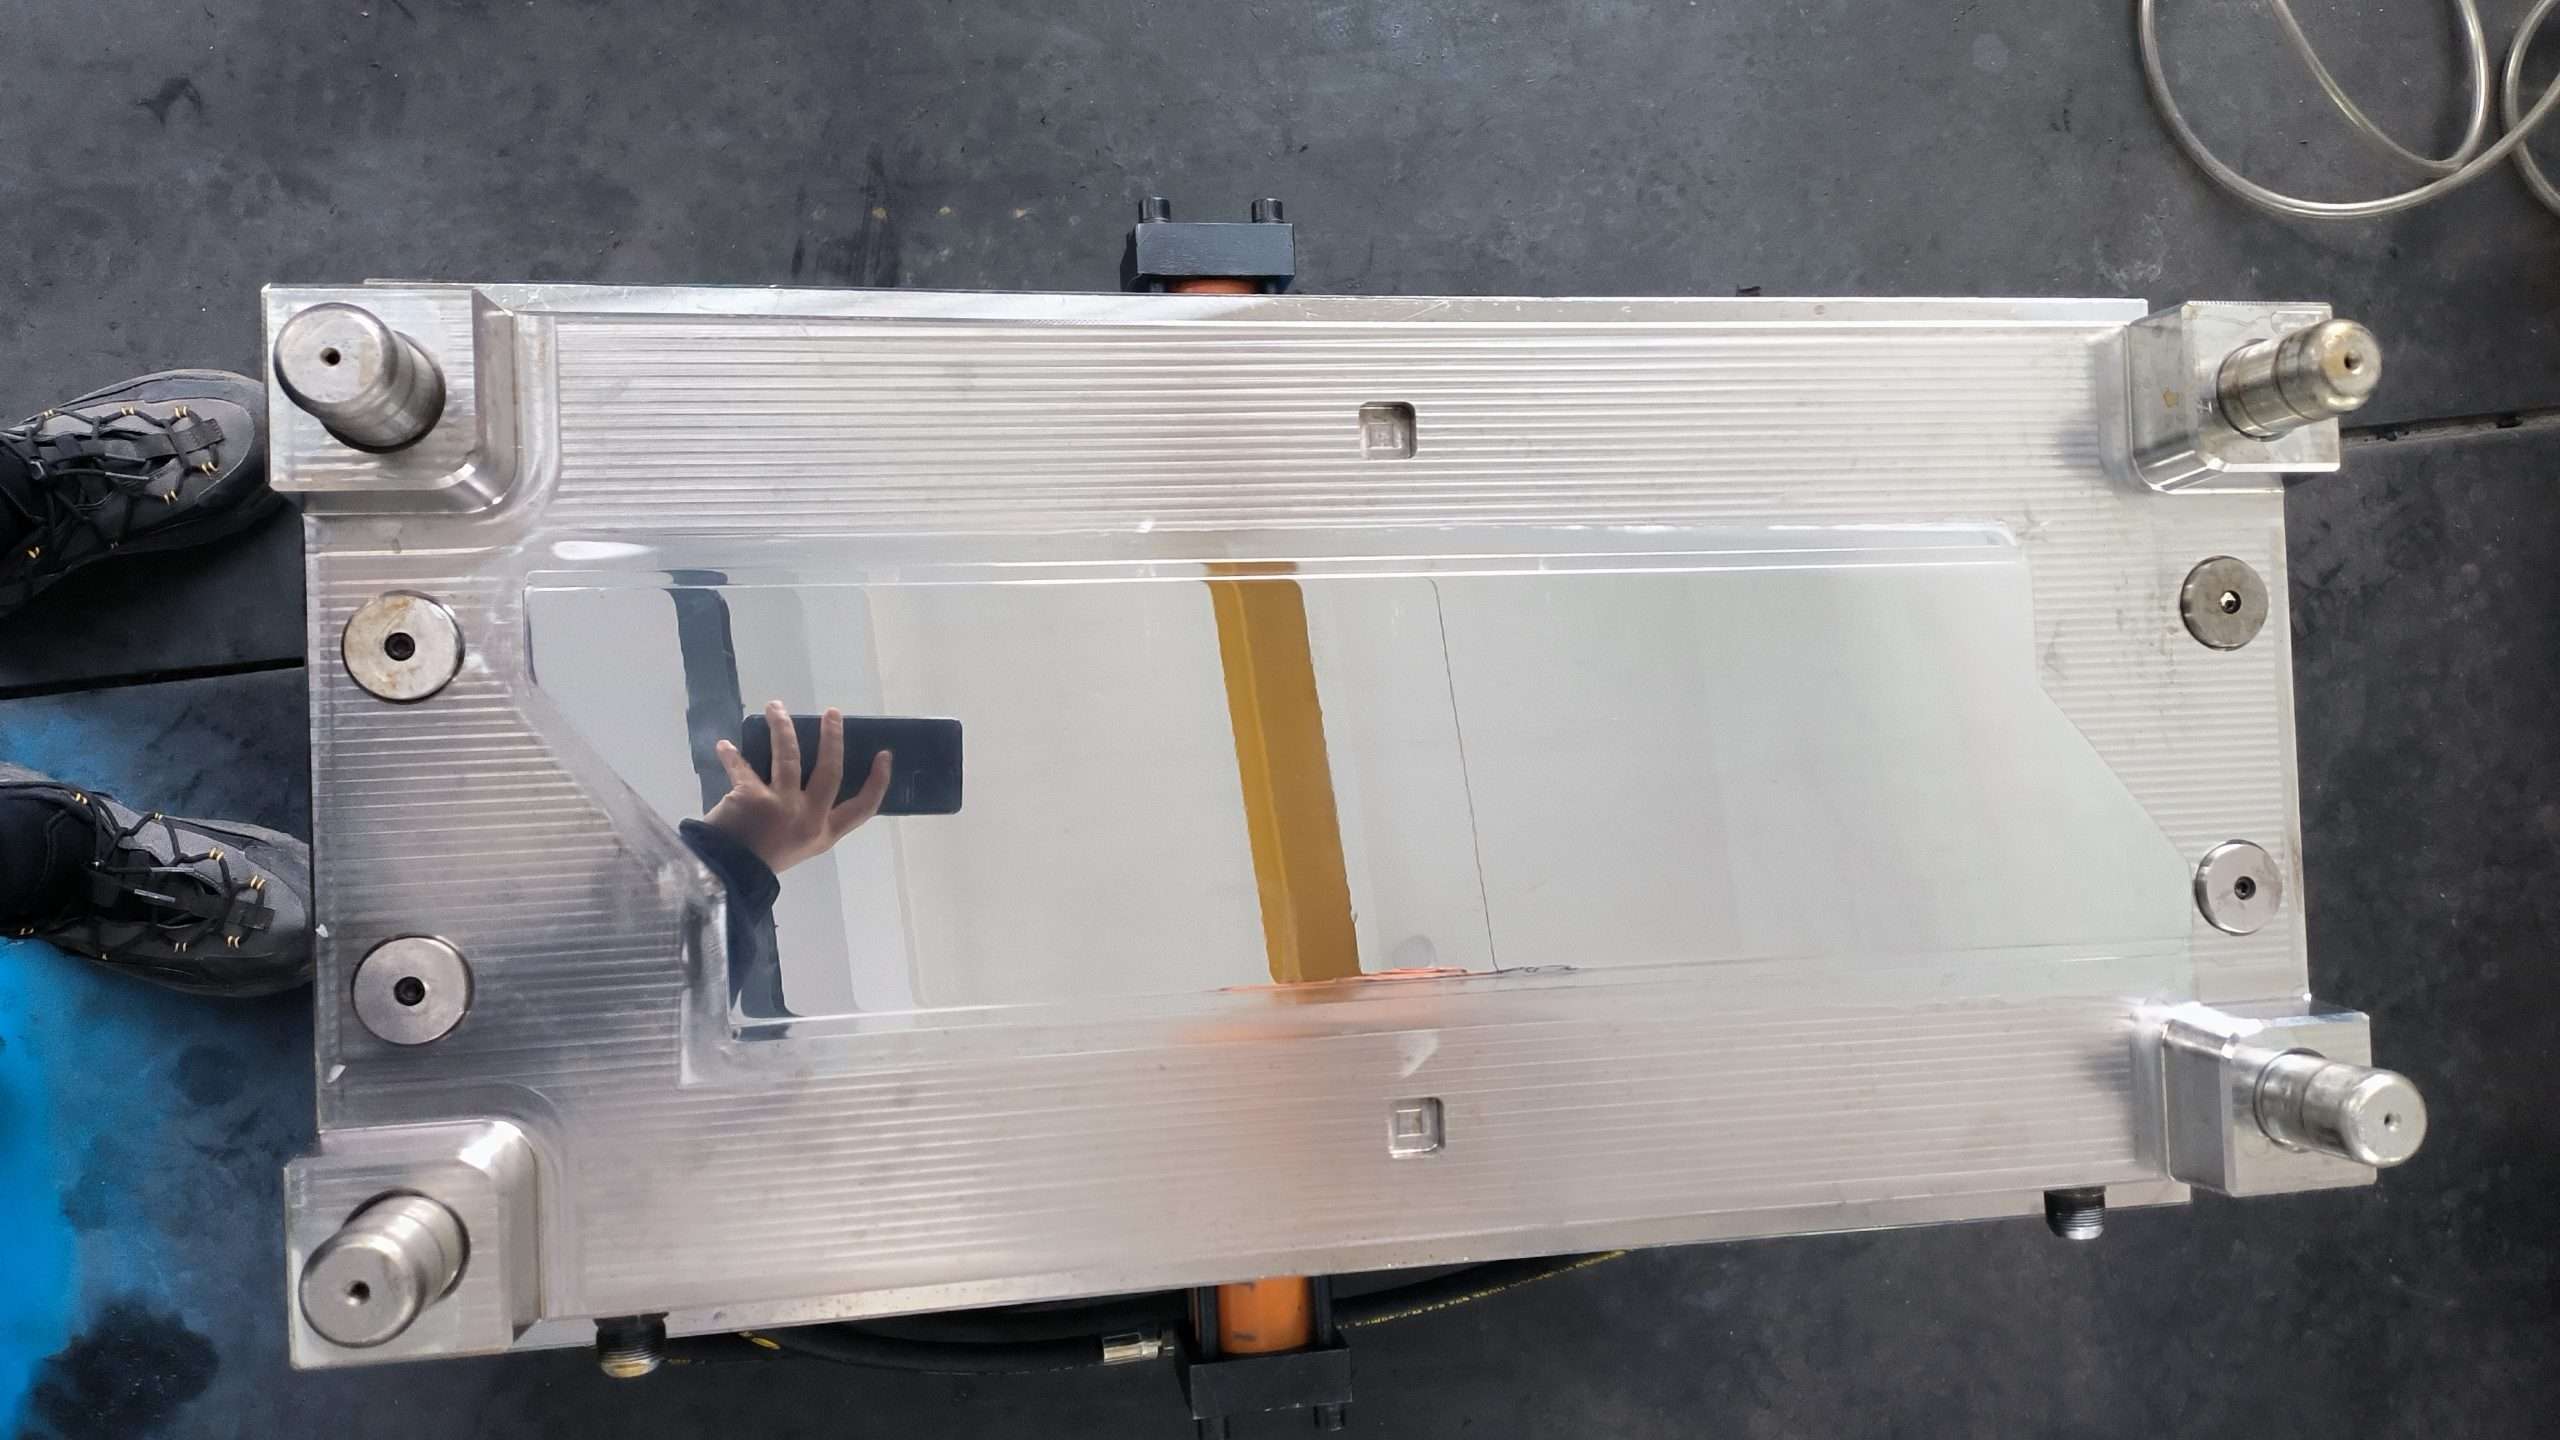
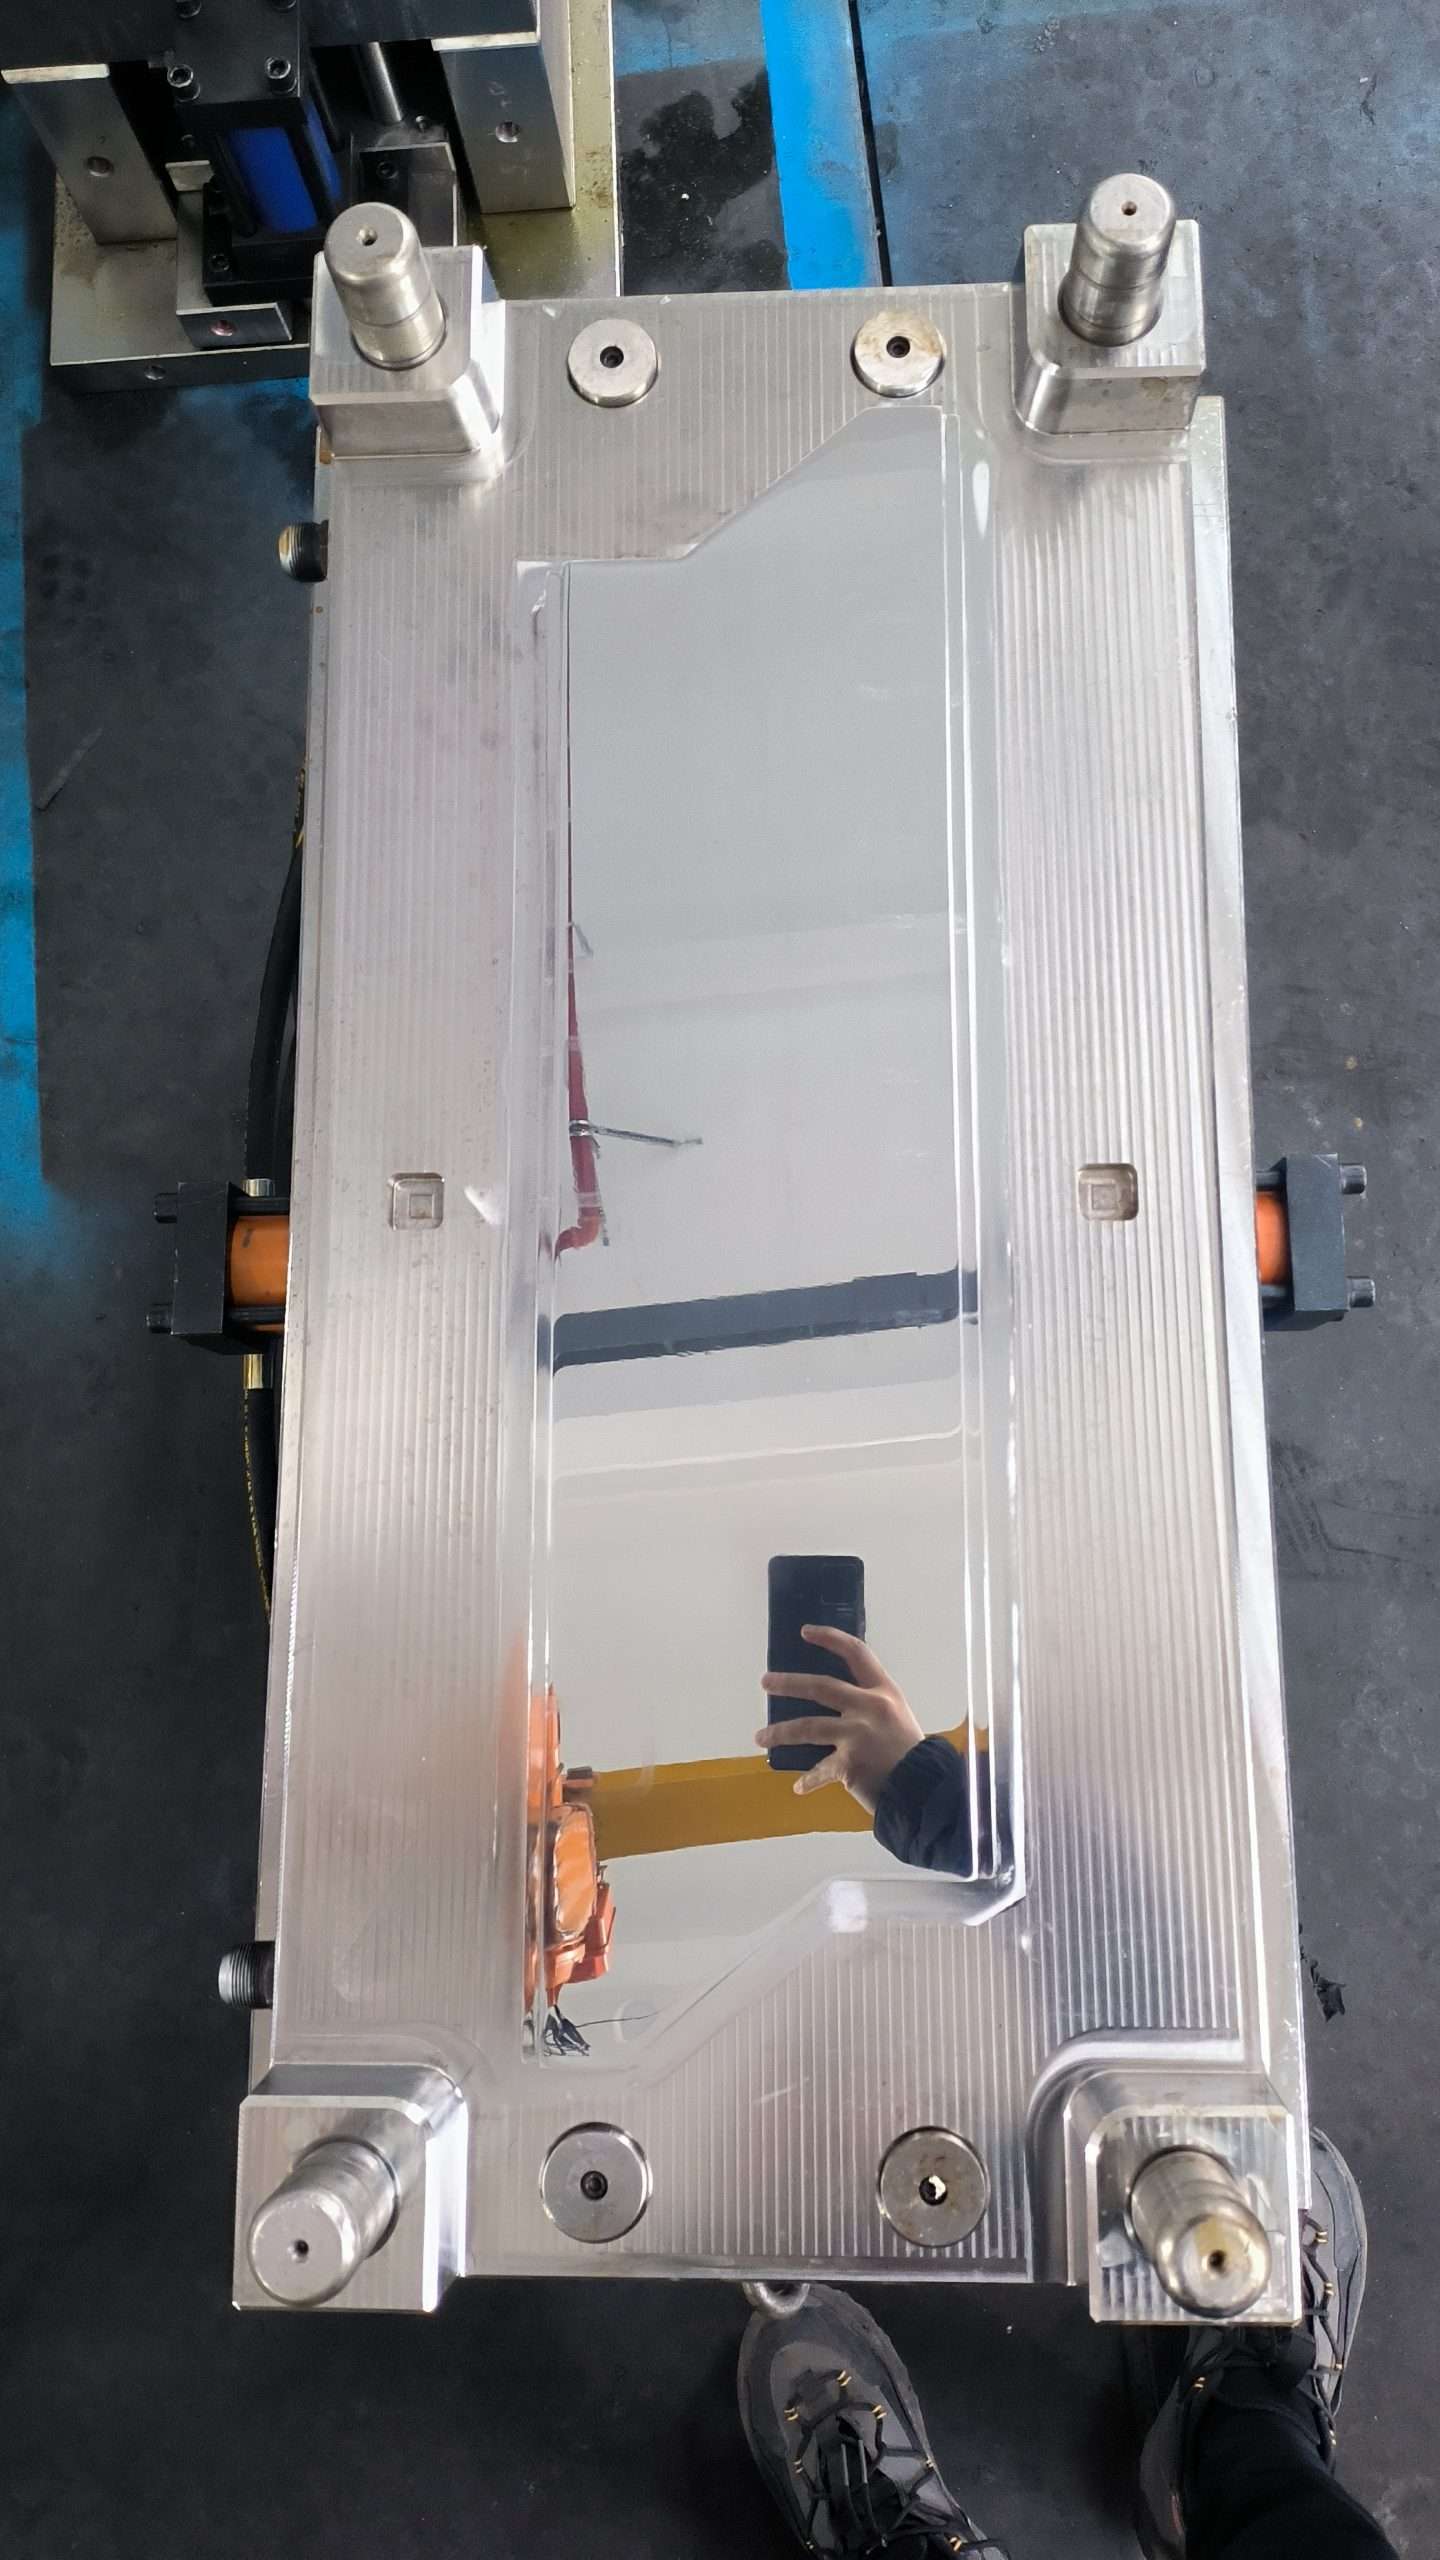


SMC金型の表面仕上げ目標を理解する
SMC金型のキャビティは通常、CNCフライス加工または放電加工で加工され、表面粗さはRa 0.4~1.6 μmとなります。これは、クラスA表面部品に求められるRa 0.025~0.05 μmや、一般的な工業部品で許容されるRa 0.05~0.10 μmには遠く及びません。研磨工程では、より細かい研磨材を用いて加工痕を除去します。各工程では、前の工程でできた傷を完全に除去する必要があります。時間を節約するために研磨材を飛ばすと、深い傷が残り、周囲の表面が滑らかになるにつれて傷が目立つようになります。経験則として、表面粗さが半分になるごとに研磨時間は2倍になります。熟練した研磨作業員でも、Ra 0.8からRa 0.05にするには、キャビティ表面1平方メートルあたり約8~16時間かかります。
ステップ1:加工痕の除去 ― 粗研磨(Ra 0.8 → Ra 0.2)
120~240番のアルミノキまたは炭化ケイ素砥石を、軽い鉱物油または専用の研磨油で潤滑して使用します。一定のクロスハッチパターンで作業します。特定の番手で一方向に研磨したら、次の番手のために90度回転させ、前の傷がなくなったかどうかを確認します。各番手で、現在の番手による傷だけが見えるようになるまで続けます。10倍の拡大鏡で検査します。前の番手による傷は、現在のパターンとは異なる角度の平行線として表示されます。EDM表面の場合は、EDMの再鋳造層が硬く、完全に除去する必要があるため、通常よりも1番粗い番手(80~120番)から始めます。再鋳造層には、熱サイクルによって金型鋼に伝播する微細な亀裂が含まれています。
ステップ2:表面の仕上げ加工 ― 中程度の研磨(Ra 0.2 → Ra 0.08)
400~800番のダイヤモンドペーストまたはダイヤモンド含浸ゴムポイントに切り替えます。ダイヤモンドは酸化アルミニウムよりもP20およびH13金型鋼を効率的に切削し、より均一な仕上がりを実現します。ペーストはフェルトボブまたは硬質フェルトスティックに塗布します。柔らかいキャリアは表面の輪郭に沿って、曲面に平らな部分ができるのを防ぎます。小さな領域の場合は回転工具を5,000~10,000 RPMで回転させ、大きな平面の場合は空気圧式往復研磨機を使用します。工具は常に動かし続けてください。一箇所に留まると、成形品すべてに目に見える局所的な凹みが生じます。このステップの最後に、キャビティは10倍の検査で目に見える加工痕のない均一なサテン仕上げになっているはずです。
ステップ3:鏡面仕上げの実現 ― 精密研磨(Ra 0.08 → Ra 0.025)
ここから鏡面仕上げが実現します。ダイヤモンドペーストの粒度を3ミクロン→1ミクロン→0.5ミクロン→0.25ミクロンの順に進めてください。1ミクロンごとに1平方メートルあたり15~30分の研磨が必要です。各粒度ごとにフェルト製の研磨パッドを別々に使用してください。粗い粒度の研磨パッドが細かい粒度の研磨パッドに混入すると、2段階戻らなければなりません。粒度を変えるたびに、レンズクリーニングペーパーとイソプロピルアルコールでキャビティ表面を徹底的に清掃してください。3ミクロンの粒子が残っていると、1ミクロンの研磨に移ったときに表面を傷つけてしまいます。
最終段階の0.25ミクロンの研磨には、短毛マイクロファイバークロスにコロイド状シリカのスラリーを使用する研磨業者もいます。シリカ粒子は約0.05ミクロンで、真の光学仕上げを実現します。この工程には2~4時間かかりますが、Ra 0.01~0.02μmという、見た目の良い鏡と液体のように見える鏡の差を生む表面粗さを達成できます。クロムメッキを施す金型の場合は、Ra 0.05μm(1ミクロンダイヤモンド)で研磨を止めます。クロムメッキは表面の微細な欠陥を埋めるため、これ以上研磨しても効果は薄れていきます。
ステップ4:研磨面を清掃し保護する
研磨直後の金型キャビティは化学的に活性が高く、湿度の高い空気中では数時間以内に瞬時に錆びてしまいます。最終研磨後すぐに、純粋なイソプロピルアルコール(変性剤を含まないもの。添加剤が膜を残すため)で洗浄し、防錆油または気相防錆剤(VCI)ペーパーを塗布してください。すぐに生産を開始する金型の場合は、半永久的な離型剤を薄く塗布し、メーカーの指示に従って硬化させてください。これにより、研磨面を保護するとともに、最初の離型層が形成されます。
ステップ5:表面仕上げを確認する
表面粗さは目視ではなく、測定によって判断する必要があります。携帯型スタイラス式表面粗さ計(ミツトヨSJ-210または同等品)を使用すると、Ra、Rz、Rqの定量値が得られます。キャビティ全体にわたって3~5箇所(パーティングライン領域、最も深い絞り、および高流動領域)で測定を行います。すべての測定値は、目標Raの20%以内である必要があります。クラスA金型の場合は、20倍の実体顕微鏡で、孤立した深い傷(汚染された研磨ボブによるもの)やピット(放電加工で完全に除去されなかったもの)がないかどうかも確認してください。完璧な研磨であっても、深さ50ミクロンのピットが1つでも存在すると、すべての部品にプリントアウトされます。
避けるべき一般的な落とし穴
研磨の段階を急ぐことが一番の間違いです。240 グリットの傷が 400 グリットで完全に除去されない場合、1 ミクロンのダイヤモンドでもかすかに傷が残ります。唯一の解決策は、400 グリットに戻ってすべてやり直すことです。2 番目に、研磨中に圧力をかけすぎると、局所的に熱が発生し、金型鋼の表面が焼き戻しされて、影響を受けた部分の硬度が 2~5 HRC 低下する可能性があります。研磨剤に仕事を任せ、1~2 kg を超える力を加えないようにしてください。3 番目に、乾式研磨は熱を発生させ、割れた研磨粒子を鋼の表面に埋め込み、それが後で剥がれて成形中にキャビティを傷つけます。常に適切な潤滑剤を使用してください。4 番目に、金型キャビティにスチールウールを使用しないでください。スチールウールは微細な鋼の粒子を埋め込み、錆びてピットを作ります。
研磨研磨剤の段階的使用に関する参考資料
| ステージ | 研磨材 | グリット/ミクロン | 約 Ra 後 | 時間(1平方メートルあたり) |
|---|---|---|---|---|
| 粗い | Al₂O₃石 | 120~240番 | 0.4 → 0.2μm | 2-4時間 |
| 技法 | ダイヤモンドペースト | 400~800番 | 0.2 → 0.08μm | 3-5時間 |
| 終了 | ダイヤモンドペースト | 3ミクロン | 0.08 → 0.05μm | 1-2時間 |
| 終了 | ダイヤモンドペースト | 1ミクロン | 0.05 → 0.03μm | 1-2時間 |
| 極細 | ダイヤモンドペースト | 0.5ミクロン | 0.03 → 0.02μm | 1-2時間 |
| 終 | コロイダルシリカ | 0.05ミクロン | 0.02 → 0.01μm | 2-4時間 |
TSTAR Moldは、表面粗さRa 0.01μmまでの鏡面研磨仕上げのSMC圧縮成形金型を提供しています。社内でのCNC加工、放電加工、熟練した職人による手作業研磨に加え、表面粗さ計による検証も行っています。クラスA表面仕上げの金型に関するご要望は、ぜひ当社までお問い合わせください。