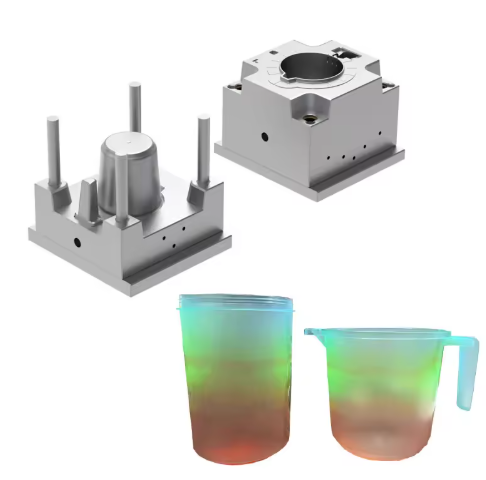
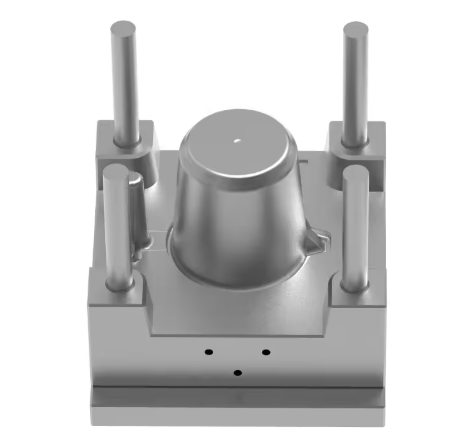
ミキシングカップは食品加工や家庭用電化製品において重要な部品であり、食品安全基準への厳格な適合と優れた機械的性能が求められます。このガイドでは、ミキシングカップ金型の金型鋼材の選定、設計上の考慮事項、製造プロセス、品質管理に焦点を当て、高品質なミキシングカップ部品の製造に必要な技術的な知見を提供します。
材料の選択と性能パラメータ
ステンレス鋼S136
適用シナリオ:内部空洞および食品接触面
パフォーマンスパラメータ:
- 硬度:48-50 HRC
- 表面粗さ:鏡面研磨後Ra≤0.4μm
- 耐腐食性:FDA 21 CFR 177.2600規格に適合
- 金型寿命: PP/PE 材料の場合 500,000 サイクル
利点:
- 優れた研磨性により滑らかな内面を実現し、残留物の蓄積を最小限に抑えます。
- 酸性食品との接触に適した優れた耐腐食性
- 継続的な生産のためのメンテナンス要件が低い
プレハードン鋼718H(P20+Ni)
適用例:構造部品、蓋、取っ手
パフォーマンスパラメータ:
- 硬度:28-34 HRC
- 表面粗さ: Ra ≤ 0.8 μm
- 寸法安定性: ±0.002 mm/m
- 金型寿命:300,000万サイクル
利点:
- 後熱処理が不要で生産時間を短縮
- 複雑な形状でも優れた加工性
- 非食品接触部品向けの費用対効果の高いソリューション
ステンレス鋼316L
適用シナリオ:特別な食品グレード要件
パフォーマンスパラメータ:
- 硬度: 20-25 HRC (焼きなまし)
- 耐食性:炭素鋼の5倍の耐塩化物性
- 表面仕上げ:Ra≤0.8μm
利点:
- 食品接触に関するFDAの厳しい要件を満たしています
- 塩分や酸性の食品を混ぜるカップに最適です。
- 複雑な金型構造に対する優れた溶接性
ミキシングカップ金型の設計と製造に関する考慮事項
精度要件
寸法公差:
- 限界寸法: IT7级 (±0.015 mm)
- 壁厚均一性: ±0.1 mm
- 回転部品の同心度誤差: ≤ 0.03 mm
表面要件:
- 内部キャビティ:SPI #3仕上げ(Ra ≤ 0.4 μm)
- 外面:SPI #4仕上げ(Ra ≤ 0.8 μm)
- シール面:漏れ防止性能を確保するためにRa≤0.2μm
ミキシングカップ金型の構造設計
冷却システム:
- 直径8mmのコンフォーマル冷却チャネル
- チャネル間隔: 直径の5倍 (40 mm)
- キャビティ表面からの距離:8 mm
- 温度制御精度: ±1°C
ゲートシステム:
- 均一充填に推奨されるホットランナー設計
- ゲート位置:フローマークを避けるために機能領域から離す
- ゲートサイズ: 部品の厚さに応じて1.2~2.0 mm
射出システム:
- バランスのとれたエジェクタピンレイアウト(最小直径2 mm)
- 排出ストローク: 部品高さの1.5倍
- ドラフト角度:PP材料の場合は1.5°、PE材料の場合は2°
ミキシングカップ金型の製造工程
加工手順:
- 粗削り:余分な材料を除去(Ra 6.3 μm)
- 中仕上げ:CNCフライス加工(Ra 1.6 μm)
- 熱処理:S136の場合 – 1050℃焼入れ+3回焼戻し
- 仕上げ研削:寸法精度(Ra 0.8μm)を達成
- 研磨:最大0.4μmのプログレッシブダイヤモンドペースト研磨
特殊工程:
- テクスチャパターンのための化学エッチング(必要な場合)
- 複雑な形状の修復のためのレーザー溶接
- 重要な食品接触面の電解研磨
品質管理基準
材料検査
- 化学組成分析(分光法)
- 硬度試験(金型表面50mmごと)
- 超音波欠陥検出(重要領域を100%カバー)
- 微細構造検証のための金属組織学的検査
寸法検査
- 重要な寸法を測定するための座標測定機(CMM)
- プロファイル測定用光学コンパレータ
- 表面粗さ試験(キャビティあたり5箇所)
- 生産前の金型フローシミュレーション検証
性能試験
- 500ショットの生産検証
- 10,000サイクル後の寸法安定性チェック
- 耐食性試験(塩水噴霧試験:500時間)
- 食品接触適合性試験(FDA 21 CFR 177に基づく移行試験)
ミキシングカップ金型の適用とメンテナンスガイドライン
推奨処理パラメータ
PP射出成形パラメータ:
- バレル温度:200~230℃(ノズル:210℃)
- ミキシングカップ金型温度:60~80℃
- 射出圧力:70~90 MPa
- 保持圧力:50~70 MPa(射出圧力の50%)
- 冷却時間: 20~30秒(壁の厚さによって異なります)
メンテナンススケジュール
予防保守:
- 毎日:ミキシングカップの型の表面を清掃し、ゴミがないか確認する
- 毎週:ガイドピンとスライドに潤滑油を差す
- 毎月:冷却チャネルの流量をチェックする
- 50,000サイクルごとに:
- 冷却チャネルの超音波洗浄
- キャビティ表面の研磨
- 重要な寸法の検証
| 問題 | 原因となる | 解決策 |
| フラッシュ | クランプ力不足 | クランプ力を10%増加 |
| ヒケ | 梱包が不十分 | ホールド時間を2秒延長 |
| 焼き跡 | 換気が悪い | 0.015 mmの深さの通気孔を追加 |
| 表面の欠陥 | カビ汚染 | 超音波洗浄を実施する |
ミキシングカップ型 保管
- 温度管理された環境(湿度40~60%)で保管してください。
- すべての鋼鉄表面に防錆剤を塗布する
- キャビティプロテクターを使用して金型を閉じた位置に維持します
- メンテナンス履歴とサイクルカウントを文書化する
よくある質問
Q1: 1 万個の部品を生産するミキシングカップ金型に最適な鋼材の選択は何ですか?
A1: 大量生産(1 万サイクル以上)の場合は、金型寿命を延ばし、表面仕上げを維持するために、PVD コーティング(TiN)を施した S136 ステンレス鋼を検討してください。
Q2: ミキシングカップ製造のサイクル時間を短縮するにはどうすればよいですか?
A2: コンフォーマル冷却チャネルを使用して冷却を最適化し、反りを防ぐために適切な冷却時間を維持しながら、ミキシングカップの金型温度を 80°C まで上げます。
Q3: 粘性材料に使用するミキシングカップにはどのような表面仕上げが必要ですか?
A3: 粘性材料の場合、材料の付着を最小限に抑え、洗浄を容易にするために、鏡面仕上げ(Ra ≤ 0.2 μm)を推奨します。
Q4: 酸性の食品との接触による腐食の問題にどのように対処しますか?
A4: 耐腐食性を高めるために、電解研磨した 316L ステンレス鋼を使用し、機械加工後に適切な不動態化を確実に行ってください。
結論
ミキシングカップの金型鋼材の選定は、食品安全要件、機械性能、そして生産経済性のバランスを考慮する必要があります。S136ステンレス鋼は食品接触用途において最高の総合性能を発揮し、718Hステンレス鋼は構造部品としてコスト効率の高いソリューションを提供します。本ガイドに記載されている設計ガイドライン、製造プロセス、メンテナンス手順に従うことで、メーカーは安定した性能と長い金型寿命を備えた高品質のミキシングカップを製造できます。
重要な考慮事項としては、厳格な寸法管理の維持、適切な冷却システムの導入、そして製造プロセス全体にわたる食品安全基準の遵守などが挙げられます。長期的な金型性能と製品品質を確保するには、定期的なメンテナンスと積極的な品質管理が不可欠です。