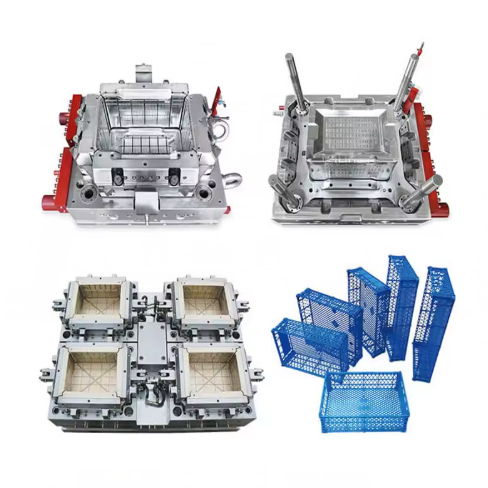
フルーツバスケット型に適した鋼材を選択することは、耐久性、表面仕上げ、そして食品安全基準への適合を確保する上で非常に重要です。標準的なフルーツバスケット型には、P20や718Hなどのプレハードン鋼が適しています。これらの鋼材は、硬度(28~32 HRC)と切削性のバランスが取れており、500,000万サイクルまでの中量生産に適しています。薄肉や複雑な格子模様のフルーツバスケット型など、より高い精度や長い金型寿命が求められる場合は、S136(45~48 HRC)などの耐腐食性ステンレス鋼が最適です。
研磨された表面は、食品接触用途において重要なバクテリアの増殖を防ぎます。大規模生産においては、工具鋼H13(42~48 HRC)が優れた熱伝導性と耐摩耗性を備え、高サイクルのフルーツバスケット金型のメンテナンスコストを削減します。
フルーツバスケット金型の最適な性能を実現するための成形プロセスパラメータ
フルーツバスケット金型の製造において、一貫した品質を実現するには、射出成形パラメータの正確な制御が不可欠です。フルーツバスケットの最も一般的な材料であるポリプロピレン(PP)の溶融温度は、劣化のない適切な流動性を確保するために200~230℃に維持する必要があります。射出圧力は通常600~800barで、フルーツバスケット金型の薄肉部にヒケが発生しないように、射出圧力の50~70%の保圧が必要です。反りを防ぐため、冷却時間は壁厚に応じて15~25秒に設定することが重要です。また、表面仕上げを向上させるため、金型温度は40~60℃に維持する必要があります。
複雑な形状のフルーツバスケット金型の場合、ホットランナーシステムを使用するとサイクルタイムが 15 ~ 20% 短縮され、材料の無駄が最小限に抑えられるため、大量生産にコスト効率の高い選択肢となります。
フルーツバスケット用金型材料の食品接触安全基準
フルーツバスケット型の製造において、食品接触規制への準拠は必須です。選定する鋼材は、抽出可能な重金属および添加物を制限するFDA 21 CFR 177.2600規格を満たす必要があります。ステンレス鋼S136は、毒性元素を含まず、酸性の果物にさらされても化学物質の浸出に耐性があるため、特に適しています。さらに、フルーツバスケット型の表面には、細菌の温床となる可能性のある微細孔がないように、Ra ≤ 0.8 μmの仕上げが求められます。不動態化処理や電解研磨などの後処理工程により耐食性がさらに向上し、フルーツバスケット型がライフサイクル全体を通じて食品接触において安全であることを保証します。特に市販の食品包装に使用されるフルーツバスケット型については、ISO 4531:2019に準拠した定期的な試験を実施し、適合性を確認することをお勧めします。
フルーツバスケットの金型寿命を延ばす表面処理技術
表面処理は、フルーツバスケット型の性能と最終製品の品質の両方に直接影響します。標準的なフルーツバスケット型の場合、果物の残留物の蓄積を防ぎ、洗浄を容易にする滑らかで非粘着性の表面を実現するために、鏡面研磨(A3グレード)が不可欠です。テクスチャのあるフルーツバスケットを製造する型の場合、レーザー彫刻により、構造的完全性を損なうことなく、精密なパターン(ダイヤモンド仕上げやリネン仕上げなど)を作成できます。硬質クロムメッキ(厚さ5~10μm)は、耐摩耗性を30~40%向上させ、取り出し時の摩擦を軽減するため、フルーツバスケット型の寿命を延ばすもう1つのオプションです。酸性洗浄剤を使用する型などの腐食環境では、窒化チタン(TiN)コーティングが優れた保護効果を発揮しますが、フルーツバスケット型の初期コストが15~20%増加します。
フルーツバスケット金型の効率性に関する構造設計上の考慮事項
フルーツバスケット金型の性能を最適化するには、革新的な構造設計が鍵となります。容易に取り出すには、片側1~2°の抜き勾配が必要です。また、均一な肉厚(2.5~3.5mm)は、ヒケや反りを防ぎます。リブは、サイクルタイムを長くすることなく剛性を高めるために、高さと厚さの比率を4:1に設計する必要があります。積み重ね可能なフルーツバスケットの場合、金型には精密なインターロック機構が組み込まれている必要があり、±0.05mmという厳しい公差が求められます。さらに、冷却チャネルの配置も重要です。均一な冷却を確保するには、チャネルをキャビティ表面から15~20mm離し、30~40mm間隔で配置する必要があります。マルチキャビティのフルーツバスケット金型では、すべてのキャビティにわたって均一な充填と一貫した部品品質を確保するために、バランスの取れたランナーシステムが不可欠です。
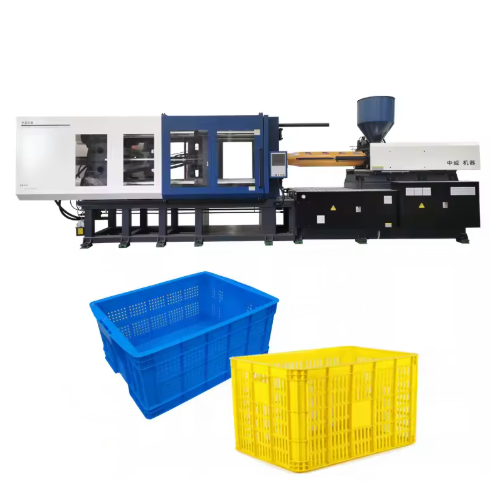
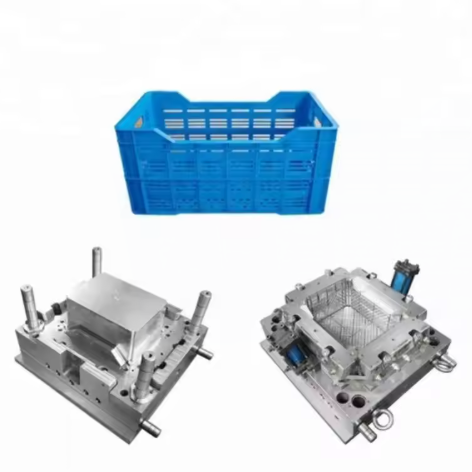
フルーツバスケット金型製造における先進技術
3Dプリントの導入により、フルーツバスケットの金型試作に革命が起こり、従来のコストの数分の1で複雑な設計を迅速に反復することが可能になりました。直接金属レーザー焼結法(DMLS)は、従来の機械加工と比較してサイクルタイムを最大30%短縮するコンフォーマル冷却チャネルを製造できます。Moldflowなどのコンピュータ支援エンジニアリング(CAE)ソフトウェアは、フルーツバスケットの金型におけるメルトフローのシミュレーションと潜在的な欠陥の予測において、現在では標準となっており、試行錯誤の反復回数を削減します。大量生産においては、ロボットによる部品除去やインライン品質検査などの自動化統合により、効率性を高め、人件費を削減できます。これらの技術は、フルーツバスケットの金型の性能を向上させるだけでなく、メーカーがカスタマイズ可能で持続可能なフルーツバスケットのデザインに対する高まる需要にも対応することを可能にします。
フルーツバスケットの型を長持ちさせるためのメンテナンスとケア
フルーツバスケット型の寿命を最大限に延ばすには、適切なメンテナンスが不可欠です。食品グレードの離型剤を使用して毎日洗浄することで、材料の蓄積を防ぎ、毎週の点検で傷や腐食などの摩耗の兆候がないか確認する必要があります。ガイドピンとエジェクターシステムに定期的に潤滑油を塗布することで、摩擦が低減し、早期の故障を防止できます。ステンレス製のフルーツバスケット型は、耐腐食性を維持するために、50,000万サイクルごとに不動態化処理を施す必要があります。使用していないときは、フルーツバスケット型を防錆剤とともに温度管理された環境に保管してください。これらの対策を講じることで、メーカーはフルーツバスケット型の耐用年数を1万~2万サイクルまで延ばし、長期的な生産コストを大幅に削減できます。
フルーツバスケット金型イノベーションの将来動向
フルーツバスケット金型業界は、持続可能性と自動化のトレンドに牽引され、イノベーションの好機を迎えています。PLAなどの生分解性材料の使用が増えており、より低い処理温度(170~190℃)とより速い冷却速度に対応する金型設計が求められています。温度、圧力、摩耗をリアルタイムで監視するセンサーを搭載したスマート金型が登場し、予知保全とダウンタイムの削減を可能にしています。さらに、循環型経済への移行に伴い、様々なデザインに合わせて再構成できるモジュール式のフルーツバスケット金型の開発が促進され、廃棄物と製造コストの削減につながっています。環境に優しくカスタマイズ可能なフルーツバスケットへの消費者需要が高まるにつれ、メーカーは競争力を維持するために、柔軟で持続可能なフルーツバスケット金型ソリューションへの投資を迫られるでしょう。
結論として、フルーツバスケット型の設計と製造を成功させるには、材料科学、プロセスエンジニアリング、そして規制遵守を統合した包括的なアプローチが必要です。適切な鋼材を選択し、プロセスパラメータを最適化し、先進技術を活用することで、メーカーは安全性と効率性を確保しながら、現代の食品包装の要求を満たす高品質のフルーツバスケット型を製造することができます。業界が進化するにつれ、材料と設計における継続的なイノベーションが、フルーツバスケット型市場の新たな可能性を切り開く鍵となるでしょう。