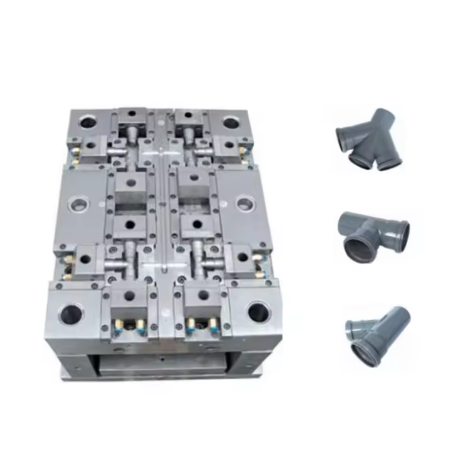
Selezione del materiale per stampi per tubi a T
La scelta dell'acciaio giusto per gli stampi per tubi a T è una decisione critica che ha un impatto diretto sull'efficienza produttiva, sulla qualità dei pezzi e sui costi complessivi degli utensili. L'acciaio ideale per stampi deve bilanciare resistenza all'usura, tenacità e lavorabilità, resistendo al contempo alle dure condizioni dei cicli di stampaggio a iniezione.
Gli acciai pre-temprati come il 718H e il NAK80 sono scelte comuni per gli stampi per tubi a T di uso generale. Questi materiali offrono un buon equilibrio di proprietà meccaniche con una durezza che varia da 30 a 45 HRC, rendendoli adatti a produzioni di medio volume fino a 500,000 cicli. La loro microstruttura uniforme garantisce prestazioni costanti e caratteristiche di lavorazione prevedibili, essenziali per mantenere le precise tolleranze dimensionali richieste nei raccordi per tubi.
Per la produzione di grandi volumi o per la lavorazione di materiali abrasivi, gli acciai ad alta durezza come H13 (DIN 1.2344) e S136 (DIN 1.2083) offrono una resistenza all'usura superiore. Questi materiali possono essere trattati termicamente fino a 50-55 HRC e offrono un'eccellente resistenza alla fatica termica, una proprietà fondamentale quando si stampano materiali come il polipropilene rinforzato con fibra di vetro, comunemente utilizzato nella produzione di tubi. L'acciaio S136 offre inoltre un'eccezionale resistenza alla corrosione, il che lo rende ideale per stampi che richiedono rigorosi requisiti di finitura superficiale o quando si utilizzano resine corrosive.
Nella scelta dell'acciaio per utensili, è fondamentale considerare anche il materiale plastico specifico da stampare. Ad esempio, nella lavorazione del PVC, che rilascia acido cloridrico corrosivo durante lo stampaggio, si raccomanda l'utilizzo di acciai resistenti alla corrosione come le varianti 2316 o 420 per prevenire il deterioramento precoce dello stampo. La crescente diffusione di plastiche di origine biologica e riciclate con un maggiore contenuto di riempitivo rende inoltre necessaria un'attenta selezione dei materiali per garantire la longevità dello stampo.
Parametri del processo di stampaggio a iniezione per tubi a T
Il processo di stampaggio a iniezione per tubi a T presenta sfide uniche a causa della geometria complessa del componente, con tre canali intersecanti. Ottenere uno spessore di parete uniforme ed evitare difetti come linee di saldatura e segni di ritiro richiede un controllo preciso dei parametri di stampaggio e tecnologie di processo avanzate.
Il controllo della temperatura dello stampo è fondamentale nella produzione di raccordi a T. I sistemi di raffreddamento conformi, spesso realizzati con la produzione additiva, consentono una distribuzione uniforme della temperatura attorno alla complessa geometria del raccordo a T. Questa tecnologia riduce i tempi di ciclo fino al 30%, minimizzando al contempo la deformazione del pezzo finito. Per materiali come PP e PE, le temperature ottimali dello stampo variano in genere da 40 a 80 °C, a seconda del tipo specifico di materiale e delle proprietà desiderate del pezzo.
La velocità di iniezione e i profili di pressione devono essere calibrati con precisione per riempire uniformemente i tre rami del raccordo a T. Si utilizzano comunemente profili di iniezione a più fasi, con velocità di riempimento iniziali più lente per evitare la formazione di getti, seguite da un aumento della velocità per garantire il completo riempimento della cavità. La pressione di riempimento è fondamentale nell'area di intersezione del raccordo a T, dove il materiale tende ad accumularsi, richiedendo un controllo preciso della pressione per evitare eccessive tensioni residue e avvallamenti.
Le tecnologie di stampaggio avanzate, come lo stampaggio a iniezione assistito da gas, offrono vantaggi significativi per la produzione di raccordi a T. Iniettando azoto gassoso nelle sezioni più spesse del componente, i produttori possono ridurre il consumo di materiale fino al 20%, eliminando al contempo i ritiri e migliorando la stabilità dimensionale. Questa tecnologia è particolarmente efficace per i raccordi a T di grande diametro, dove il risparmio di materiale e la riduzione di peso offrono notevoli vantaggi in termini di costi.
Il software di simulazione di processo è diventato indispensabile nello sviluppo di stampi per tubi a T. L'analisi del flusso di stampaggio aiuta a identificare potenziali problemi di riempimento, intrappolamenti d'aria e posizioni delle linee di saldatura prima della fabbricazione dello stampo. I moderni strumenti di simulazione possono prevedere con precisione l'orientamento delle fibre nei materiali rinforzati, consentendo agli ingegneri di ottimizzare le posizioni dei punti di iniezione e i parametri di processo per garantire l'integrità strutturale del componente finale.
Standard di settore e controllo di qualità
Gli stampi per tubi a T devono rispettare rigorosi standard di settore per garantire la produzione di raccordi sicuri, affidabili e intercambiabili. Questi standard regolano ogni aspetto, dalla selezione dei materiali alle tolleranze dimensionali e ai requisiti prestazionali.
Gli standard internazionali come ISO 15493 per i sistemi di tubazioni in plastica e ASTM D2466 per i raccordi per tubi termoplastici stabiliscono i requisiti di base per la progettazione e la produzione degli stampi. Questi standard specificano dimensioni critiche, valori di pressione nominale e protocolli di prova che influenzano direttamente aspetti della progettazione degli stampi come l'uniformità dello spessore delle pareti e gli angoli di sformo.
Nella produzione di raccordi a T, la precisione dimensionale è fondamentale, con tolleranze tipiche che vanno da ±0.1 mm a ±0.3 mm a seconda del diametro del tubo. Per ottenere queste tolleranze ristrette, i costruttori di stampi utilizzano tecniche di lavorazione di precisione, tra cui la fresatura CNC a 5 assi e l'elettroerosione a filo, che consentono di raggiungere precisioni di posizionamento di ±0.005 mm. Le macchine di misura a coordinate (CMM) con funzionalità di scansione laser vengono utilizzate per verificare le dimensioni dello stampo prima della produzione, garantendo la conformità alle specifiche di progettazione.
La certificazione dei materiali riveste un ruolo cruciale nel controllo qualità. Gli acciai per stampi devono soddisfare standard specifici, come la norma DIN EN 10025 per gli acciai strutturali o le norme AISI/SAE per gli acciai per utensili. I fornitori devono fornire certificati dei materiali che includano la composizione chimica, i registri dei trattamenti termici e le proprietà meccaniche. Questa documentazione è essenziale per la tracciabilità e per garantire che lo stampo funzioni come previsto durante la produzione.
Le procedure di validazione e collaudo sono necessarie per garantire che gli stampi per tubi a T producano componenti che soddisfino i requisiti di prestazione. La qualificazione dello stampo prevede in genere la produzione di campioni che vengono sottoposti a prove di pressione, ispezione dimensionale e analisi delle proprietà del materiale. Il controllo statistico di processo (SPC) viene quindi implementato durante la produzione per monitorare i parametri critici e mantenere una qualità costante.
Trattamento superficiale e finitura
La qualità della superficie degli stampi per tubi a T influisce direttamente sia sull'aspetto estetico dei pezzi stampati sia sulle caratteristiche prestazionali dello stampo. Un trattamento superficiale adeguato migliora la resistenza all'usura, riduce l'attrito e può prolungare significativamente la durata dello stampo.
La lucidatura e la texturizzazione sono processi critici per gli stampi a T. Per le superfici a vista, può essere necessaria una lucidatura a specchio (fino alla finitura SPI A-3) per ottenere la qualità estetica desiderata. Per le superfici funzionali, è possibile applicare texture specifiche per controllare le caratteristiche di flusso o nascondere piccoli difetti. La tecnologia di texturizzazione laser consente un controllo preciso dei motivi superficiali, particolarmente utile per creare superfici antiscivolo o ridurre i riflessi in applicazioni a vista.
Le tecnologie di rivestimento duro offrono vantaggi significativi per gli stampi per tubi a T. I rivestimenti ottenuti mediante deposizione fisica da fase vapore (PVD), come TiN, TiCN e CrN, possono aumentare la durezza superficiale del 200-300% riducendo al contempo i coefficienti di attrito. Questi rivestimenti sono particolarmente efficaci nello stampaggio di materiali rinforzati con fibra di vetro, riducendo l'usura e prolungando la durata dello stampo di 2-3 volte rispetto all'acciaio non rivestito.
La protezione dalla corrosione è essenziale per gli stampi utilizzati con resine corrosive o in ambienti ad alta umidità. I trattamenti di passivazione per stampi in acciaio inossidabile, la nichelatura chimica e i rivestimenti speciali come Xylan offrono un'efficace resistenza alla corrosione. Per gli stampi che lavorano PVC o altri materiali corrosivi, la nichelatura chimica con un contenuto di fosforo superiore al 10% offre un'eccellente protezione contro gli attacchi chimici.
Gli agenti distaccanti e i modificatori di superficie svolgono un ruolo importante nel processo di stampaggio. I rivestimenti distaccanti semipermanenti possono ridurre i tempi di ciclo minimizzando l'adesione dei pezzi e riducendo la necessità di pulizie frequenti. Questi rivestimenti sono particolarmente utili per geometrie complesse a T, dove ottenere un distacco uniforme è difficile.
Considerazioni sulla progettazione strutturale
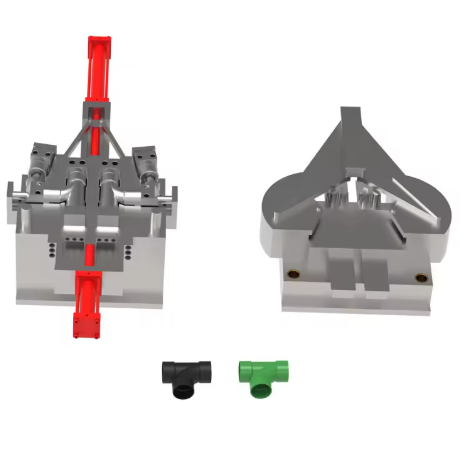
La progettazione strutturale degli stampi per tubi a T deve bilanciare funzionalità, producibilità ed economicità, garantendo al contempo una qualità costante dei pezzi. Diversi principi progettuali chiave guidano lo sviluppo di strutture efficaci per stampi per tubi a T.
La progettazione dei canali di colata e di alimentazione influisce significativamente sulla qualità dei tubi a T. I sistemi a canale caldo sono sempre più preferiti per gli stampi di tubi a T in quanto eliminano le linee di saldatura consentendo il riempimento simultaneo dei tre rami. L'alimentazione sequenziale delle valvole può ulteriormente ottimizzare i modelli di riempimento, controllando l'ordine in cui il metallo fuso entra in ciascun ramo per minimizzare la differenza di pressione e garantire un riempimento uniforme.
La progettazione del sistema di espulsione deve tenere conto della complessa geometria del raccordo a T. Per le sezioni principali del tubo si utilizzano spesso piastre di espulsione o estrattori a manicotto, mentre per le sottosquadre nelle zone di diramazione possono essere necessari meccanismi di sollevamento. Il sistema di espulsione deve applicare una forza uniforme per evitare la deformazione del pezzo, soprattutto nelle sezioni a parete sottile, comuni in molte applicazioni di tubazioni.
Il raffreddamento dello stampo è fondamentale per l'efficienza produttiva e la qualità dei raccordi a T. I canali di raffreddamento conformi che seguono i contorni delle diramazioni del raccordo a T garantiscono una distribuzione uniforme della temperatura, riducendo i tempi di ciclo e minimizzando le deformazioni. Per i raccordi a T di grande diametro, gli inserti in rame al berillio nelle aree di raffreddamento critiche possono migliorare significativamente i tassi di trasferimento del calore.
Nella progettazione di stampi per raccordi a T , la scelta della linea di separazione richiede un'attenta valutazione. La posizione ottimale della linea di separazione riduce al minimo le bave e semplifica la costruzione dello stampo, consentendo al contempo una corretta estrazione del pezzo. In alcuni casi, geometrie complesse dei raccordi a T possono richiedere stampi multi-pezzo con componenti scorrevoli per adattarsi a sottosquadri o caratteristiche complesse.
I principi di progettazione per la producibilità dovrebbero essere applicati durante l'intero processo di sviluppo dello stampo. Ciò include la semplificazione della geometria dello stampo ove possibile, la standardizzazione dei componenti per ridurre i costi e la garanzia di un accesso adeguato per la manutenzione e la riparazione. I moderni sistemi CAD/CAM facilitano l'ottimizzazione della progettazione, consentendo agli ingegneri di simulare le prestazioni dello stampo e identificare potenziali problemi prima dell'inizio della produzione.
Tendenze future nella tecnologia degli stampi per tubi a T
Il settore degli stampi per tubi a T continua a evolversi grazie ai progressi nei materiali, nelle tecnologie di produzione e nei requisiti di sostenibilità. Diverse tendenze emergenti stanno plasmando il futuro della progettazione e della produzione di stampi per tubi a T.
La produzione additiva sta rivoluzionando la produzione di stampi per raccordi a T. La sinterizzazione laser diretta dei metalli (DMLS) e altre tecnologie di stampa 3D consentono la creazione di canali di raffreddamento conformali complessi, prima impossibili da realizzare con le lavorazioni meccaniche tradizionali. Questa tecnologia riduce i tempi di ciclo fino al 40%, migliorando al contempo la qualità dei pezzi grazie a un raffreddamento più uniforme.
Le tecnologie per stampi intelligenti stanno guadagnando terreno nel settore. I sensori integrati negli stampi possono monitorare temperatura, pressione e usura in tempo reale, fornendo dati preziosi per l'ottimizzazione dei processi e la manutenzione predittiva. Questa tecnologia consente una manutenzione proattiva degli stampi, riducendo i fermi macchina imprevisti e prolungandone la durata.
Le pratiche di produzione sostenibili stanno acquisendo sempre maggiore importanza nella produzione di stampi per tubi a T. L'utilizzo di acciaio riciclato e lubrificanti di origine biologica riduce l'impatto ambientale della produzione degli stampi. Inoltre, la progettazione di stampi che minimizzano l'utilizzo di materiali e il consumo energetico durante la produzione è in linea con la crescente attenzione alla sostenibilità in tutto il settore delle materie plastiche.
I materiali avanzati stanno ampliando le capacità degli stampi per tubi a T. Gli acciai per utensili nanocompositi offrono una maggiore resistenza all'usura e una migliore conduttività termica rispetto ai materiali tradizionali. Questi materiali avanzati consentono cicli di produzione più lunghi e una migliore qualità dei pezzi, in particolare quando si lavora con resine abrasive o resistenti alle alte temperature.
La digitalizzazione e i concetti di Industria 4.0 stanno trasformando la produzione di stampi per raccordi a T. I gemelli digitali degli stampi consentono test e ottimizzazioni virtuali prima della produzione fisica, riducendo tempi e costi di sviluppo. I sistemi integrati di gestione dei dati collegano i dati di progettazione, produzione e fabbricazione, consentendo un miglioramento continuo e una risposta più rapida alle mutevoli esigenze del mercato.
Con la continua evoluzione del settore dei tubi a T, i produttori di stampi devono rimanere all'avanguardia in questi progressi tecnologici per rimanere competitivi. Adottando nuovi materiali, processi produttivi e tecnologie digitali, i produttori di stampi per tubi a T possono fornire stampi di qualità superiore ed efficienti, che soddisfano le mutevoli esigenze del settore delle tubazioni a livello globale.
>> Potrebbe piacerti anche
Standard e riferimenti
Nel presente articolo si fa riferimento ai seguenti standard di settore: