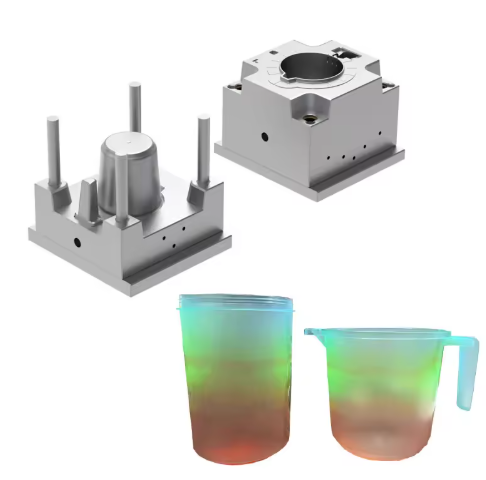
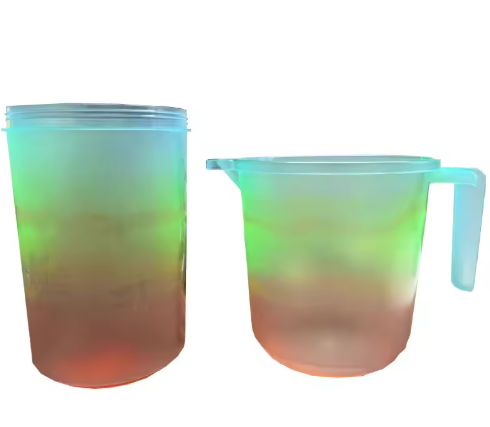
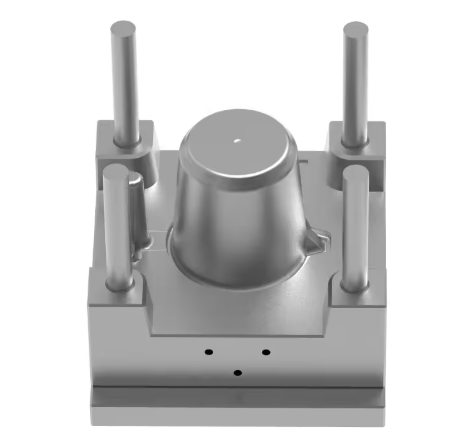
I contenitori per miscelazione sono componenti essenziali nella lavorazione alimentare e negli elettrodomestici, che richiedono il rigoroso rispetto degli standard di sicurezza alimentare e prestazioni meccaniche eccellenti. Questa guida si concentra sulla selezione dell'acciaio per stampi, sulle considerazioni progettuali, sui processi di produzione e sul controllo qualità degli stampi per contenitori per miscelazione, fornendo approfondimenti tecnici per la produzione di componenti di alta qualità.
Selezione dei materiali e parametri di prestazione
Acciaio inossidabile S136
Scenario applicativo : cavità interna e superfici a contatto con gli alimenti
Parametri di prestazione :
- Durezza: 48-50 HRC
- Rugosità superficiale: Ra ≤ 0.4 μm dopo lucidatura a specchio
- Resistenza alla corrosione: supera gli standard FDA 21 CFR 177.2600
- Durata dello stampo: 500,000 cicli per materiali PP/PE
Vantaggio :
- Eccellente lucidabilità per superfici interne lisce che riducono al minimo l'accumulo di residui
- Resistenza alla corrosione superiore adatta al contatto con alimenti acidi
- Bassa manutenzione richiesta per cicli di produzione continui
Acciaio pretemprato 718H (P20+Ni)
Scenario applicativo : Componenti strutturali, coperchi e maniglie
Parametri di prestazione :
- Durezza: 28-34 HRC
- Rugosità superficiale: Ra ≤ 0.8 μm
- Stabilità dimensionale: ±0.002 mm/m
- Durata dello stampo: 300,000 cicli
Vantaggio :
- Non è richiesto alcun trattamento termico successivo, riducendo i tempi di produzione
- Ottima lavorabilità per geometrie complesse
- Soluzione conveniente per componenti non a contatto con gli alimenti
316L in acciaio inossidabile
Scenario applicativo : Requisiti speciali per l'industria alimentare
Parametri di prestazione :
- Durezza: 20-25 HRC (ricotto)
- Resistenza alla corrosione: resistenza al cloruro 5 volte superiore rispetto all'acciaio al carbonio
- Finitura superficiale: Ra ≤ 0.8 μm
Vantaggio :
- Soddisfa i rigorosi requisiti FDA per il contatto con gli alimenti
- Ideale per mescolare tazze utilizzate con alimenti contenenti sale o acidi
- Ottima saldabilità per strutture di stampi complesse
Considerazioni sulla progettazione e la produzione dello stampo per tazze di miscelazione
Requisiti di precisione
Tolleranze dimensionali :
- Dimensioni critiche: IT7级 (±0.015 mm)
- Uniformità dello spessore della parete: ±0.1 mm
- Errore di concentricità per parti rotanti: ≤ 0.03 mm
Requisiti della superficie :
- Cavità interna: finitura SPI #3 (Ra ≤ 0.4 μm)
- Superfici esterne: finitura SPI #4 (Ra ≤ 0.8 μm)
- Superfici di tenuta: Ra ≤ 0.2 μm per garantire prestazioni a tenuta stagna
Progettazione della struttura dello stampo per tazza di miscelazione
Sistema di raffreddamento :
- Canali di raffreddamento conformi con diametro di 8 mm
- Spaziatura dei canali: 5x diametro (40 mm)
- Distanza dalla superficie della cavità: 8 mm
- Precisione del controllo della temperatura: ±1°C
Sistema di cancelli :
- Progettazione del canale caldo consigliata per un riempimento uniforme
- Posizione del cancello: tenere lontane le aree funzionali per evitare segni di flusso
- Dimensioni del cancello: 1.2-2.0 mm a seconda dello spessore del pezzo
Sistema di espulsione :
- Disposizione bilanciata del perno di espulsione (diametro minimo 2 mm)
- Corsa di espulsione: 1.5 volte l'altezza del pezzo
- Angolo di sformo: 1.5° per materiali PP, 2° per materiali PE
Processi di fabbricazione dello stampo per tazza di miscelazione
Sequenza di lavorazione :
- Fresatura sgrossatura: rimozione del materiale in eccesso (Ra 6.3 μm)
- Semifinitura: fresatura CNC (Ra 1.6 μm)
- Trattamento termico: Per S136 – tempra a 1050°C + triplo rinvenimento
- Rettifica di finitura: ottenere precisione dimensionale (Ra 0.8 μm)
- Lucidatura: Lucidatura progressiva con pasta diamantata fino a 0.4 μm
Processi speciali :
- Incisione chimica per motivi di texture (se necessario)
- Saldatura laser per la riparazione di caratteristiche complesse
- Elettrolucidatura per superfici critiche a contatto con gli alimenti
Standard di controllo della qualità
Ispezione del materiale
- Analisi della composizione chimica (spettroscopia)
- Prova di durezza (ogni 50 mm sulla superficie dello stampo)
- Rilevamento dei difetti ad ultrasuoni (copertura del 100% per le aree critiche)
- Esame metallografico per la verifica della microstruttura
ispezione dimensionale
- Macchina di misura a coordinate (CMM) per dimensioni critiche
- Comparatore ottico per misure di profilo
- Test di rugosità superficiale (in 5 punti per cavità)
- Validazione della simulazione del flusso dello stampo prima della produzione
Test di Performance
- Validazione della produzione di 500 colpi
- Controllo della stabilità dimensionale dopo 10,000 cicli
- Test di resistenza alla corrosione (test in nebbia salina: 500 ore)
- Test di conformità al contatto con gli alimenti (test di migrazione secondo FDA 21 CFR 177)
Linee guida per l'applicazione e la manutenzione dello stampo per tazze di miscelazione
Parametri di elaborazione consigliati
Parametri di stampaggio a iniezione per PP :
- Temperatura della canna: 200-230°C (ugello: 210°C)
- temperatura dello stampo della tazza di miscelazione: 60-80°C
- Pressione di iniezione: 70-90 MPa
- Pressione di mantenimento: 50-70 MPa (50% della pressione di iniezione)
- Tempo di raffreddamento: 20-30 secondi (a seconda dello spessore della parete)
Programma di manutenzione
Manutenzione preventiva :
- Ogni giorno: pulire le superfici dello stampo della tazza di miscelazione e controllare la presenza di detriti
- Settimanalmente: Lubrificare i perni guida e le guide
- Mensilmente: controllare le portate del canale di raffreddamento
- Ogni 50,000 cicli:
- Pulizia ad ultrasuoni dei canali di raffreddamento
- Lucidatura delle superfici delle cavità
- Verifica delle dimensioni critiche
| Problema | Causare | Soluzione |
| Cromatografia | Forza di serraggio insufficiente | Aumentare la forza di serraggio del 10% |
| Segni di affondamento | Imballaggio inadeguato | Estendi il tempo di attesa di 2 secondi |
| Segni di bruciature | Cattiva ventilazione | Aggiungere uno sfiato profondo 0.015 mm |
| Difetti superficiali | Contaminazione da muffa | Implementare la pulizia ad ultrasuoni |
stampo per tazza di miscelazione Conservazione
- Conservare in ambiente climatizzato (umidità 40-60%)
- Applicare l'inibitore di ruggine su tutte le superfici in acciaio
- Mantenere lo stampo in posizione chiusa con protezioni per cavità
- Cronologia della manutenzione dei documenti e conteggi ciclici
Domande frequenti
D1: Qual è la scelta ottimale di acciaio per uno stampo per tazze di miscelazione che produce 1 milione di pezzi?
A1: Per produzioni ad alto volume (cicli superiori a 1 milione), prendere in considerazione l'acciaio inossidabile S136 con rivestimento PVD (TiN) per prolungare la durata dello stampo e mantenere la finitura superficiale.
D2: Come posso ridurre il tempo di ciclo per la produzione di tazze di miscelazione?
A2: Ottimizzare il raffreddamento con canali di raffreddamento conformi e aumentare la temperatura dello stampo della tazza di miscelazione a 80°C, mantenendo al contempo un tempo di raffreddamento adeguato per evitare deformazioni.
D3: Quale finitura superficiale è richiesta per le tazze di miscelazione utilizzate con materiali viscosi?
A3: Per i materiali viscosi, si consiglia una finitura a specchio (Ra ≤ 0.2 μm) per ridurre al minimo l'adesione del materiale e facilitarne la pulizia.
D4: Come affrontare i problemi di corrosione dovuti al contatto con alimenti acidi?
A4: Utilizzare acciaio inossidabile 316L con elettrolucidatura e garantire una corretta passivazione dopo la lavorazione per migliorare la resistenza alla corrosione.
Conclusione
La scelta dell'acciaio per stampi per i contenitori di miscelazione deve bilanciare i requisiti di sicurezza alimentare, le prestazioni meccaniche e l'economia di produzione. L'acciaio inossidabile S136 offre le migliori prestazioni complessive per le applicazioni a contatto con gli alimenti, mentre il 718H offre una soluzione conveniente per i componenti strutturali. Seguendo le linee guida di progettazione, i processi di produzione e le procedure di manutenzione descritte in questa guida, i produttori possono realizzare contenitori di miscelazione di alta qualità con prestazioni costanti e una maggiore durata dello stampo.
Tra le considerazioni chiave rientrano il mantenimento di un rigoroso controllo dimensionale, l'implementazione di sistemi di raffreddamento adeguati e il rispetto degli standard di sicurezza alimentare durante l'intero processo produttivo. Una manutenzione regolare e un controllo qualità proattivo sono essenziali per garantire le prestazioni dello stampo e la qualità del prodotto a lungo termine.
>> Potrebbe piacerti anche
Standard e riferimenti
Nel presente articolo si fa riferimento ai seguenti standard di settore: