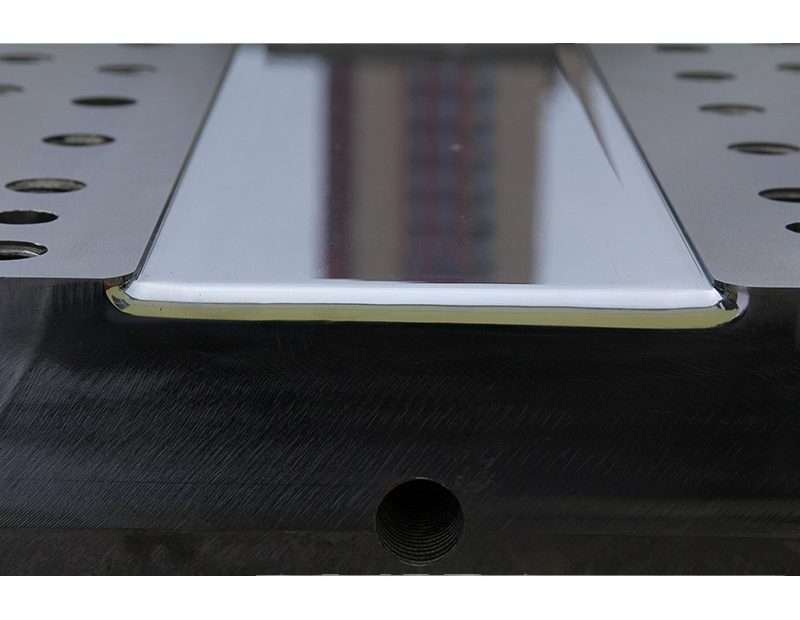
La matrice di pultrusione è il cuore del processo di pultrusione: uno strumento di precisione che modella, compatta e polimerizza simultaneamente i profili in polimero rinforzato con fibre, tirandoli continuamente attraverso la sua cavità riscaldata. Una matrice di pultrusione ben progettata produce profili con una tolleranza dimensionale di ±0.1 mm, frazioni volumetriche di fibre superiori al 60% e finiture superficiali inferiori a 0.8 μm Ra, funzionando 24 ore su 24, 7 giorni su 7, per mesi tra una revisione e l'altra. Una matrice mal progettata genera scarti, delaminazione e rotture catastrofiche che interrompono la produzione.
Questa guida tecnica illustra i parametri di progettazione critici, la selezione dei materiali, la gestione termica e le pratiche di manutenzione che distinguono gli stampi per pultrusione di livello industriale dai prototipi difettosi.
Parametri di progettazione e requisiti di prestazione
La geometria della cavità dello stampo per pultrusione deve tenere conto di tre fenomeni distinti: la dilatazione termica dell'acciaio dello stampo (la cavità si espande di 0.1-0.3 mm alla temperatura di esercizio), il ritiro della resina durante la polimerizzazione (tipicamente 5-8% in volume per il poliestere insaturo, 2-4% per l'epossidico) e l'effetto Poisson (il profilo si espande lateralmente quando sottoposto a tensione di trazione assiale). Le dimensioni della cavità a temperatura ambiente vengono calcolate a ritroso a partire dalle dimensioni desiderate del profilo finito a temperatura ambiente, aggiungendo un margine per ciascun effetto.
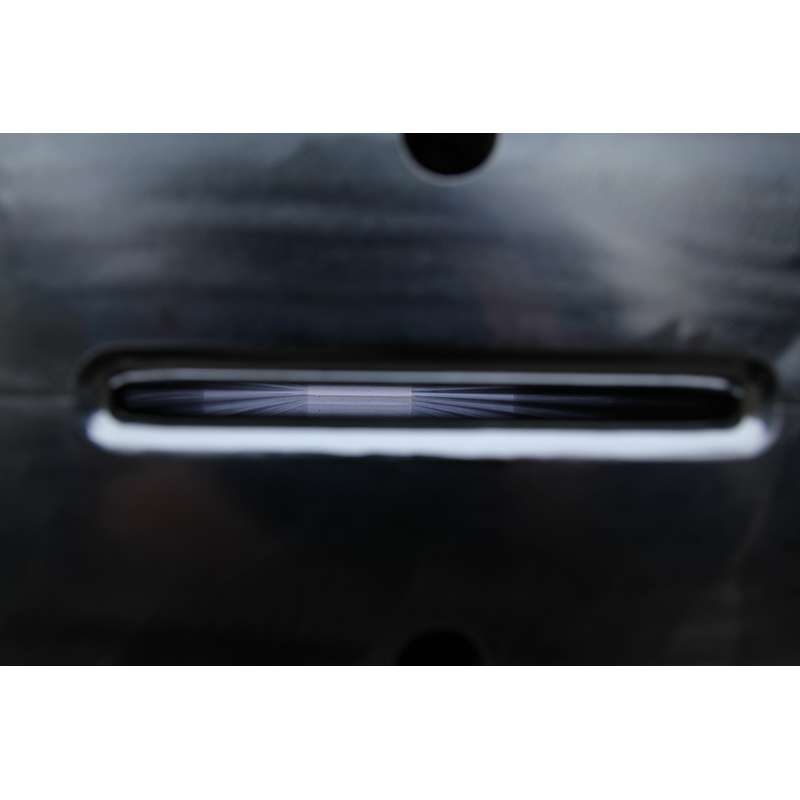
Il design standard della cavità dello stampo prevede tre zone: la zona di ingresso (5-15% della lunghezza totale dello stampo) presenta un'apertura rastremata con un semiangolo di 2-5° per compattare gradualmente le fibre umide in ingresso ed espellere la resina in eccesso; la zona di transizione (10-20% della lunghezza) riduce la rastrematura a 0.5-1° per una compattazione progressiva; e la zona rettilinea (65-85% della lunghezza) mantiene la sezione trasversale del profilo finale durante la polimerizzazione della resina. La lunghezza totale dello stampo varia tipicamente da 600 mm per profili semplici di piccole dimensioni (sezione trasversale inferiore a 100 mm²) a 1,500 mm per profili complessi di grandi dimensioni (oltre 10,000 mm²).
La forza di trazione necessaria dipende dalla lunghezza dello stampo, dal perimetro del profilo e dal coefficiente di attrito tra il composito in fase di polimerizzazione e la parete dello stampo. Uno stampo ben progettato, con una corretta cromatura e una geometria conica adeguata, opera con una forza di trazione di 2-5 kN per profili di medie dimensioni; forze superiori a 10 kN indicano un attrito eccessivo che può causare la rottura delle fibre o difetti superficiali. Il punto di gelificazione, ovvero il punto in cui la resina passa dallo stato liquido a quello solido, dovrebbe verificarsi tra il 40% e il 55% della lunghezza totale dello stampo. Una gelificazione prematura (troppo presto nello stampo) provoca un'elevata forza di trazione e lacerazioni superficiali; una gelificazione ritardata (troppo tardiva) si traduce in profili non completamente polimerizzati che fuoriescono dallo stampo.
Selezione dell'acciaio: matrice di confronto delle proprietà
L'acciaio per stampi di pultrusione deve bilanciare resistenza all'usura, conduttività termica, lavorabilità e costo per uno strumento che, nel corso della sua vita utile, lavorerà migliaia di chilometri di fibra di vetro e carbonio abrasiva.
| Grado d'acciaio | Durezza (HRC) | Conducibilità termica (W/m·K) | Durata tipica di utilizzo (km di profilo) | Costo relativo |
|---|---|---|---|---|
| P20 (1.2311) | 28-32 | 34-38 | 50-150 (fibra di vetro) | 1.0x |
| H13 (1.2344) | 48-52 | 24-28 | 150-400 (fibra di vetro) | 2.0x |
| D2 (1.2379) | 58-62 | 20-24 | 300-800 (vetro+carbonio) | 3.0x |
| Inossidabile 420 | 50-54 | 24-28 | 200-500 (resistente alla corrosione) | 2.5x |
| Carburo (WC-Co) | 88-92 HRA | 60-80 | Oltre 2,000 (tutte le fibre) | 10-15x |
L'acciaio P20 è il cavallo di battaglia per i profili in fibra di vetro a volumi moderati. L'H13 aggiunge durezza a caldo ed è preferito quando si lavorano resine ad alta temperatura (epossidica, vinilestere) a temperature della matrice superiori a 180 °C. Il D2 offre la massima resistenza all'usura tra gli acciai per utensili ed è specificato per la pultrusione della fibra di carbonio, dove la fibra di carbonio, intrinsecamente abrasiva, usura le matrici in P20 in meno di 50 km. Le matrici in carburo (composito di carburo di tungsteno-cobalto) sono giustificate solo per la produzione di volumi molto elevati di fibra di carbonio (oltre 500 km/anno), dove il costo dell'utensile, dieci volte superiore, viene ammortizzato su milioni di metri di profilo.
La cromatura è quasi universale negli stampi per pultrusione di produzione. Uno strato di cromo duro di 25-50 μm di spessore (microfessurato, durezza 900-1,000 HV) riduce il coefficiente di attrito da 0.3-0.5 (acciaio su composito) a 0.1-0.15 (cromo su composito), diminuendo la forza di trazione del 40-60% e prolungando la durata dello stampo di 2-3 volte. La cromatura deve essere rimossa e riapplicata dopo 200-500 km di produzione, a seconda del tipo di fibra e del contenuto di riempitivo.
Tolleranze dimensionali e vincoli di fabbricazione
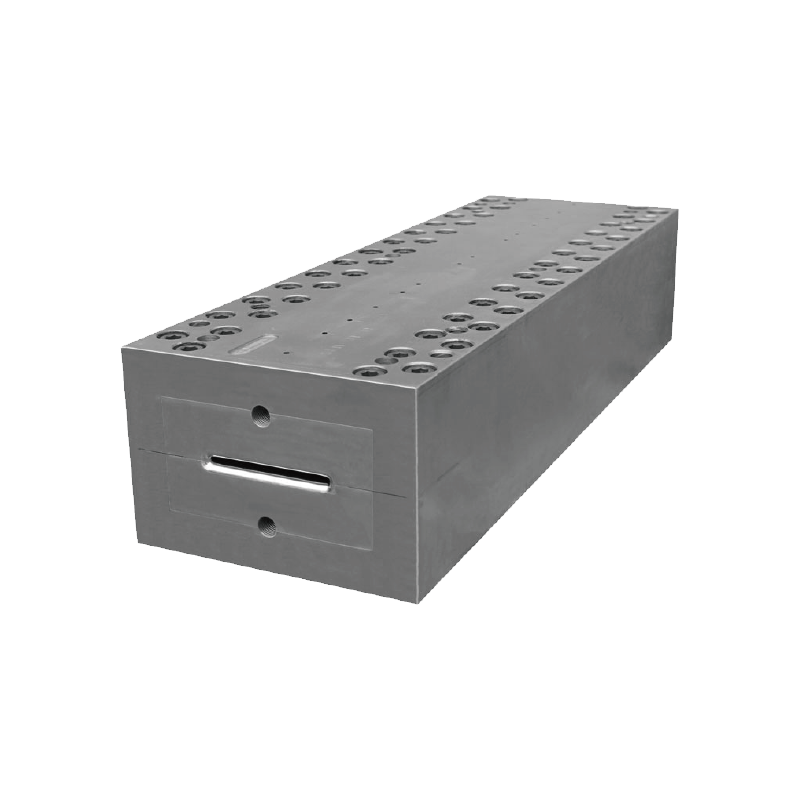
La cavità dello stampo viene tipicamente lavorata a CNC da due metà (superiore e inferiore) che si uniscono tramite bulloni per formare la sezione trasversale completa del profilo. Il posizionamento della linea di divisione è fondamentale: deve essere posizionata in un angolo o sul bordo di una caratteristica in cui una linea di riferimento sia accettabile, mai su una superficie estetica. Le due metà dello stampo vengono allineate utilizzando perni di centraggio di precisione (accoppiamento H7/G6) e bloccate con bulloni ad alta resistenza serrati al 50-70% del carico di snervamento.
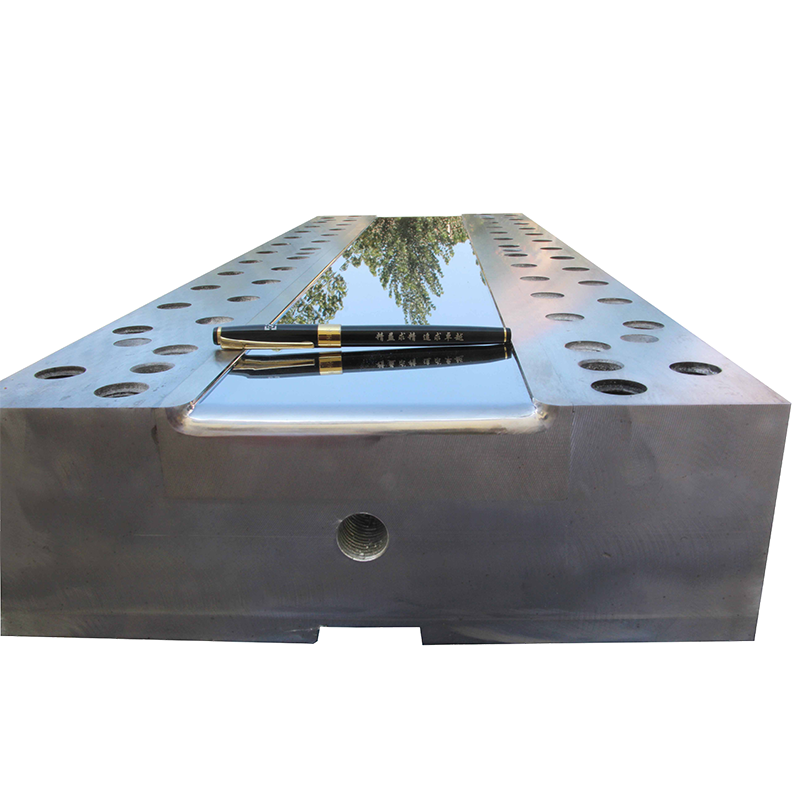
La finitura superficiale della cavità si trasferisce direttamente alla superficie del profilo pultruso. Per i profili architettonici e automobilistici che richiedono una finitura di Classe A, la cavità dello stampo viene lucidata a 0.2-0.4 μm Ra utilizzando pasta diamantata, con la direzione di lucidatura allineata alla direzione di trazione (assiale, mai circonferenziale). I motivi di lucidatura incrociata creano micro-solchi che aumentano l'attrito e causano striature sulla superficie del profilo finito.
La zona di ingresso richiede particolare attenzione ai raggi di curvatura: tutti gli angoli interni della cavità devono avere un raggio di almeno 0.5 mm; gli angoli vivi creano zone ricche di resina, concentrazioni di stress e danni alle fibre quando il fascio di fibre viene forzato nella cavità. Gli angoli esterni (bordi del profilo) devono mantenere un raggio minimo di 0.3 mm per evitare che la cromatura si scheggi in corrispondenza degli spigoli vivi.
Progettazione di impianti di riscaldamento
Gli stampi per pultrusione vengono riscaldati elettricamente mediante resistenze a cartuccia o a fascia inserite in fori di precisione praticati nel corpo dello stampo. Il sistema di riscaldamento deve fornire un profilo di temperatura preciso lungo la lunghezza dello stampo: tipicamente 100-120 °C all'ingresso (per ridurre la viscosità della resina senza avviare la polimerizzazione), con un aumento graduale fino a 140-180 °C nella zona di polimerizzazione (a seconda del sistema di resina) e un mantenimento a 160-200 °C per il 20-30% finale della lunghezza dello stampo per garantire una polimerizzazione completa.
Ciascuna zona di riscaldamento è controllata indipendentemente da anelli PID con termocoppie incorporate a 3-5 mm dalla parete della cavità. Uno stampo tipico presenta da 3 a 6 zone di riscaldamento lungo la sua lunghezza, ciascuna con 2-4 resistenze a cartuccia. L'obiettivo di progettazione è un'uniformità di temperatura di ±2 °C sull'intera sezione trasversale della cavità in qualsiasi punto lungo la lunghezza dello stampo. Le zone in cui la temperatura si discosta di oltre ±3 °C producono una polimerizzazione non uniforme: il lato più caldo polimerizza per primo, creando un ritiro asimmetrico e profili deformati.
L'analisi termica dello stampo tramite FEA (analisi agli elementi finiti) è una pratica standard per i profili complessi. La simulazione modella il trasferimento di calore dai riscaldatori a cartuccia attraverso il corpo dello stampo fino al composito, tenendo conto della reazione esotermica di polimerizzazione della resina (tipicamente 200-400 J/g per il poliestere insaturo). Questa analisi identifica i punti freddi, in genere negli angoli interni e lontani dalle posizioni dei riscaldatori, che richiedono un posizionamento aggiuntivo dei riscaldatori o una distribuzione di potenza regolata.
Lista di controllo del progetto: 10 punti prima della finalizzazione
1. Verificare che le dimensioni della cavità includano il margine per il ritiro del composito (0.2-0.5% lineare per vetro/poliestere; 0.05-0.2% per carbonio/epossidico) e la dilatazione termica dello stampo.
2. Verificare che l'angolo di rastrematura all'ingresso (2-5° di semiangolo) e la lunghezza producano un rapporto di compattazione di 1.3-1.8:1 (volume di fibre umide in ingresso rispetto al volume finale della cavità).
3. Verificare che il punto di gelificazione previsto (in base alla cinetica DSC della resina e al modello termico dello stampo) si trovi tra il 40% e il 55% della lunghezza totale dello stampo.
4. Verificare le specifiche della cromatura: cromo duro microfratturato da 25-50 μm, 900-1,000 HV, lucidato a ≤0.4 μm Ra in direzione assiale.
5. Assicurarsi che tutti gli angoli interni abbiano un raggio ≥0.5 mm; tutti gli angoli esterni abbiano un raggio ≥0.3 mm.
6. Verificare che la linea di sutura sia posizionata su una superficie non estetica e sigillata con silicone ad alta temperatura o con un sistema di bloccaggio meccanico.
7. Convalidare la configurazione delle zone di riscaldamento: 3-6 zone, termocoppie entro 5 mm dalla parete della cavità, obiettivo di uniformità di ±2 °C.
8. Verificare che la densità di potenza del riscaldatore non superi i 6 W/cm² per i riscaldatori a cartuccia in acciaio P20 (una densità maggiore provoca surriscaldamento localizzato e riduce la durata del riscaldatore).
9. Prevedere porte di accesso per termocoppie in 3-5 posizioni lungo la lunghezza dello stampo per il monitoraggio del processo.
10. Progettare il sistema di montaggio dello stampo in modo da compensare la dilatazione termica: un'estremità fissa, l'altra flottante su cuscinetti lineari con un gioco assiale di 2-3 mm.
Che cos'è una filiera per pultrusione?
Una matrice per pultrusione è uno strumento riscaldato di precisione che modella, compatta e polimerizza profili continui in polimero rinforzato con fibre. È composta da una zona di ingresso conica, una zona di transizione e una zona di polimerizzazione riscaldata rettilinea, tipicamente realizzata in acciaio per utensili temprato con una cavità cromata e lucidata a livello sub-micronico.
Quanto dura una pultrusione morta?
Una matrice in acciaio P20 per la lavorazione di profili in fibra di vetro ha in genere una durata di 50-150 km prima di richiedere una nuova cromatura e di 300-500 km prima che le dimensioni della cavità superino la tolleranza. Le matrici in acciaio D2 per la fibra di carbonio durano 300-800 km. Le matrici in carburo possono superare i 2,000 km. La durata della matrice dipende principalmente dal tipo di fibra (il carbonio è 3-5 volte più abrasivo del vetro), dal contenuto di riempitivo e dalla velocità di estrazione.
Perché una matrice per pultrusione necessita di cromatura?
La cromatura dura (25-50 μm, 900-1,000 HV) riduce il coefficiente di attrito tra il composito in fase di polimerizzazione e la parete dello stampo da 0.3-0.5 a 0.1-0.15, diminuendo la forza di trazione del 40-60%. Protegge inoltre il substrato in acciaio dall'attacco chimico dei componenti acidi della resina e dall'usura abrasiva causata da fibre e particelle di riempitivo, prolungando la durata dello stampo di 2-3 volte.
Qual è il costo di una filiera per pultrusione?
Uno stampo semplice in acciaio P20 per pultrusione, destinato a profili di piccole dimensioni (sezione inferiore a 500 mm², lunghezza 600 mm), costa tra i 15,000 e i 30,000 dollari. Uno stampo grande e complesso in acciaio D2 per profili in fibra di carbonio (sezione superiore a 10,000 mm², lunghezza 1,200 mm, con 6 zone di riscaldamento) costa tra gli 80,000 e i 150,000 dollari. Gli stampi in carburo di tungsteno moltiplicano il costo per 10. La cromatura aggiunge dai 2,000 ai 5,000 dollari per stampo. Il costo dello stampo viene ammortizzato sul volume di produzione: a 100 km/anno, uno stampo da 50,000 dollari incide per 0.50 dollari/metro sul costo del prodotto.