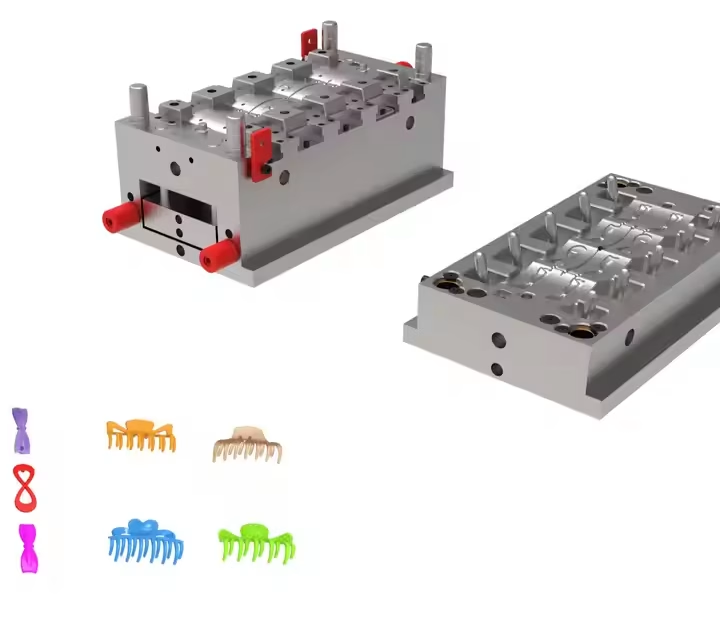
Nell'era della moda veloce e del consumo personalizzato, l'industria degli accessori per capelli richiede un'accelerazione dell'iterazione dei prodotti e un miglioramento della qualità. Come attrezzatura principale per la produzione di forcine in plastica, l'innovazione della tecnologia degli stampi determina direttamente l'efficienza di conversione dai concetti di progettazione ai prodotti finali. Questo articolo fornisce un'analisi approfondita dei sistemi di produzione di stampi per forcine in plastica, rivelando innovazioni tecnologiche e valore industriale in questo campo specializzato.
Stampi per forcine in plastica: il giusto equilibrio tra arte e ingegneria
Reverse Engineering per la progettazione dello stile
Lo sviluppo di moderni stampi per forcine in plastica utilizza la scansione 3D e la modellazione inversa CAD. Gli schizzi di progettazione vengono sottoposti a elaborazione parametrica e convertiti in modelli 3D con una precisione di 0.02 mm tramite algoritmi di ottimizzazione topologica. Per le superfici curve complesse caratteristiche delle forcine, gli ingegneri utilizzano la tecnologia Non-Uniform Rational B-Spline (NURBS) per ricostruire modelli intricati come texture di petali e bordi ondulati.
Sistema di simulazione della meccanica strutturale
L'analisi degli elementi finiti (FEA) simula il flusso di materiale fuso durante lo stampaggio a iniezione, ottimizzando le posizioni dei gate e i layout del sistema di raffreddamento. Per una cassa a forcina a forma di arco, la simulazione Moldflow ha ridotto i cicli di iniezione del 18% e ha diminuito la deformazione del prodotto al di sotto di 0.15 mm.
Design combinato modulare
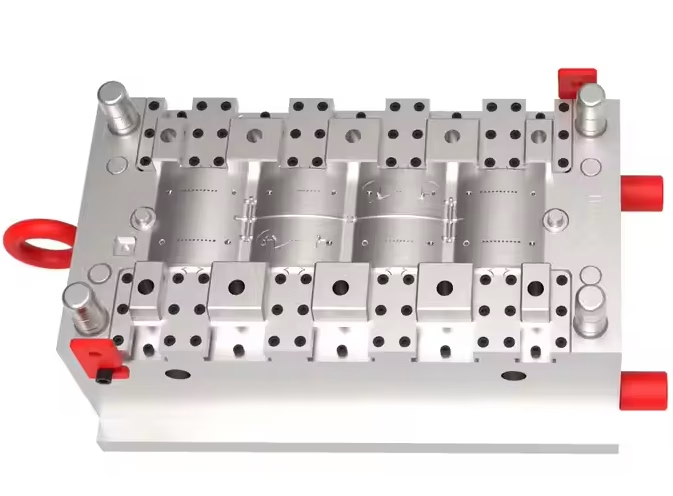
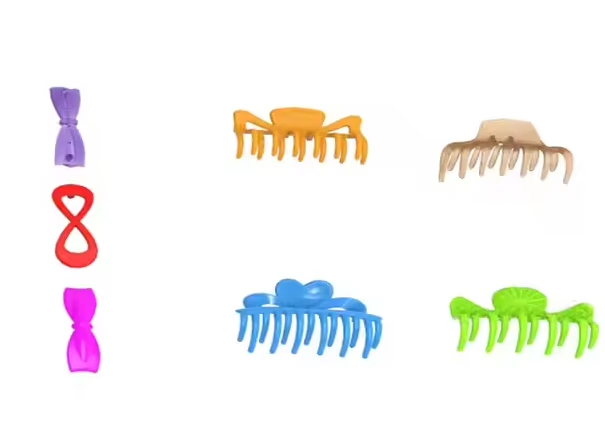
I leader del settore adottano strategie modulari con telai di stampi di base standardizzati al 75%, consentendo rapidi cambi di componenti della cavità. Un sistema modulare "1+5" consente alle singole basi di stampi di ospitare 5 design di forcine, riducendo il tempo di cambio a 45 minuti.
Processo di fabbricazione di stampi per forcine in plastica
Matrice tecnologica della lavorazione di precisione
- Lavorazione di cavità: i centri CNC a 5 assi raggiungono una precisione di ±0.005 mm, utilizzando utensili in metallo duro per fresare finiture a specchio su acciaio per stampi HRC62 S136
- Produzione di elettrodi: gli elettrodi in grafite creano caratteristiche dettagliate tramite EDM con spazi di scarica di 0.02-0.03 mm
- Trattamento superficiale: il rivestimento PVD prolunga la durata dello stampo oltre 1.5 milioni di cicli, con durezza del rivestimento TiN che raggiunge HV2300
Controllo intelligente della temperatura
I canali di raffreddamento conformi con sensori IoT consentono una regolazione dinamica della temperatura dello stampo. I sistemi avanzati mantengono fluttuazioni di ±1.5℃, migliorando la stabilità del tasso di restringimento del 40%.
Innovazioni nella microiniezione
Per accessori miniaturizzati (spessore minimo della parete 0.3 mm):
- Rapporto L/D vite ridotto a 16:1 con velocità di iniezione di 500 mm/s
- I sensori di pressione nello stampo garantiscono una precisione di imballaggio di ±0.2 MPa
- Lo stampaggio assistito da gas aumenta la resa della struttura cava al 99.6%
Rivoluzione dei materiali: innovazioni ecologiche e funzionali
Adattamento dei materiali di origine biologica
Modifiche dello stampo per materiali biodegradabili PLA/PHA:
- Dimensioni del cancello aumentate del 30% rispetto ai materiali convenzionali
- Temperatura dello stampo aumentata a 75-85℃ per un flusso migliore
- Sistemi di ventilazione dedicati prevengono la carbonizzazione
Stampaggio composito multifunzionale
Soluzioni per compositi di polvere metallica/PETG:
- Cromatura dura (spessore 0.015 mm)
- Inserti antiusura (acciaio al tungsteno HRA90)
- Controllo preciso della temperatura dello stampo a 110±2℃
Innovazione del processo senza vernice
Il trasferimento della texture dello stampo consente:
- Effetti iridescenti (standard VDI3400 A3)
- Motivi di spazzolatura metallica (profondità di incisione 0.08 mm)
- Disegni in rilievo 3D (precisione della texture 0.02 mm)
Sfide e soluzioni comuni
Difficoltà di sformatura
- Cause: Angoli di sformo insufficienti (<1°), disposizione scadente del perno di espulsione.
- Soluzioni: Sollevatori angolati, cursori o agenti distaccanti per stampi. La sformatura assistita dal vuoto risolve il problema dell'incollaggio delle pareti sottili.
Segni di avvallamento o linee di flusso sulla superficie
- OTTIMIZZAZIONE: Regolare la pressione/il tempo di imballaggio, aggiungere sfiati o passare a materiali ad alto flusso (ad esempio PP+30% fibra di vetro). Lo stampaggio a iniezione assistito da gas (GAIM) elimina il restringimento nelle sezioni spesse.
Breve durata della muffa
- Manutenzione regolare (pulizia dei canali, riparazione dei danni causati dall'usura) e trattamenti superficiali (cromatura, nitrurazione). Il rivestimento laser aggiunge strati resistenti all'usura da 0.1 a 0.3 mm, triplicando la durata utile.
Incoerenza del colore e variazione del lotto
- Dispersione di masterbatch: Le viti di miscelazione ad alto taglio abbinate ai colorimetri in linea garantiscono una distribuzione uniforme del pigmento.
- TUTELA DELL'AMBIENTE: Mantenere le condizioni dell'officina a 23±2°C e un'umidità ≤50% per evitare l'assorbimento di umidità nella resina.
Conclusione
La creazione di una forcina per capelli in plastica riflette l'evoluzione della produzione cinese da eccellenza "guidata dalla scala" a eccellenza "guidata dalla tecnologia". All'incrocio tra ingegneria di precisione, intelligenza artificiale e scienza dei materiali, la fabbricazione di stampi tradizionale si sta trasformando in un segno distintivo della produzione avanzata. Con l'approfondimento della produzione distribuita e della collaborazione globale, gli stampi per forcine in plastica non saranno più confinati alle fabbriche, ma diventeranno nodi che collegano progettazione, consumo ed economie circolari. Questo viaggio non riguarda solo la padronanza tecnica, è una rivisitazione del pensiero industriale, a dimostrazione del fatto che anche gli strumenti più piccoli possono sbloccare un potenziale illimitato.
>> Potrebbe piacerti anche
Standard e riferimenti
Nel presente articolo si fa riferimento ai seguenti standard di settore: