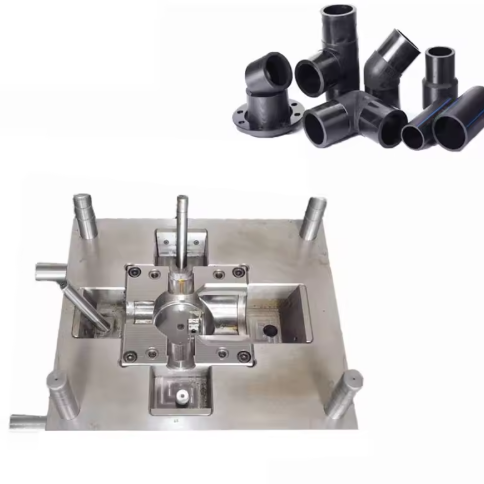
Comprensione dell'acciaio 45# nella produzione di stampi per raccordi a gomito
L'acciaio 45# si è affermato come materiale fondamentale nella produzione di stampi per raccordi a gomito, offrendo un equilibrio unico tra proprietà meccaniche, economicità e lavorabilità. Mentre il mercato globale degli stampi per il settore automobilistico continua a espandersi a un CAGR del 6.11%, raggiungendo un valore stimato di 79.4 miliardi di dollari entro il 2033, i produttori si stanno rivolgendo sempre più a questo acciaio a medio tenore di carbonio per la sua versatilità nella produzione di componenti a gomito ad alta precisione. La popolarità del materiale deriva dalla sua capacità di resistere ai rigorosi requisiti dei processi di stampaggio a iniezione, mantenendo al contempo stabilità dimensionale e qualità della finitura superficiale.
La scelta dell'acciaio 45# per gli stampi per raccordi a gomito è particolarmente vantaggiosa grazie al suo moderato contenuto di carbonio (0.42-0.50%), che consente di ottenere significativi miglioramenti in termini di durezza e resistenza attraverso il trattamento termico, senza eccessiva fragilità. Questa caratteristica lo rende ideale per la produzione di stampi che devono mantenere tolleranze precise durante migliaia di cicli di iniezione. A differenza degli acciai più legati, l'acciaio 45# offre una soluzione conveniente per produzioni di medie dimensioni, raggiungendo un equilibrio tra prestazioni e convenienza che trova riscontro nei produttori dei settori automobilistico e idraulico.
Parametri di trattamento termico per prestazioni ottimali
Per raggiungere il perfetto equilibrio tra durezza e tenacità sono necessari parametri di trattamento termico precisi. Il processo ottimale inizia con l'austenitizzazione, dove l'acciaio viene riscaldato a 820-860 °C (1508-1580 °F) e mantenuto a questa temperatura per 1-2 ore per ogni 25 mm di spessore della sezione. Questo garantisce la completa trasformazione della microstruttura in austenite, preparando il materiale per la successiva tempra.
La tempra deve essere eseguita in acqua o olio per raffreddare rapidamente l'acciaio, in genere a temperature inferiori a 200 °C (392 °F). La tempra in acqua produce una durezza maggiore ma aumenta il rischio di deformazione, mentre la tempra in olio offre un raffreddamento più uniforme con una durezza leggermente inferiore. Per gli stampi per raccordi a gomito, la tempra in olio è generalmente preferita per mantenere la stabilità dimensionale, con un intervallo di durezza compreso tra 55 e 60 HRC.
Il rinvenimento è fondamentale per ridurre la fragilità e ottenere le proprietà meccaniche desiderate. L'acciaio deve essere rinvenuto a 550-600 °C (1022-1112 °F) per 2-3 ore, seguito da raffreddamento ad aria. Questo processo riduce la durezza a un valore più idoneo di 28-32 HRC, migliorando al contempo la tenacità e la stabilità dimensionale. La microstruttura risultante è costituita da sorbite finemente rinvenuta, che fornisce la combinazione ottimale di resistenza all'usura e resistenza agli urti richiesta per gli stampi per raccordi a gomito.
Un trattamento termico adeguato non solo ne migliora le proprietà meccaniche, ma ne migliora anche la lavorabilità e la lucidabilità. Questo è particolarmente importante per gli stampi a gomito, dove la finitura superficiale influisce direttamente sulla qualità dei pezzi stampati. Un processo di trattamento termico ben eseguito garantisce che lo stampo mantenga le sue dimensioni di precisione per tutta la sua vita utile, che può superare i 500,000 cicli con una manutenzione adeguata.
Parametri di stampaggio a iniezione per stampi
L'utilizzo efficace degli stampi per raccordi a gomito richiede un'attenta ottimizzazione dei parametri di stampaggio a iniezione per garantire sia la qualità del pezzo che la longevità dello stampo. La conduttività termica del materiale (circa 50 W/m·K) e la capacità termica influenzano la fase di raffreddamento, rendendo essenziale regolare di conseguenza i tempi di ciclo.
Il profilo di temperatura di iniezione deve essere adattato allo specifico materiale termoplastico da lavorare. Per materiali comuni come PP e PVC utilizzati nei raccordi a gomito, le temperature del cilindro variano tipicamente tra 180 e 230 °C (356-446 °F). La temperatura dello stampo, controllata dal sistema di raffreddamento, deve essere mantenuta tra 40 e 80 °C (104-176 °F) per garantire un flusso e una solidificazione adeguati. Questo intervallo di temperatura aiuta a prevenire la solidificazione prematura, riducendo al contempo le tensioni interne nel pezzo stampato.
La pressione di iniezione è un altro parametro critico, con valori raccomandati compresi tra 80 e 120 MPa (11,600-17,400 psi) per la maggior parte delle applicazioni di raccordi a gomito. Questa pressione deve essere sufficiente a riempire completamente la cavità dello stampo, evitando al contempo sollecitazioni eccessive sui componenti dello stampo. La velocità di iniezione deve essere impostata in modo da garantire un flusso regolare senza creare difetti indotti da taglio, in genere nell'intervallo 50-100 mm/s.
La pressione e il tempo di mantenimento sono particolarmente importanti per mantenere la precisione dimensionale nei raccordi a gomito. Una pressione di mantenimento pari al 60-90% della pressione di iniezione, applicata per 10-20 secondi, aiuta a compensare il ritiro del materiale. Il tempo di raffreddamento, che costituisce la maggior parte del ciclo, deve essere ottimizzato in base allo spessore del pezzo, in genere compreso tra 20 e 40 secondi per i raccordi a gomito standard.
Una corretta impostazione dei parametri non solo garantisce la qualità del pezzo, ma riduce anche al minimo l'usura dello stampo. Una pressione o una temperatura eccessive possono accelerare il degrado dello stampo, mentre un raffreddamento insufficiente può causare incongruenze dimensionali. Controllando attentamente questi parametri, i produttori possono massimizzare sia la qualità del pezzo che la durata dello stampo, sfruttando appieno il potenziale della produzione di raccordi a gomito.
Considerazioni sulla progettazione della struttura dello stampo
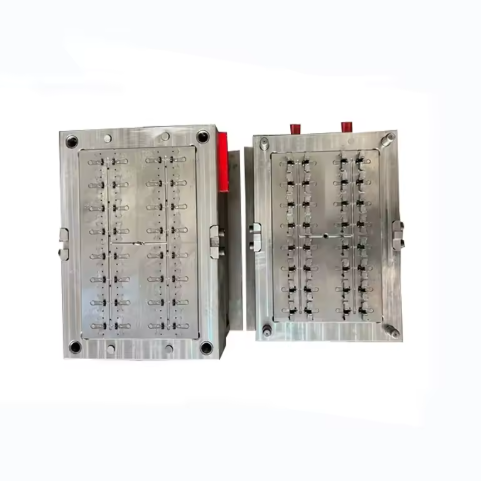
La progettazione di stampi per raccordi a gomito richiede un'attenta cura dei dettagli strutturali che garantiscano sia l'efficienza produttiva che la qualità del pezzo. La base dello stampo deve essere costruita con sufficiente rigidità per resistere alle pressioni di iniezione, utilizzando in genere componenti standardizzati per garantire la compatibilità e ridurre i costi. La cavità e il nucleo, lavorati in acciaio, devono incorporare angoli di sformo adeguati (tipicamente 1-3°) per facilitare l'espulsione del pezzo ed evitare danni sia allo stampo che al componente stampato.
La progettazione del sistema di raffreddamento è fondamentale per mantenere una qualità costante dei componenti e tempi di ciclo costanti. Per i raccordi a gomito, è necessario integrare una combinazione di canali di raffreddamento dritti e conformati per garantire una dissipazione uniforme del calore. I canali di raffreddamento devono essere posizionati a 15-20 mm dalla superficie della cavità, con un diametro di 8-12 mm, e disposti in modo da seguire il contorno del gomito per ridurre al minimo le variazioni di temperatura. Questo approccio progettuale contribuisce a ridurre la deformazione e garantisce la stabilità dimensionale del componente finale.
Il sistema di iniezione per stampi per raccordi a gomito deve essere progettato con cura per ridurre al minimo i segni di flusso e garantire il riempimento completo. Comunemente vengono utilizzati iniettori di bordo o sottomarini, posizionati in modo da consentire un flusso bilanciato nella cavità. Le dimensioni dell'iniettore devono essere proporzionali allo spessore del pezzo, in genere 0.5-1.5 mm di diametro, per controllare la velocità del flusso e la caduta di pressione. Per geometrie di gomito complesse, potrebbero essere necessari più iniettori per garantire un riempimento uniforme e ridurre le tensioni interne.
La progettazione del sistema di espulsione deve tenere conto delle superfici curve dei raccordi a gomito. Spesso si utilizza una combinazione di perni e manicotti di espulsione, posizionati in modo da fornire una forza di espulsione uniforme e prevenire la deformazione del pezzo. I perni di espulsione devono essere posizionati in aree di spessore sufficiente del pezzo, in genere 8-12 mm di diametro, e disposti in modo da distribuire la forza di espulsione uniformemente sulla superficie del pezzo.
Infine, lo stampo deve essere dotato di un'adeguata ventilazione per consentire all'aria intrappolata di fuoriuscire durante l'iniezione. Le aperture di ventilazione, in genere profonde 0.01-0.03 mm e larghe 5-10 mm, devono essere posizionate nei punti più lontani dal punto di iniezione e nelle aree in cui è probabile che l'aria rimanga intrappolata, come gli angoli del gomito. Una ventilazione adeguata previene segni di bruciatura e garantisce il riempimento completo della cavità dello stampo.
Standard di settore e controllo di qualità
La produzione di stampi per raccordi a gomito richiede il rispetto di rigorosi standard di settore per garantire la qualità e le prestazioni del prodotto. Lo stampo deve essere conforme ai requisiti del sistema di gestione della qualità ISO 9001:2015, che coprono i processi di progettazione, produzione e collaudo. Ciò include la documentazione di tutte le fasi di produzione, dalla selezione dei materiali all'ispezione finale, garantendo tracciabilità e coerenza.
La precisione dimensionale è un aspetto fondamentale nella produzione di stampi per raccordi a gomito. Lo stampo deve essere realizzato con tolleranze di ±0.02 mm per le dimensioni critiche, garantendo che i pezzi stampati soddisfino le specifiche richieste. Questo livello di precisione viene in genere ottenuto tramite lavorazioni CNC e processi di elettroerosione a tuffo, seguiti da un'accurata ispezione con macchine di misura a coordinate (CMM).
I requisiti di finitura superficiale per gli stampi per raccordi a gomito sono definiti da standard di settore come le classificazioni di finitura degli stampi SPI/SPE. Per la maggior parte delle applicazioni, è richiesta una finitura SPI B-1 o superiore, corrispondente a una rugosità superficiale (Ra) di 0.4-0.8 μm. Questo livello di finitura garantisce il corretto distacco dei pezzi stampati e riduce al minimo la necessità di operazioni secondarie.
La certificazione dei materiali è un altro aspetto importante del controllo qualità. L'acciaio utilizzato nella costruzione degli stampi deve essere accompagnato da un certificato del materiale (EN 10204 3.1) che ne attesti la composizione chimica e le proprietà meccaniche. Questa documentazione garantisce che il materiale soddisfi gli standard richiesti di temprabilità e lavorabilità.
Infine, i test e la convalida dello stampo sono essenziali per garantirne le prestazioni. Lo stampo deve essere sottoposto a una serie di prove in condizioni di produzione, con i pezzi risultanti ispezionati per verificarne la precisione dimensionale, la qualità superficiale e le proprietà meccaniche. Questo processo di convalida aiuta a identificare eventuali problemi di progettazione o produzione prima dell'inizio della produzione su larga scala, garantendo che lo stampo funzioni in modo affidabile in un ambiente di produzione.
Conclusione: massimizzazione delle prestazioni negli stampi per raccordi a gomito
L'applicazione negli stampi per raccordi a gomito rappresenta un equilibrio tra prestazioni, economicità e producibilità difficilmente raggiungibile con altri materiali. Controllando attentamente i parametri del trattamento termico, i produttori possono personalizzare le proprietà del materiale per soddisfare le esigenze specifiche di ciascuna applicazione, garantendo durezza, tenacità e resistenza all'usura ottimali.
I parametri di stampaggio a iniezione devono essere ottimizzati per funzionare in armonia con le proprietà, garantendo sia la qualità del pezzo che la longevità dello stampo. Ciò include un attento controllo di temperatura, pressione e tempi di ciclo per ridurre al minimo le sollecitazioni sullo stampo, producendo al contempo raccordi a gomito di qualità costante e di alta qualità.
La progettazione della struttura dello stampo gioca un ruolo cruciale nel massimizzare le prestazioni. Integrando adeguati sistemi di raffreddamento, iniezione ed espulsione, i produttori possono garantire una produzione efficiente e una qualità costante dei pezzi. Il rispetto degli standard di settore e rigorose procedure di controllo qualità garantiscono inoltre che gli stampi soddisfino i più elevati requisiti di precisione e affidabilità.
Con la continua evoluzione dei settori automobilistico e idraulico, è probabile che l'utilizzo negli stampi per raccordi a gomito cresca, trainato dalla sua versatilità e dal suo rapporto qualità-prezzo. Seguendo le linee guida delineate in questa guida, i produttori possono sfruttare appieno il potenziale di questo materiale, realizzando stampi che offrono prestazioni eccellenti e un ottimo rapporto qualità-prezzo per un'ampia gamma di applicazioni.
In un settore in cui precisione e affidabilità sono fondamentali, si distingue come un materiale in grado di affrontare le sfide della moderna produzione di raccordi a gomito. La sua combinazione unica di proprietà, se sfruttata correttamente attraverso un attento trattamento termico, una progettazione accurata degli stampi e un controllo di processo, lo rende una scelta eccellente per i produttori che cercano di bilanciare prestazioni e costi nelle loro attività di produzione di stampi.
FAQ – Stampi per raccordi a gomito
D1: A cosa servono gli stampi per raccordi a gomito?
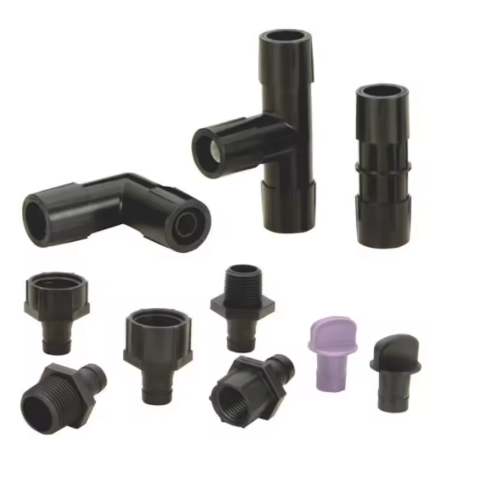
A1: Gli stampi per raccordi a gomito vengono utilizzati per realizzare raccordi per tubi a gomito con elevata precisione dimensionale e resistenza.
D2: Quali materiali sono adatti per gli stampi per raccordi a gomito?
A2: Gli stampi per raccordi a gomito possono essere progettati per PVC, PP, PE, ABS e altri materiali termoplastici.
D3: Gli stampi per raccordi a gomito possono essere personalizzati?
A3: Sì, gli stampi per raccordi a gomito possono essere personalizzati in termini di angolo, diametro, numero di cavità e struttura dello stampo.
D4: Quali angoli del gomito possono produrre gli stampi per raccordi a gomito?
A4: Gli stampi per raccordi a gomito supportano solitamente angoli di gomito di 45°, 90° e altri angoli di gomito personalizzati.
D5: Gli stampi per raccordi a gomito sono adatti alla produzione di grandi volumi?
A5: Sì, gli stampi per raccordi a gomito sono progettati per una produzione di massa stabile, efficiente e a lungo termine.
>> Potrebbe piacerti anche
Standard e riferimenti
Nel presente articolo si fa riferimento ai seguenti standard di settore: