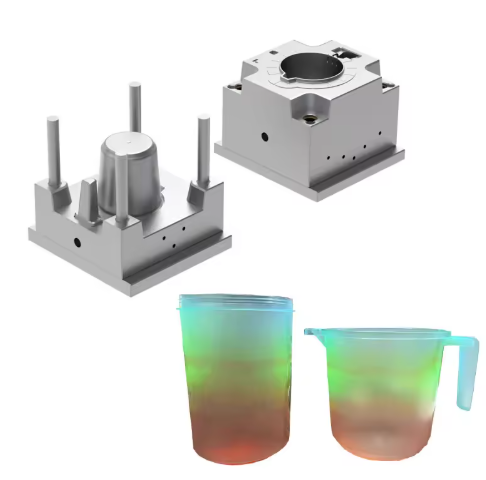
Gelas pencampur merupakan komponen penting dalam pengolahan makanan dan peralatan rumah tangga, yang membutuhkan kepatuhan ketat terhadap standar keamanan pangan dan kinerja mekanis yang prima. Panduan ini berfokus pada pemilihan baja cetakan, pertimbangan desain, proses manufaktur, dan kontrol kualitas untuk cetakan gelas pencampur, yang memberikan wawasan teknis untuk menghasilkan komponen gelas pencampur berkualitas tinggi.
Pemilihan Material dan Parameter Kinerja
Baja Tahan Karat S136
Skenario Aplikasi : Rongga bagian dalam dan permukaan yang bersentuhan dengan makanan
Parameter Kinerja :
- Kekerasan: 48-50 HRC
- Kekasaran Permukaan: Ra ≤ 0.4 μm setelah pemolesan cermin
- Ketahanan Korosi: Lulus standar FDA 21 CFR 177.2600
- Masa Pakai Cetakan: 500,000 siklus untuk bahan PP/PE
Keuntungan :
- Kemampuan poles yang sangat baik untuk permukaan bagian dalam yang halus dan meminimalkan penumpukan residu
- Ketahanan korosi yang unggul cocok untuk kontak makanan asam
- Persyaratan pemeliharaan rendah untuk produksi berkelanjutan
Baja Pra-Keras 718H (P20+Ni)
Skenario Aplikasi : Komponen struktural, tutup, dan pegangan
Parameter Kinerja :
- Kekerasan: 28-34 HRC
- Kekasaran Permukaan: Ra ≤ 0.8 μm
- Stabilitas Dimensi: ±0.002 mm/m
- Masa Hidup Cetakan: 300,000 siklus
Keuntungan :
- Tidak memerlukan perlakuan pasca-pemanasan, sehingga mengurangi waktu produksi
- Kemampuan mesin yang sangat baik untuk geometri yang kompleks
- Solusi hemat biaya untuk komponen non-kontak makanan
Baja Tahan Karat 316L
Skenario Aplikasi : Persyaratan khusus untuk kualitas pangan
Parameter Kinerja :
- Kekerasan: 20-25 HRC (anil)
- Ketahanan Korosi: Ketahanan klorida 5x lebih tinggi daripada baja karbon
- Permukaan Akhir: Ra ≤ 0.8 μm
Keuntungan :
- Memenuhi persyaratan FDA yang ketat untuk kontak makanan
- Ideal untuk mencampur cangkir yang digunakan dengan makanan yang mengandung garam atau asam
- Kemampuan las yang sangat baik untuk struktur cetakan yang kompleks
Pertimbangan Desain dan Pembuatan Cetakan Gelas Pencampur
Persyaratan Presisi
Toleransi Dimensi :
- Dimensi kritis: IT7级 (±0.015 mm)
- Keseragaman ketebalan dinding: ±0.1 mm
- Kesalahan konsentrisitas untuk bagian yang berputar: ≤ 0.03 mm
Persyaratan Permukaan :
- Rongga dalam: lapisan SPI #3 (Ra ≤ 0.4 μm)
- Permukaan luar: lapisan SPI #4 (Ra ≤ 0.8 μm)
- Permukaan penyegelan: Ra ≤ 0.2 μm untuk memastikan kinerja anti bocor
Desain Struktur Cetakan Gelas Pencampur
Sistem Pendingin :
- Saluran pendingin konformal dengan diameter 8 mm
- Jarak saluran: 5x diameter (40 mm)
- Jarak dari permukaan rongga: 8 mm
- Akurasi kontrol suhu: ±1°C
Sistem Gerbang :
- Desain hot runner direkomendasikan untuk pengisian yang seragam
- Lokasi gerbang: jauhkan dari area fungsional untuk menghindari tanda aliran
- Ukuran gerbang: 1.2-2.0 mm tergantung pada ketebalan bagian
Sistem Ejeksi :
- Tata letak pin ejektor seimbang (diameter minimal 2 mm)
- Langkah ejeksi: 1.5x tinggi bagian
- Sudut draft: 1.5° untuk bahan PP, 2° untuk bahan PE
Proses Pembuatan Cetakan Gelas Pencampur
Urutan Pemesinan :
- Penggilingan kasar: Buang material berlebih (Ra 6.3 μm)
- Semi-finishing: Penggilingan CNC (Ra 1.6 μm)
- Perlakuan panas: Untuk S136 – pendinginan 1050°C + tempering tiga kali
- Penggilingan akhir: Mencapai akurasi dimensi (Ra 0.8 μm)
- Pemolesan: Pemolesan pasta berlian progresif hingga 0.4 μm
Proses Khusus :
- Etsa kimia untuk pola tekstur (jika diperlukan)
- Pengelasan laser untuk perbaikan fitur kompleks
- Elektropolishing untuk permukaan kontak makanan yang penting
Standar Kontrol Kualitas
Inspeksi Bahan
- Analisis komposisi kimia (spektroskopi)
- Pengujian kekerasan (setiap 50 mm pada permukaan cetakan)
- Deteksi cacat ultrasonik (cakupan 100% untuk area kritis)
- Pemeriksaan metalografi untuk verifikasi mikrostruktur
Inspeksi Dimensi
- Mesin pengukur koordinat (CMM) untuk dimensi kritis
- Komparator optik untuk pengukuran profil
- Pengujian kekasaran permukaan (di 5 lokasi per rongga)
- Validasi simulasi aliran cetakan sebelum produksi
Pengujian Kinerja
- Validasi produksi 500 bidikan
- Pemeriksaan stabilitas dimensi setelah 10,000 siklus
- Pengujian ketahanan korosi (uji semprotan garam: 500 jam)
- Pengujian kepatuhan kontak makanan (uji migrasi sesuai FDA 21 CFR 177)
Pedoman Aplikasi dan Perawatan Cetakan Gelas Pencampur
Parameter Pemrosesan yang Direkomendasikan
Parameter Pencetakan Injeksi untuk PP :
- Suhu laras: 200-230°C (nosel: 210°C)
- suhu cetakan cangkir pencampur: 60-80°C
- Tekanan injeksi: 70-90 MPa
- Tekanan tahan: 50-70 MPa (50% dari tekanan injeksi)
- Waktu pendinginan: 20-30 detik (tergantung ketebalan dinding)
Jadwal Perawatan
Perawatan Pencegahan :
- Harian: Bersihkan permukaan cetakan cangkir pencampur dan periksa adanya kotoran
- Mingguan: Lumasi pin pemandu dan slide
- Bulanan: Periksa laju aliran saluran pendingin
- Setiap 50,000 siklus:
- Pembersihan ultrasonik saluran pendingin
- Pemolesan permukaan rongga
- Verifikasi dimensi kritis
| Isu | Menyebabkan | Solusi |
| flash | Kekuatan penjepit tidak mencukupi | Meningkatkan gaya penjepit sebesar 10% |
| Tanda tenggelam | Pengemasan tidak memadai | Perpanjang waktu tunggu hingga 2 detik |
| Membakar tanda | Ventilasi buruk | Tambahkan ventilasi sedalam 0.015 mm |
| Cacat permukaan | Kontaminasi jamur | Terapkan pembersihan ultrasonik |
cetakan cangkir pencampur Penyimpanan
- Simpan di lingkungan dengan suhu terkendali (kelembapan 40-60%)
- Oleskan penghambat karat ke semua permukaan baja
- Pertahankan cetakan dalam posisi tertutup dengan pelindung rongga
- Riwayat pemeliharaan dokumen dan jumlah siklus
Pertanyaan yang Sering Diajukan
Q1: Apa pilihan baja yang optimal untuk cetakan cangkir pencampur yang memproduksi 1 juta bagian?
A1: Untuk produksi volume tinggi (siklus 1M+), pertimbangkan baja tahan karat S136 dengan lapisan PVD (TiN) untuk memperpanjang umur cetakan dan mempertahankan hasil akhir permukaan.
Q2: Bagaimana saya dapat mengurangi waktu siklus untuk produksi cangkir pencampuran?
A2: Optimalkan pendinginan dengan saluran pendingin konformal dan tingkatkan suhu cetakan cawan pencampur hingga 80°C sambil mempertahankan waktu pendinginan yang tepat untuk mencegah kelengkungan.
Q3: Permukaan akhir apa yang dibutuhkan untuk mencampur cangkir yang digunakan dengan bahan kental?
A3: Untuk bahan kental, lapisan cermin (Ra ≤ 0.2 μm) direkomendasikan untuk meminimalkan adhesi bahan dan memudahkan pembersihan.
Q4: Bagaimana cara mengatasi masalah korosi dengan kontak makanan asam?
A4: Gunakan baja tahan karat 316L dengan pemolesan elektro dan pastikan pasivasi yang tepat setelah pemesinan untuk meningkatkan ketahanan terhadap korosi.
Kesimpulan
Pemilihan baja cetakan untuk cangkir pencampur harus mempertimbangkan persyaratan keamanan pangan, kinerja mekanis, dan ekonomi produksi. Baja tahan karat S136 menawarkan kinerja keseluruhan terbaik untuk aplikasi kontak makanan, sementara 718H memberikan solusi hemat biaya untuk komponen struktural. Dengan mengikuti panduan desain, proses manufaktur, dan prosedur perawatan yang diuraikan dalam panduan ini, produsen dapat menghasilkan cangkir pencampur berkualitas tinggi dengan kinerja yang konsisten dan masa pakai cetakan yang lebih lama.
Pertimbangan utama meliputi menjaga kontrol dimensi yang ketat, menerapkan sistem pendingin yang tepat, dan mematuhi standar keamanan pangan di seluruh proses produksi. Perawatan rutin dan kontrol kualitas proaktif sangat penting untuk memastikan kinerja cetakan dan kualitas produk jangka panjang.