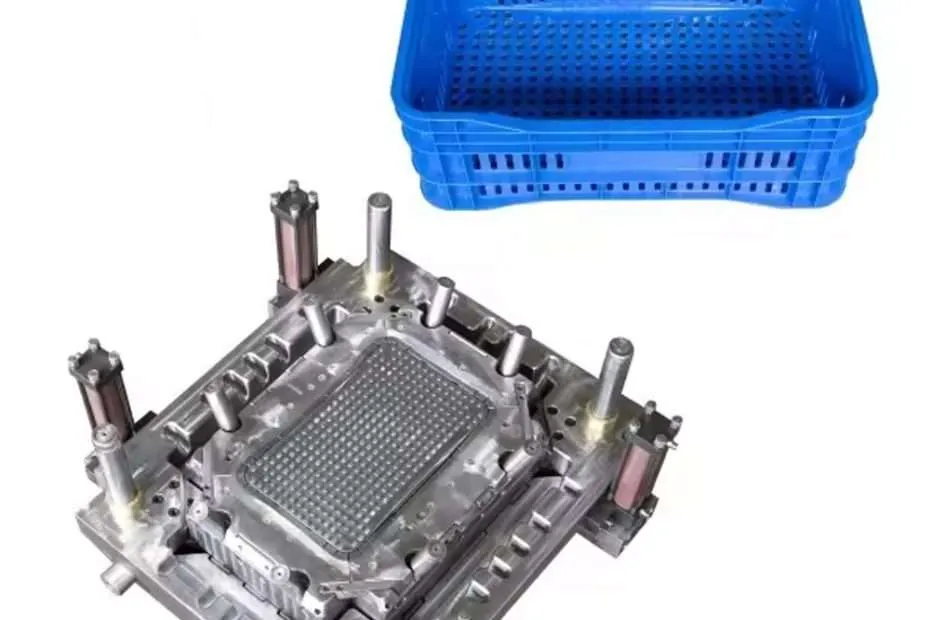
Gerbang (gate) adalah penampang terkecil dalam sistem pengumpanan cetakan injeksi — dan juga yang paling berpengaruh. Gerbang yang ditempatkan dengan buruk atau berukuran terlalu kecil menghasilkan garis las, semburan, tanda cekung, dan bekas terbakar yang tidak dapat diperbaiki dengan penyesuaian proses apa pun. Sebaliknya, gerbang yang dirancang dengan benar mengisi rongga secara merata, memadatkan bagian secara seragam, dan meninggalkan jejak yang sangat kecil sehingga pelanggan tidak pernah menyadarinya. Artikel ini membahas enam jenis gerbang yang paling umum, fisika yang mengatur ukuran gerbang, dan kerangka kerja pemilihan langkah demi langkah yang berlaku untuk pencetakan termoplastik, termoset, dan elastomer.
Dasar-Dasar Pintu Air: Penurunan Tekanan, Laju Geser, dan Pembekuan
Tiga fenomena fisik mengatur kinerja gerbang. Pertama, penurunan tekanan di sepanjang gerbang — gerbang yang lebih kecil menghasilkan laju geser yang lebih tinggi, yang membantu pengisian dinding tipis tetapi meningkatkan tekanan injeksi yang dibutuhkan. Kedua, pemanasan geser — polimer yang mengalir melalui gerbang yang terbatas mengalami kenaikan suhu 10-30°C akibat disipasi viskositas, yang sementara menurunkan viskositas dan meningkatkan aliran. Ketiga, pembekuan gerbang — gerbang harus tetap cair cukup lama untuk mentransmisikan tekanan penahan untuk pengemasan, kemudian membeku sebelum sekrup menarik kembali untuk mencegah aliran balik.
Waktu pembekuan gerbang untuk gerbang melingkar dapat diperkirakan dengan: t_freeze ≈ (d² / (π² × α)) × ln[(4/π) × (T_melt – T_mold) / (T_eject – T_mold)], di mana d adalah diameter gerbang, α adalah difusivitas termal (~0.08 mm²/s untuk sebagian besar termoplastik), T_melt adalah suhu leleh, T_mold adalah suhu dinding cetakan, dan T_eject adalah suhu tanpa aliran. Untuk gerbang berdiameter 1.5 mm yang memproses ABS pada suhu leleh 230°C dan suhu cetakan 50°C, waktu pembekuannya sekitar 2-3 detik.
| Jenis Gerbang | Kisaran Ukuran Khas | Penurunan tekanan | Kualitas Vestige | terbaik Untuk |
|---|---|---|---|---|
| Gerbang Tepi/Saluran Tuang | Diameter 0.8-3.0 mm | Rendah | Buruk (pemangkasan manual) | Bagian besar, dinding tebal |
| Gerbang Pin/Kapal Selam | Diameter 0.5-1.5 mm | Moderat | Bagus (pemotong otomatis) | Multi-rongga, otomatis |
| Gerbang Penggemar | Tebal 0.5-2.0 mm | Rendah | Cukup baik | Bagian datar, optik |
| Gerbang Diafragma | Tebal 0.5-1.5 mm | Rendah | Moderat | Silindris, konsentris |
| Ujung Panas (Katup) | Diameter 0.8-3.0 mm | Sangat rendah | Sangat baik | Kosmetik berkualitas tinggi, volume tinggi |
| Gerbang Kacang Mete/Pisang | Diameter 0.5-1.5 mm | Moderat | Luar biasa (tersembunyi) | Permukaan kosmetik |
Edge Gate: Mesin Andalan untuk Komponen Besar
Gerbang tepi memberi makan rongga dari garis pemisah, memasuki bagian di sekelilingnya. Gerbang ini adalah gerbang yang paling mudah dikerjakan dan paling toleran terhadap lebar jendela proses. Bagian pendek paralel sebelum rongga—disebut juga gate land—sebaiknya memiliki panjang 0.5-1.0 mm untuk mencegah terjadinya "gauge blush" sekaligus memberikan titik putus yang bersih.
Penentuan ukuran gerbang tepi mengikuti aturan sederhana: kedalaman gerbang = 0.5-0.8 × ketebalan dinding bagian pada lokasi gerbang. Untuk ketebalan dinding 3 mm, mulailah dengan gerbang sedalam 1.5-2.0 mm. Lebar gerbang harus 1.5-3.0 kali kedalaman untuk aliran yang memadai. Keterbatasan utama gerbang tepi adalah langkah pelepasan gerbang secara manual — tegangan yang terbentuk di sekitar sisa gerbang dapat menyebabkan retak jika operator memutar alih-alih memotong saluran tuang. Pelepasan gerbang otomatis dengan pisau panas meningkatkan konsistensi tetapi menambah waktu siklus.
Gerbang Pin dan Gerbang Kapal Selam: Pembukaan Gerbang Otomatis
Gerbang pin (juga disebut gerbang terowongan atau gerbang kapal selam) memasuki rongga cetakan melalui saluran miring yang dibuat pada salah satu bagian cetakan. Ketika cetakan terbuka atau bagian yang dicetak keluar, gerbang akan terpotong secara otomatis di dinding rongga cetakan, meninggalkan bekas kecil. Sudut gerbang sangat penting: 30-45° dari bidang pemisah untuk gerbang kapal selam standar, dan 40-60° untuk gerbang pisang/mete yang masuk dari sisi yang tidak terlihat.
Diameter gerbang pin untuk termoplastik umum mengikuti rumus: d = C × (W_fill)^(1/3), di mana W_fill adalah berat tembakan dalam gram dan C adalah konstanta material (0.6 untuk PE/PP, 0.7 untuk ABS/PS, 0.8 untuk PC, 0.9 untuk POM, 1.0 untuk PA). Untuk tembakan ABS 50 g: d ≈ 0.7 × (50)^(1/3) ≈ 2.6 mm. Rumus empiris ini memberikan titik awal yang aman yang menyeimbangkan penurunan tekanan terhadap waktu pembekuan.
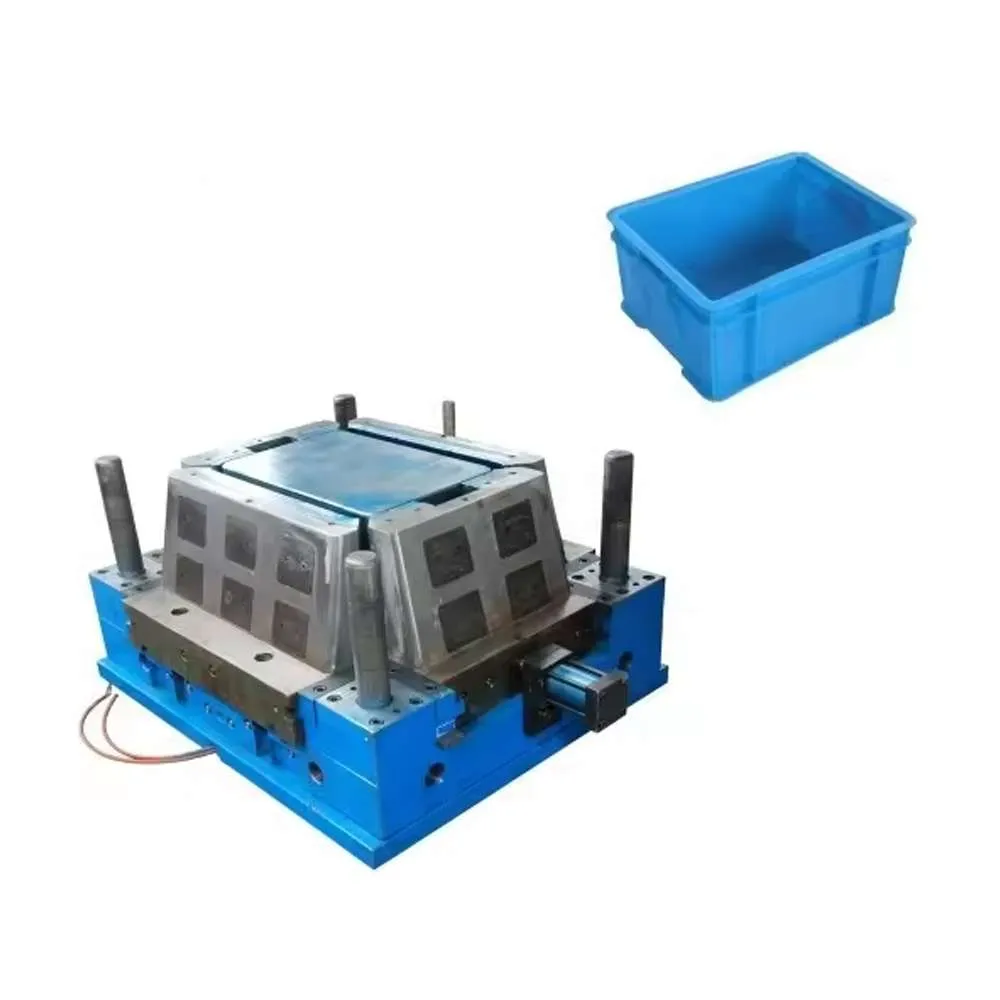
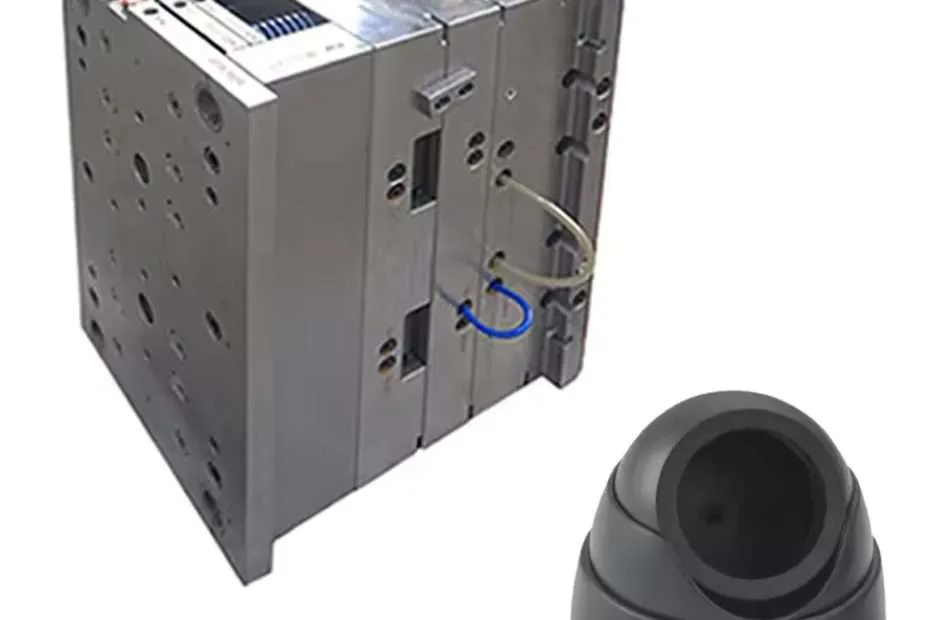
Penempatan Gerbang: Lima Aturan
Lokasi gerbang menentukan pola aliran, dan pola aliran menentukan kualitas komponen. Lima aturan mengatur penempatan:
1. Pasang gerbang pada bagian yang paling tebal. Polimer mengalir dari tebal ke tipis — bukan sebaliknya. Memasang gerbang pada bagian yang tipis memaksa lelehan untuk mencoba mengisi bagian yang lebih tebal di hilir, menciptakan tanda hambatan dan pengemasan yang buruk. Selalu posisikan gerbang pada bagian dinding yang paling tebal dan biarkan aliran maju ke daerah yang semakin tipis.
2. Hindari pemasangan gerbang langsung berlawanan dengan inti atau pin. Aliran lelehan yang terpecah di sekitar inti akan menciptakan garis las di sisi hilir. Jika tidak dapat dihindari, posisikan gerbang sehingga garis las terbentuk di area yang tidak menimbulkan tegangan dan tidak merusak tampilan — dan gunakan gerbang yang lebih lebar untuk mengurangi penurunan suhu di sepanjang aliran pemisah.
3. Rasio panjang aliran dari gerbang ke ujung terjauh (aturan L/t). Untuk sebagian besar termoplastik tanpa pengisi, panjang aliran maksimum dari gerbang ke ujung rongga terjauh tidak boleh melebihi 150-200 kali ketebalan dinding. Bagian ABS dengan ketebalan dinding 2 mm memiliki batas pengisian praktis 300-400 mm dari satu gerbang. Jenis yang diisi kaca mengurangi rasio ini menjadi 80-120:1 karena viskositas leleh yang lebih tinggi.
4. Pertimbangkan lokasi sisa gerbang pada bagian jadi. Untuk permukaan yang berhadapan dengan konsumen (Kelas A), tentukan gerbang bawah laut yang masuk dari sisi B, atau hot runner dengan katup. Peningkatan biaya untuk ujung panas — sekitar $1,500-3,000 per nozzle — seringkali dibenarkan dengan menghilangkan operasi penghilangan sisa cetakan sekunder pada bagian kosmetik bervolume tinggi.
5. Keseimbangan pengisian di seluruh cetakan multi-rongga. Pada cetakan multi-rongga, semua rongga harus terisi secara bersamaan. Sistem saluran (runner) harus dirancang dengan panjang aliran yang sama (tata letak yang seimbang secara alami) daripada mengandalkan saluran yang seimbang secara artifisial yang hanya berfungsi pada satu set kondisi proses. Untuk cetakan 4+ rongga, tata letak saluran radial atau pola H memastikan pengisian rongga yang seragam.
Tabel Referensi Ukuran Gerbang berdasarkan Material
| Bahan | Kedalaman Gerbang Tepi (mm) | Diameter Gerbang Pin (mm) | Rasio L/t Maksimum | Batas Laju Geser (1/s) |
|---|---|---|---|---|
| PP (belum terisi) | 0.8-2.5 | 0.6-2.0 | 250:1 | 100,000 |
| ABS | 1.0-2.5 | 0.8-2.0 | 200:1 | 50,000 |
| PC | 1.5-3.0 | 0.8-2.5 | 100:1 | 40,000 |
| PA66 (belum terisi) | 1.0-2.5 | 0.5-1.8 | 200:1 | 60,000 |
| POM | 1.0-2.5 | 0.8-2.0 | 150:1 | 40,000 |
| PP+30% GF | 1.5-3.0 | 1.0-2.5 | 100:1 | 30,000 |
| PA66+30% GF | 1.5-3.0 | 1.0-2.5 | 80:1 | 25,000 |
| Campuran PC/ABS | 1.2-2.5 | 0.8-2.0 | 150:1 | 40,000 |
Pertanyaan yang Sering Diajukan
Bagaimana cara memilih antara sistem gerbang cold runner dan hot runner?
Analisis titik impasnya cukup sederhana: hot runner menghilangkan penggilingan ulang runner dan mengurangi waktu siklus (tidak ada pendinginan runner), tetapi menambah biaya perkakas sebesar $1,500-3,000 per nozzle. Untuk produksi volume tinggi (>100,000 tembakan/tahun) dengan resin rekayasa yang mahal, hot runner akan balik modal dalam 6-12 bulan. Untuk produksi dalam jumlah kecil atau resin komoditas (PP, PE), cold runner dengan gerbang tepi atau gerbang bawah laut lebih hemat biaya. Hot tip dengan gerbang katup menambah biaya sekitar $500-800 per gerbang dibandingkan hot tip terbuka tetapi menghilangkan sisa gerbang dan benang-benang pada permukaan bagian.
Mengapa komponen saya memiliki bekas semprotan dari saluran cetak?
Jetting terjadi ketika aliran lelehan menyembur melalui gerbang sebagai jet berkecepatan tinggi alih-alih mengembang dengan mulus ke dalam rongga. Tiga penyebabnya: (1) gerbang terlalu kecil untuk laju pengisian, menciptakan kecepatan geser yang berlebihan; (2) area gerbang terlalu pendek, mencegah lelehan membentuk aliran air mancur; (3) gerbang menabrak dinding rongga terlalu dekat dengan pintu keluar gerbang. Perbesar ukuran gerbang, perpanjang area gerbang menjadi 1.0-1.5 mm, atau posisikan pin inti tepat di seberang gerbang untuk memecah jet.
Berapakah diameter gerbang terkecil yang praktis?
Untuk termoplastik tanpa pengisi, 0.5 mm adalah ukuran minimum praktis untuk gerbang pin — di bawah ukuran ini, pemanasan geser akan merusak polimer sebelum pengisian selesai. Untuk LSR (karet silikon cair), gerbang sekecil 0.1-0.2 mm dimungkinkan karena viskositas material yang rendah. Kelemahan dari gerbang yang sangat kecil adalah kebutuhan tekanan injeksi yang lebih tinggi dan rentang waktu pembekuan yang lebih sempit.
Bisakah saya mengubah ukuran gerbang tanpa memodifikasi cetakan?
Hanya dengan sistem hot runner yang memiliki sisipan gerbang yang dapat diganti. Pada cetakan cold runner, dimensi gerbang dikerjakan langsung ke baja — memperbesar ukuran gerbang membutuhkan pengerjaan tambahan, sedangkan mengecilkannya biasanya membutuhkan pengelasan dan pengerjaan ulang atau sisipan. Inilah mengapa ukuran gerbang yang konservatif dengan opsi untuk memperbesarnya nanti merupakan praktik desain cetakan standar: mulai dengan ukuran 10-15% lebih kecil dan perbesar jika muncul masalah pengisian atau pengemasan.
Untuk melihat lebih detail mengenai pemilihan baja cetakan untuk sistem pintu dan saluran, lihat panduan pemilihan baja cetakan kami.
Untuk panduan desain gerbang standar industri dan spesifikasi pembuatan cetakan, lihat Divisi Teknologi Cetakan dari Society of Plastics Engineers (SPE).