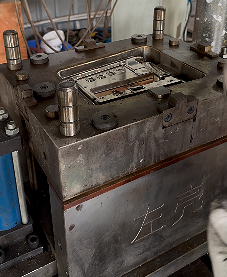
Cetakan aksesori kotak P3K memerlukan pemilihan material dan proses manufaktur khusus untuk memastikan kinerja yang konsisten dalam aplikasi darurat kritis. Panduan ini menguraikan solusi baja optimal untuk menghasilkan komponen presisi tinggi dan tahan lama yang memenuhi standar perangkat medis dengan tetap menjaga efektivitas biaya. Dokumen ini berfokus pada sifat material, pertimbangan desain, dan protokol kendali mutu khusus untuk komponen kotak P3K, dengan penekanan pada akurasi dimensi, ketahanan kimia, dan efisiensi produksi.
Pemilihan Bahan
Stainless Steel 420
Skenario Aplikasi: Komponen struktural utama termasuk cangkang casing dan kompartemen perkakas.
Parameter Performa:
- Kekerasan: 45-48 HRC setelah perlakuan panas
- Kekuatan tarik: 1250-1400 MPa
- Tahan benturan: 25 J/cm² (Charpy V-notch pada suhu 23°C)
- Ketahanan korosi: Sesuai dengan semprotan garam ASTM B117 1000 jam
Perlakuan Panas: Austenisasi pada suhu 1010°C diikuti pendinginan oli dan temper pada suhu 200°C.
Keunggulan: Daya tahan luar biasa untuk aplikasi yang rawan benturan; mempertahankan integritas setelah uji jatuh dari ketinggian 1.5 m sesuai ASTM D4169; kompatibel dengan semua disinfektan umum.
Baja Pra-Keras 718H
Skenario Aplikasi: Komponen internal yang kompleks dan aplikasi cetakan multi-rongga.
Parameter Performa:
- Kekerasan pengiriman: 32-36 HRC
- Stabilitas dimensi: toleransi kerataan 0.0015mm/m
- Efisiensi pemesinan: masa pakai alat 90% dibandingkan dengan baja cetakan standar
- Kemampuan pemolesan: Hasil akhir seragam hingga Ra 0.8 μm
Perlakuan Panas: Dikeraskan terlebih dahulu sesuai spesifikasi, tidak diperlukan perlakuan panas pasca-pemesinan.
Keunggulan: Ideal untuk komponen dengan ketebalan dinding yang bervariasi (0.8-3.0 mm); mengurangi waktu pengerjaan cetakan hingga 20% untuk geometri kompleks dengan lekukan dan aksi samping.
Baja Tahan Korosi S136
Skenario Aplikasi: Penutup transparan dan komponen dengan visibilitas tinggi yang memerlukan pembersihan berkala.
Parameter Performa:
- Kekerasan: 48-50 HRC setelah pengerasan
- Permukaan akhir:可达 Ra 0.02 μm (semir cermin)
- Ketahanan kimia: Tidak terpengaruh oleh larutan isopropil alkohol, hidrogen peroksida, dan yodium
- Ketahanan aus: 50,000+ siklus tanpa degradasi permukaan yang terukur
Perlakuan Panas: Anil larutan pada suhu 1050°C diikuti dengan penemperan tiga kali pada suhu 200°C.
Keunggulan: Menghilangkan titik pertumbuhan bakteri melalui permukaan yang sangat halus; memenuhi persyaratan USP Kelas VI untuk komponen perangkat medis.
Pedoman Desain dan Manufaktur
Dasar-Dasar Desain Cetakan
- Spesifikasi toleransi: ±0.01 mm untuk komponen pasangan; ±0.05 mm untuk fitur non-kritis
- Sudut draf: 1.0-1.5° untuk permukaan luar; minimum 0.5° untuk permukaan bertekstur
- Persyaratan radius: Jari-jari internal minimal 0.5 mm untuk ketahanan benturan; minimal 0.3 mm untuk tepi luar
- ketebalan dinding: Kisaran optimal 1.2-2.5 mm dengan variasi maksimum ≤0.3 mm untuk mencegah bekas tenggelam
Proses Pembuatan Cetakan Aksesoris Kotak P3K
- Mesin CNC: Kemampuan 5 sumbu untuk geometri kompleks dengan akurasi posisi 0.005 mm
- Operasi EDM: Kontrol permukaan akhir hingga Ra 0.4 μm untuk permukaan fungsional
- Pilihan tekstur: Hasil akhir matte seragam (Ra 1.6 μm) untuk area pegangan anti selip
- Fitur perakitan: Penentu lokasi yang dicetak dengan akurasi posisi ±0.02 mm untuk perakitan selanjutnya
Pertimbangan Perkakas
- Sistem gerbang: Gerbang tepi lebih disukai untuk permukaan kosmetik; gerbang bawah laut untuk komponen struktural
- Pendinginan desain: Saluran pendingin berdiameter 8mm dengan jarak 25mm; aliran turbulen (bilangan Reynolds >4000)
- Sistem ejeksi: Ejeksi pin seimbang dengan jarak bebas 0.05 mm; sistem pengangkat untuk fitur undercut hingga kedalaman 5 mm
Standar Kontrol Kualitas
Verifikasi Bahan
- Komposisi kimia: Analisis spektrometri yang mengonfirmasi kepatuhan terhadap standar AISI/SAE
- Pengujian mekanis: Verifikasi tarik, impak, dan kekerasan per ASTM E8, E23, dan E18
- Evaluasi mikrostruktur: Ukuran butiran ASTM 7-8; peringkat distribusi karbida ≤2 (ASTM E45)
Inspeksi Dimensi
- Peralatan pengukuran: Mesin pengukur koordinat dengan resolusi 0.001mm
- Titik inspeksi: Cakupan 100% fitur kritis; rencana pengambilan sampel MIL-STD-105E untuk dimensi non-kritis
- Dokumentasi: Laporan inspeksi artikel pertama AS9102 untuk semua desain cetakan baru
Validasi Kinerja
- Pengujian siklus: 100,000 siklus pencetakan berturut-turut dengan pemantauan dimensi
- Pengkondisian lingkungan: Siklus suhu (-40°C hingga +70°C) per IEC 60068-2-14
- Pengujian dampak: Uji jatuh 1.5 m sesuai Prosedur I ASTM D4169 (simulasi transportasi)
Aplikasi dan Perawatan Cetakan Aksesori Kotak P3K
Parameter Pemrosesan
- Resin yang direkomendasikan: ABS (modifikasi benturan), campuran PC/ABS, dan kopolimer PP
- Suhu leleh: 220-260°C (ABS); 240-280°C (PC/ABS)
- Suhu cetakan: 60-80°C (ABS); 80-100°C (PC/ABS)
- Waktu siklus: 35-55 detik tergantung berat bagian (10-80g)
Protokol Pemeliharaan
- Pemeliharaan preventif: Setiap 5,000 siklus untuk komponen kritis; 10,000 siklus untuk pemeliharaan umum
- Prosedur pembersihan: Pembersihan ultrasonik dengan deterjen pH netral; hindari pembersih abrasif
- Persyaratan penyimpanan: Lingkungan dengan suhu terkontrol (18-24°C, 40-60% RH); aplikasi inhibitor karat selama periode penyimpanan melebihi 30 hari
Pertanyaan yang Sering Diajukan
Q1: Bahan apa yang terbaik untuk komponen perlengkapan darurat yang memerlukan pembukaan/penutupan yang sering?
A: Baja pra-perkerasan 718H memberikan keseimbangan optimal antara ketahanan aus dan stabilitas dimensi untuk fitur engsel dan komponen snap-fit, mempertahankan fungsionalitas melalui 10,000+ siklus pembukaan/penutupan.
Q2: Bagaimana pemilihan baja cetakan aksesori kotak P3K memengaruhi kompatibilitas sterilisasi?
A: Baja tahan karat S136 menawarkan ketahanan tertinggi terhadap siklus sterilisasi berulang, mempertahankan ketahanan korosi setelah 500+ siklus autoklaf (134°C, tekanan 3 bar) atau 1000+ siklus desinfeksi kimia.
Q3: Fitur desain apa yang harus disertakan untuk keandalan penggunaan darurat?
A: Elemen desain kritis meliputi: radius sudut yang diperkuat (≥1.5 mm), interlock mekanis dengan kecocokan interferensi 0.1 mm, dan desain fitur penahan beban yang disengaja (150% dari kebutuhan yang dihitung) untuk memastikan fungsionalitas dalam kondisi darurat.
Kesimpulan
Pemilihan cetakan aksesori kotak P3K yang tepat berdampak langsung pada daya tahan produk, keselamatan pengguna, dan efisiensi produksi. Dengan menerapkan rekomendasi material dan panduan desain yang diuraikan dalam dokumen ini, produsen dapat memproduksi komponen yang memenuhi persyaratan ketat peralatan tanggap darurat sekaligus mengoptimalkan biaya produksi dan waktu pengerjaan.
Panduan ini menetapkan kerangka kerja komprehensif untuk aplikasi baja cetakan dalam pembuatan kotak pertolongan pertama, membahas kombinasi unik dari kinerja mekanis, ketahanan kimia, dan presisi dimensi yang diperlukan untuk komponen keselamatan penting ini.