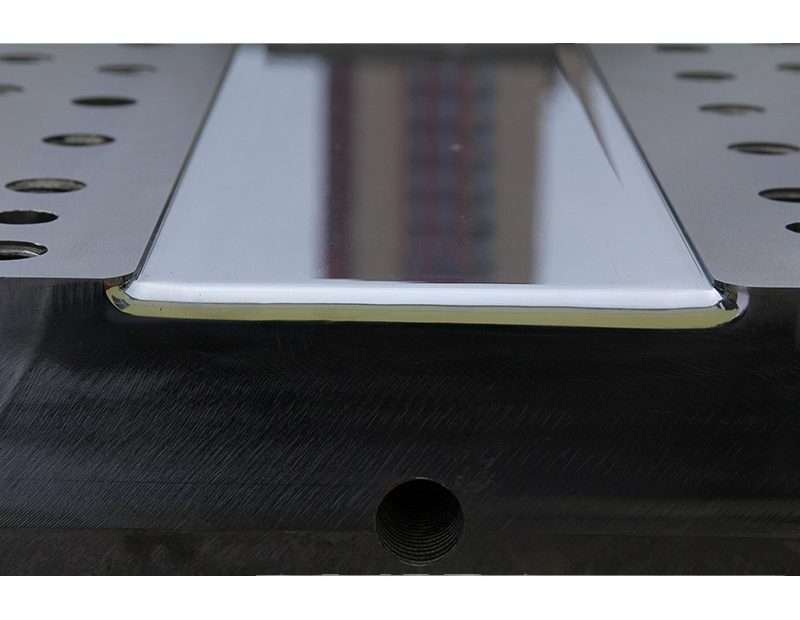
Պուլտրուզիոն կաղապարը պուլտրուզիոն գործընթացի սիրտն է՝ ճշգրիտ մշակված գործիք, որը միաժամանակ ձևավորում, սեղմում և կարծրացնում է մանրաթելերով ամրացված պոլիմերային պրոֆիլները, երբ դրանք անընդհատ քաշվում են իր տաքացվող խոռոչի միջով: Լավ նախագծված պուլտրուզիոն կաղապարը ստեղծում է պրոֆիլներ՝ ±0.1 մմ չափսերի շեղումով, մանրաթելերի ծավալային մասնաբաժիններով, որոնք գերազանցում են 60%-ը, և մակերեսային մշակումներով, որոնք 0.8 մկմ-ից պակաս են՝ միաժամանակ աշխատելով 24/7 ամիսներ շարունակ՝ վերանորոգումների միջև ընկած ժամանակահատվածում: Վատ նախագծված կաղապարը առաջացնում է ջարդոն, շերտավորում և աղետալի քաշման կոտրվածքներ, որոնք դադարեցնում են արտադրությունը:
Այս ճարտարագիտական ուղեցույցը ներառում է նախագծման կարևորագույն պարամետրերը, նյութի ընտրությունը, ջերմային կառավարումը և սպասարկման պրակտիկան, որոնք տարբերակում են արտադրական մակարդակի պուլտրուզիոն մաղձերը նախատիպի ձախողումներից։
Նախագծման պարամետրեր և կատարողականի պահանջներ
Պուլտրուզիոն կաղապարի խոռոչի երկրաչափությունը պետք է հաշվի առնի երեք տարբեր երևույթ՝ կաղապարի պողպատի ջերմային ընդարձակումը (խոռոչը աշխատանքային ջերմաստիճանում մեծանում է 0.1-0.3 մմ-ով), խեժի կծկումը կարծրացման ընթացքում (սովորաբար 5-8% ծավալային՝ չհագեցած պոլիեսթերի, 2-4%՝ էպօքսիդի համար) և Պուասոնի էֆեկտը (պրոֆիլը լայնանում է կողմնային՝ առանցքային ձգողական լարվածության տակ): Խոռոչի չափերը սենյակային ջերմաստիճանում հաշվարկվում են շրջակա միջավայրի ջերմաստիճանում ցանկալի ավարտված պրոֆիլի չափերից հետհաշվարկելով՝ յուրաքանչյուր էֆեկտի համար ավելացնելով թույլտվություններ:
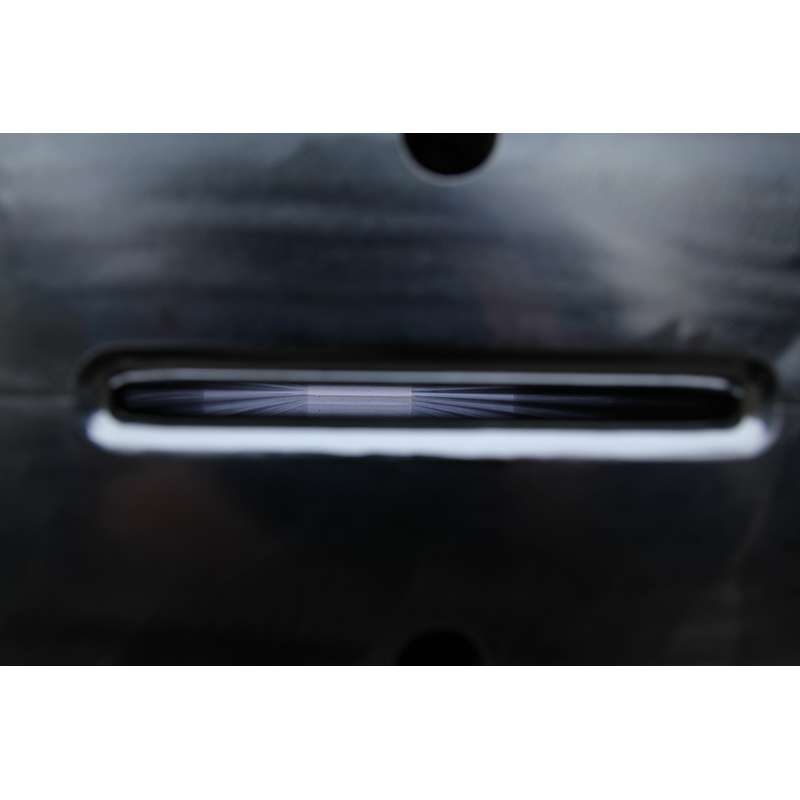
Ստանդարտ կաղապարի խոռոչի դիզայնը օգտագործում է երեք գոտի. մուտքի գոտին (կաղապարի ընդհանուր երկարության 5-15%-ը) ունի 2-5° կիսանկյան կոնաձև մուտք՝ մուտքային թաց մանրաթելերը աստիճանաբար սեղմելու և ավելորդ խեժը դուրս քամելու համար, անցումային գոտին (երկարության 10-20%-ը) կրճատում է կոնաձևությունը մինչև 0.5-1°՝ աստիճանական սեղմման համար, և ուղիղ գոտին (երկարության 65-85%-ը) պահպանում է պրոֆիլի վերջնական լայնական հատույթը, մինչ խեժը չորանում է: Կաղապարի ընդհանուր երկարությունը սովորաբար տատանվում է 600 մմ-ից՝ պարզ փոքր պրոֆիլների համար (100 մմ²-ից պակաս լայնական հատույթով) մինչև 1,500 մմ՝ մեծ, բարդ պրոֆիլների համար (10,000 մմ²-ից ավելի):
Պահանջվող ձգող ուժը կախված է մատրիցայի երկարությունից, պրոֆիլի պարագծից և կարծրացնող կոմպոզիտի ու մատրիցայի պատի միջև շփման գործակցից: Լավ նախագծված մատրիցը՝ պատշաճ քրոմապատմամբ և կոնաձև երկրաչափությամբ, միջին պրոֆիլների համար գործում է 2-5 կՆ ձգող ուժով. 10 կՆ-ից բարձր ուժերը ցույց են տալիս չափազանց շփում, որը կհանգեցնի մանրաթելերի կոտրման կամ մակերեսային թերությունների: Գելացման կետը, որտեղ խեժը հեղուկ վիճակից անցնում է պինդ վիճակի, պետք է տեղի ունենա մատրիցայի ընդհանուր երկարության 40-55%-ում: Վաղաժամ գելացումն (մատրիցայում չափազանց վաղ) առաջացնում է բարձր ձգող ուժ և մակերեսային պատռվածք. ուշացած գելացումն (շատ ուշ) հանգեցնում է թերկարծրացված պրոֆիլների դուրս գալուն մատրիցից:
Պողպատի ընտրություն. Հատկությունների համեմատության մատրից
Պուլտրուզիոն պողպատը պետք է հավասարակշռի մաշվածության դիմադրությունը, ջերմահաղորդականությունը, մեքենայական մշակումը և արժեքը գործիքի համար, որը իր ծառայության ժամկետի ընթացքում կմշակի հազարավոր կիլոմետրեր հղկող ապակի և ածխածնային մանրաթել։
| Պողպատե դասարան | Կարծրություն (HRC) | Ջերմային հաղորդունակություն (W/m·K) | Մակերեսի տիպիկ օգտագործման տևողությունը (կմ պրոֆիլով) | Հարաբերական արժեքը |
|---|---|---|---|---|
| P20 (1.2311) | 28-32 | 34-38 | 50-150 (ապակե մանրաթել) | 1.0x |
| H13 (1.2344) | 48-52 | 24-28 | 150-400 (ապակե մանրաթել) | 2.0x |
| D2 (1.2379) | 58-62 | 20-24 | 300-800 (ապակի+ածխածին) | 3.0x |
| Չժանգոտվող 420 | 50-54 | 24-28 | 200-500 (կոռոզիոն դիմացկուն) | 2.5x |
| Կարբիդ (WC-Co) | 88-92 ՀՌԱ | 60-80 | 2,000+ (բոլոր մանրաթելերը) | 10-15x |
P20-ը միջին ծավալի ապակե մանրաթելային պրոֆիլների համար աշխատանքային ձիու պողպատն է: H13-ը ավելացնում է տաք կարծրություն և նախընտրելի է բարձր ջերմաստիճանի խեժերի (էպօքսիդային, վինիլային էսթեր) մշակման ժամանակ 180°C-ից բարձր ջերմաստիճաններում: D2-ը ապահովում է գործիքային պողպատների մեջ ամենաբարձր մաշվածության դիմադրությունը և նախատեսված է ածխածնային մանրաթելային պուլտրուզիայի համար, որտեղ բնածին հղկող ածխածնային մանրաթելը մաշվում է P20 մատրիցների վրա 50 կմ-ից պակաս հեռավորության վրա: Կարբիդային (վոլֆրամի կարբիդ-կոբալտ կոմպոզիտ) մատրիցները արդարացված են միայն շատ մեծ ծավալի ածխածնային մանրաթելերի արտադրության համար (500+ կմ/տարի), որտեղ գործիքի արժեքի 10x-ը ամորտիզացվում է պրոֆիլի միլիոնավոր մետրերի համար:
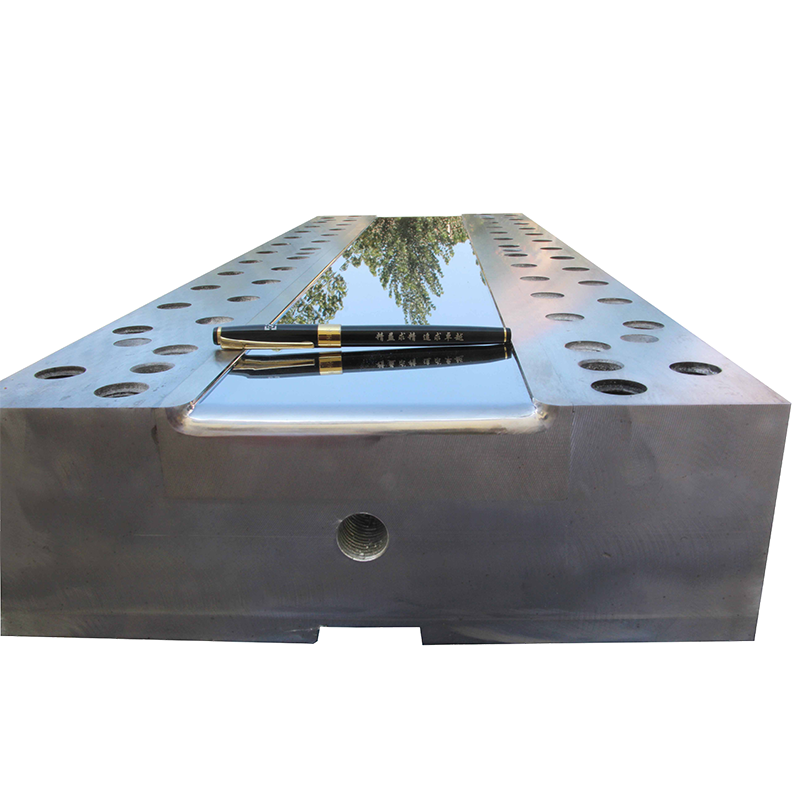
Քրոմապատումը գրեթե համընդհանուր է արտադրական պուլտրուզիոն կաղապարների վրա: 25-50 մկմ հաստությամբ կարծր քրոմի շերտը (միկրոճաքած, 900-1,000 HV կարծրություն) նվազեցնում է շփման գործակիցը 0.3-0.5-ից (պողպատը կոմպոզիտի վրա) մինչև 0.1-0.15 (քրոմը կոմպոզիտի վրա), կրճատելով ձգող ուժը 40-60%-ով և 2-3 անգամ երկարացնելով կաղապարի կյանքը: Քրոմը պետք է մաքրվի և վերապատվի 200-500 կմ արտադրությունից հետո՝ կախված մանրաթելի տեսակից և լցանյութի պարունակությունից:
Չափերի հանդուրժողականություն և արտադրության սահմանափակումներ
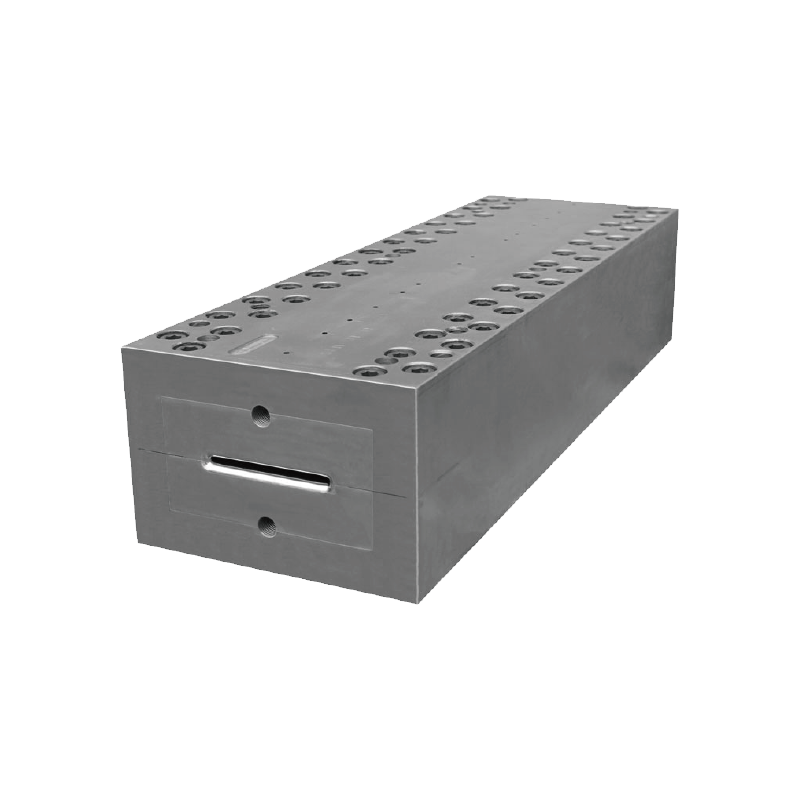
Մատրիցի խոռոչը սովորաբար CNC մեքենայով մշակվում է երկու կեսերից (վերին և ստորին), որոնք պտուտակներով միանում են՝ ստեղծելով ամբողջական պրոֆիլի լայնական հատույթ: Բաժանված գծերի տեղադրումը կարևոր է. այն պետք է տեղադրվի անկյունում կամ առանձնահատկության եզրին, որտեղ ընդունելի է վկայող գիծը, երբեք՝ կոսմետիկ մակերեսի վրա: Մատրիցի երկու կեսերը հավասարեցվում են ճշգրիտ ցցերի քորոցներով (H7/g6 համապատասխանությամբ) և ամրացվում են բարձր ամրության պտուտակներով, որոնք ամրացված են մինչև 50-70% աշխատանքային լարման:
Խոռոչի մակերեսի մշակումը անմիջապես փոխանցվում է պուլտրուդացված պրոֆիլի մակերեսին: A դասի մշակում պահանջող ճարտարապետական և ավտոմոբիլային պրոֆիլների համար կաղապարի խոռոչը հղկվում է մինչև 0.2-0.4 մկմ Ra՝ օգտագործելով ադամանդե մածուկ, հղկման ուղղությունը համընկնում է քաշման ուղղության հետ (առանցքային, երբեք շրջանաձև): Խաչաձև հղկման նախշերը ստեղծում են միկրոակոսներ, որոնք մեծացնում են շփումը և մակերեսային գծեր առաջացնում ավարտված պրոֆիլի վրա:
Մուտքի գոտին պահանջում է հատուկ ուշադրություն շառավղին. խոռոչի բոլոր ներքին անկյունները պետք է ունենան առնվազն 0.5 մմ շառավիղ. սուր անկյունները ստեղծում են խեժով հարուստ գոտիներ, լարվածության կոնցենտրացիաներ և մանրաթելերի վնասում, քանի որ մանրաթելերի փունջը մղվում է խոռոչի մեջ: Արտաքին անկյունները (պրոֆիլի եզրերը) պետք է պահպանեն առնվազն 0.3 մմ շառավիղ՝ սուր եզրերի քրոմապատումը կանխելու համար:
Ջեռուցման համակարգի նախագծում
Պուլտրուզիոն կաղապարները տաքացվում են էլեկտրականորեն՝ օգտագործելով փամփուշտային կամ ժապավենային տաքացուցիչներ, որոնք տեղադրվում են կաղապարի մարմնի ճշգրիտ անցքերի մեջ: Ջեռուցման համակարգը պետք է ապահովի ճշգրիտ ջերմաստիճանային պրոֆիլ կաղապարի երկայնքով. սովորաբար 100-120°C մուտքի մոտ (խեժի մածուցիկությունը նվազեցնելու համար՝ առանց կարծրացումը սկսելու), բարձրացնելով ջերմաստիճանը մինչև 140-180°C կարծրացման գոտում (կախված խեժի համակարգից) և պահպանելով ջերմաստիճանը 160-200°C-ի վրա կաղապարի երկարության վերջին 20-30%-ի ընթացքում՝ ամբողջական կարծրացումն ապահովելու համար:
Յուրաքանչյուր տաքացման գոտի անկախ կառավարվում է PID օղակներով, որոնցում ջերմազույգերը ներդրված են խոռոչի պատից 3-5 մմ հեռավորության վրա: Սովորական մատրիցն իր երկարությամբ ունի 3-6 տաքացման գոտի, որոնցից յուրաքանչյուրն ունի 2-4 փամփուշտային տաքացուցիչներ: Նախագծման նպատակը ±2°C ջերմաստիճանի միատարրությունն է ամբողջ խոռոչի լայնական հատույթի վրա՝ մատրիցայի երկարության ցանկացած կետում: Այն գոտիները, որտեղ ջերմաստիճանը շեղվում է ±3°C-ից ավելի, առաջացնում են անհավասար կարծրացում. ավելի տաք կողմն է առաջինը կարծրանում, ստեղծելով ասիմետրիկ կծկում և ծռված պրոֆիլներ:
FEA-ի (վերջավոր տարրերի վերլուծություն) միջոցով կաղապարի ջերմային վերլուծությունը բարդ պրոֆիլների համար ստանդարտ պրակտիկա է: Սիմուլյացիան մոդելավորում է ջերմափոխանցումը փամփուշտի տաքացուցիչներից կաղապարի մարմնի միջով դեպի կոմպոզիտ՝ հաշվի առնելով էկզոթերմ խեժի կարծրացման ռեակցիան (սովորաբար 200-400 Ջ/գ՝ չհագեցած պոլիեսթերի համար): Այս վերլուծությունը բացահայտում է սառը կետեր՝ սովորաբար ներքին անկյուններում և տաքացուցիչի տեղակայումներից հեռու, որոնք պահանջում են տաքացուցիչի լրացուցիչ տեղադրում կամ հզորության բաշխման ճշգրտում:
Դիզայնի ստուգաթերթիկ. 10 կետ վերջնական որոշում կայացնելուց առաջ
1. Ստուգեք, որ խոռոչի չափերը հաշվի են առնում կոմպոզիտային կծկումը (0.2-0.5% գծային՝ ապակու/պոլիեսթերի համար, 0.05-0.2%՝ ածխածնի/էպօքսիդային խեժի համար) և կաղապարի ջերմային ընդարձակումը:
2. Հաստատեք, որ մուտքի կոնաձև անկյունը (2-5° կիսանկյուն) և երկարությունը ապահովում են 1.3-1.8:1 խտացման հարաբերակցություն (մուտքային թաց մանրաթելի ծավալը խոռոչի վերջնական ծավալի նկատմամբ):
3. Ստուգեք, որ կանխատեսված գելացման կետը (խեժի DSC կինետիկայից և մատրիցայի ջերմային մոդելից) ընկնում է մատրիցայի ընդհանուր երկարության 40-55%-ի վրա։
4. Ստուգեք քրոմապատման տեխնիկական բնութագրերը՝ 25-50 մկմ միկրոճաքած կոշտ քրոմ, 900-1,000 HV, հղկված մինչև ≤0.4 մկմ Ra առանցքային ուղղությամբ։
5. Համոզվեք, որ բոլոր ներքին անկյունների շառավիղը ≥0.5 մմ է, իսկ բոլոր արտաքին անկյունների շառավիղը՝ ≥0.3 մմ։
6. Համոզվեք, որ բաժանված գիծը տեղադրված է ոչ կոսմետիկ մակերեսի վրա և կնքված է բարձր ջերմաստիճանային սիլիկոնով կամ մեխանիկական միջադիրով։
7. Հաստատեք ջեռուցման գոտու դասավորությունը. 3-6 գոտի, ջերմազույգեր խոռոչի պատից 5 մմ հեռավորության վրա, ±2°C միատարրության նպատակային ցուցանիշ:
8. Ստուգեք, որ P20 պողպատից պատրաստված փամփուշտային ջեռուցիչների դեպքում ջեռուցիչի վատտային խտությունը չի գերազանցում 6 Վտ/սմ²-ը (ավելի բարձր խտությունը առաջացնում է տեղայնացված գերտաքացում և ջեռուցիչի կյանքի կրճատում):
9. Գործընթացի մոնիթորինգի համար մատրիցային անցքեր տեղադրեք մատրիցայի երկայնքով 3-5 դիրքերում:
10. Նախագծեք մատրիցայի ամրացման համակարգը ջերմային ընդարձակմանը հարմար՝ մեկ ծայրը ամրացված է, մյուսը՝ լողացող գծային կրողների վրա՝ 2-3 մմ առանցքային լողացողով:
Ի՞նչ է պուլտրուզիոն կաղապարը։
Պուլտրուզիոն կաղապարը ճշգրիտ մշակված տաքացվող գործիք է, որը ձևավորում, սեղմում և կարծրացնում է մանրաթելային ամրացված պոլիմերային պրոֆիլները: Այն բաղկացած է կոնաձև մուտքի գոտուց, անցումային գոտուց և ուղիղ տաքացվող կարծրացման գոտուց, որոնք սովորաբար պատրաստված են կարծրացված գործիքային պողպատից՝ քրոմապատ խոռոչով, որը հղկված է մինչև միկրոնային մակերեսի շերտ:
Որքա՞ն ժամանակ է մնում պուլտրուզիոն կաղապարը։
P20 պողպատե կաղապարը, որը մշակում է ապակե մանրաթելային պրոֆիլներ, սովորաբար դիմանում է 50-150 կմ պրոֆիլի, նախքան քրոմապատման կարիք ունենալը, և 300-500 կմ, նախքան խոռոչի չափսերը գերազանցեն թույլատրելի սահմանները: Ածխածնային մանրաթելի համար նախատեսված D2 պողպատե կաղապարները դիմանում են 300-800 կմ-ի: Կարբիդային կաղապարները կարող են գերազանցել 2,000 կմ-ը: Կաղապարի կյանքի տևողությունը հիմնականում կախված է մանրաթելի տեսակից (ածխածինը 3-5 անգամ ավելի հղկող է, քան ապակին), լցանյութի պարունակությունից և քաշման արագությունից:
Ինչո՞ւ է պուլտրուզիոն կաղապարը քրոմապատման կարիք ունենում:
Կարծր քրոմապատումը (25-50 մկմ, 900-1,000 HV) նվազեցնում է կարծրացնող կոմպոզիտի և մատրիցայի պատի միջև շփման գործակիցը 0.3-0.5-ից մինչև 0.1-0.15, կրճատելով ձգող ուժը 40-60%-ով: Այն նաև պաշտպանում է պողպատե հիմքը թթվային խեժային բաղադրիչների քիմիական ազդեցությունից և մանրաթելերի ու լցանյութի մասնիկների կողմից առաջացող հղկող մաշվածությունից՝ 2-3 անգամ երկարացնելով մատրիցայի ծառայության ժամկետը:
Որքա՞ն է պուլտրուզիոն կաղապարի արժեքը։
Փոքր պրոֆիլի համար նախատեսված պարզ P20 պողպատե պուլտրուզիոն մամլիչը (500 մմ²-ից պակաս լայնական հատույթով, 600 մմ երկարությամբ) արժե 15,000-30,000 դոլար: Ածխածնային մանրաթելային պրոֆիլի համար նախատեսված մեծ, բարդ D2 պողպատե մամլիչը (10,000 մմ²-ից ավելի լայնական հատույթով, 1,200 մմ երկարությամբ, 6 ջեռուցման գոտիներով) արժե 80,000-150,000 դոլար: Կարբիդային մամլիչները ավելացնում են 10-ապատիկ բազմապատկիչ: Քրոմապատումը մեկ մամլիչի համար ավելացնում է 2,000-5,000 դոլար: Մամլիչի արժեքը ամորտիզացվում է արտադրության ծավալի հիման վրա. 100 կմ/տարի դեպքում 50,000 դոլար արժողությամբ մամլիչը արտադրանքի արժեքին կազմում է 0.50 դոլար/մետր: