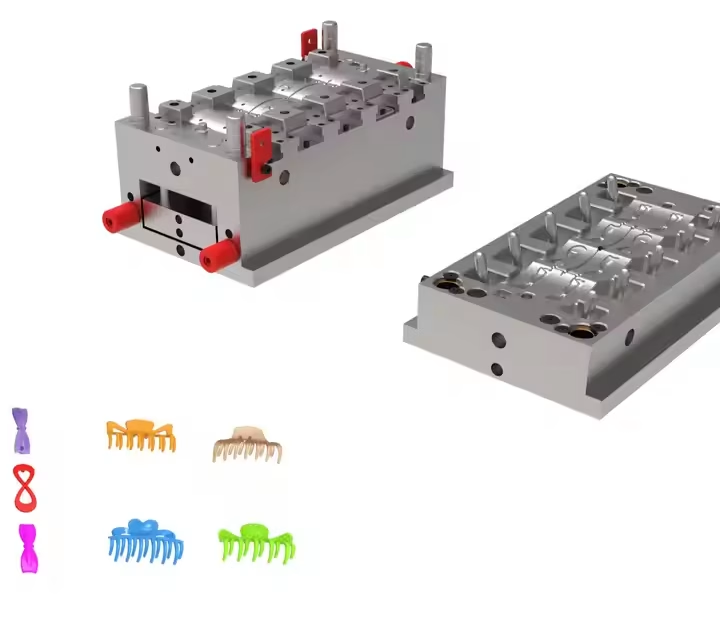
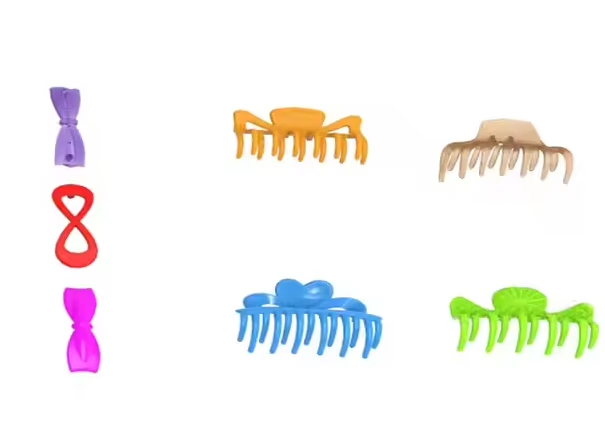
Արագ նորաձևության և անհատականացված սպառման դարաշրջանում մազերի աքսեսուարների արդյունաբերությունը պահանջում է արագացնել արտադրանքի կրկնությունը և որակի բարելավումը: Որպես պլաստիկ սանրվածքի արտադրության հիմնական սարքավորում՝ կաղապարի տեխնոլոգիայի նորարարությունն ուղղակիորեն որոշում է դիզայնի հայեցակարգից վերջնական արտադրանքի փոխակերպման արդյունավետությունը: Այս հոդվածը տրամադրում է պլաստմասե վարսահարդարման կաղապարների արտադրության համակարգերի խորը վերլուծություն՝ բացահայտելով տեխնոլոգիական առաջընթացներն ու արդյունաբերական արժեքը այս մասնագիտացված ոլորտում:
Պլաստիկ սանրվածքի կաղապարներ. արվեստի և ճարտարագիտության ճշգրիտ հավասարակշռություն
Հակադարձ ճարտարագիտություն ոճավորման դիզայնի համար
Ժամանակակից Plastic Hairpin Molds-ի մշակումն օգտագործում է 3D սկանավորում և CAD հակադարձ մոդելավորում: Դիզայնի էսքիզները ենթարկվում են պարամետրային մշակման և տոպոլոգիայի օպտիմալացման ալգորիթմների միջոցով վերածվում են 3 մմ ճշգրտությամբ 0.02D մոդելների: Մազակալներին բնորոշ բարդ կոր մակերևույթների համար ինժեներները օգտագործում են ոչ միասնական ռացիոնալ B-Spline (NURBS) տեխնոլոգիա՝ վերակառուցելու բարդ նախշերը, ինչպիսիք են ծաղկաթերթիկների հյուսվածքները և ալիքային եզրերը:
Կառուցվածքային մեխանիկայի մոդելավորման համակարգ
Վերջնական տարրերի վերլուծությունը (FEA) մոդելավորում է հալված նյութի հոսքը ներարկման ձուլման ժամանակ՝ օպտիմալացնելով դարպասների դիրքերը և հովացման համակարգերի դասավորությունը: Աղեղնաձև վարսահարդարիչի համար Moldflow մոդելավորումը նվազեցրեց ներարկման ցիկլերը 18%-ով և նվազեցրեց արտադրանքի ծռվածությունը 0.15 մմ-ից ցածր:
Մոդուլային համակցված դիզայն
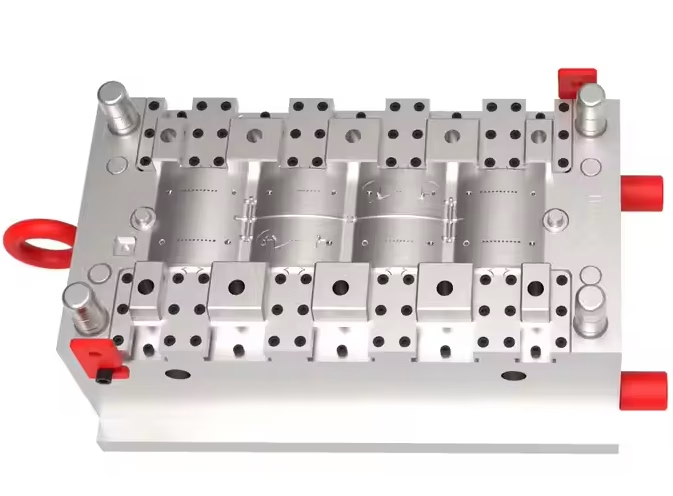
Արդյունաբերության առաջնորդները ընդունում են մոդուլային ռազմավարություններ 75% ստանդարտացված հիմքի կաղապարի շրջանակներով, ինչը հնարավորություն է տալիս արագորեն փոխել խոռոչի բաղադրիչները: «1+5» մոդուլային համակարգը թույլ է տալիս մեկ կաղապարի հիմքերին տեղավորել 5 մազակալի ձևավորում՝ կրճատելով փոփոխման ժամանակը մինչև 45 րոպե:
Պլաստիկ սանրվածքի կաղապարների արտադրություն
Ճշգրիտ հաստոցների տեխնոլոգիայի մատրիցա
- Խոռոչի մշակում. 5 առանցք CNC կենտրոնները հասնում են ±0.005 մմ ճշգրտության՝ օգտագործելով կարբիդային գործիքներ՝ HRC62 S136 կաղապարի պողպատի հայելային հարդարման համար:
- Էլեկտրոդների արտադրություն. գրաֆիտային էլեկտրոդները EDM-ի միջոցով ստեղծում են մանրամասն առանձնահատկություններ՝ 0.02-0.03 մմ լիցքաթափման բացերով
- Մակերեւութային մշակում. PVD ծածկույթը երկարացնում է կաղապարի կյանքը 1.5 միլիոն ցիկլից ավելի, իսկ TiN ծածկույթի կարծրությունը հասնում է HV2300-ի:
Խելացի ջերմաստիճանի վերահսկում
Համապատասխան սառեցման ալիքները IoT սենսորներով թույլ են տալիս կաղապարի ջերմաստիճանի դինամիկ կարգավորում: Ընդլայնված համակարգերը պահպանում են ±1.5℃ տատանումները՝ բարելավելով սեղմման արագության կայունությունը 40%-ով:
Micro-Injection Innovations
Մանրացված աքսեսուարների համար (պատի նվազագույն հաստությունը 0.3 մմ).
- Պտուտակային L/D հարաբերակցությունը կրճատվել է մինչև 16:1՝ 500 մմ/վ ներարկման արագությամբ
- Կաղապարի մեջ ճնշման տվիչները ապահովում են ±0.2 ՄՊա փաթեթավորման ճշգրտություն
- Գազի օգնությամբ ձուլումը մեծացնում է խոռոչի կառուցվածքի ելքը մինչև 99.6%
Նյութական հեղափոխություն. էկո-բարեկամական և ֆունկցիոնալ առաջընթաց
Կենսաբանական վրա հիմնված նյութերի հարմարեցում
Կաղապարի փոփոխություններ PLA/PHA կենսաքայքայվող նյութերի համար.
- Դարպասի չափը սովորական նյութերի համեմատ ավելացել է 30%-ով
- Կաղապարի ջերմաստիճանը բարձրացել է մինչև 75-85℃ ավելի լավ հոսքի համար
- Օդափոխման հատուկ համակարգերը կանխում են ածխաջրացումը
Բազմաֆունկցիոնալ կոմպոզիտային համաձուլվածքներ
Մետաղական փոշի/PETG կոմպոզիտների լուծումներ.
- Կոշտ քրոմապատում (0.015 մմ հաստություն)
- Մաշվածության դիմացկուն ներդիրներ (վոլֆրամ պողպատից HRA90)
- Ճշգրիտ կաղապարի ջերմաստիճանի հսկողություն 110±2℃
Առանց ներկերի գործընթացի նորարարություն
Կաղապարի հյուսվածքի փոխանցումը հնարավորություն է տալիս.
- Ծիածանագույն էֆեկտներ (VDI3400 A3 ստանդարտ)
- Մետաղական խոզանակի նախշեր (0.08 մմ փորագրման խորություն)
- 3D ռելիեֆի ձևավորում (0.02 մմ հյուսվածքի ճշգրտություն)
Ընդհանուր մարտահրավերներ և լուծումներ
Քանդման դժվարությունները
- ՊատճառներըԱնբավարար քաշային անկյուններ (<1°), ժայթքիչի վատ դասավորություն:
- ԼուծումներԱնկյունային ամբարձիչներ, սահիչներ կամ բորբոս ազատող միջոցներ: Վակուումային օգնությամբ ապաձուլվածքները վերացնում են բարակ պատերի կպչունությունը:
Մակերեսային լվացարանի նշաններ կամ հոսքի գծեր
- ՕպտիմալացումԿարգավորել փաթեթավորման ճնշումը/ժամանակը, ավելացնել օդափոխիչները կամ անցնել բարձր հոսքի նյութերի (օրինակ՝ PP+30% ապակե մանրաթել): Գազի օգնությամբ ներարկման համաձուլվածքը (GAIM) վերացնում է հաստ հատվածների նեղացումը:
Կաղապարի կարճ կյանքի տևողությունը
- Կանոնավոր սպասարկում (ալիքների մաքրում, մաշվածության վերանորոգում) և մակերեսային մշակումներ (քրոմապատում, ազոտավորում): Լազերային երեսպատումն ավելացնում է 0.1–0.3 մմ մաշվածության դիմացկուն շերտեր՝ եռապատկելով ծառայության ժամկետը:
Գույնի անհամապատասխանություն և խմբաքանակի փոփոխականություն
- Masterbatch DispersionԲարձր կտրվածքով խառնիչ պտուտակները, որոնք զուգակցված են ներկառուցված գունաչափերի հետ, ապահովում են պիգմենտի միատեսակ բաշխում:
- Բնապահպանական հսկողությունՊահպանեք արտադրամասի պայմանները 23±2°C և ≤50% խոնավության պայմաններում՝ խեժի խոնավության կլանումը կանխելու համար:
Եզրափակում
Պլաստիկ սանրվածքի ստեղծումը արտացոլում է Չինաստանի արտադրության էվոլյուցիան՝ «մասշտաբայինից» դեպի «տեխնոլոգիական» գերազանցություն: Ճշգրիտ ճարտարագիտության, արհեստական ինտելեկտի և նյութագիտության խաչմերուկում ավանդական կաղապարագործությունը վերածվում է առաջադեմ արտադրության նշանի: Քանի որ բաշխված արտադրությունը և գլոբալ համագործակցությունը խորանում են, Plastic Hairpin Molds-ն այլևս չի սահմանափակվի գործարաններով, այլ կդառնա դիզայնը, սպառումը և շրջանաձև տնտեսությունները կապող հանգույցներ: Այս ճանապարհորդությունը ոչ միայն տեխնիկական վարպետության մասին է, այլ արդյունաբերական մտածողության վերաիմաստավորում՝ ապացուցելով, որ նույնիսկ ամենափոքր գործիքները կարող են բացել անսահման ներուժը: