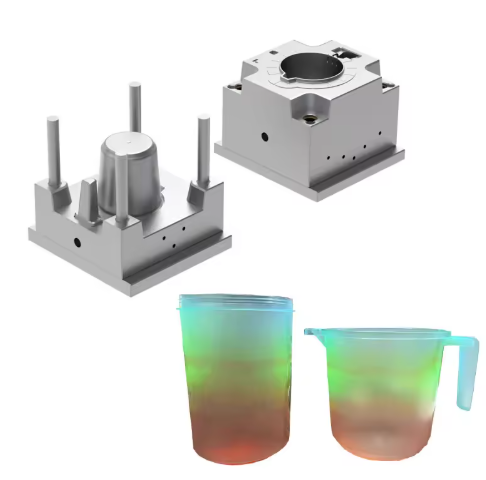
Խառնիչ բաժակները սննդի վերամշակման և կենցաղային տեխնիկայի կարևոր բաղադրիչներ են, որոնք պահանջում են սննդի անվտանգության չափորոշիչների խիստ պահպանում և գերազանց մեխանիկական կատարողականություն: Այս ուղեցույցը կենտրոնանում է ձուլվածքի պողպատի ընտրության, նախագծման նկատառումների, արտադրական գործընթացների և խառնիչ բաժակների ձուլվածքների որակի վերահսկման վրա՝ տրամադրելով տեխնիկական պատկերացումներ բարձրորակ խառնիչ բաժակների բաղադրիչներ արտադրելու համար:
Նյութի ընտրություն և կատարողականի պարամետրեր
Անջրանցիկ պողպատ S136
Կիրառման սցենար ՝ Ներքին խոռոչներ և սննդի հետ շփվող մակերեսներ
Արդյունավետության պարամետրեր ՝
- Կարծրություն՝ 48-50 HRC
- Մակերեսի կոպտություն՝ Ra ≤ 0.4 մկմ հայելային հղկումից հետո
- Կոռոզիայի դիմադրություն. համապատասխանում է FDA 21 CFR 177.2600 ստանդարտներին
- Բորբոսի կյանքի տևողությունը՝ 500,000 ցիկլ PP/PE նյութերի համար
Առավելություններ ՝
- Գերազանց հղկելիություն՝ հարթ ներքին մակերեսների համար, որը նվազագույնի է հասցնում մնացորդների կուտակումը
- Բարձրորակ կոռոզիոն դիմադրություն, հարմար է թթվային սննդի հետ շփման համար
- Շարունակական արտադրության համար ցածր սպասարկման պահանջներ
Նախապես կոփված պողպատ 718H (P20+Ni)
Կիրառման սցենար . Կառուցվածքային բաղադրիչներ, կափարիչներ և բռնակներ
Արդյունավետության պարամետրեր ՝
- Կարծրություն՝ 28-34 HRC
- Մակերեսի կոպտություն՝ Ra ≤ 0.8 մկմ
- Չափսերի կայունություն՝ ±0.002 մմ/մ
- Բորբոսի կյանքի տևողությունը՝ 300,000 ցիկլ
Առավելություններ ՝
- Հետջերմային մշակման կարիք չկա, ինչը կրճատում է արտադրության ժամանակը
- Գերազանց մեքենայականություն բարդ երկրաչափությունների համար
- Սննդի հետ չշփվող բաղադրիչների համար մատչելի լուծում
Չժանգոտվող պողպատ 316L
Կիրառման սցենար . Սննդի որակի հատուկ պահանջներ
Արդյունավետության պարամետրեր ՝
- Կարծրություն՝ 20-25 HRC (թրծված)
- Կոռոզիայի դիմադրություն. 5 անգամ ավելի բարձր քլորիդի դիմադրություն, քան ածխածնային պողպատը
- Մակերեսի մշակում՝ Ra ≤ 0.8 մկմ
Առավելություններ ՝
- Համապատասխանում է սննդի հետ շփման համար FDA-ի խիստ պահանջներին
- Իդեալական է աղ պարունակող կամ թթվային սննդամթերքների հետ օգտագործվող բաժակները խառնելու համար
- Գերազանց եռակցելիություն բարդ կաղապարային կառուցվածքների համար
Խառնման բաժակի կաղապարի նախագծման և արտադրության նկատառումներ
Ճշգրիտ պահանջներ
Չափսերի հանդուրժողականություններ ՝
- Կրիտիկական չափսեր՝ IT7 մմ (±0.015 մմ)
- Պատի հաստության միատարրություն՝ ±0.1 մմ
- Պտտվող մասերի կոնցենտրացիայի սխալ՝ ≤ 0.03 մմ
Մակերեսի պահանջներ ՝
- Ներքին խոռոչ՝ SPI #3 ծածկույթ (Ra ≤ 0.4 մկմ)
- Արտաքին մակերեսներ՝ SPI #4 ծածկույթ (Ra ≤ 0.8 մկմ)
- Հերմետիկ մակերեսներ՝ Ra ≤ 0.2 մկմ՝ արտահոսքի դեմ պաշտպանություն ապահովելու համար
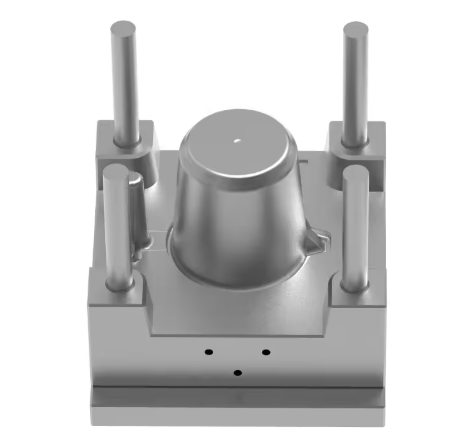
խառնող բաժակի կաղապարի կառուցվածքի դիզայն
Սառեցման համակարգ ՝
- Կոնֆորմալ սառեցման ալիքներ՝ 8 մմ տրամագծով
- Ալիքի միջև հեռավորությունը՝ 5x տրամագիծ (40 մմ)
- Հեռավորությունը խոռոչի մակերեսից՝ 8 մմ
- Ջերմաստիճանի կարգավորման ճշգրտությունը՝ ±1°C
Դարպասների համակարգ.
- Միատարր լցոնման համար խորհուրդ է տրվում տաք վազքի դիզայն
- Դարպասի տեղադրություն. հեռու պահեք ֆունկցիոնալ տարածքները՝ հոսքի հետքերից խուսափելու համար
- Դարպասի չափսը՝ 1.2-2.0 մմ՝ կախված մասի հաստությունից
Արտանետման համակարգ.
- Հավասարակշռված արտանետիչի քորոցի դասավորություն (նվազագույնը 2 մմ տրամագիծ)
- Արտանետման հարված՝ մասի բարձրության 1.5x
- Ձգման անկյուն՝ 1.5° PP նյութերի համար, 2° PE նյութերի համար
Խառնող բաժակի կաղապարի արտադրական գործընթացներ
Մեքենաշինության հաջորդականություն ՝
- Կոպիտ մանրացում. Հեռացրեք ավելորդ նյութը (Ra 6.3 մկմ)
- Կիսաֆաբրիկատային մշակում. CNC ֆրեզ (Ra 1.6 մկմ)
- Ջերմային մշակում. S136-ի համար – 1050°C մարում + եռակի կոփում
- Ավարտական հղկում. հասնել չափերի ճշգրտության (Ra 0.8 մկմ)
- Փայլեցում. Պրոգրեսիվ ադամանդե մածուկով փայլեցում մինչև 0.4 մկմ
Հատուկ գործընթացներ.
- Քիմիական փորագրություն հյուսվածքային նախշերի համար (անհրաժեշտության դեպքում)
- Լազերային եռակցում բարդ կառուցվածքների վերանորոգման համար
- Սննդի հետ շփման կարևորագույն մակերեսների էլեկտրոփայլեցում
Որակի վերահսկման ստանդարտներ
Նյութական զննում
- Քիմիական կազմի վերլուծություն (սպեկտրոսկոպիա)
- Կարծրության փորձարկում (ձուլվածքի մակերեսի վրա յուրաքանչյուր 50 մմ-ը)
- Ուլտրաձայնային թերությունների հայտնաբերում (կարևոր տարածքների 100% ծածկույթ)
- Մետաղագրական հետազոտություն միկրոկառուցվածքի ստուգման համար
չափողական ստուգում
- Կոորդինատների չափման մեքենա (ԿՉՄ) կրիտիկական չափերի համար
- Օպտիկական համեմատիչ պրոֆիլային չափումների համար
- Մակերեսի կոպտության փորձարկում (յուրաքանչյուր խոռոչի 5 տեղամասում)
- Բորբոսի հոսքի մոդելավորման վավերացում արտադրությունից առաջ
Կատարման փորձարկում
- 500 կրակոցի արտադրության հոսքի վավերացում
- Չափսերի կայունության ստուգում 10,000 ցիկլից հետո
- Կոռոզիայի դիմադրության փորձարկում (աղի ցողման փորձարկում՝ 500 ժամ)
- Սննդամթերքի հետ շփման համապատասխանության ստուգում (միգրացիայի թեստ՝ համաձայն FDA 21 CFR 177-ի)
Խառնման բաժակի կաղապարի կիրառման և պահպանման ուղեցույցներ
Առաջարկվող մշակման պարամետրեր
PP-ի ներարկման ձուլման պարամետրերը.
- Տուփի ջերմաստիճանը՝ 200-230°C (ծայրակալ՝ 210°C)
- խառնիչ բաժակի կաղապարի ջերմաստիճանը՝ 60-80°C
- Ներարկման ճնշում՝ 70-90 ՄՊա
- Պահման ճնշում՝ 50-70 ՄՊա (ներարկման ճնշման 50%-ը)
- Սառեցման ժամանակը՝ 20-30 վայրկյան (կախված պատի հաստությունից)
Սպասարկման ժամանակացույց
Կանխարգելիչ սպասարկում.
- Ամեն օր՝ մաքրեք խառնիչ բաժակի կաղապարի մակերեսները և ստուգեք մնացորդների առկայությունը
- Շաբաթական՝ յուղեք ուղեցույց քորոցներն ու սահիկները
- Ամսական. Ստուգեք սառեցման խողովակի հոսքի արագությունը
- Յուրաքանչյուր 50,000 ցիկլը։
- Սառեցման խողովակների ուլտրաձայնային մաքրում
- Խոռոչի մակերեսների փայլեցում
- Կրիտիկական չափերի ստուգում
| Թողարկում | Առաջացնել | լուծում |
| Բռնկում | Անբավարար կռվան ուժ | Ամրակման ուժը մեծացրեք 10%-ով |
| Լվացքի հետքեր | Անբավարար փաթեթավորում | Երկարացրեք պահպանման ժամանակը 2 վայրկյանով |
| Այրվածքի հետքեր | Վատ օդափոխություն | Ավելացրեք 0.015 մմ խորությամբ օդափոխման անցք |
| Մակերևութային արատներ | Բորբոսի աղտոտում | Կիրառել ուլտրաձայնային մաքրում |
խառնման բաժակի կաղապարի պահեստավորում
- Պահել կլիմայի վերահսկման միջավայրում (40-60% խոնավություն)
- Կիրառեք ժանգի կանխարգելիչ միջոց բոլոր պողպատե մակերեսների վրա
- Պահպանեք կաղապարը փակ դիրքում՝ օգտագործելով խոռոչի պաշտպանիչներ
- Փաստաթղթերի պահպանման պատմություն և ցիկլերի հաշվարկ
Հաճախակի տրվող հարցեր
Հարց 1. Ո՞րն է 1 միլիոն մաս արտադրող խառնիչ բաժակի կաղապարի համար օպտիմալ պողպատի ընտրությունը:
Ա1. Մեծ ծավալի արտադրության համար (1 միլիոնից ավելի ցիկլեր), դիտարկեք S136 չժանգոտվող պողպատը՝ PVD ծածկույթով (TiN)՝ կաղապարի կյանքը երկարացնելու և մակերեսի վերջնական մշակումը պահպանելու համար:
Հարց 2. Ինչպե՞ս կարող եմ կրճատել խառնիչ բաժակի արտադրության ցիկլի ժամանակը:
A2: Օպտիմալացնել սառեցումը կոնֆորմալ սառեցման ալիքներով և բարձրացնել խառնիչ բաժակի կաղապարի ջերմաստիճանը մինչև 80°C՝ միաժամանակ պահպանելով պատշաճ սառեցման ժամանակը` ծռումը կանխելու համար:
Հարց 3. Ինչպիսի՞ մակերեսային մշակում է պահանջվում մածուցիկ նյութերի հետ օգտագործվող բաժակները խառնելու համար:
A3: Մածուցիկ նյութերի համար խորհուրդ է տրվում հայելային ծածկույթ (Ra ≤ 0.2 մկմ)՝ նյութի կպչունությունը նվազագույնի հասցնելու և մաքրումը հեշտացնելու համար:
Հարց 4. Ինչպե՞ս լուծել թթվային սննդի հետ շփման դեպքում առաջացող կոռոզիայի խնդիրները:
A4: Օգտագործեք 316L չժանգոտվող պողպատ էլեկտրոլիտիկ հղկմամբ և ապահովեք պատշաճ պասիվացում մեքենայացումից հետո՝ կոռոզիոն դիմադրությունը բարձրացնելու համար:
Եզրափակում
Խառնիչ բաժակների համար ձուլածո պողպատի ընտրությունը պետք է հավասարակշռի սննդի անվտանգության պահանջները, մեխանիկական կատարողականությունը և արտադրության տնտեսագիտությունը: S136 չժանգոտվող պողպատը ապահովում է լավագույն ընդհանուր կատարողականությունը սննդի հետ շփման մեջ գտնվող կիրառությունների համար, մինչդեռ 718H-ը ապահովում է ծախսարդյունավետ լուծում կառուցվածքային բաղադրիչների համար: Հետևելով այս ուղեցույցում նշված նախագծման ուղեցույցներին, արտադրական գործընթացներին և սպասարկման ընթացակարգերին՝ արտադրողները կարող են արտադրել բարձրորակ խառնիչ բաժակներ՝ հաստատուն կատարողականությամբ և երկարացված ձուլվածքի ծառայության ժամկետով:
Հիմնական նկատառումներից են խիստ չափսերի վերահսկողությունը, պատշաճ սառեցման համակարգերի ներդրումը և սննդի անվտանգության ստանդարտների պահպանումը ողջ արտադրական գործընթացի ընթացքում: Կանոնավոր սպասարկումը և կանխարգելիչ որակի վերահսկողությունը կարևոր են կաղապարի երկարաժամկետ արդյունավետությունն ու արտադրանքի որակն ապահովելու համար:
>> Ձեզ նույնպես կարող է դուր գալ
Ստանդարտներ և հղումներ
Այս հոդվածում հղումներ են արվում հետևյալ արդյունաբերական ստանդարտներին.