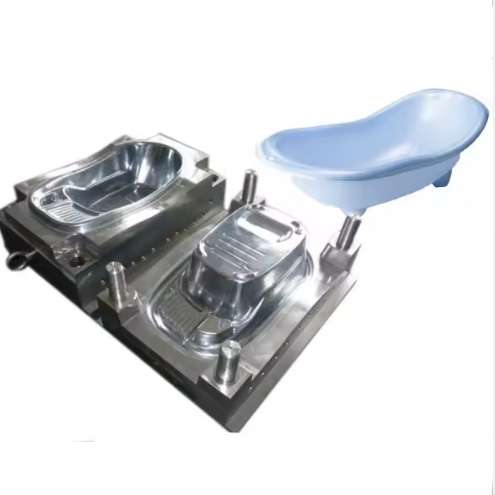
Ներարկման ձուլումը մնում է ամենատարածված արտադրական գործընթացներից մեկը՝ պլաստիկ բաղադրիչներ արտադրելու համար՝ տարբեր ոլորտներում՝ սկսած ավտոմոբիլային և սպառողական ապրանքներից մինչև բժշկական սարքավորումներ և էլեկտրոնիկա: Ցանկացած ներարկման ձուլման գործողության որակը, արդյունավետությունը և ծախսարդյունավետությունը հիմնականում կախված են կաղապարի դիզայնի որակից: Լավ նախագծված կաղապարը ապահովում է մասի կայուն որակ, օպտիմալ ցիկլի ժամանակ և գործիքների երկարացված ծառայության ժամկետ, մինչդեռ վատ նախագծված կաղապարը հանգեցնում է թերությունների, անսարքության և չափազանց մեծ սպասարկման ծախսերի:
Այս համապարփակ ուղեցույցը ներառում է ներարկման կաղապարների նախագծման հիմնական ասպեկտները՝ արտադրական ինժեներներին, կաղապարների նախագծողներին և գնումների մասնագետներին տրամադրելով բարձր արդյունավետությամբ ներարկման կաղապարների սահմանման, գնահատման և պահպանման համար անհրաժեշտ տեխնիկական գիտելիքները: Մեր ներարկման կաղապարների արտադրության ամբողջական հնարավորությունների վերաբերյալ ընդհանուր պատկերացման համար այցելեք մեր գլխավոր էջը :
Ներարկման կաղապարի նախագծման հիմունքներ
Ներարկման կաղապարի նախագծումը ընդգրկում է ճարտարագիտական առարկաների լայն շրջանակ, ներառյալ նյութագիտությունը, ջերմային դինամիկան, հեղուկների մեխանիկան և մեխանիկական նախագծումը: Ներարկման կաղապարի հիմնական գործառույթը ներարկման ձուլման մեքենայից հալված պլաստիկ ստանալն է, այն բաշխել վազող համակարգի միջով, լցնել խոռոչը, սառեցնել մասը մինչև պնդացում և դուրս մղել պատրաստի բաղադրիչը: Այս գործառույթներից յուրաքանչյուրը պահանջում է մանրակրկիտ նախագծային քննարկում՝ օպտիմալ արդյունքների հասնելու համար:
Նախագծման գործընթացը սկսվում է մասի երկրաչափության, նյութի ընտրության, արտադրության ծավալի և որակի պահանջների մանրակրկիտ վերլուծությունից: Այս գործոնները որոշում են կաղապարի կոնֆիգուրացիան, խոռոչների քանակը, դարպասի տեսակը և տեղադրությունը, սառեցման համակարգի նախագծումը և արտանետման մեխանիզմը: Կաղապարի նախագծման համակարգված մոտեցումը նվազեցնում է փորձերի և սխալների կիրառումը կաղապարի շահագործման ընթացքում և ապահովում է արտադրության կայուն արդյունավետություն:
Ներարկման կաղապարի հիմնական բաղադրիչները
Արդյունավետ նախագծման համար կարևոր է հասկանալ կաղապարի յուրաքանչյուր բաղադրիչի գործառույթը: Հետևյալ աղյուսակը ամփոփում է հիմնական բաղադրիչները և դրանց գործառույթները.
| Բաղադրիչ | ֆունկցիա | Դիզայն նկատառումներ |
|---|---|---|
| Կաղապարի հիմք | Ապահովում է կառուցվածքային աջակցություն և հավասարեցում | Չափս, նյութ, ստանդարտ vs. պատվերով |
| Խոռոչ և կորիզ | Ձևավորում է մասի ձևը (խոռոչ = արտաքին, միջուկ = ներքին) | Պողպատե տեսակ, մակերեսային մշակում, օդափոխություն |
| Runner համակարգ | Հալված պլաստիկը բաշխում է խոռոչներին | Սառը ընդդեմ տաք վազորդ, դարպասի տեսակ, հոսքի հավասարակշռություն |
| Դարբաս | Կարգավորում է պլաստիկի հոսքը խոռոչի մեջ | Դիրքը, չափը, տեսակը (եզր, քորոց, թունել, օդափոխիչ) |
| Սառեցման համակարգ | Հեռացնում է ջերմությունը ձուլված մասից | Սառեցման խողովակի դասավորությունը, տրամագիծը, հոսքի արագությունը |
| Արտանետման համակարգ | Հեռացնում է պատրաստի մասը միջուկից | Արտանետիչ քորոցներ, թևքեր, մաքրող թիթեղներ, օդի արտանետիչ |
| Օդափոխման համակարգ | Թույլ է տալիս դուրս գալ խցանված օդի և գազերի | Օդափոխման խորությունը, գտնվելու վայրը, մաքրությունը |
Կարևոր նախագծման պարամետրեր
1. Խոռոչի և միջուկի ձևավորում
Խոռոչը և միջուկը ներարկման կաղապարի սիրտն են: Խոռոչը ձևավորում է մասի արտաքին մակերեսը, մինչդեռ միջուկը՝ ներքին առանձնահատկությունները: Համապատասխան պողպատի տեսակների ընտրությունը կարևոր է կաղապարի երկարակեցության և մասի որակի համար: Մեծ ծավալի արտադրության համար կարծրացված գործիքային պողպատները, ինչպիսիք են P20, H13 կամ 420 չժանգոտվող պողպատը, ապահովում են մաշվածության դիմադրություն և կարծրություն, որը անհրաժեշտ է միլիոնավոր ցիկլերին դիմակայելու համար: Նախատիպի կամ փոքր ծավալի արտադրության համար ընդունելի են ավելի մեղմ պողպատները կամ ալյումինը:
Մակերեսի մշակման պահանջները անմիջականորեն ազդում են կաղապարի արտադրության բարդության վրա: Հղկված հայելային մշակումը պահանջում է բարձրորակ պողպատե տեսակներ և ձեռքով լայնածավալ հղկման աշխատանք, մինչդեռ հյուսվածքային մշակումը կարելի է ստանալ էլեկտրական պարպման մեքենայացման (EDM) կամ քիմիական փորագրման միջոցով: Մակերեսի մշակման տեխնիկական բնութագրերը պետք է համապատասխանեն մասի ֆունկցիոնալ և գեղագիտական պահանջներին՝ առանց չափազանց մանրամասն նկարագրությունների:
2. Վազորդային համակարգի նախագծում
Շղթայական համակարգը հալված պլաստիկը մեքենայի ծայրակալից մատակարարում է խոռոչի դարպասներին: Գոյություն ունեն շղթայական երկու հիմնական տեսակ՝ սառը շղթայականներ և տաք շղթայականներ: Սառը շղթայականները ավելի պարզ և էժան են, բայց առաջացնում են թափոններ (վերահղկում): Տաք շղթայականները պլաստիկը պահպանում են հալված վիճակում բազմաբաշխիչի ներսում՝ վերացնելով շղթայականների թափոնները և կրճատելով ցիկլի տևողությունը: Շղթայականների լայնական հատույթը պետք է նախագծված լինի ճնշման անկումը նվազագույնի հասցնելու և հոսքի բավարար ծավալ պահպանելու համար: Սեղանաձև կամ լրիվ կլոր հատույթները ապահովում են հոսքի օպտիմալ բնութագրեր:
Բազմախոռոչային կաղապարների համար հոսքի հավասարակշռությունը կարևոր է՝ ապահովելու համար, որ բոլոր խոռոչները միաժամանակ լցվեն և ստանան համապատասխան մասեր: Նախընտրելի է բնական հոսքի հավասարակշռումը երկրաչափական համաչափության միջոցով, սակայն անկանոն դասավորությունների դեպքում երբեմն անհրաժեշտ է արհեստական հավասարակշռում՝ դարպասի չափի ճշգրտումների միջոցով:
3. Սառեցման համակարգի նախագծում
Սառեցումը սովորաբար կազմում է ներարկման ձուլման ընդհանուր ցիկլի ժամանակի մոտավորապես 60-80%-ը: Արդյունավետ սառեցման համակարգը անմիջականորեն բարելավում է արտադրողականությունը և մասի որակը: Սառեցման ալիքները պետք է տեղադրվեն խոռոչի մակերեսին որքան հնարավոր է մոտ (սովորաբար ալիքի տրամագծից 2-3 անգամ ավելի հեռու մակերեսից) և հետևեն մասի ուրվագծին՝ միատարր ջերմության հեռացման համար:
Սառեցման համակարգի նախագծման հիմնական պարամետրերը ներառում են.
- Սառեցման խողովակի տրամագիծը սովորաբար 8-14 մմ է
- Հեռավորություն ալիքների միջև՝ ալիքի տրամագծի 3-5 անգամ
- Հեռավորությունը խոռոչի մակերեսից՝ 2-3 անգամ խողովակի տրամագծից
- Անկայուն հոսք (Ռեյնոլդսի թիվ > 4000)՝ ջերմափոխանակման առավելագույն հնարավորության համար
- Միջուկի խորը սառեցման համար նախատեսված միջնապատեր և ջերմային քորոցներ
- Կոնֆորմալ սառեցման ալիքներ բարդ երկրաչափությունների համար (հավելումային արտադրություն)
4. Արտանետման համակարգի նախագծում
Արտանետման համակարգի ճիշտ նախագծումը ապահովում է, որ պատրաստի մասը հանվի կաղապարից առանց վնասվելու կամ աղավաղելու: Արտանետման ստանդարտ մեթոդները ներառում են արտանետիչ քորոցներ (կլոր կամ շեղբով), արտանետիչ թևքեր, մաքրող թիթեղներ և օդի արտանետում: Արտանետման համակարգը պետք է ապահովի բավարար արտանետման ուժ և հարվածի երկարություն՝ միաժամանակ հավասարաչափ բաշխելով ուժը մասի մակերեսին՝ նշանների կամ դեֆորմացիայի առաջացումը կանխելու համար:
Արտանետիչի քորոցը պետք է կենտրոնացված լինի այն հատվածներում, որտեղ մասը հակված է կպչել միջուկին, ինչպիսիք են խորը կողոսկրերը, ելուստները և զգալի կտրվածքներ ունեցող հատվածները: Մասի քաշի անկյունը նույնպես զգալիորեն ազդում է արտանետման ուժի վրա. ընդհանուր նշանակության մասերի համար խորհուրդ է տրվում յուրաքանչյուր կողմի համար առնվազն 1-2 աստիճան քաշի անկյուն:
Ձուլվածքի բաղադրիչների համար նյութերի ընտրություն
Յուրաքանչյուր կաղապարի բաղադրիչի համար ճիշտ պողպատի տեսակը ընտրելը կարևոր որոշում է, որը ազդում է կաղապարի արժեքի, պատրաստման ժամանակի և ծառայության ժամկետի վրա: Հետևյալ աղյուսակը ներկայացնում է նյութի ընտրության ուղեցույց՝ հիմնվելով կիրառման պահանջների վրա:
| Պողպատե դասարան | Կարծրություն (HRC) | Ծրագրեր | Հիմնական հատկություններ |
|---|---|---|---|
| P20 | 28-32 | Ընդհանուր նշանակության ձուլման համար նախատեսված խոռոչներ և միջուկներ | Լավ հղկելիություն, մեքենայական մշակման ունակությամբ |
| H13 | 46-50 | Բարձր մաշվածության կիրառություններ, սահող միջուկներ | Գերազանց մաշվածության դիմադրություն, ամրություն |
| 420 SS- ը | 48-52 | Կոռոզիոն պլաստմասսաներ (PVC, կրակակայուն) | Կոռոզիայի դիմադրություն, հղկման ունակություն |
| S136 | 48-52 | Օպտիկական և բժշկական բաղադրիչներ | Գերազանց հայելային մակերես, կոռոզիայի դիմադրություն |
| NAK80 | 37-43 | Տեքստուրավորված մակերեսներ, ցուցադրման վահանակներ | Նախապես կարծրացված, գերազանց հյուսվածքի պահպանում |
| 718 | 30-34 | Մեծ խոռոչներ, բարձր արտադրողականությամբ կաղապարներ | Բարձր ամրություն, լավ մեքենայականություն |
Հաճախ հանդիպող բորբոսի նախագծման թերություններ և լուծումներ
Նույնիսկ փորձառու կաղապարների նախագծողները կաղապարի շահագործման ընթացքում բախվում են նախագծման հետ կապված տարածված թերությունների: Հետևյալ խնդիրների լուծման ուղեցույցը անդրադառնում է ամենատարածված խնդիրներին.
| Արատ | Սկզբնական պատճառ | Դիզայն լուծում |
|---|---|---|
| Կարճ կրակոց | Անբավարար հոսք, խցանված օդ | Մեծացնել դարպասի չափը, ավելացնել օդափոխման անցքեր, փոփոխել վազքի հավասարակշռությունը |
| Բռնկում | Անբավարար սեղմիչ ուժ, մաշված կաղապարի մակերեսներ | Բարձրացնել պողպատի կարծրությունը, բարելավել կաղապարի հավասարեցումը, հավասարակշռել ճնշումը |
| Լվացքի հետքեր | Անբավարար փաթեթավորում հաստ հատվածներում | Ավելացրեք սառեցում հաստ տարածքների մոտ, մեծացրեք դարպասի չափը, նվազեցրեք հաստությունը |
| Եռակցման գծեր | Հոսքի ճակատների հանդիպումը ցածր ջերմաստիճանում | Տեղափոխել դարպասները, ավելացնել հոսքի առաջնորդներ, բարձրացնել հալման ջերմաստիճանը |
| Warpage | Անհավասար սառեցում կամ կծկում | Հավասարակշռեք սառեցման ալիքները, օպտիմալացրեք մասի երկրաչափությունը, օգտագործեք լցոնիչներ |
| Այրման նշաններ | Կպչուն օդի սեղմում և բռնկում | Բարելավել օդափոխությունը, նվազեցնել ներարկման արագությունը, ավելացնել վակուումային օդափոխություն |
Hot Runner vs Cold Runner համակարգեր
Տաք և սառը հոսքային համակարգերի միջև ընտրությունը էական ազդեցություն ունի կաղապարի նախագծման, արժեքի և արտադրության արդյունավետության վրա: Ահա հիմնական փոխզիջումները.
- Տաք վազող համակարգեր — Վերացնում են հոսքագծի թափոնները, կրճատում ցիկլի տևողությունը (հոսքագծի սառեցման կարիք չկա), հնարավորություն են տալիս ավելի արագ բացել կաղապարը և ապահովում են դարպասի հետքերի ավելի լավ վերահսկողություն: Այնուամենայնիվ, դրանք 30-50%-ով ավելի թանկ են, քան համարժեք սառը հոսքագծի կաղապարները, պահանջում են ավելի շատ սպասարկում և առաջացնում են գույնի փոփոխության խնդիրներ: Իդեալական են ապրանքային մասերի մեծածավալ արտադրության համար:
- Սառը վազող համակարգեր — Ավելի ցածր սկզբնական արժեք, ավելի պարզ կառուցվածք, ավելի հեշտ գույնի փոփոխություն և ավելի ցածր սպասարկման պահանջներ: Հիմնական թերությունը նյութական կորուստն է (վերահղկում), ավելի երկար ցիկլի տևողությունը և մեքենայի չափսերի մեծ պահանջները՝ վազքի ծավալի պատճառով: Հարմար է միջին ծավալի արտադրության, նյութերի հաճախակի փոփոխությունների և այն կիրառությունների համար, որտեղ վերահղկման օգտագործումը ընդունելի է:
Տաք հոսքագծի համակարգի նախագծման և ջերմաստիճանի կարգավորման արդյունաբերական ստանդարտները համապատասխանում են PLASTICS-ի (Պլաստմասսայի արդյունաբերության ասոցիացիա) կողմից սահմանված ուղեցույցներին ՝ մեքենաների և կաղապարների համատեղելիության պահանջների վերաբերյալ:
Բորբոսի հոսքի վերլուծություն և մոդելավորում
Ժամանակակից կաղապարների նախագծումը մեծապես հենվում է համակարգչային ինժեներիայի (CAE) մոդելավորման գործիքների վրա՝ պողպատի կտրումը սկսելուց առաջ նյութի հոսքը, սառեցման վարքագիծը և մասի որակը կանխատեսելու համար: Կաղապարների հոսքի վերլուծությունը կարևոր պատկերացում է տալիս հետևյալի մասին.
- Լցման նախշը և եռակցման գծերի հնարավոր տեղակայումները
- Օդափոխություն պահանջող օդային թակարդների տեղանքներ
- Ճնշման բաշխում և անհրաժեշտ սեղմիչ ուժ
- Սառեցման ալիքի արդյունավետությունը և ջերմաստիճանի բաշխումը
- Կծկման և դեֆորմացիայի կանխատեսում
- Դարպասի սառեցման ժամանակացույցը և փաթեթավորման վերլուծությունը
Սիմուլյացիան 30-50%-ով կրճատում է կաղապարի շահագործման ժամանակը և զգալիորեն նվազեցնում է թանկարժեք նախագծային սխալների ռիսկը: Բարձր ճշգրտության բաղադրիչների, ինչպիսիք են ավտոմոբիլային և բժշկական մասերը, կաղապարի հոսքի վերլուծությունը համարվում է նախագծման գործընթացի կարևոր քայլ: MatWeb նյութական հատկությունների տվյալների բազայի կողմից տրամադրված նյութերի հատկությունների տվյալների բազաները տրամադրում են ճշգրիտ սիմուլյացիայի արդյունքների համար անհրաժեշտ մուտքային տվյալները:

/նկար>
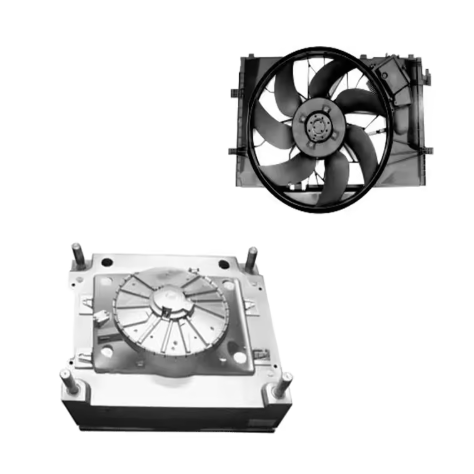
Որակի վերահսկողություն կաղապարների արտադրության մեջ
Ձուլվածքի արտադրության ողջ գործընթացի ընթացքում խիստ որակի վերահսկողությունը ապահովում է, որ պատրաստի ձուլվածքը համապատասխանի նախագծային պահանջներին և հուսալիորեն աշխատի արտադրության ընթացքում: Որակի վերահսկողության հիմնական կետերն են՝
- Դիզայնի ակնարկ — Արտադրության համար նախատեսված նախագծման (DFM) վերլուծություն, դարպասի դիրքի օպտիմալացում, սառեցման վերլուծություն և մեքենայական մշակման մեկնարկից առաջ արտանետման վերլուծություն
- Պողպատի ստուգում — Բոլոր կաղապարի բաղադրիչների նյութերի հավաստագրում, կարծրության փորձարկում և թերությունների հայտնաբերում
- Մեքենաշինության ստուգում — Կրիտիկական չափերի, մակերեսի մշակման չափման և շարժվող բաղադրիչների համապատասխանության ստուգում՝ CMM (կոորդինատների չափման մեքենա) միջոցով։
- Հավաքում և փորձարկում սեղանի վրա — Ձուլվածքի հիմքի հավաքում, սահող և բարձրացնող ֆունկցիա, սառեցման շղթայի ճնշման ստուգում և արտանետման համակարգի հարվածի ստուգում
- Փորձնական ձուլում — Գործընթացի պարամետրերի մշակում, առաջին արտադրանքի չափերի ստուգում, կոսմետիկ ստուգում և կաղապարի աշխատանքի գնահատում: Մեր կաղապարի գործարանի որակի չափանիշների վերաբերյալ մանրամասների համար այցելեք մեր կայքը: մեր մասին էջ.
Եզրափակում
Ներարկման կաղապարների նախագծումը բարդ ճարտարագիտական առարկա է, որը պահանջում է նյութագիտության, ջերմային կառավարման, հեղուկային դինամիկայի և արտադրական գործընթացների խորը գիտելիքներ: Հաջողակ կաղապարի նախագծումը հավասարակշռում է մասի որակի, ցիկլի տևողության, գործիքի կյանքի և արտադրական արժեքի մրցակցային պահանջները: Հասկանալով խոռոչի և միջուկի նախագծման, վազող համակարգերի, սառեցման օպտիմալացման, արտանետման մեխանիզմների և նյութի ընտրության հիմունքները՝ ինժեներները կարող են մշակել կաղապարներ, որոնք կաշխատեն հուսալիորեն և արդյունավետորեն:
At Tstar Բորբոս, մենք մասնագիտանում ենք ավտոմոբիլային, բժշկական, կենցաղային տեխնիկայի և սպառողական ապրանքների արդյունաբերության համար բարձր ճշգրտությամբ ներարկման կաղապարների նախագծման և արտադրության մեջ: Մեր ինժեներական թիմը համատեղում է առաջադեմ սիմուլյացիոն տեխնոլոգիան տասնամյակների գործնական փորձի հետ՝ ստեղծելու համար կաղապարներ, որոնք համապատասխանում են արտադրության ամենախստապահանջ պահանջներին: Կապվեք մեր թիմի հետ Ձեր կաղապարի նախագծման նախագիծը քննարկելու համար։
Հաճախակի տրվող հարցեր (FAQ)
Որքա՞ն է ներարկման կաղապարի արտադրության բնորոշ ժամկետը: Ստանդարտ ժամկետները տատանվում են 4-ից 12 շաբաթ՝ կախված կաղապարի բարդությունից, խոռոչների քանակից և պողպատի առկայությունից: Պարզ երկշերտ կաղապարները մեկ խոռոչով կարող են պատրաստվել 4-6 շաբաթվա ընթացքում, մինչդեռ բարդ բազմաշերտ կաղապարները՝ տաք վազող համակարգերով և սահանքներով, պահանջում են 8-12 շաբաթ:
Որքա՞ն է ծառայում ներարկման կաղապարը: Կաղապարի կյանքը կախված է մի քանի գործոններից, այդ թվում՝ պողպատի տեսակից, արտադրական նյութից, սպասարկման որակից և շահագործման պայմաններից: P20 պողպատե կաղապարները սովորաբար արտադրում են 500,000-ից մինչև 1 միլիոն ցիկլ: H13 և S136 կաղապարները կարող են գերազանցել 2 միլիոն ցիկլը՝ պատշաճ սպասարկման դեպքում: Նախատիպի և փոքր ծավալի արտադրության համար ալյումինե կաղապարները հարմար են 10,000-ից մինչև 100,000 ցիկլի համար:
Ի՞նչ տարբերություն կա 2-թիթեղային և 3-թիթեղային կաղապարների միջև: 2-թիթեղային կաղապարն ունի մեկ բաժանման գիծ և ամենապարզ և ամենատարածված կոնֆիգուրացիան է: 3-թիթեղային կաղապարն ունի երկու բաժանման գիծ, ինչը թույլ է տալիս ավտոմատ կերպով առանձնացնել վազող համակարգը մասից: 3-թիթեղային կաղապարներն ավելի նախընտրելի են, երբ անհրաժեշտ է կենտրոնական դարպաս կամ երբ վազող համակարգը պետք է մեխանիկորեն առանձնացվի ձուլված մասից դուրս մղելուց առաջ:
Ինչպե՞ս ընտրություն կատարել սառը և տաք հոսքագծի միջև: Ընտրեք տաք հոսքագիծ, երբ՝ մեծ ծավալի արտադրություն (տարեկան ավելի քան 100,000 մաս), ավտոմատացված ձուլում, դարպասների հետքերի խիստ պահանջներ կամ թանկարժեք ինժեներական պլաստմասսաների մշակում: Ընտրեք սառը հոսքագիծ, երբ՝ կաղապարի ցածր սկզբնական արժեքը կարևոր է, սպասվում են նյութի կամ գույնի հաճախակի փոփոխություններ, կամ արտադրության ծավալը չի արդարացնում տաք հոսքագծի ներդրման արժեքը:
Ի՞նչ անկյուն է խորհուրդ տրվում ներարկման ձուլման համար: Ընդհանուր նշանակության մասերի համար խորհուրդ է տրվում յուրաքանչյուր կողմի համար առնվազն 1-2 աստիճանի անկյուն: Մակերեսային հյուսվածքով մակերեսները պահանջում են 3-5 աստիճան, մինչդեռ խորը կողոսկրերը և ելուստները կարող են յուրաքանչյուր կողմի համար անհրաժեշտ լինել 0.5-1 աստիճան: Անբավարար անկյունը մեծացնում է արտամղման ուժը և կարող է առաջացնել մասի կպչունություն կամ մակերեսի վնասում:
Կարո՞ղ եք արդեն իսկ գոյություն ունեցող կաղապարը վերանորոգել տաք վազքի համակարգով: Շատ դեպքերում՝ այո: Վերանորոգումը ենթադրում է սառը վազքի փոխարինումը տաք կիսահավաքով: Այնուամենայնիվ, իրագործելիությունը կախված է արդեն իսկ գոյություն ունեցող կաղապարի հիմքի չափից, խոռոչի դասավորությունից և մեքենայի թիթեղի հասանելի տարածքից: Վերանորոգմանը անցնելուց առաջ պետք է անցկացնել իրագործելիության ուսումնասիրություն: Կապվեք մեր ինժեներական թիմի հետ՝ ձեր կոնկրետ կաղապարի կոնֆիգուրացիան գնահատելու համար:
Ստանդարտներ և հղումներ
Այս հոդվածում հղումներ են արվում հետևյալ արդյունաբերական ստանդարտներին.