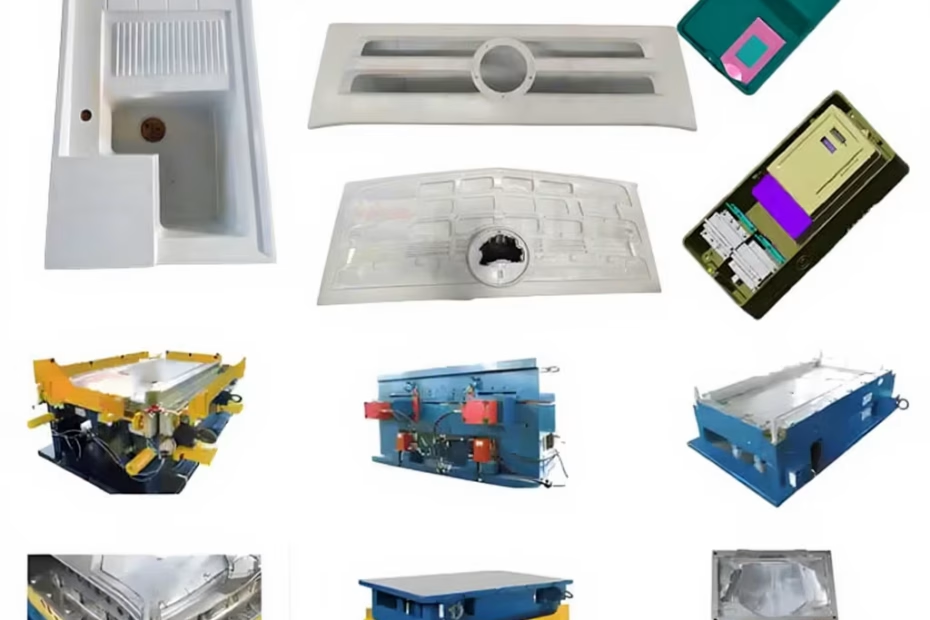
Սեղմման ձուլվածքի պողպատի ընտրություն. Ինչու է նյութի ընտրությունը որոշում գործիքի կյանքը
Սեղմող ձուլումը բարձր ճնշման և բարձր ջերմաստիճանի գործընթաց է, որը խիստ պահանջներ է ներկայացնում ձուլածո պողպատի համար: Ի տարբերություն ներարկման ձուլվածքների, սեղմող ձուլվածքները պետք է դիմակայեն բազմակի տաքացման և սառեցման ցիկլերին՝ կրելով 500-3000 տոննա սեղմման բեռներ: Պողպատի ճիշտ ընտրությունը որոշում է ոչ միայն գործիքի կյանքը, այլև մասի մակերեսի որակը, ցիկլի տևողությունը և ընդհանուր արտադրական տնտեսագիտությունը:
Այս հոդվածը ներառում է սեղմման կաղապարների գործիքներում օգտագործվող պողպատի երեք ամենատարածված դասերը, դրանց ջերմային մշակման պահանջները, մակերեսի մշակման հնարավորությունները և պողպատի տեսակը արտադրության ծավալին և կոմպոզիտային նյութի տեսակին համապատասխանեցնելու եղանակը։
Սեղմման կաղապարների համար գործիքային պողպատի տեսակներ
Սեղմման կաղապարների կառուցման մեջ գերիշխում են պողպատի երեք կատեգորիաներ։ Յուրաքանչյուրն առաջարկում է կարծրության, հղկման, ջերմահաղորդականության և արժեքի տարբեր հավասարակշռություն։
| Պողպատե դասարան | AISI համարժեք | Կարծրություն (HRC) | Առավելագույն գործառնական ջերմաստիճան | Հարաբերական արժեքը | Լավագույն For |
|---|---|---|---|---|---|
| P20 | P20 | 30-34 | 400 ° C | 1.0x (հիմնական) | Ցածր ծավալի, նախատիպային, ոչ հղկող նյութեր |
| H13 | H13 | 44-50 | 600 ° C | 1.6x | Միջինից մինչև մեծ ծավալի, SMC/BMC, ապակե լցված միացություններ |
| D2 | D2 | 58-62 | 480 ° C | 2.3x | Մեծ ծավալի, հղկող միացություններ, երկարատև արտադրություն >100 հազար մաս |
P20 (1.2311 / 1.2738): Նախապես կարծրացված մինչև 30-34 HRC, P20-ը նախատիպային և կարճաժամկետ սեղմման կաղապարների համար աշխատանքային ձի է: Այն ապահովում է լավ մեքենայականություն նախապես կարծրացված վիճակում և բավարար մաշվածության դիմադրություն չլցված խեժերի համար: Այնուամենայնիվ, ապակե լցված SMC-ի (30-50% ապակե մանրաթել) հետ օգտագործելիս, P20 կաղապարները սովորաբար պահանջում են վերականգնման 20,000-30,000 ցիկլից հետո: Մակերեսը կարող է լվացում կամ չափսերի մաշվածություն ցուցաբերել սկզբնական հատվածներում:
H13 (1.2344): Արտադրական սեղմման կաղապարների ամենատարածված ընտրությունը: H13-ը պահպանում է կարծրությունը մինչև 600°C, դիմադրում է ջերմային հոգնածության ճաքերին (ջերմային ստուգում) և հղկվում է մինչև SPI A-2 մակերեսային մշակում: 44-48 HRC ջերմային մշակման ենթարկված H13 կաղապարները, որոնք աշխատում են ապակե լցված SMC-ով, կարող են հասնել 80,000-120,000 ցիկլի՝ խոշոր վերամշակումից առաջ: Խոռոչի մակերեսի նիտրիդացումը մինչև 900-1100 HV երկարացնում է մաշվածության ժամկետը ևս 40-60%-ով:
D2 (1.2379): Բարձր ածխածնային, բարձր քրոմի պարունակությամբ գործիքային պողպատ՝ բացառիկ քայքայման դիմադրությամբ: D2 սեղմման կաղապարները նախատեսված են 100,000 մասից ավելի արտադրական ցիկլերի համար, մասնավորապես՝ երբ ձուլվում են միացություններ՝ հղկող հանքային լցոնիչներով (կալցիումի կարբոնատ, ալյումինի տրիհիդրատ) կամ բարձր ապակու պարունակությամբ (>50%): Փոխզիջումը հարվածային դիմացկունությունն է. D2-ը ավելի հակված է փխրուն կոտրվածքների անհավասար բեռնվածքի դեպքում, ուստի կաղապարի նախագծումը պետք է խուսափի սուր անկյուններից և բարակ, չհենվող հատվածներից:
Ջերմային մշակում և մակերեսային կարծրացում
Հում պողպատե բլոկները ենթարկվում են բազմաստիճան ջերմային մշակման՝ սեղմման կաղապարի ծառայության համար անհրաժեշտ մեխանիկական հատկությունները զարգացնելու համար.
- Կռում: 850-900°C, վառարանում դանդաղ սառեցում: Թեթևացնում է կոպիտ մշակումից առաջացած մնացորդային լարվածությունները՝ ստեղծելով հետագա մշակումների համար օպտիմալացված միկրոկառուցվածք:
- Կտրում: Օստենիտացում 980-1050°C (H13) կամ 1020-1040°C (D2) ջերմաստիճանում, որին հաջորդում է յուղային կամ վակուումային մարումը: Մարման արագությունը պետք է ուշադիր վերահսկվի՝ աղավաղումը նվազագույնի հասցնելու համար, մասնավորապես 5-15 տոննա քաշ ունեցող մեծ կաղապարներում:
- Կոփում: Կրկնակի կամ եռակի կոփում H13-ի համար 540-600°C ջերմաստիճանում՝ երկրորդային կարծրության գագաթնակետին հասնելու համար: Յուրաքանչյուր կոփման ցիկլը տևում է առնվազն 2-4 ժամ: Երկրորդ կոփման շրջանը բաց թողնելը կարծրությունը նվազեցնում է մինչև 30%-ով:
- Նիտրացում (ըստ ցանկության): 480-520°C ջերմաստիճանում գազային նիտրացումը առաջացնում է 0.15-0.30 մմ հաստությամբ պատյանի շերտ՝ 900-1200 HV ամրությամբ։ Սա զգալիորեն բարելավում է մաշվածության դիմադրությունը, բայց նվազեցնում է պատյանի շերտի ամրությունը՝ խուսափեք հարվածային բեռնվածքի ենթարկվող նիտրացման կաղապարներից։
Կարևոր որակի ստուգում. ջերմային մշակումից հետո յուրաքանչյուր սեղմման կաղապար պետք է ենթարկվի կարծրության թեստի խոռոչի մակերեսի 10-15 տեղերում: Ընդունելի շեղումը խոռոչի երկայնքով ±2 HRC է: Ավելի մեծ շեղումը ցույց է տալիս անհավասար հալեցում կամ անհավասար պողպատի որակ:
Մակերեսի մշակում. փայլեցում և հյուսվածք
Սեղմող կաղապարի մակերեսի մշակումը անմիջապես փոխանցվում է կաղապարված մասին: Պահանջվող մշակումը կախված է կիրառությունից.
| դիմում | Պարտադիր ավարտ | SPI աստիճան | Ra (միկրոններ) | Գործընթաց քայլեր |
|---|---|---|---|---|
| A դասի արտաքին (ավտոմոբիլային, ծովային) | Բարձր փայլ, հայելային | Ա-1 / Ա-2 | <0.05 | Հղկում → քար 400-800 հատիկ → ադամանդե փայլեցում 3-1 մկմ |
| Արդյունաբերական մակերեսներ (ծածկոցներ, պատյաններ) | Կիսա-փայլուն / անփայլ | Բ-1 / Բ-2 | 0.10-0.25 | Հղկում → քար 320-600 հատիկ → թուղթ կամ քարե մակերես |
| Ֆունկցիոնալ մակերեսներ (ոչ կոսմետիկ) | Մեքենայացված կամ EDM | Դ-1 / Դ-2 | 1.0-3.0 | CNC վերջնական կտրվածք կամ ստանդարտ EDM |
| Տեքստուրավորված մակերեսներ (հատիկավոր, կաշի) | Քիմիական փորագրություն | MTI գնահատականներ | 0.5-5.0 | Կիրառել փորագրման դիմադրություն → քիմիական փորագրություն 0.05-0.20 մմ խորությամբ |
Հղկումը կազմում է կաղապարների արտադրության ընդհանուր արժեքի 15-25%-ը: H13 կաղապարների վրա A դասի մակերեսների համար նախատեսեք 40-80 ժամ ձեռքով հղկում: Նվազող հատիկի չափսերով (6, 3, 1 միկրոն) ադամանդե միացությունները ապահովում են ամենանուրբ մակերեսային մակերեսները: Երբեք մի բաց թողեք հատիկի փուլերը. 6 միկրոն մակերեսային մակերեսային մակերես հնարավոր չէ ստանալ 15 միկրոնից անմիջապես 3 միկրոնի անցնելով:
Ջեռուցման և սառեցման ալիքների նախագծում
Սեղմման կաղապարները գործում են բարձր ջերմաստիճաններում (140-180°C SMC-ի համար, 120-150°C BMC-ի համար): Ջեռուցման համակարգը պետք է ապահովի միատարր ջերմաստիճան խոռոչի մակերեսին՝ կայուն կարծրացման արագություն ապահովելու և մասերի ծռումը նվազագույնի հասցնելու համար:
Սեղմման կաղապարի տաքացման ալիքների նախագծման պարամետրերը.
- Ալիքի տրամագիծը. 12-20 մմ՝ յուղային կամ էլեկտրական փամփուշտային ջեռուցիչների համար։ Փոքր տրամագծերը (<10 մմ) սահմանափակում են հեղուկի հոսքը և ստեղծում են տաք կետեր։
- Հեռավորությունը խոռոչի մակերեսից՝ Պողպատե կաղապարների համար նվազագույնը 25 մմ: 20 մմ-ից պակասը վտանգում է տեղայնացված գերտաքացումը և կաղապարի մակերեսի գունաթափումը:
- Ալիքի միջև հեռավորությունը՝ 50-80 մմ կենտրոնից կենտրոն։ Ավելի նեղ հեռավորությունը (40 մմ) բարելավում է միատարրությունը, բայց թուլացնում է կաղապարի կառուցվածքը։
- Հոսքի կոնֆիգուրացիա՝ Հակառակ հոսքի դասավորությունը (մուտքը և ելքը հակառակ անկյուններում) նվազագույնի է հասցնում ջերմային գրադիենտները մինչև ±3°C թիթեղի վրայով։ Պետք է խուսափել զուգահեռ հոսքի շղթաներից, քանի որ դրանք ստեղծում են 8-12°C գրադիենտներ։
- Էլեկտրական գործիքների համար նախատեսված պատյանային ջեռուցիչներ. 230 Վ, 6-10 Վտ/սմ² հզորության խտություն: Աշխատանքային ջերմաստիճաններում օքսիդացման դիմադրության համար օգտագործեք Incoloy 840 ծածկույթ:
Խոռոչի և միջուկի կարծրության ռազմավարություն
Համապատասխան մետաղի սեղմման գործիքավորման մեջ խոռոչը (էգ) և միջուկը (արու) ենթարկվում են տարբեր մաշվածության պայմանների: Խոռոչը կրում է տեսանելի մասի մակերեսը և պահանջում է ավելի բարձր հղկման որակ, մինչդեռ միջուկը նյութական լիցքի տեղադրման ժամանակ ենթարկվում է ավելի մեծ հղկող հոսքի:
Տարածված ռազմավարություն է՝ միջուկով պողպատը կարծրացնել խոռոչից 2-4 HRC բարձրության վրա: H13 գործիքում 48-50 HRC միջուկը մոտավորապես 30%-ով ավելի երկար է ծառայում, քան 44-46 HRC խոռոչը: Սա ապահովում է, որ երբ գործիքը վերանորոգման կարիք ունենա, երկու կեսերն էլ միաժամանակ հասնեն իրենց կյանքի ավարտին, այլ ոչ թե մեկը վաղաժամ խափանվի:
Չափազանց հղկող միացությունների համար (BMC-ում հանքային լցանյութի 65-75% պարունակություն), դիտարկեք H13 միջուկը՝ D2 խոռոչի ներդիրով, նյութի ամենաբարձր հոսքի կետում: Այս հիբրիդային մոտեցումը գործիքի կյանքը երկարացնում է 50-80%-ով՝ միայն H13 կառուցվածքի համեմատ:
Եզրափակում
Սեղմման ձուլվածքի պողպատի ընտրությունը անմիջականորեն ազդում է գործիքի կյանքի, մասի որակի և արտադրության արժեքի վրա: 30,000 ցիկլից ցածր ցածր ծավալի աշխատանքների համար P20-ը ապահովում է տնտեսական մուտք: Մինչև 100,000 ցիկլ ընդհանուր արտադրության համար H13-ը՝ ըստ ցանկության նիտրացման, ապահովում է կարծրության, ջերմային հոգնածության դիմադրության և հղկման ունակության լավագույն հավասարակշռությունը: 100,000 ցիկլից ավելի մեծ ծավալի, հղկող միացությունների ձուլման համար երաշխավորված է D2 կամ հիբրիդ D2-H13 կառուցվածքը: Անկախ տեսակից, կրկնակի կոփմամբ պատշաճ ջերմային մշակումը, հակահոսքային ալիքների միջոցով միատարր ջերմաստիճանի կառավարումը և միտումնավոր մակերեսային մշակման հաջորդականությունը անբաժանելի են սեղմման ձուլվածքի հուսալիության համար:
Հետադարձ կապ
Ստանդարտներ և հղումներ
Այս հոդվածում հղումներ են արվում հետևյալ արդյունաբերական ստանդարտներին.