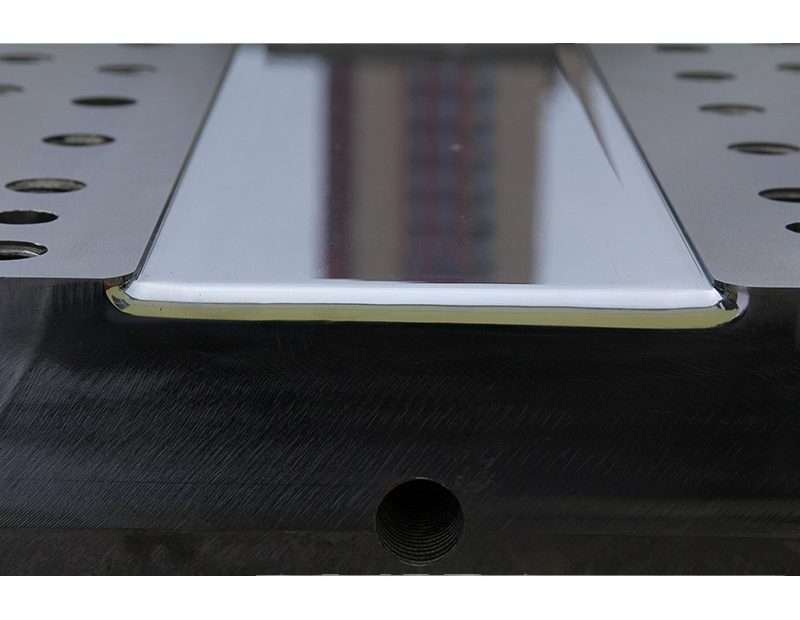
A pultrúziós szerszám a pultrúziós folyamat lelke – egy precíziósan megtervezett szerszám, amely egyszerre alakítja, tömöríti és kikeményíti a szálerősítésű polimer profilokat, miközben azokat folyamatosan húzzák a fűtött üregen keresztül. Egy jól megtervezett pultrúziós szerszám ±0.1 mm-es mérettűréssel, 60% feletti száltérfogat-arányú és 0.8 μm Ra alatti felületkezeléssel rendelkező profilokat állít elő – miközben felújítások között hónapokon át, napi 24 órában működik. Egy rosszul megtervezett szerszám selejtet, delaminációt és katasztrofális húzótöréseket generál, amelyek leállítják a termelést.
Ez a mérnöki útmutató a kritikus tervezési paramétereket, az anyagválasztást, a hőkezelést és a karbantartási gyakorlatokat tárgyalja, amelyek elválasztják a gyártási minőségű pultrúziós szerszámokat a prototípus meghibásodásaitól.
Tervezési paraméterek és teljesítménykövetelmények
A pultrudíciós szerszámüreg geometriájának három különböző jelenséget kell figyelembe vennie: a szerszámacél hőtágulása (az üreg 0.1-0.3 mm-rel nő üzemi hőmérsékleten), a gyanta zsugorodása a kikeményedés során (jellemzően 5-8% térfogatszázalék telítetlen poliészter esetén, 2-4% epoxi esetén), és a Poisson-effektus (a profil oldalirányban tágul axiális húzófeszültség hatására). A szobahőmérsékleten mért üregméreteket a kívánt kész profilméretekből számítják ki szobahőmérsékleten, minden hatáshoz hozzáadva a ráhagyásokat.
A standard szerszámüreg-kialakítás három zónát használ: a belépési zóna (a teljes szerszámhossz 5-15%-a) 2-5°-os félszögű kúpos bevezetéssel rendelkezik, hogy fokozatosan tömörítse a bejövő nedves szálakat és kinyomja a felesleges gyantát, az átmeneti zóna (a hossz 10-20%-a) 0.5-1°-ra csökkenti a kúpot a fokozatos tömörítés érdekében, az egyenes zóna (a hossz 65-85%-a) pedig megőrzi a végső profil keresztmetszetét, amíg a gyanta kikeményedik. A teljes szerszámhossz jellemzően 600 mm-től (egyszerű, kis profilok esetén) (100 mm² keresztmetszet alatt) 1,500 mm-ig (nagy, összetett profilok esetén) terjed (10 000 mm² felett).
A szükséges húzóerő a szerszám hosszának, a profil kerületének, valamint a kikeményedő kompozit és a szerszámfal közötti súrlódási együtthatónak a függvénye. Egy jól megtervezett, megfelelő krómozású és kúpos geometriájú szerszám 2-5 kN húzóerővel működik közepes profilok esetén; a 10 kN feletti erők túlzott súrlódást jeleznek, ami száltörést vagy felületi hibákat okozhat. A gélesedési pontnak – ahol a gyanta folyékonyból szilárd halmazállapotúvá válik – a teljes szerszámhossz 40-55%-ánál kell kialakulnia. A korai gélesedés (túl korai a szerszámban) nagy húzóerőt és felületi szakadást okoz; a késleltetett gélesedés (túl késői) a szerszámból kilépő, nem kellően kikeményedett profilokat eredményez.
Acélkiválasztás: Tulajdonság-összehasonlító mátrix
A pultrúziós szerszámacélnak egyensúlyt kell teremtenie a kopásállóság, a hővezető képesség, a megmunkálhatóság és a költségek között egy olyan szerszám esetében, amely élettartama alatt több ezer kilométernyi abrazív üveg- és szénszálat képes megmunkálni.
| Acélfajta | Keménység (HRC) | Hővezetőképesség (W/m·K) | Tipikus szerszámélettartam (profil km-ben) | Relatív költség |
|---|---|---|---|---|
| P20 (1.2311) | 28-32 | 34-38 | 50-150 (üvegszál) | 1.0x |
| H13 (1.2344) | 48-52 | 24-28 | 150-400 (üvegszál) | 2.0x |
| D2 (1.2379) | 58-62 | 20-24 | 300-800 (üveg+karbon) | 3.0x |
| Rozsdamentes 420 | 50-54 | 24-28 | 200-500 (korrózióálló) | 2.5x |
| Keményfém (WC-Co) | 88-92 HRA | 60-80 | 2,000+ (minden szál) | 10-15x |
A P20 az üvegszálas profilok mérsékelt volumenű gyártásának ideális acélja. A H13 melegkeménységet ad, és előnyösen alkalmazható magas hőmérsékletű gyanták (epoxi, vinilészter) 180°C feletti szerszámhőmérsékleten történő feldolgozásakor. A D2 biztosítja a legnagyobb kopásállóságot a szerszámacélok között, és szénszálas húzóerősítéshez ajánlott, ahol az eredendően abrazív szénszál 50 km alatt elkoptatja a P20 szerszámokat. A keményfém (volfrám-karbid-kobalt kompozit) szerszámok csak nagyon nagy volumenű szénszálgyártásnál (500+ km/év) indokoltak, ahol a szerszámköltség tízszeresét több millió méter profil alatt amortizálják.
A krómozás szinte univerzális a gyártás során használt pultrúziós szerszámokon. Egy 25-50 μm vastag kemény krómréteg (mikrorepedéses, 900-1,000 HV keménységű) a súrlódási együtthatót 0.3-0.5-ről (acél kompoziton) 0.1-0.15-re (króm kompoziton) csökkenti, 40-60%-kal csökkenti a húzóerőt és 2-3-szorosára növeli a szerszám élettartamát. A krómot 200-500 km gyártás után el kell távolítani és újra kell bevonni, a szálak típusától és a töltőanyag-tartalomtól függően.
Mérettűrések és gyártási korlátozások
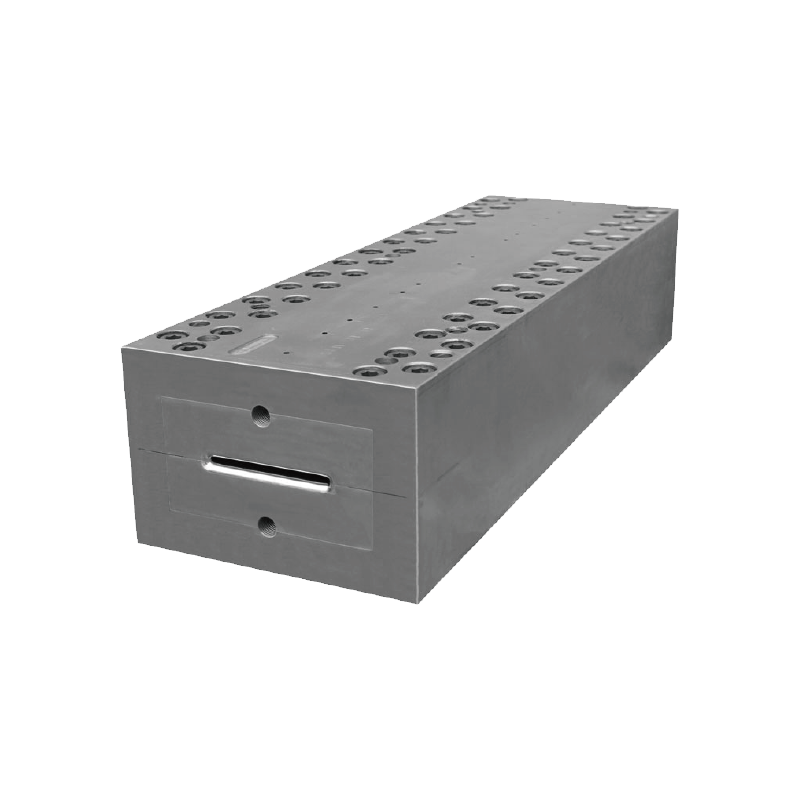
A szerszámüreget jellemzően CNC-vel megmunkálják két félből (felső és alsó), amelyeket csavarokkal rögzítenek a teljes profil keresztmetszetének kialakításához. A hasított vonal elhelyezése kritikus fontosságú: azt egy sarokban vagy jellegzetes élen kell elhelyezni, ahol egy illesztővonal elfogadható, soha nem esztétikai felületen. A két szerszámfelet precíziós dübelekkel (H7/g6 illeszkedés) illesztik egymáshoz, és nagy szilárdságú csavarokkal rögzítik, amelyeket a folyáshatár 50-70%-ára húznak meg.
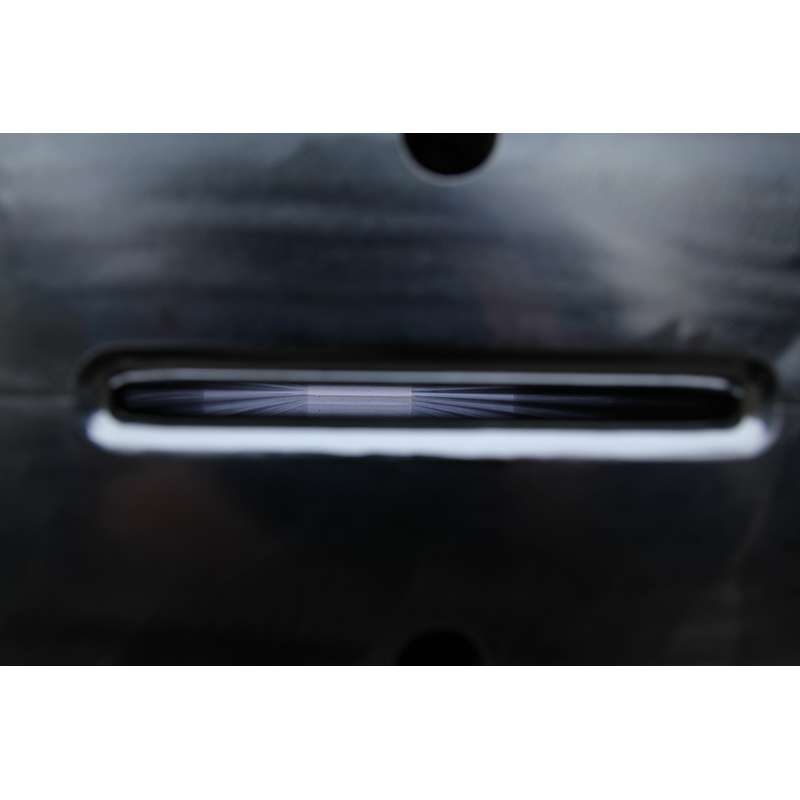
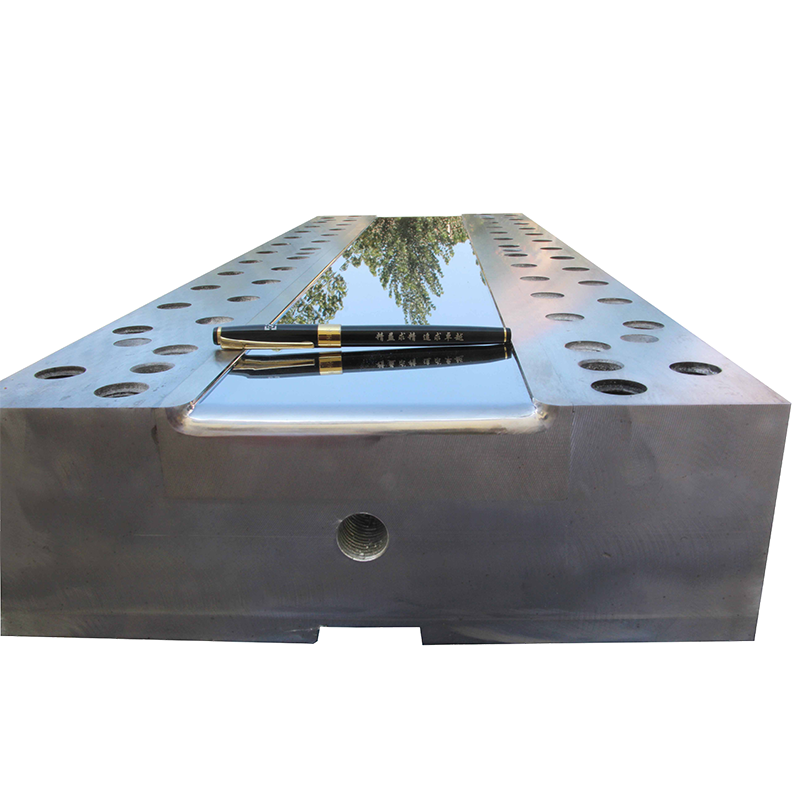
Az üreges felületkezelés közvetlenül átkerül a pultrudált profil felületére. Az „A” osztályú felületkezelést igénylő építészeti és autóipari profilok esetében a szerszámüreget gyémántpasztával 0.2-0.4 μm Ra finomságúra polírozzák, a polírozási irányt a húzási iránnyal egy vonalban tartva (axiális, soha nem kerületi). A keresztirányú polírozási minták mikrobarázdákat hoznak létre, amelyek növelik a súrlódást és felületi csíkosodást okoznak a kész profilon.
A belépési zóna esetében különös figyelmet kell fordítani a sugarakra: az üreg összes belső sarkának legalább 0.5 mm-es sugárral kell rendelkeznie – az éles sarkok gyantában gazdag zónákat, feszültségkoncentrációkat és szálkárosodást hoznak létre, ahogy a szálköteg az üregbe kényszerül. A külső sarkoknak (profiléleknek) legalább 0.3 mm-es sugárral kell rendelkezniük, hogy megakadályozzák a krómbevonat lepattogzását az éles széleknél.
Fűtési rendszer tervezése
A pultruziós szerszámokat elektromosan melegítik patronos fűtőtestekkel vagy szalagos fűtőtestekkel, amelyeket a szerszámtest precíziós furataiba helyeznek. A fűtőrendszernek pontos hőmérsékleti profilt kell biztosítania a szerszám teljes hosszában: jellemzően 100-120 °C a bejáratnál (a gyanta viszkozitásának csökkentése a kikeményedés megkezdése nélkül), 140-180 °C-ra emelkedve a kikeményedési zónában (a gyantarendszertől függően), és 160-200 °C-on tartva a szerszám hosszának utolsó 20-30%-ában a teljes kikeményedés biztosítása érdekében.
Minden egyes fűtési zónát függetlenül vezérelnek PID hurkok, amelyek hőelemei 3-5 mm-re vannak beágyazva az üreg falából. Egy tipikus szerszám 3-6 fűtési zónával rendelkezik a hossza mentén, mindegyikben 2-4 fűtőpatronnal. A tervezési cél a ±2°C hőmérséklet-egyenletesség az üreg teljes keresztmetszetében, a szerszám hosszának bármely pontján. Azok a zónák, ahol a hőmérséklet ±3°C-nál nagyobb mértékben eltér, egyenetlen kikeményedést eredményeznek – a melegebb oldal köt meg először, ami aszimmetrikus zsugorodást és vetemedett profilokat eredményez.
A végeselemes analízis (FEA) alkalmazásával végzett szerszámhő-elemzés bevett gyakorlat összetett profilok esetében. A szimuláció a fűtőpatronoktól a szerszámtesten keresztül a kompozitba történő hőátadást modellezi, figyelembe véve a gyanta exoterm kikeményedési reakcióját (jellemzően 200-400 J/g telítetlen poliészter esetén). Ez az elemzés azonosítja a hideg pontokat – jellemzően a belső sarkokban és a fűtőberendezésektől távol –, amelyek további fűtőberendezés-elhelyezést vagy módosított energiaelosztást igényelnek.
Tervezési ellenőrzőlista: 10 pont a véglegesítés előtt
1. Ellenőrizze, hogy az üreg méretei tartalmazzák-e a kompozit zsugorodásának (0.2-0.5% lineáris üveg/poliészter esetén; 0.05-0.2% szén/epoxi esetén) és a szerszám hőtágulásának figyelembevételét.
2. Győződjön meg arról, hogy a belépési kúpszög (2-5°-os félszög) és a hosszúság 1.3-1.8:1 tömörítési arányt eredményez (a bejövő nedves szál térfogata a végső üreg térfogatához képest).
3. Ellenőrizze, hogy a gyanta DSC kinetikája és a lapka termikus modellje alapján előre jelzett gélesedési pont a lapka teljes hosszának 40-55%-ára esik-e.
4. Ellenőrizze a krómozás specifikációját: 25-50 μm mikrórepedéses kemény króm, 900-1,000 HV, ≤0.4 μm Ra értékre polírozva axiális irányban.
5. Győződjön meg arról, hogy minden belső sarok sugara ≥0.5 mm; minden külső sarok sugara ≥0.3 mm.
6. Győződjön meg arról, hogy az elválasztó zsinór nem kozmetikai felületre van helyezve, és magas hőmérsékletű szilikonnal vagy mechanikus reteszeléssel van lezárva.
7. Fűtési zóna elrendezésének validálása: 3-6 zóna, hőelemek az üreg falától 5 mm-en belül, ±2°C egyenletességi célérték.
8. Ellenőrizze, hogy a P20 acélból készült fűtőpatronok esetében a fűtőegység teljesítménysűrűsége nem haladja-e meg a 6 W/cm²-t (a nagyobb sűrűség lokális túlmelegedést és a fűtőegység élettartamának csökkenését okozza).
9. A folyamatfelügyelet érdekében a szerszám hossza mentén 3-5 helyen szereljen fel hőelem-hozzáférési nyílásokat.
10. A szerszámrögzítő rendszert úgy tervezze meg, hogy az figyelembe vegye a hőtágulást: az egyik vége rögzített, a másik vége lineáris csapágyakon úszó, 2-3 mm-es axiális mozgással.
Mi az a pultrúziós szerszám?
A pultrúziós szerszám egy precíziósan megtervezett, fűtött szerszám, amely folyamatos szálerősítésű polimer profilokat alakít, tömörít és kikeményít. Egy kúpos belépési zónából, egy átmeneti zónából és egy egyenes fűtött kikeményítési zónából áll, amely jellemzően edzett szerszámacélból készül, krómozott üreggel, amelyet szubmikronos felületkezeléssel políroznak.
Mennyi ideig tart egy pultrúziós matrica?
Egy üvegszálas profilokat megmunkáló P20 acél szerszám jellemzően 50-150 km-nyi profilt bír ki, mielőtt újra krómozni kellene, és 300-500 km-t, mielőtt az üreg méretei meghaladnák a tűréshatárt. A szénszálhoz használt D2 acél szerszámok 300-800 km-t bírnak. A keményfém szerszámok meghaladhatják a 2,000 km-t. A szerszám élettartama elsősorban a szál típusától (a szén 3-5-ször abrazívabb, mint az üveg), a töltőanyag-tartalomtól és a húzási sebességtől függ.
Miért van szükség krómozásra a pultrúziós szerszámnál?
A kemény krómozás (25-50 μm, 900-1,000 HV) 0.3-0.5-ről 0.1-0.15-re csökkenti a súrlódási együtthatót a kikeményedő kompozit és a szerszámfal között, 40-60%-kal csökkentve a húzóerőt. Emellett megvédi az acél hordozót a savas gyantakomponensek kémiai támadásától, valamint a rost- és töltőanyag-részecskék abrazív kopásától, 2-3-szorosára növelve a szerszám élettartamát.
Mennyibe kerül egy pultrúziós szerszám?
Egy egyszerű P20 acél pultrúziós szerszám egy kis profilhoz (500 mm² keresztmetszet alatt, 600 mm hosszú) 15 000-30 000 dollárba kerül. Egy nagy, összetett D2 acél szerszám egy szénszálas profilhoz (10 000 mm² keresztmetszet felett, 1,200 mm hosszú, 6 fűtési zónával) 80 000-150 000 dollárba kerül. A keményfém szerszámok tízszeres szorzót adnak hozzá. A krómozás szerszámonként 2,000-5,000 dollárral növeli a költséget. A szerszám költségét a termelési mennyiséggel arányosan amortizálják – 100 km/év mellett egy 50 000 dolláros szerszám méterenként 0.50 dollárral járul hozzá a termék költségéhez.