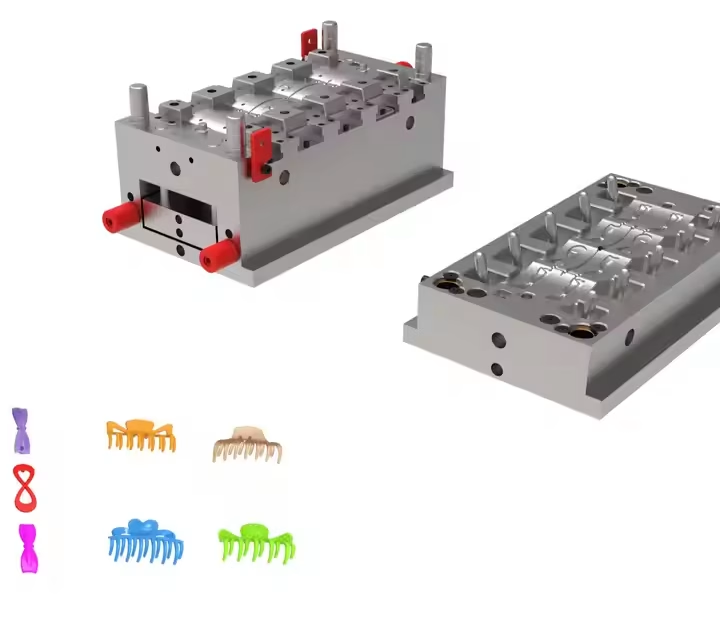
A gyors divat és a személyre szabott fogyasztás korszakában a hajkiegészítő ipar gyorsuló termékiterációt és minőségjavítást követel. A műanyag hajtűgyártás alapvető berendezéseként a formatechnológiai innováció közvetlenül meghatározza az átalakítási hatékonyságot a tervezési koncepcióktól a végtermékekig. Ez a cikk a műanyag hajtűformák gyártási rendszereinek mélyreható elemzését tartalmazza, feltárva a technológiai áttöréseket és az ipari értéket ezen a speciális területen.
Műanyag hajtűformák: A művészet és a mérnöki munka precíz egyensúlya
Reverse Engineering for Styling Design
A modern műanyag hajtűformák fejlesztése 3D szkennelést és CAD fordított modellezést használ. A tervezési vázlatok parametrikus feldolgozáson esnek át, és topológiaoptimalizáló algoritmusok segítségével 3 mm-es pontossággal 0.02D modellekké alakítják át őket. A hajtűkre jellemző összetett ívelt felületeknél a mérnökök a Non-Uniform Rational B-Spline (NURBS) technológiát alkalmazzák a bonyolult minták, például szirmok textúrájának és hullámszéleinek rekonstruálására.
Szerkezeti mechanika szimulációs rendszer
A végeselem-elemzés (FEA) szimulálja az olvadt anyag áramlását a fröccsöntés során, optimalizálva a kapupozíciókat és a hűtőrendszer elrendezését. A masni alakú hajtűtok esetében a Moldflow szimuláció 18%-kal csökkentette a befecskendezési ciklusokat, és 0.15 mm alá csökkentette a termék vetemedését.
Moduláris kombinációs tervezés
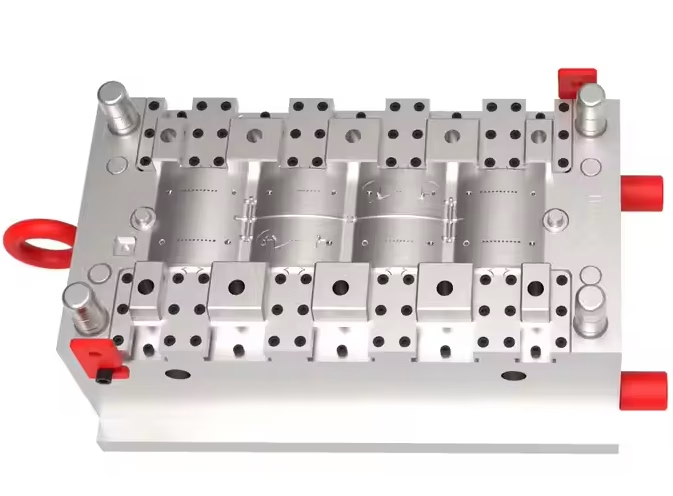
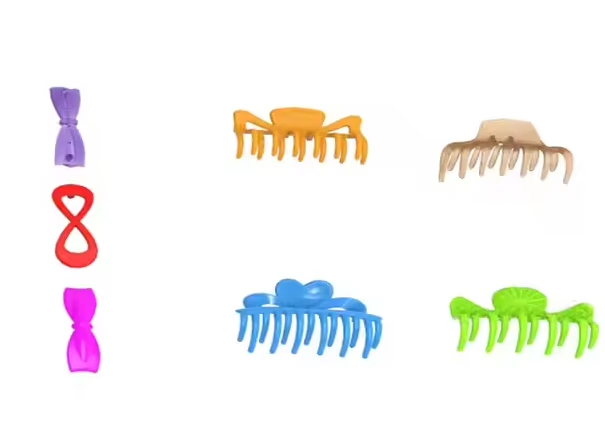
Az iparág vezetői moduláris stratégiákat alkalmaznak 75%-ban szabványosított alapforma-keretekkel, amelyek lehetővé teszik az üregelemek gyors cseréjét. Az „1+5” moduláris rendszer lehetővé teszi, hogy az egyedi formaalapok 5 hajtű kialakításához illeszkedjenek, így az átállási idő 45 percre csökken.
Műanyag hajtűformák gyártási folyamata
Precíziós megmunkálási technológiai mátrix
- Üreges megmunkálás: Az 5 tengelyes CNC központok ±0.005 mm pontosságot érnek el, keményfém szerszámokkal a tükör felületek marásához HRC62 S136 öntőacélon
- Elektródagyártás: A grafitelektródák 0.02-0.03 mm-es kisülési résekkel részletes jellemzőket hoznak létre EDM-en keresztül
- Felületkezelés: A PVD bevonat meghosszabbítja a penész élettartamát 1.5 millió cikluson túl, a TiN bevonat keménysége eléri a HV2300-at
Intelligens hőmérséklet-szabályozás
A konform hűtőcsatornák IoT érzékelőkkel lehetővé teszik a formahőmérséklet dinamikus szabályozását. A fejlett rendszerek fenntartják a ±1.5 ℃ ingadozást, így 40%-kal javítják a zsugorodási sebesség stabilitását.
Mikro-injekciós innovációk
Miniatűr tartozékokhoz (minimális falvastagság 0.3 mm):
- A csavar L/D aránya 16:1-re csökkent 500 mm/s befecskendezési sebesség mellett
- A formába épített nyomásérzékelők ±0.2 MPa csomagolási pontosságot biztosítanak
- A gázzal segített fröccsöntés 99.6%-ra növeli az üreges szerkezet hozamát
Anyagi forradalom: környezetbarát és funkcionális áttörések
Bio-alapú anyagadaptáció
Formamódosítások PLA/PHA biológiailag lebomló anyagokhoz:
- A kapu mérete 30%-kal nőtt a hagyományos anyagokhoz képest
- A formahőmérséklet 75-85 ℃-ra emelve a jobb folyás érdekében
- A dedikált szellőzőrendszerek megakadályozzák a szenesedést
Többfunkciós kompozit öntés
Megoldások fémpor/PETG kompozitokhoz:
- Kemény krómozás (0.015 mm vastagság)
- Kopásálló betétek (volfrámacél HRA90)
- Precíz formahőmérséklet szabályozás 110±2℃-on
Festékmentes folyamatinnováció
A forma textúra átvitele lehetővé teszi:
- Irizáló hatások (VDI3400 A3 szabvány)
- Fémes ecsetminták (0.08 mm-es maratási mélység)
- 3D dombormű-tervek (0.02 mm-es textúra pontosság)
Gyakori kihívások és megoldások
Bontási nehézségek
- Okok: Elégtelen huzatszögek (<1°), rossz a kilökőcsap elrendezése.
- Megoldások: Szögletes emelők, csúszkák vagy formaleválasztó szerek. Vákuumos bontószerszám vékony falra tapad.
Felszíni süllyedési jelek vagy áramlási vonalak
- Optimalizálás: Állítsa be a tömítési nyomást/időt, adjon hozzá szellőzőnyílásokat, vagy váltson nagy átfolyású anyagokra (pl. PP+30% üvegszál). A gázzal segített fröccsöntés (GAIM) kiküszöböli a zsugorodást a vastag részeken.
Rövid penész élettartam
- Rendszeres karbantartás (csatornatisztítás, kopásjavítás) és felületkezelések (krómozás, nitridálás). A lézeres burkolat 0.1–0.3 mm-es kopásálló réteget ad, megháromszorozva az élettartamot.
Színkonzisztencia és kötegeltérés
- Masterbatch diszperzió: A beépített koloriméterrel párosított nagy nyíróhatású keverőcsavarok biztosítják az egyenletes pigmenteloszlást.
- Környezetellenőrzés: A műhely körülményeit 23±2°C-on és ≤50%-os páratartalom mellett tartsa a gyanta nedvességfelvételének megakadályozása érdekében.
Összegzés
A műanyag hajcsipesz megalkotása a kínai gyártás fejlődését tükrözi a „méretvezérelt” a „tech-vezérelt” kiválóság felé. A precíziós tervezés, a mesterséges intelligencia és az anyagtudomány metszéspontjában a hagyományos öntőformakészítés a fejlett gyártás fémjelévé válik. Az elosztott gyártás és a globális együttműködés elmélyülésével a műanyag hajtűformák többé nem korlátozódnak a gyárakra, hanem a tervezést, a fogyasztást és a körkörös gazdaságot összekötő csomópontokká válnak. Ez az utazás nem csak a technikai tudásról szól – ez az ipari gondolkodás újragondolása, bizonyítva, hogy a legkisebb eszközök is képesek feltárni a határtalan lehetőségeket.
>> Ön is kedvelheti
Szabványok és referenciák
A cikkben a következő iparági szabványokra hivatkozunk: