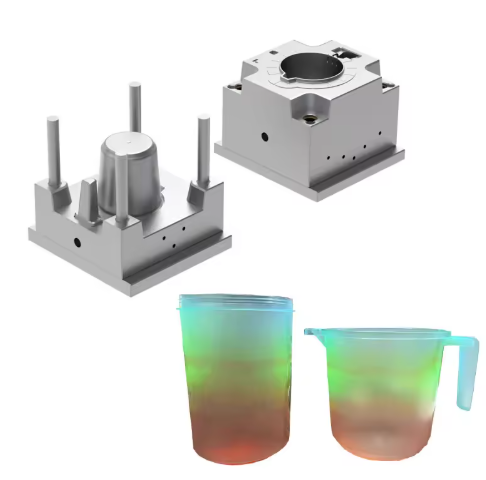
A keverőpoharak kritikus fontosságú alkatrészek az élelmiszer-feldolgozásban és a háztartási készülékekben, amelyek szigorú élelmiszer-biztonsági előírások betartását és kiváló mechanikai teljesítményt igényelnek. Ez az útmutató a keverőpohár-formák acélválasztására, tervezési szempontjaira, gyártási folyamataira és minőségellenőrzésére összpontosít, technikai betekintést nyújtva a kiváló minőségű keverőpohár-alkatrészek gyártásába.
Anyagválasztás és teljesítményparaméterek
S136 rozsdamentes acél
Alkalmazási forgatókönyv : Belső üreg és élelmiszerrel érintkező felületek
Teljesítményparaméterek :
- Keménység: 48-50 HRC
- Felületi érdesség: Ra ≤ 0.4 μm tükörpolírozás után
- Korrózióállóság: Megfelel az FDA 21 CFR 177.2600 szabványnak
- Forma élettartama: 500 000 ciklus PP/PE anyagok esetén
Előnyök :
- Kiváló polírozhatóság sima belső felületekért, amelyek minimalizálják a maradványok felhalmozódását
- Kiváló korrózióállóság, savas élelmiszerekkel való érintkezésre alkalmas
- Alacsony karbantartási igény a folyamatos gyártáshoz
Előedzett acél 718H (P20+Ni)
Alkalmazási forgatókönyv : Szerkezeti elemek, fedelek és fogantyúk
Teljesítményparaméterek :
- Keménység: 28-34 HRC
- Felületi érdesség: Ra ≤ 0.8 μm
- Méretstabilitás: ±0.002 mm/m
- Forma élettartama: 300 000 ciklus
Előnyök :
- Nincs szükség utólagos hőkezelésre, ami csökkenti a gyártási időt
- Kiváló megmunkálhatóság komplex geometriákhoz
- Költséghatékony megoldás az élelmiszerrel nem érintkező alkatrészekhez
Rozsdamentes acél 316L
Alkalmazási forgatókönyv : Speciális élelmiszeripari követelmények
Teljesítményparaméterek :
- Keménység: 20-25 HRC (lágyított)
- Korrózióállóság: 5-ször nagyobb kloridállóság, mint a szénacélé
- Felületkezelés: Ra ≤ 0.8 μm
Előnyök :
- Megfelel az FDA szigorú élelmiszer-kontaktus követelményeinek
- Ideális sótartalmú vagy savas ételek keveréséhez használt poharakhoz
- Kiváló hegeszthetőség komplex formaszerkezetekhez
A keverőpohár forma tervezési és gyártási szempontjai
Pontossági követelmények
Méretbeli tűrések :
- Kritikus méretek: IT7级 (±0.015 mm)
- Falvastagság egyenletessége: ±0.1 mm
- Forgó alkatrészek koncentrikus hibája: ≤ 0.03 mm
Felületi követelmények :
- Belső üreg: SPI #3 bevonat (Ra ≤ 0.4 μm)
- Külső felületek: SPI #4 bevonat (Ra ≤ 0.8 μm)
- Tömítőfelületek: Ra ≤ 0.2 μm a szivárgásmentes teljesítmény biztosítása érdekében
keverőpohár forma szerkezeti kialakítása
Hűtőrendszer :
- 8 mm átmérőjű konform hűtőcsatornák
- Csatornatávolság: 5x átmérő (40 mm)
- Távolság az üreg felületétől: 8 mm
- Hőmérséklet-szabályozási pontosság: ±1°C
Kapurendszer :
- Egyenletes töltéshez ajánlott forrócsatornás kialakítás
- Kapu helye: tartsa távol a funkcionális területeket az áramlási nyomok elkerülése érdekében
- Kapu mérete: 1.2-2.0 mm az alkatrész vastagságától függően
Kilökőrendszer :
- Kiegyensúlyozott kidobócsap elrendezés (minimum 2 mm átmérő)
- Kilökési löket: 1.5-szeres alkatrész magasság
- Merülési szög: 1.5° PP anyagoknál, 2° PE anyagoknál
A keverőpohár-forma gyártási folyamatai
Megmunkálási sorrend :
- Durva marás: A felesleges anyagot el kell távolítani (Ra 6.3 μm)
- Elősimítás: CNC marás (Ra 1.6 μm)
- Hőkezelés: S136 esetében – 1050°C edzés + háromszoros megeresztés
- Simítócsiszolás: Méretpontosság elérése (Ra 0.8 μm)
- Polírozás: Progresszív gyémántpaszta polírozás akár 0.4 μm-ig
Speciális folyamatok :
- Kémiai maratás textúra mintákhoz (ha szükséges)
- Lézerhegesztés komplex elemek javításához
- Elektropolírozás kritikus élelmiszerrel érintkező felületekhez
Minőség-ellenőrzési szabványok
Anyagvizsgálat
- Kémiai összetétel elemzése (spektroszkópia)
- Keménységvizsgálat (50 mm-enként a forma felületén)
- Ultrahangos hibaészlelés (100%-os lefedettség a kritikus területeken)
- Metallográfiai vizsgálat a mikroszerkezet ellenőrzéséhez
méretvizsgálat
- Koordináta mérőgép (CMM) kritikus méretekhez
- Optikai komparátor profilméréshez
- Felületi érdességvizsgálat (üregenként 5 helyen)
- Formaáramlási szimuláció validálása a gyártás előtt
Teljesítményfelmérés
- 500 lövéses gyártási sorozat validálása
- Méretstabilitási ellenőrzés 10 000 ciklus után
- Korrózióállósági vizsgálat (sópermet-teszt: 500 óra)
- Élelmiszerrel való érintkezés megfelelőségi vizsgálata (migrációs vizsgálat az FDA 21 CFR 177 szerint)
A keverőpohár forma alkalmazási és karbantartási útmutatója
Ajánlott feldolgozási paraméterek
PP fröccsöntési paraméterei :
- Henger hőmérséklete: 200-230°C (fúvóka: 210°C)
- keverőpohár forma hőmérséklete: 60-80°C
- Befecskendezési nyomás: 70-90 MPa
- Tartási nyomás: 50-70 MPa (a befecskendezési nyomás 50%-a)
- Hűtési idő: 20-30 másodperc (falvastagságtól függően)
Karbantartási ütemterv
Megelőző karbantartás :
- Naponta: Tisztítsa meg a keverőpohár forma felületét, és ellenőrizze, hogy nincsenek-e rajta törmelékek.
- Hetente: Vezetőcsapok és szánok kenése
- Havonta: Ellenőrizze a hűtőcsatorna áramlási sebességét
- 50 000 ciklusonként:
- Hűtőcsatornák ultrahangos tisztítása
- Üregfelületek polírozása
- Kritikus méretek ellenőrzése
| Kiadás | Okoz | Megoldás |
| Vaku | Elégtelen szorítóerő | Növelje a szorítóerőt 10%-kal |
| Mosogatónyomok | Nem megfelelő csomagolás | Növelje a tartási időt 2 másodperccel |
| Égetési jelek | Gyenge szellőzés | Adjon hozzá 0.015 mm mély szellőzőnyílást |
| Felületi hibák | Penészfertőzés | Ultrahangos tisztítás alkalmazása |
keverőpohár forma Tárolás
- Tárolja klímaszabályozott környezetben (40-60% páratartalom)
- Vigyen fel rozsdagátlót minden acélfelületre
- Tartsa a formát zárt állapotban üregvédőkkel
- Dokumentumkarbantartási előzmények és ciklusszámlálók
Gyakran ismételt kérdések
1. kérdés: Mi az optimális acélválasztás egy 1 millió alkatrészt előállító keverőformához?
A1: Nagy volumenű gyártás (1M+ ciklus) esetén érdemes az S136 rozsdamentes acélt PVD bevonattal (TiN) használni a forma élettartamának meghosszabbítása és a felületminőség megőrzése érdekében.
2. kérdés: Hogyan csökkenthetem a keverőpohár gyártásának ciklusidejét?
A2: Optimalizálja a hűtést konform hűtőcsatornákkal, és növelje a keverőpohár forma hőmérsékletét 80°C-ra, miközben fenntartja a megfelelő hűtési időt a vetemedés megelőzése érdekében.
3. kérdés: Milyen felületkezelésre van szükség a viszkózus anyagokhoz használt keverőpoharakhoz?
A3: Viszkózus anyagok esetén tükrös felületkezelés (Ra ≤ 0.2 μm) ajánlott az anyag tapadásának minimalizálása és a tisztítás megkönnyítése érdekében.
4. kérdés: Hogyan kezeljük a savas élelmiszerekkel való érintkezésből eredő korróziós problémákat?
A4: Használjon 316L rozsdamentes acélt elektropolírozással, és a megmunkálás után biztosítsa a megfelelő passziválást a korrózióállóság fokozása érdekében.
Összegzés
A keverőpoharakhoz használt öntőacél kiválasztásának egyensúlyt kell teremtenie az élelmiszer-biztonsági követelmények, a mechanikai teljesítmény és a gyártásgazdaságosság között. Az S136 rozsdamentes acél kínálja a legjobb általános teljesítményt élelmiszerrel érintkező alkalmazásokhoz, míg a 718H költséghatékony megoldást kínál a szerkezeti elemekhez. Az ebben az útmutatóban ismertetett tervezési irányelvek, gyártási folyamatok és karbantartási eljárások betartásával a gyártók kiváló minőségű keverőpoharakat állíthatnak elő, amelyek következetes teljesítményt nyújtanak és meghosszabbítják a forma élettartamát.
A kulcsfontosságú szempontok közé tartozik a szigorú méretellenőrzés fenntartása, a megfelelő hűtőrendszerek telepítése és az élelmiszer-biztonsági szabványok betartása a teljes gyártási folyamat során. A rendszeres karbantartás és a proaktív minőségellenőrzés elengedhetetlen a szerszám hosszú távú teljesítményének és a termékminőség biztosításához.
>> Ön is kedvelheti
Szabványok és referenciák
A cikkben a következő iparági szabványokra hivatkozunk: