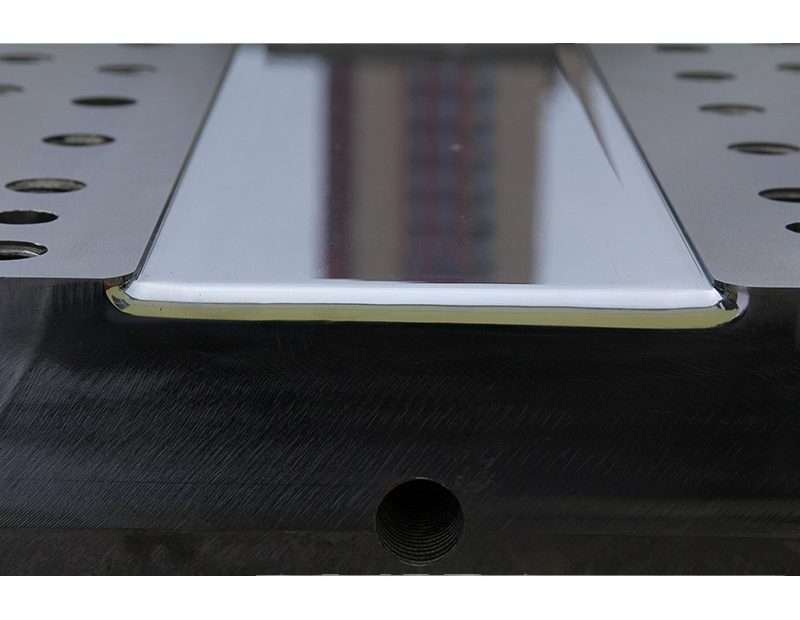
La filière de pultrusion est l'élément central du procédé : un outil de précision qui façonne, compacte et polymérise simultanément les profilés en polymère renforcé de fibres lors de leur passage continu dans sa cavité chauffée. Une filière de pultrusion bien conçue produit des profilés avec une tolérance dimensionnelle de ±0.1 mm, une fraction volumique de fibres supérieure à 60 % et un état de surface inférieur à 0.8 µm Ra, tout en fonctionnant 24 h/24 et 7 j/7 pendant des mois sans révision. Une filière mal conçue génère des rebuts, des délaminations et des ruptures catastrophiques lors de l'étirage, interrompant ainsi la production.
Ce guide technique aborde les paramètres de conception critiques, le choix des matériaux, la gestion thermique et les pratiques de maintenance qui distinguent les filières de pultrusion de qualité industrielle des prototypes défectueux.
Paramètres de conception et exigences de performance
La géométrie de la cavité de la filière de pultrusion doit tenir compte de trois phénomènes distincts : la dilatation thermique de l’acier de la filière (la cavité s’accroît de 0.1 à 0.3 mm à température de fonctionnement), le retrait de la résine lors de la polymérisation (généralement de 5 à 8 % en volume pour le polyester insaturé et de 2 à 4 % pour l’époxy) et l’effet Poisson (le profil se dilate latéralement sous tension axiale). Les dimensions de la cavité à température ambiante sont calculées par rétrocalcul à partir des dimensions du profil fini souhaitées à température ambiante, en ajoutant les tolérances pour chaque effet.
La conception standard de la cavité de la filière comprend trois zones : la zone d’entrée (5 à 15 % de la longueur totale de la filière) présente une conicité de 2 à 5° pour compacter progressivement les fibres humides entrantes et évacuer l’excédent de résine ; la zone de transition (10 à 20 % de la longueur) réduit la conicité à 0.5 à 1° pour une compaction progressive ; et la zone droite (65 à 85 % de la longueur) maintient la section transversale du profil final pendant le durcissement de la résine. La longueur totale de la filière varie généralement de 600 mm pour les petits profils simples (section transversale inférieure à 100 mm²) à 1 500 mm pour les grands profils complexes (section transversale supérieure à 10 000 mm²).
La force de traction requise dépend de la longueur de la filière, du périmètre du profil et du coefficient de frottement entre le composite en cours de polymérisation et la paroi de la filière. Une filière bien conçue, avec un chromage et une géométrie conique appropriés, fonctionne avec une force de traction de 2 à 5 kN pour les profils moyens ; des forces supérieures à 10 kN indiquent un frottement excessif susceptible d'entraîner la rupture des fibres ou des défauts de surface. Le point de gélification — où la résine passe de l'état liquide à l'état solide — doit se situer entre 40 et 55 % de la longueur totale de la filière. Une gélification prématurée (trop précoce dans la filière) provoque une force de traction élevée et des déchirures de surface ; une gélification tardive (trop tardive) entraîne la sortie de profils insuffisamment polymérisés de la filière.
Sélection de l'acier : Matrice comparative des propriétés
L'acier pour filières de pultrusion doit trouver un équilibre entre résistance à l'usure, conductivité thermique, usinabilité et coût pour un outil qui traitera des milliers de kilomètres de verre abrasif et de fibre de carbone au cours de sa durée de vie.
| Nuance d'acier | Dureté (HRC) | Conductivité thermique (W/m·K) | Durée de vie typique de la matrice (km de profil) | Coût relatif |
|---|---|---|---|---|
| P20 (1.2311) | 28-32 | 34-38 | 50-150 (fibre de verre) | 1.0x |
| H13 (1.2344) | 48-52 | 24-28 | 150-400 (fibre de verre) | 2.0x |
| D2 (1.2379) | 58-62 | 20-24 | 300-800 (verre+carbone) | 3.0x |
| 420 inoxydable | 50-54 | 24-28 | 200-500 (résistant à la corrosion) | 2.5x |
| Carbure (WC-Co) | 88-92 HRA | 60-80 | 2 000+ (toutes fibres confondues) | 2-3<br>fois plus rapides |
L'acier P20 est l'acier de référence pour la production de profilés en fibre de verre en volumes modérés. L'acier H13, qui offre une dureté à chaud accrue, est privilégié pour la transformation de résines haute température (époxy, vinylester) à des températures de filière supérieures à 180 °C. L'acier D2 offre la meilleure résistance à l'usure parmi les aciers à outils et est spécifié pour la pultrusion de fibres de carbone, où l'abrasion intrinsèque de ces fibres entraîne une usure des filières P20 en moins de 50 km. Les filières en carbure (composite carbure de tungstène-cobalt) ne se justifient que pour la production de fibres de carbone en très grand volume (plus de 500 km/an), où le surcoût de l'outillage, multiplié par 10, est amorti sur des millions de mètres de profilés.
Le chromage est quasi systématique sur les filières de pultrusion de production. Une couche de chrome dur de 25 à 50 µm d'épaisseur (microfissurée, dureté de 900 à 1 000 HV) réduit le coefficient de frottement de 0.3 à 0.5 (acier sur composite) à 0.1 à 0.15 (chrome sur composite), diminuant ainsi l'effort de traction de 40 à 60 % et multipliant par 2 ou 3 la durée de vie de la filière. Le chrome doit être décapé et rechromé après 200 à 500 km de production, selon le type de fibre et la teneur en charge.
Tolérances dimensionnelles et contraintes de fabrication
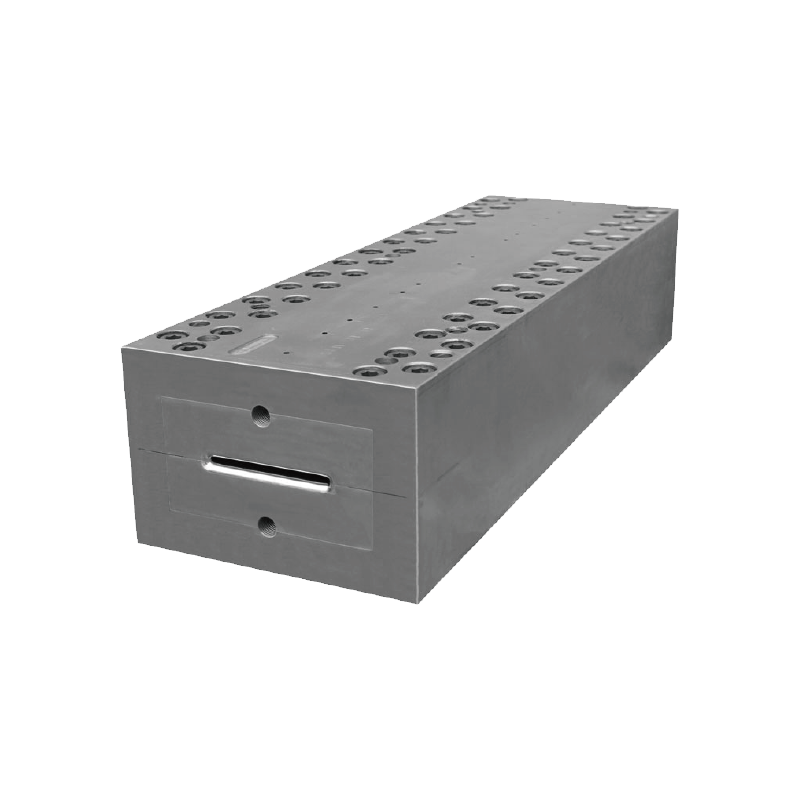
La cavité de la matrice est généralement usinée par commande numérique à partir de deux demi-matrices (supérieure et inférieure) boulonnées ensemble pour former le profil transversal complet. Le positionnement de la ligne de séparation est crucial : elle doit se trouver dans un angle ou sur une arête où une ligne de repère est acceptable, jamais sur une surface d'aspect. Les deux demi-matrices sont alignées à l'aide de goujons de précision (ajustement H7/G6) et serrées par des boulons haute résistance à un couple de 50 à 70 % de la limite élastique.
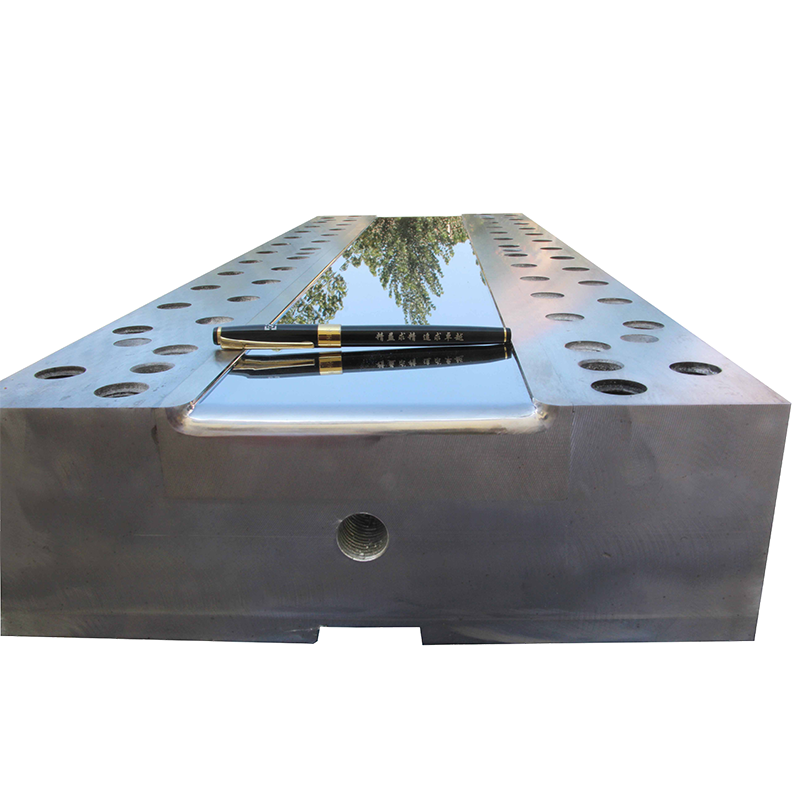
L'état de surface de la cavité est directement transféré à la surface du profilé pultrudé. Pour les profilés architecturaux et automobiles exigeant une finition de classe A, la cavité de la matrice est polie à une rugosité Ra de 0.2 à 0.4 µm à l'aide d'une pâte diamantée, le polissage étant effectué dans le sens de l'étirage (axial, jamais circonférentiel). Les motifs de polissage en quadrillage créent des micro-rainures qui augmentent le frottement et provoquent des stries sur la surface du profilé fini.
La zone d'entrée exige une attention particulière aux rayons de courbure : tous les angles internes de la cavité doivent présenter un rayon d'au moins 0.5 mm. Les angles vifs créent des zones riches en résine, des concentrations de contraintes et endommagent les fibres lors de leur insertion forcée dans la cavité. Les angles externes (arêtes du profil) doivent conserver un rayon minimal de 0.3 mm afin d'éviter l'écaillage du chromage.
Conception du système de chauffage
Les filières de pultrusion sont chauffées électriquement à l'aide de cartouches chauffantes ou de bandes chauffantes insérées dans des alésages de précision pratiqués dans le corps de la filière. Le système de chauffage doit assurer un profil de température précis sur toute la longueur de la filière : généralement de 100 à 120 °C à l'entrée (pour réduire la viscosité de la résine sans amorcer la polymérisation), puis une montée en température jusqu'à 140 à 180 °C dans la zone de polymérisation (selon le système de résine), et un maintien à 160-200 °C sur les 20 à 30 % finaux de la longueur de la filière afin de garantir une polymérisation complète.
Chaque zone de chauffe est contrôlée indépendamment par des boucles PID avec thermocouples intégrés à 3-5 mm de la paroi de la cavité. Une matrice standard comporte 3 à 6 zones de chauffe sur sa longueur, chacune équipée de 2 à 4 cartouches chauffantes. L'objectif est d'obtenir une température uniforme de ±2 °C sur toute la section transversale de la cavité, en tout point de la matrice. Les zones où l'écart de température dépasse ±3 °C entraînent une polymérisation irrégulière : la partie la plus chaude polymérise en premier, ce qui provoque un retrait asymétrique et des déformations.
L'analyse thermique des matrices par éléments finis (FEA) est une pratique courante pour les profils complexes. La simulation modélise le transfert de chaleur des éléments chauffants à travers le corps de la matrice jusqu'au composite, en tenant compte de la réaction exothermique de polymérisation de la résine (généralement de 200 à 400 J/g pour un polyester insaturé). Cette analyse permet d'identifier les zones froides, généralement situées dans les angles internes et éloignées des éléments chauffants, qui nécessitent l'ajout d'éléments chauffants ou un ajustement de la répartition de la puissance.
Liste de vérification de conception : 10 points avant de finaliser
1. Vérifiez que les dimensions de la cavité incluent une marge pour le retrait du composite (0.2 à 0.5 % linéaire pour le verre/polyester ; 0.05 à 0.2 % pour le carbone/époxy) et la dilatation thermique de la matrice.
2. Confirmer que l'angle de conicité d'entrée (demi-angle de 2 à 5°) et la longueur produisent un rapport de compactage de 1.3 à 1.8:1 (volume de fibres humides entrantes par rapport au volume final de la cavité).
3. Vérifiez que le point de gélification prévu (à partir de la cinétique DSC de la résine et du modèle thermique de la matrice) se situe entre 40 et 55 % de la longueur totale de la matrice.
4. Vérifier les spécifications du chromage : chrome dur microfissuré de 25 à 50 μm, 900 à 1 000 HV, poli à ≤ 0.4 μm Ra dans la direction axiale.
5. Assurez-vous que tous les coins intérieurs ont un rayon ≥ 0.5 mm ; tous les coins extérieurs ont un rayon ≥ 0.3 mm.
6. Vérifier que la ligne de séparation est placée sur une surface non cosmétique et scellée avec du silicone haute température ou un verrouillage mécanique.
7. Valider la disposition des zones de chauffage : 3 à 6 zones, thermocouples à moins de 5 mm de la paroi de la cavité, objectif d'uniformité de ±2°C.
8. Vérifiez que la densité de puissance de chauffage ne dépasse pas 6 W/cm² pour les cartouches chauffantes en acier P20 (une densité plus élevée provoque une surchauffe localisée et une durée de vie réduite du chauffage).
9. Inclure des ports d'accès pour thermocouples à 3-5 positions le long de la matrice pour la surveillance du processus.
10. Concevoir le système de montage de la puce pour tenir compte de la dilatation thermique : une extrémité fixe, une extrémité flottant sur des roulements linéaires avec un jeu axial de 2 à 3 mm.
Qu'est-ce qu'une filière de pultrusion ?
Une filière de pultrusion est un outil chauffant de précision qui permet de façonner, de compacter et de polymériser des profilés en polymère renforcé de fibres continues. Elle se compose d'une zone d'entrée conique, d'une zone de transition et d'une zone de polymérisation rectiligne chauffée, généralement fabriquée en acier à outils trempé avec une cavité chromée polie à une finition de surface submicronique.
Combien de temps dure une mortière de pultrusion ?
Une filière en acier P20 utilisée pour le traitement de profilés en fibre de verre a généralement une durée de vie de 50 à 150 km avant de nécessiter un rechromage, et de 300 à 500 km avant que les dimensions de la cavité ne dépassent les tolérances. Les filières en acier D2 pour fibre de carbone ont une durée de vie de 300 à 800 km. Les filières en carbure peuvent dépasser 2 000 km. La durée de vie de la filière dépend principalement du type de fibre (le carbone est 3 à 5 fois plus abrasif que le verre), de la teneur en charge et de la vitesse de traction.
Pourquoi une filière de pultrusion nécessite-t-elle un chromage ?
Le chromage dur (25-50 µm, 900-1 000 HV) réduit le coefficient de frottement entre le composite polymérisé et la paroi de la matrice de 0.3-0.5 à 0.1-0.15, diminuant ainsi la force d'arrachement de 40 à 60 %. Il protège également le substrat en acier des attaques chimiques des composants acides de la résine et de l'usure abrasive due aux fibres et aux particules de charge, prolongeant la durée de vie de la matrice de 2 à 3 fois.
Quel est le coût d'une filière de pultrusion ?
Une filière de pultrusion simple en acier P20 pour un petit profilé (section inférieure à 500 mm², longueur de 600 mm) coûte entre 15 000 et 30 000 $. Une filière complexe en acier D2 pour un profilé en fibre de carbone (section supérieure à 10 000 mm², longueur de 1 200 mm, avec 6 zones de chauffe) coûte entre 80 000 et 150 000 $. Les filières en carbure multiplient le coût par 10. Le chromage ajoute entre 2 000 et 5 000 $ par filière. Le coût de la filière est amorti sur le volume de production : à raison de 100 km/an, une filière à 50 000 $ contribue à hauteur de 0.50 $/mètre au coût du produit.