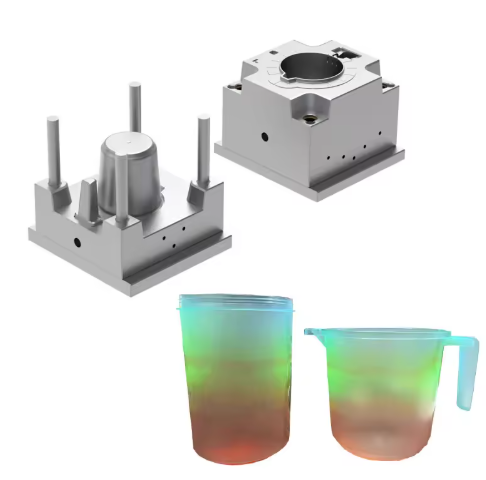
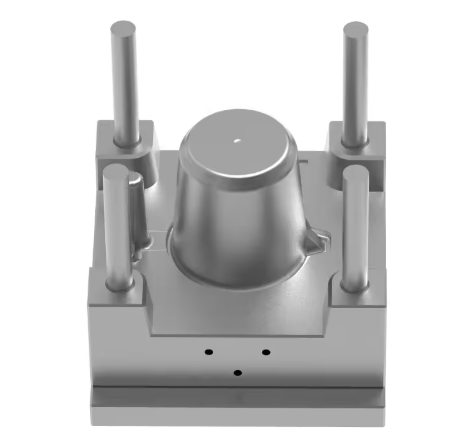
Les gobelets mélangeurs sont des composants essentiels des industries agroalimentaires et des appareils ménagers. Leur fabrication exige le respect rigoureux des normes de sécurité alimentaire et d'excellentes performances mécaniques. Ce guide aborde le choix de l'acier pour moules, les aspects de conception, les procédés de fabrication et le contrôle qualité des moules de gobelets mélangeurs, et fournit des informations techniques précieuses pour la production de composants de haute qualité.
Sélection des matériaux et paramètres de performance
Acier inoxydable S136
Scénario d'application : Surfaces internes et en contact avec les aliments
Paramètres de performance :
- Dureté: 48-50 HRC
- Rugosité de surface : Ra ≤ 0.4 μm après polissage miroir
- Résistance à la corrosion : Conforme aux normes FDA 21 CFR 177.2600
- Durée de vie du moule : 500 000 cycles pour les matériaux PP/PE
Avantages :
- Excellente aptitude au polissage pour des surfaces intérieures lisses minimisant l'accumulation de résidus.
- Résistance supérieure à la corrosion, adaptée au contact alimentaire acide
- Faibles exigences de maintenance pour les cycles de production continus
Acier pré-trempé 718H (P20+Ni)
Scénario d'application : Composants structurels, couvercles et poignées
Paramètres de performance :
- Dureté: 28-34 HRC
- Rugosité de surface : Ra ≤ 0.8 μm
- Stabilité dimensionnelle : ±0.002 mm/m
- Durée de vie du moule : 300 000 cycles
Avantages :
- Aucun traitement thermique ultérieur n'est requis, ce qui réduit le temps de production.
- Excellente usinabilité pour les géométries complexes
- Solution économique pour les composants non destinés au contact alimentaire
Acier inoxydable 316L
Scénario d'application : Exigences particulières en matière de qualité alimentaire
Paramètres de performance :
- Dureté : 20-25 HRC (recuit)
- Résistance à la corrosion : résistance aux chlorures 5 fois supérieure à celle de l’acier au carbone
- Finition de surface : Ra ≤ 0.8 μm
Avantages :
- Conforme aux exigences strictes de la FDA en matière de contact alimentaire
- Idéal pour mélanger les tasses utilisées avec des aliments contenant du sel ou acides
- Excellente soudabilité pour les structures de moules complexes
Considérations relatives à la conception et à la fabrication d'un moule à gobelet mélangeur
Exigences de précision
Tolérances dimensionnelles :
- Dimensions critiques : IT7 (±0.015 mm)
- Uniformité de l'épaisseur de paroi : ±0.1 mm
- Erreur de concentricité pour les pièces rotatives : ≤ 0.03 mm
Exigences relatives à la surface :
- Cavité intérieure : finition SPI n° 3 (Ra ≤ 0.4 μm)
- Surfaces extérieures : finition SPI n° 4 (Ra ≤ 0.8 μm)
- Surfaces d'étanchéité : Ra ≤ 0.2 μm pour garantir une étanchéité parfaite.
Conception de la structure du moule à gobelet mélangeur
Système de refroidissement :
- Canaux de refroidissement conformes de 8 mm de diamètre
- Espacement des canaux : 5 x diamètre (40 mm)
- Distance de la surface de la cavité : 8 mm
- Précision du contrôle de la température : ±1°C
Système de contrôle d'accès :
- Conception à canaux chauds recommandée pour un remplissage uniforme
- Emplacement du portail : éloigner des zones fonctionnelles pour éviter les marques de circulation
- Diamètre du canal d'injection : 1.2 à 2.0 mm selon l'épaisseur de la pièce
Système d'éjection :
- Disposition équilibrée des broches d'éjection (diamètre minimum de 2 mm)
- Course d'éjection : 1.5 fois la hauteur de la pièce
- Angle de dépouille : 1.5° pour les matériaux PP, 2° pour les matériaux PE
Procédés de fabrication des moules à gobelets mélangeurs
Séquence d'usinage :
- Ébauche par fraisage : Éliminer l’excédent de matière (Ra 6.3 μm)
- Semi-finition : Fraisage CNC (Ra 1.6 μm)
- Traitement thermique : Pour S136 – Trempe à 1050 °C + triple revenu
- Rectification de finition : obtenir une précision dimensionnelle (Ra 0.8 μm)
- Polissage : Polissage progressif à la pâte diamantée jusqu’à 0.4 µm
Procédés spéciaux :
- Gravure chimique pour la création de motifs de texture (si nécessaire)
- Soudage laser pour la réparation de structures complexes
- Électropolissage des surfaces critiques en contact avec les aliments
Normes de contrôle de la qualité
Inspection des matériaux
- Analyse de la composition chimique (spectroscopie)
- Contrôle de dureté (tous les 50 mm sur la surface du moule)
- Détection des défauts par ultrasons (couverture à 100 % des zones critiques)
- Examen métallographique pour la vérification de la microstructure
Inspection dimensionnelle
- Machine à mesurer tridimensionnelle (MMT) pour les dimensions critiques
- Comparateur optique pour les mesures de profil
- Contrôle de la rugosité de surface (à 5 emplacements par cavité)
- Validation par simulation d'écoulement du moule avant production
Test de performance
- Validation d'une série de production de 500 tirs
- Contrôle de la stabilité dimensionnelle après 10 000 cycles
- Test de résistance à la corrosion (test au brouillard salin : 500 heures)
- Tests de conformité pour le contact alimentaire (test de migration selon la norme FDA 21 CFR 177)
Instructions d'utilisation et d'entretien du moule à gobelet mélangeur
Paramètres de traitement recommandés
Paramètres de moulage par injection pour le PP :
- Température du canon : 200-230°C (buse : 210°C)
- Température du moule à mélange : 60-80°C
- Pression d'injection : 70-90 MPa
- Pression de maintien : 50-70 MPa (50 % de la pression d'injection)
- Temps de refroidissement : 20 à 30 secondes (selon l’épaisseur de la paroi)
Calendrier de maintenance
Maintenance préventive :
- Quotidiennement : Nettoyer les surfaces des moules à gobelets mélangeurs et vérifier la présence de débris
- Hebdomadaire : Lubrifier les axes de guidage et les glissières
- Mensuellement : Vérifier les débits des canaux de refroidissement
- Tous les 50,000 cycles :
- Nettoyage par ultrasons des canaux de refroidissement
- Polissage des surfaces de la cavité
- Vérification des dimensions critiques
| Question | Causes | Solution |
| Flash | Force de serrage insuffisante | Augmenter la force de serrage de 10 % |
| Marques d'évier | Emballage inadéquat | Prolongez le temps de maintien de 2 secondes. |
| Des marques de brûlure | Mauvaise ventilation | Ajouter une ventilation de 0.015 mm de profondeur |
| Défauts de surface | Contamination par les moisissures | Mettre en œuvre le nettoyage par ultrasons |
Moule à gobelet mélangeur - Conservation
- Conserver dans un environnement à température et humidité contrôlées (40-60 %).
- Appliquer un inhibiteur de rouille sur toutes les surfaces en acier.
- Maintenir le moule en position fermée à l'aide de protecteurs de cavité.
- Historique de la maintenance des documents et comptages cycliques
Questions fréquemment posées
Q1 : Quel est le choix d'acier optimal pour un moule à godet mélangeur produisant 1 million de pièces ?
A1 : Pour une production à grand volume (1M+ cycles), envisagez l'acier inoxydable S136 avec revêtement PVD (TiN) pour prolonger la durée de vie du moule et maintenir la finition de surface.
Q2 : Comment puis-je réduire le temps de cycle de production des gobelets mélangeurs ?
A2 : Optimisez le refroidissement avec des canaux de refroidissement conformes et augmentez la température du moule de la tasse de mélange à 80 °C tout en maintenant un temps de refroidissement approprié pour éviter le gauchissement.
Q3 : Quel type de finition de surface est requis pour les gobelets mélangeurs utilisés avec des matériaux visqueux ?
A3 : Pour les matériaux visqueux, une finition miroir (Ra ≤ 0.2 μm) est recommandée pour minimiser l'adhérence du matériau et faciliter le nettoyage.
Q4 : Comment résoudre les problèmes de corrosion liés au contact avec les aliments acides ?
A4 : Utilisez de l'acier inoxydable 316L avec électropolissage et assurez une passivation appropriée après usinage pour améliorer la résistance à la corrosion.
Conclusion
Le choix de l'acier pour moules de gobelets mélangeurs doit concilier les exigences de sécurité alimentaire, les performances mécaniques et la rentabilité de la production. L'acier inoxydable S136 offre les meilleures performances globales pour les applications en contact avec les aliments, tandis que l'acier 718H constitue une solution économique pour les composants structurels. En suivant les recommandations de conception, les procédés de fabrication et les procédures d'entretien décrits dans ce guide, les fabricants peuvent produire des gobelets mélangeurs de haute qualité, aux performances constantes et à la durée de vie prolongée des moules.
Les points clés à prendre en compte sont le contrôle dimensionnel rigoureux, la mise en place de systèmes de refroidissement adaptés et le respect des normes de sécurité alimentaire tout au long du processus de production. Un entretien régulier et un contrôle qualité proactif sont essentiels pour garantir la performance à long terme des moules et la qualité du produit.
>> Vous aimerez peut-être aussi
Normes et références
Les normes industrielles suivantes sont mentionnées dans cet article :