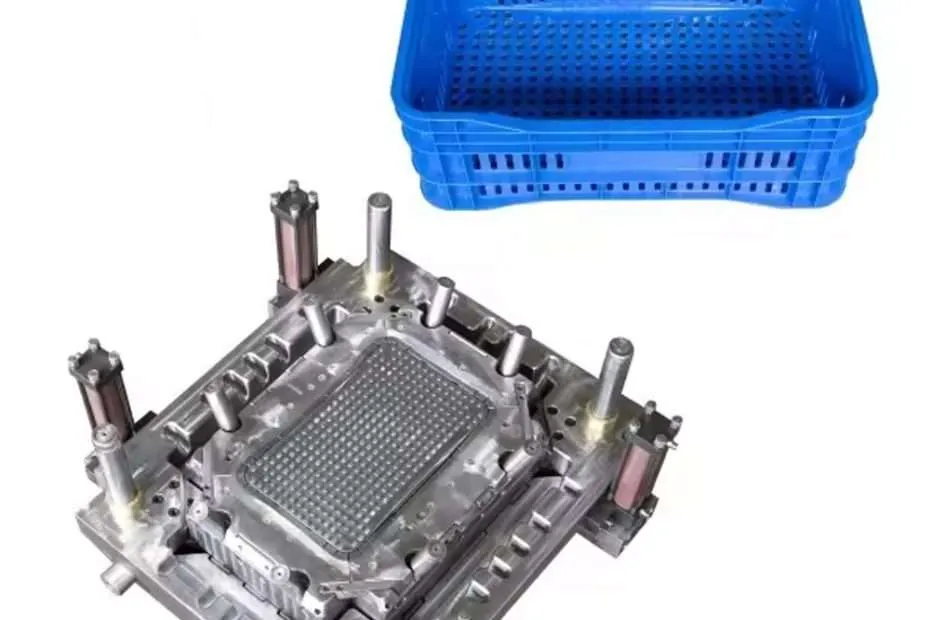
L'orifice d'injection est la plus petite section du système d'alimentation d'un moule, et aussi la plus importante. Un orifice mal positionné ou sous-dimensionné engendre des lignes de soudure, des bavures, des retassures et des brûlures qu'aucun ajustement du processus ne peut corriger. À l'inverse, un orifice correctement dimensionné remplit la cavité uniformément, assure un compactage homogène de la pièce et ne laisse qu'une trace si minime que le client ne la remarque pas. Cet article présente les six types d'orifices les plus courants, les principes physiques régissant leur dimensionnement et une méthode de sélection étape par étape applicable au moulage de thermoplastiques, de thermodurcissables et d'élastomères.
Principes fondamentaux des vannes : chute de pression, taux de cisaillement et gel
Trois phénomènes physiques régissent le fonctionnement de l'orifice d'injection. Premièrement, la chute de pression à travers l'orifice : les orifices plus étroits génèrent des taux de cisaillement plus élevés, ce qui facilite le remplissage des parois fines mais augmente la pression d'injection requise. Deuxièmement, l'échauffement par cisaillement : le polymère s'écoulant à travers un orifice étroit subit une élévation de température de 10 à 30 °C due à la dissipation visqueuse, ce qui diminue temporairement la viscosité et améliore l'écoulement. Troisièmement, le gel de l'orifice : l'orifice doit rester fondu suffisamment longtemps pour transmettre la pression de maintien nécessaire au remplissage, puis se solidifier avant que la vis ne se rétracte afin d'éviter tout reflux.
Le temps de solidification d'une buse circulaire peut être approximé par : t_freeze ≈ (d² / (π² × α)) × ln[(4/π) × (T_melt – T_mold) / (T_eject – T_mold)], où d est le diamètre de la buse, α la diffusivité thermique (environ 0.08 mm²/s pour la plupart des thermoplastiques), T_melt la température de fusion, T_mold la température de la paroi du moule et T_eject la température d'arrêt d'écoulement. Pour une buse de 1.5 mm de diamètre traitant de l'ABS à une température de fusion de 230 °C et une température de moule de 50 °C, le temps de solidification est d'environ 2 à 3 secondes.
| Type de porte | Gamme de tailles typique | La chute de pression | Qualité vestige | Idéal pour |
|---|---|---|---|---|
| Porte de bord/d'injection | 0.8-3.0 mm de diamètre | Low | Mauvais (garniture manuelle) | Grandes pièces, parois épaisses |
| Porte à goupille/sous-marin | 0.5-1.5 mm de diamètre | Modérée | Bon (cisaille automatique) | Multicavités, automatisé |
| Accès pour les fans | 0.5-2.0 mm d'épaisseur | Low | Moyen | Pièces plates, optiques |
| Porte de diaphragme | 0.5-1.5 mm d'épaisseur | Low | Modérée | Cylindrique, concentrique |
| Conseil pratique (Vanne) | 0.8-3.0 mm de diamètre | Très faible | Excellent | Produits cosmétiques de haute qualité, volume élevé |
| Porte des noix de cajou/bananes | 0.5-1.5 mm de diamètre | Modérée | Excellent (caché) | Surfaces cosmétiques |
Edge Gate : La solution idéale pour les grandes pièces
Les injections par le bord alimentent la cavité depuis la ligne de joint, pénétrant dans la pièce par son périmètre. Ce sont les injections les plus simples à usiner et les plus tolérantes quant à la largeur de la fenêtre de procédé. La zone d'injection — la courte section parallèle précédant la cavité — doit avoir une longueur de 0.5 à 1.0 mm afin d'éviter les bavures et d'assurer une rupture nette.
Le dimensionnement des canaux d'injection latéraux obéit à une règle simple : la profondeur du canal est égale à 0.5 à 0.8 fois l'épaisseur de paroi de la pièce à l'emplacement du canal. Pour une épaisseur de paroi de 3 mm, commencez par un canal d'injection de 1.5 à 2.0 mm de profondeur. La largeur du canal doit être de 1.5 à 3.0 fois la profondeur pour un écoulement optimal. La principale limitation des canaux d'injection latéraux réside dans l'étape manuelle d'ébavurage : les contraintes internes autour du canal résiduel peuvent provoquer des fissures si l'opérateur le tord au lieu de le cisailler. L'ébavurage automatisé par couteau chaud améliore la régularité, mais allonge le temps de cycle.
Portes à goupille et porte sous-marines : Débâchage automatisé
Les points d'injection (également appelés points d'injection tunnel ou sous-marins) pénètrent dans la cavité par un canal incliné usiné dans l'une des moitiés du moule. À l'ouverture du moule ou à l'éjection de la pièce, le point d'injection se cisaille automatiquement contre la paroi de la cavité, laissant une petite marque. L'angle d'injection est crucial : 30 à 45° par rapport au plan de joint pour les points d'injection sous-marins standard, et 40 à 60° pour les points d'injection banane/cajou qui pénètrent du côté non visible.
Le diamètre de l'orifice d'injection des thermoplastiques courants suit la formule : d = C × (W_fill)^(1/3), où W_fill représente la masse de la pièce injectée en grammes et C une constante du matériau (0.6 pour le PE/PP, 0.7 pour l'ABS/PS, 0.8 pour le PC, 0.9 pour le POM et 1.0 pour le PA). Pour une pièce injectée de 50 g d'ABS : d ≈ 0.7 × (50)^(1/3) ≈ 2.6 mm. Cette formule empirique constitue un point de départ sûr, assurant un bon compromis entre la perte de charge et le temps de solidification.
Placement des portes : Les cinq règles
L'emplacement du point d'injection détermine le flux de production, et ce flux détermine la qualité des pièces. Cinq règles régissent son positionnement :
1. Injectez le polymère dans la partie la plus épaisse. Il s'écoule des parois épaisses vers les parois fines, et non l'inverse. Injecter le polymère dans une partie fine l'oblige à tenter de remplir une partie plus épaisse en aval, ce qui crée des marques d'hésitation et un mauvais tassement. Positionnez toujours l'orifice d'injection dans la partie à paroi la plus épaisse et laissez le front d'écoulement progresser dans les zones de plus en plus fines.
2. Évitez de placer le point d'injection directement en face des noyaux ou des broches. La division du flux de métal en fusion autour d'un noyau crée une ligne de soudure en aval. Si cela est inévitable, positionnez le point d'injection de manière à ce que la ligne de soudure se forme dans une zone peu sollicitée et non visible ; utilisez un point d'injection plus large afin de réduire la chute de température le long du flux de séparation.
3. Rapport longueur d'écoulement/longueur de la cavité (règle L/t). Pour la plupart des thermoplastiques non chargés, la longueur d'écoulement maximale entre l'orifice d'injection et l'extrémité la plus éloignée de la cavité ne doit pas dépasser 150 à 200 fois l'épaisseur de paroi. Une pièce en ABS de 2 mm d'épaisseur a une limite de remplissage pratique de 300 à 400 mm à partir d'un seul orifice d'injection. Les grades chargés de fibres de verre réduisent ce rapport à 80-120:1 en raison de leur viscosité à l'état fondu plus élevée.
4. Tenez compte de l'emplacement des traces d'injection sur la pièce finie. Pour les surfaces exposées au consommateur (classe A), spécifiez une injection sous-marine côté B ou un système à canal chaud à vanne. Le surcoût lié à une buse d'injection à canal chaud (environ 1 500 à 3 000 $ par buse) est souvent justifié par l'élimination des opérations d'ébavurage secondaires sur les pièces cosmétiques produites en grande série.
5. Équilibrer le remplissage des moules multicavités. Dans un moule multicavités, toutes les cavités doivent se remplir simultanément. Le système de canaux doit être conçu avec des longueurs d'écoulement égales (agencement naturellement équilibré) plutôt que de s'appuyer sur des canaux artificiellement équilibrés qui ne fonctionnent que dans certaines conditions de procédé. Pour les moules à 4 cavités ou plus, une disposition radiale ou en H des canaux garantit un remplissage uniforme d'une cavité à l'autre.
Tableau de référence pour le dimensionnement des portails par matériau
| Source | Profondeur de la porte de bord (mm) | Diamètre de la broche (mm) | Rapport L/t max | Limite de vitesse de cisaillement (1/s) |
|---|---|---|---|---|
| PP (non rempli) | 0.8-2.5 | 0.6-2.0 | 250:1 | 100,000 |
| ABS | 1.0-2.5 | 0.8-2.0 | 200:1 | 50,000 |
| PC | 1.5-3.0 | 0.8-2.5 | 100:1 | 40,000 |
| PA66 (non rempli) | 1.0-2.5 | 0.5-1.8 | 200:1 | 60,000 |
| POM | 1.0-2.5 | 0.8-2.0 | 150:1 | 40,000 |
| PP+30% SG | 1.5-3.0 | 1.0-2.5 | 100:1 | 30,000 |
| PA66+30% GF | 1.5-3.0 | 1.0-2.5 | 80:1 | 25,000 |
| Mélange PC/ABS | 1.2-2.5 | 0.8-2.0 | 150:1 | 40,000 |
Questions fréquemment posées
Comment choisir entre un système d'alimentation à canal froid et un système à canal chaud ?
L'analyse du seuil de rentabilité est simple : les canaux chauds éliminent le meulage des canaux et réduisent le temps de cycle (pas de refroidissement des canaux), mais engendrent un surcoût d'outillage de 1 500 à 3 000 $ par buse. Pour une production en grande série (plus de 100 000 injections par an) avec des résines techniques coûteuses, les canaux chauds sont rentabilisés en 6 à 12 mois. Pour les petites séries ou les résines courantes (PP, PE), les canaux froids avec injection latérale ou sous-marine sont plus rentables. Les buses chaudes à obturation par vanne coûtent environ 500 à 800 $ de plus par buse que les buses chaudes ouvertes, mais éliminent les traces d'injection et les bavures sur la surface de la pièce.
Pourquoi mes pièces présentent-elles des marques de gicleur provenant de la porte d'injection ?
Le phénomène de jet se produit lorsque le flux de matière fondue est projeté à grande vitesse à travers l'orifice d'injection au lieu de se répartir uniformément dans la cavité. Trois causes sont possibles : (1) un orifice d'injection trop petit par rapport au débit de remplissage, créant une vitesse de cisaillement excessive ; (2) une zone d'injection trop courte, empêchant la formation d'un front d'écoulement en fontaine ; (3) un contact de l'orifice d'injection avec la paroi de la cavité trop près de sa sortie. Pour réduire le jet, il est recommandé d'augmenter la taille de l'orifice, d'allonger sa zone d'injection à 1.0-1.5 mm ou de positionner une broche de noyau directement en face de l'orifice.
Quel est le plus petit diamètre pratique pour une porte de garage ?
Pour les thermoplastiques non chargés, 0.5 mm représente le minimum pratique pour un orifice d'injection ; en dessous, le chauffage par cisaillement dégrade le polymère avant que le remplissage ne soit complet. Pour le LSR (caoutchouc de silicone liquide), des orifices de seulement 0.1 à 0.2 mm sont possibles grâce à la faible viscosité du matériau. L'inconvénient de ces orifices très petits est une pression d'injection plus élevée et une plage de paramètres de solidification plus étroite.
Puis-je modifier la taille de la porte d'injection sans modifier le moule ?
Uniquement avec les systèmes à canaux chauds à inserts interchangeables. Sur les moules à canaux froids, les dimensions de l'entrée de coulée sont usinées directement dans l'acier ; augmenter la taille de l'entrée nécessite un usinage supplémentaire, tandis que la réduire requiert généralement une soudure et un réusinage ou l'utilisation d'un insert. C'est pourquoi il est courant, lors de la conception des moules, de sous-dimensionner l'entrée de 10 à 15 % et d'augmenter la taille en cas de problèmes de remplissage ou de compactage.
Pour un aperçu plus détaillé de la sélection de l'acier de moule pour les systèmes de canaux d'alimentation, consultez notre guide de sélection de l'acier de moule.
Pour connaître les directives de conception des points d'injection et les spécifications de fabrication des moules conformes aux normes de l'industrie, veuillez vous référer à la division des technologies de moulage de la Society of Plastics Engineers (SPE).
Normes et références
Les normes industrielles suivantes sont mentionnées dans cet article :
- ASTM D955 — Méthode d'essai normalisée pour mesurer le retrait par rapport aux dimensions du moule. astm.org
- ASTM D638 — Méthode d'essai normalisée pour les propriétés de traction des plastiques. astm.org
- ASTM D790 — Méthodes d'essai normalisées pour les propriétés de flexion des matières plastiques. astm.org