Choix des matériaux : la clé pour équilibrer coût et durabilité
Le choix des matériaux pour les moules de ralentisseurs a un impact direct sur la qualité du produit et l'efficacité de la production. Parmi les aciers couramment utilisés pour les moules, on trouve le P20, le 718H et le H13, chacun présentant des performances et des applications spécifiques. L'acier P20, acier pré-trempé pour moules plastiques, offre un bon polissage et une bonne usinabilité, avec une dureté de 28 à 32 HRC, ce qui le rend adapté aux productions en moyennes séries. L'acier 718H, grâce à des procédés de fusion spéciaux, bénéficie d'une pureté et d'une uniformité accrues, avec une dureté de 33 à 37 HRC. Il offre une meilleure résistance à l'usure et un polissage optimal, ce qui le rend idéal pour les produits exigeant une transparence élevée ou des exigences de surface strictes.
Pour la production en grande série ou les moules complexes à bosses, l'acier à outils pour travail à chaud H13 est le choix idéal. Avec une dureté de 42 à 48 HRC, il présente une excellente résistance à la chaleur et à la fatigue thermique, et supporte les environnements à haute température et haute pression répétés. En production, la durée de vie d'un moule peut varier de 500 000 à 3 000 000 d'injections, selon le choix du matériau et la maîtrise du processus. Par exemple, les moules en acier H13 peuvent atteindre une durée de vie de plus d'un million de cycles dans des conditions d'utilisation et d'entretien appropriées, réduisant ainsi considérablement les coûts de production à long terme.
Une comparaison détaillée des performances des aciers H13 et P20 révèle des différences notables : l’acier H13 offre une dureté de 42 à 48 HRC et une excellente résistance à la fatigue thermique, ce qui le rend adapté à la production en grande série ; l’acier P20, quant à lui, présente une dureté de 28 à 32 HRC et une bonne usinabilité, ce qui le rend idéal pour la production en moyenne série. La durée de vie des moules pour l’acier H13 peut dépasser 1 000 000 de cycles, tandis que celle des moules pour l’acier P20 atteint généralement environ 500 000 cycles (Sources : shxsteels.com, asiatoools.net).
Traitement de surface : un moyen efficace d'améliorer la qualité et de prolonger la durée de vie
Les procédés de traitement de surface des moules à ralentisseurs sont essentiels à la qualité des produits et à la longévité des moules. Parmi les méthodes courantes, on retrouve le polissage, la nitruration et le chromage. Le polissage permet d'atteindre une rugosité de surface inférieure à Ra 0.025 µm, garantissant ainsi des surfaces lisses et réduisant les concentrations de contraintes et les risques de fissuration. Pour les composants transparents de haute précision, un polissage miroir de niveau A1 est nécessaire, exigeant des matériaux de polissage de pointe comme la pâte diamantée et de multiples étapes de traitement minutieuses.
Le traitement de nitruration est un procédé essentiel pour améliorer la dureté et la résistance à l'usure de la surface du moule. Grâce à une nitruration à basse température (généralement entre 500 et 560 °C), une couche de nitrure d'environ 5 à 15 µm d'épaisseur se forme à la surface du moule, atteignant une dureté supérieure à HV850. Ce traitement améliore considérablement la résistance à l'usure et à la corrosion, ce qui le rend particulièrement adapté aux environnements de production difficiles ou aux applications avec des matériaux corrosifs. De plus, la nitruration se déroulant à des températures relativement basses, la déformation du moule est minimale, ce qui élimine le besoin d'une trempe ultérieure et permet de préserver efficacement la précision du moule.
Le chromage améliore principalement l'état de surface, la résistance à l'usure et facilite le démoulage. L'épaisseur du chromage est généralement contrôlée entre 0.005 et 0.01 mm, car une épaisseur excessive peut entraîner un décollement. En pratique, il convient de sélectionner les combinaisons de traitements de surface les plus appropriées en fonction des matériaux et du volume de production afin d'optimiser les coûts.
Les technologies de revêtement avancées ont pris de l'importance dans le traitement de surface : les revêtements PVD (tels que le TiN) atteignent une dureté jusqu'à HV2000, tandis que les revêtements CVD (tels que le TiC) atteignent 3000-4000 HV, améliorant considérablement la résistance à l'usure dans les applications de moules (Sources : jlw-mould.com, hoorenwell.com).
Conception structurelle du moule pour ralentisseur à bosse
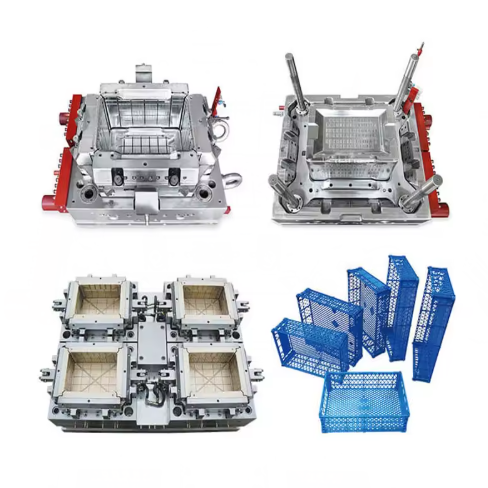
La conception structurelle des moules pour ralentisseurs doit concilier fonctionnalité du produit, efficacité de production et robustesse du moule. Les structures de moules classiques comprennent des composants clés tels que les cavités, les noyaux, les mécanismes de guidage, les systèmes de refroidissement et les systèmes d'éjection. La conception des cavités et des noyaux doit tenir compte de la géométrie du produit afin de garantir un remplissage uniforme et un démoulage aisé. Pour les ralentisseurs présentant des motifs complexes ou des structures spéciales, des mécanismes tels que des glissières et des élévateurs peuvent être nécessaires, ce qui accroît la complexité et le coût du moule.
La conception du système de refroidissement influe considérablement sur l'efficacité de la production et la qualité des produits. L'optimisation des canaux de circulation d'eau permet une répartition uniforme de la température du moule, réduisant ainsi le temps de refroidissement de plus de 30 %. Les conceptions courantes comprennent des canaux de refroidissement droits, étagés ou spiralés, adaptés à la forme et à la taille du moule. Pour les moules à bossage important, le refroidissement par zones garantit des vitesses de refroidissement homogènes, minimisant ainsi la déformation des produits.
La conception du système d'éjection doit garantir un démoulage aisé et prévenir les défauts tels que le blanchiment ou la déformation. Les méthodes d'éjection courantes comprennent les broches d'éjection, les plaques d'éjection et les manchons d'éjection. Pour les pièces de grande surface ou à parois fines, une éjection uniforme multipoint est recommandée. Les conceptions pratiques doivent également prendre en compte la résistance et la rigidité globales du moule afin d'éviter toute déformation ou tout dommage lors d'une utilisation prolongée.
Paramètres du processus de moulage du moule à bosse de vitesse
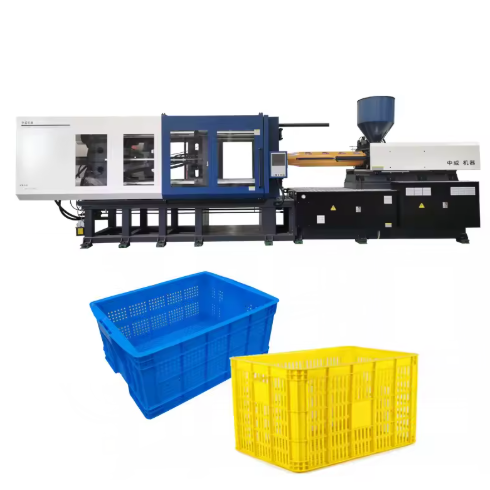
Les paramètres du procédé de moulage influent directement sur la qualité des produits et l'efficacité de la production des ralentisseurs. La température, la pression et la durée d'injection, ainsi que le temps de refroidissement, sont quatre paramètres critiques qui nécessitent une optimisation en fonction des propriétés du matériau et de la structure du produit. Pour les matériaux PP couramment utilisés, la température de fusion est généralement contrôlée entre 200 et 240 °C, la température du moule maintenue entre 40 et 60 °C, la pression d'injection entre 80 et 120 MPa et la pression de maintien entre 60 et 80 % de la pression d'injection.
Le choix de la vitesse d'injection doit optimiser le remplissage et la qualité du produit. Pour les pièces à paroi d'épaisseur uniforme, des vitesses d'injection plus élevées (50 à 80 mm/s) permettent de réduire le temps de remplissage. En revanche, pour les pièces présentant d'importantes variations d'épaisseur, une injection par étapes est nécessaire afin d'éviter les défauts tels que les bulles d'air et les retassures. Le temps de maintien est généralement compris entre un tiers et la moitié du temps de refroidissement, ce qui garantit une bonne compaction du produit et minimise le retrait dimensionnel.
Le temps de refroidissement dépend de l'épaisseur du produit et de la conductivité thermique du matériau. En général, il est de 2 à 3 fois l'épaisseur maximale de la paroi du produit. Pour des produits en PP de 10 mm d'épaisseur, le temps de refroidissement est d'environ 20 à 30 secondes. En production, les régulateurs de température de moule permettent de contrôler précisément la température du moule et, associés à la technologie de mesure de température infrarouge, de surveiller en temps réel les variations de température du produit afin d'optimiser l'efficacité du refroidissement.
Normes industrielles : points de référence garantissant la qualité et la sécurité des produits
La conception et la production des moules pour ralentisseurs doivent respecter des normes industrielles strictes afin de garantir la qualité et la sécurité des produits. Parmi les normes internationalement reconnues figurent la certification ISO 9001 (système de management de la qualité) et la certification TS 16949 (système de management de la qualité pour l'industrie automobile). Ces normes définissent des exigences détaillées pour la conception des moules, le choix des matériaux, les procédés de fabrication et le contrôle qualité, contribuant ainsi à améliorer la constance et la fiabilité des produits.
Concernant les paramètres spécifiques, la précision dimensionnelle du moule doit être maîtrisée à ±0.02 mm près, avec une rugosité de surface Ra ≤ 0.8 μm. Les essais de performance physique du produit comprennent la résistance à la traction, le module de flexion et la résistance aux chocs, qui doivent être conformes aux normes nationales en vigueur. Par exemple, les matériaux en polypropylène (PP) doivent présenter une résistance à la traction d'au moins 20 MPa et un module de flexion d'au moins 1 500 MPa afin de garantir une capacité de charge et une durabilité suffisantes des ralentisseurs.
Par ailleurs, la sécurité des moules est primordiale. Leur conception doit intégrer des dispositifs de sécurité, tels que des systèmes anti-ouverture accidentelle et une protection contre les surcharges, conformément aux normes de sécurité comme les exigences de l'OSHA. Un entretien et une inspection réguliers des moules sont également essentiels pour garantir un fonctionnement sûr à long terme. Cela inclut des contrôles périodiques de l'usure et du serrage des fixations afin d'identifier et de résoudre rapidement tout problème potentiel.
Les normes ISO spécifiques relatives à l'acier à moules comprennent l'ISO 6753-1:2005, qui spécifie les exigences de dureté et de traitement des aciers à moules, et l'ISO 10679, qui définit les normes de composition des aciers à outils pour la fonderie (Source : iso.org).
Tendances du marché
L'industrie des aciers pour moules connaît une croissance soutenue, le marché chinois devant atteindre 60 milliards de yuans d'ici 2025, soit un taux de croissance annuel de 5.5 %. Cette croissance est alimentée par la demande croissante de divers secteurs manufacturiers, notamment l'industrie automobile. Le secteur des véhicules à énergies nouvelles, en particulier, devrait enregistrer une croissance de 15.6 % de la demande en matériaux de moules spécialisés, reflétant l'évolution du secteur vers des composants légers et performants (Sources : Docin.com, Document original).
Grâce à une sélection rigoureuse des matériaux, des traitements de surface de pointe, des conceptions structurelles optimisées, un contrôle précis des procédés et le strict respect des normes, les moules pour ralentisseurs permettent une production performante et de haute qualité, répondant ainsi à l'évolution des exigences du marché. En pratique, des ajustements flexibles, adaptés aux spécificités du produit et aux conditions de production, sont nécessaires pour optimiser la rentabilité et la qualité du produit.