
Huangyanissa toimiva muotinvalmistaja käytti kolme viikkoa SMC:n autoteollisuuden kiinnikemuottia säätääkseen, koska osat juuttuivat jatkuvasti onteloon. Hän yritti suurentaa vetokulmaa. Hän yritti muotin irrotusta. Hän yritti hidastaa puristinta. Mikään ei toiminut, ennen kuin hän otti esiin ejektorin piirustuksen ja tajusi, että ongelma ei ollut irrotuksessa – vaan neljä ejektorin tappia työnsivät tukemattomia ohuita osia taivuttaen osaa sen sijaan, että olisivat työntäneet sitä irti sydämestä.
SMC-muottien ejektorisuunnittelu ei saa samanlaista huomiota kuin lämmitys- tai leikkausreunan suunnittelu. Sen pitäisi. Huono ejektorin asettelu muuttaa muotin, jonka pitäisi kestää 300 000 sykliä, sellaiseksi, joka vaatii uudelleentyöstöä 5 000 syklin jälkeen. Näin saat sen tehtyä oikein ensimmäisellä kerralla.
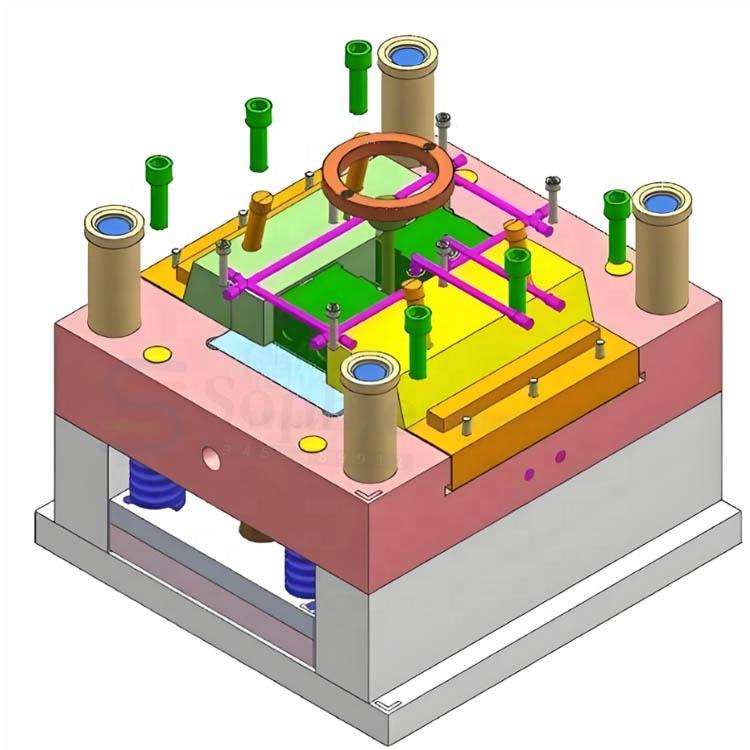
Mitä eroa on SMC-poistossa ja ruiskuvalussa?
Jos olet suunnitellut ejektorijärjestelmiä termoplastisille ruiskuvalumuoteille, unohda suurin osa tietämästäsi. SMC-ruiskuvalumuottien poisto on eri asia.
SMC-osat ovat jäykempiä muotista irrotettaessa. Termoplastiset osat tulevat ulos kuumina ja jonkin verran joustavina – niitä voi taivuttaa irti ytimestä jonkin verran. SMC-osat kovettuvat muotissa 140–160 °C:ssa ja ovat jo täysin ristisilloitettuja muotista irrotettaessa. Ne ovat jäykkiä. Jos ejektori työntää väärään kohtaan, osa ei taivu – se halkeaa tai kohouma katkeaa.
SMC kutistuu vähemmän ja eri tavalla. Termoplastiset osat kutistuvat 0.5–2.0 % jäähtyessään, mikä vetää ne luonnollisesti pois ontelosta ja ytimen päälle – siksi ytimen puolelle asennetaan ejektorit. SMC:n kutistuminen on 0.05–0.3 %, ja se on enimmäkseen kemiallista kutistumista kovettumisen aikana, ei lämpökutistumista. Osa ei "tartu" ytimeen samalla tavalla. Joskus se tarttuu onteloon, mikä tarkoittaa, että ejektorit tarvitaan molemmille puolille.
Ei ole olemassa sellaista ajattelutapaa, että "ejektorin tapin jälki on ok" -ajattelutapaa. SMC-osat sopivat näkyviin auto- ja sähkösovelluksiin. A-luokan pinnalla olevat tapin jäljet ovat hylkytuote. Ruiskuvalu voi peittää B-puolen tapin jäljet. SMC-osat ovat usein ohuempia (2–4 mm), ja B-puoli saattaa silti olla näkyvissä kootussa tuotteessa. Tappien sijoittelulla on enemmän merkitystä.
Vaihe 1: Laske työntövoima
Sinun on tiedettävä, kuinka paljon voimaa tarvitaan osan työntämiseen irti, ennen kuin voit mitoittaa tapit. Peruskaava:
F = μ × A × P
Missä:
– F = työntövoima (N)
– μ = kitkakerroin osan ja muotin teräksen välillä (tyypillisesti 0.15–0.35 SMC:lle P20-teräkselle)
– A = osan ja muotin pinnan välinen kosketuspinta-ala (mm²)
– P = kutistumisesta johtuva kosketuspaine (tyypillisesti 0.5–2.0 MPa SMC:lle)
Kupun kokoinen SMC-osa, jonka sydämen kosketuspinta-ala on 0.3 m² ja μ = 0.25, tarvitsee noin 37.5–150 kN:n irrotusvoiman kutistumispaineesta riippuen. Se on 8–30 irrotustappia 5 kN:n voimalla tappia kohden. Älä arvaa – laske itse.
Kitkakerroin ei ole vakio. Se muuttuu muotin käyttöiän aikana työkalun pinnan kuluessa ja muotin irtoamisaineen kertyessä. Uudet työkalut irtoavat helpommin (μ≈0.15). Paljon käytetyt työkalut, joissa on mikronaarmuja, irtoavat kovemmin (μ≈0.30+). Suunnittele kalliimpaan hintaan tai tulet katumaan sitä 50 000 syklin jälkeen.
Vaihe 2: Valitse ejektorin tyyppi
Neljä ejektorityyppiä kattavat useimmat SMC-sovellukset:
Pyöreät ulostyöntötapit – oletusarvo. Halkaisijat 4–25 mm. SMC:n tapauksessa halkaisijan tulee pysyä yli 8 mm:ssä. Pienemmät taipuvat ulostyöntökuorman alla tai lävistävät osan. Karkaistua H13-terästä, nitrattu pinta. Tapin ja reiän välisen välyksen tulee olla 0.01–0.02 mm – löysempi osa ja SMC-purkaus täyttävät raon ja jumittavat tapin.
Teränpoistajat – kaarille ja ohuille seinämille. Suorakulmainen poikkileikkaus, käytetään, kun pyöreä tappi ei sovi. SMC-kaaret ovat usein 2–3 mm leveitä. 1.5 mm:n teränpoistaja voi toimia, mutta se on hauras. Käytä D2-työkaluterästä HRC 58–60 -kovuudella alle 2 mm:n terille. Kaikki alle 1.2 mm:n ohuemmat terät aiheuttavat ongelmia.
Irrotinlevyt – suurille tasaisille alueille. Irrotinlevy painaa osan koko kehää. Tämä jakaa poistovoiman tasaisesti ja poistaa tapinjäljet kokonaan. Kompromissi: irrotinlevyt lisäävät työkalukustannuksia 3 000–8 000 dollaria ja vaativat ohjausholkkeja ja rajakytkimiä. Kosmeettisiin SMC-osiin, joissa tapinjäljet ovat hyväksyttäviä, se on oikea ratkaisu.
Nostotappien hydraulinen avuste – alileikkausta varten. SMC-osat, joissa on napsautussovitus tai alileikkaus, tarvitsevat nostimia, jotka liikkuvat sivusuunnassa poiston aikana. Ero ruiskuvaluun verrattuna: SMC:n elastisuus on lähes olematon kovettumisen jälkeen, joten nostimen on poistettava alileikkaus kokonaan, eikä vain taivutettava osaa sen ohi.
Vaihe 3: Aseta ejektorit sinne, missä ne todella auttavat
Nastojen sijoittelulla on enemmän merkitystä kuin nastojen lukumäärällä. SMC-muotti, jossa on 20 huonosti sijoitettua ejektoria, toimii huonommin kuin muotti, jossa on 12 hyvin sijoitettua ejektoria.
Paina ripoja ja kohoumia vasten, älä tasaisia pintoja. SMC-osan jäykimmät ominaisuudet ovat kohoumat, kohoumat ja seinämien yhtymäkohdat. Näihin kohtiin työntövoima siirtyy parhaiten. 2.5 mm:n litteää paneelia vasten työntyvä tappi taivuttaa paneelia. Sama tappi, joka painaa paneelin pohjassa olevaa 3 mm:n kohoumaa, työntää koko osaa.
Tasapainota ulostyöntövoima kappaleen painopisteen ympärille. Jos kaikki ulostyöntöelementit ovat samalla puolella, kappale vääntyy ulostyönnön aikana ja juuttuu ytimeen. Tulos: toinen kulma irtoaa, kun taas vastakkainen kulma jää jumiin. Jaa ulostyöntöelementit siten, että syntyvä ulostyöntövoima kulkee 20 mm:n säteellä kappaleen keskipisteestä.
Tuplaa pystysuorien seinien lähellä. Suurin tarttumisvoima on aina pystysuorien seinien ja syvien ripojen lähellä – näillä on suurin kosketuspinta-ala projektiopinta-alayksikköä kohden. Aseta ejektorit 10–15 mm:n päähän pystysuorista seinistä. Älä aseta niitä aivan seinän pohjaan (teräsosasta tulee liian ohut), mutta mene aivan lähelle.
Vältä ohuiden osien painamista. Jos osan paksuus ulostyöntökohdassa on alle 2 mm, tappi lävistää vastakkaisen pinnan tai jättää näkyvän jäljen siihen. Lisää paikallinen alusta – 1 mm paksumpi alue ulostyöntökohdassa – jakaaksesi kuorman. Tämä lisää tuskin lainkaan materiaalia ja estää paljon hylkyä.
Vaihe 4: Aseta iskun pituus ja ajoitus
Ulostyöntöiskun on ylitettävä ytimen korkein kohta. SMC-muottien tapauksessa tämä on tyypillisesti 10–25 mm tasaisille osille ja 30–60 mm osille, joissa on syväripoja. Lisää 5 mm turvamarginaali.
Myös ajoituksella on merkitystä. Jos puristin avautuu ja ulostyöntömekanismit laukeavat osan ollessa vielä kuuma (yli 80 °C), osa on hieman joustavampi ja irtoaa helpommin. Jos puristin odottaa ja osa jäähtyy, se on jäykempi ja sitä on vaikeampi poistaa. Useimmat SMC-linjat irrottavat kappaleen 80–100 °C:n lämpötilassa – riittävän kuumana poistamisen helpottamiseksi, mutta riittävän viileänä, jotta osa ei muotoudu oman painonsa alla.
Yleisiä ejektoriongelmia ja korjauksia
| Ongelma | Todennäköinen syy | Korjata |
|---|---|---|
| Osa tarttuu onteloon (ei ytimeen) | Riittämätön veto ontelon puolella; ontelon pinta liian kiillotettu | Lisää ontelon pystysuoriin 1–2° vetokulmaa; vähennä ontelon pinnan kiillotuskerrosta SPI B-2:een parantaaksesi pidon ydinpuolella. |
| Tappirei'ittimet osan läpi | Tappi liian pieni kuormalle; osa liian ohut tapin kohdalta | Suurenna tapin halkaisija vähintään 8 mm:iin; lisää paikallisesti jopa 3 mm:n paksuista tyynyä tapin kohtaan |
| Tappi taipuu 5 000–10 000 syklin jälkeen | Liian pieni tappi; väärin kohdistettu ejektorilevy | Päivitä suurempaan halkaisijaan tai H13-karkeuteen nitrauksella; tarkista ulostyöntölevyn yhdensuuntaisuus |
| Salamapakkausten poistotapin reikä | Liiallinen tapin ja reiän välinen välys; matalan viskositeetin omaava SMC | Kiristä välys 0.01–0.02 mm:iin; lisää iskuaukon ura tapin ympärille |
| Osa vääntyy ja tarttuu ulostyönnön aikana | Epätasapainoinen ejektorin asettelu | Jaa tapit uudelleen tasapainottaaksesi voimat alueen keskipisteen ympärillä |
| Tappien jäljet näkyvät A-pinnalla | Tappi liian lähellä A-pintaa; riittämätön tyynyn paksuus | Siirrä tappi B-pinnan ominaisuuteen (ripa/uloke); lisää 1 mm:n paikallinen tyyny, jos siirto ei ole mahdollista |
FAQ
Kuinka monta ulostyöntötappia tyypillinen SMC-muotti tarvitsee?
Kupun kokoisessa muotissa (projektiopinta-ala 0.3–0.5 m²) käytetään tyypillisesti 12–20 ulostyöntötappia. Pienemmässä sähkökotelon muotissa niitä on 6–12. Useampi tappi ei ole parempi – jokainen tappi on mahdollinen leimahdusreitti ja huoltopiste. Laske voima ja käytä sitten pienintä määrää oikean kokoisia tappeja sen toimittamiseen.
Pitäisikö minun käyttää ejektoriholkkeja SMC-muottiytimissä?
Ulostyöntöholkit ydintappien ympärillä toimivat – ne ovat vakiona ulokkeissa ja kiinnitysrei'issä. Mutta holkin seinämän paksuuden on oltava vähintään 1.5 mm SMC:n ulostyöntövoimien aikaansaamiseksi. Ohuemmat holkit halkeavat olkapäästä. Jos ulokkeesi on liian pieni 1.5 mm:n holkin seinämälle, käytä irrotuslevyä tai suunnittele uloke uudelleen.
Tarvitsenko ejektorit molempiin muotin puoliskoihin?
Yksinkertaisille geometrioille, joissa on yli 3° vetokulma kaikilla pinnoilla – luultavasti ei. Monimutkaisille osille, joissa on alileikkauksia, nollavetoisia pintoja tai tekstuureja molemmilla puolilla – kyllä. SMC:n pieni kutistuminen tarkoittaa, että et voi luottaa siihen, että osa pysyy luonnostaan toisella puolella. Jos olet epävarma, aseta kaksi pientä ejektoria ontelon puolelle varmuuden vuoksi. Niiden lisääminen olemassa olevaan muottiin maksaa 10 kertaa enemmän kuin niiden lisääminen alkuperäiseen suunnitteluun.
Entä alipaineella avustettu poisto?
Joissakin SMC-muoteissa käytetään imukuppeja työkaluvarsien päässä muotin mekaanisten ejektorien sijaan. Tämä toimii suurille tasaisille kappaleille, joista robotti saa hyvän otteen. Se poistaa neulanjäljet kokonaan. Haittapuolena on, että se on hitaampi (robotin on mentävä puristimeen, tartuttava siihen ja vedettävä takaisin) eikä toimi osille, joilla on epäsäännölliset A-pinnat, joissa kuppien sijoittelu on rajoitettua.