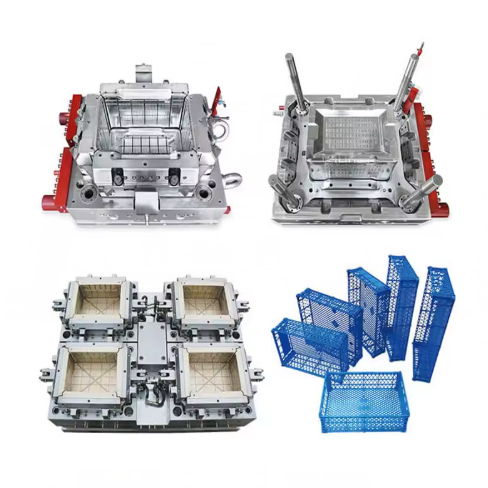
Oikean teräksen valinta hedelmäkorimuottiin on ratkaisevan tärkeää kestävyyden, pinnanlaadun ja elintarviketurvallisuusstandardien noudattamisen varmistamiseksi. Tavallisissa hedelmäkorimuoteissa suositaan esikarkaistuja teräslajeja, kuten P20 tai 718H, niiden tasapainoisen kovuuden (28–32 HRC) ja työstettävyyden ansiosta, mikä tekee niistä sopivia keskikokoisiin tuotantomääriin, jopa 500 000 sykliin asti. Kun tarvitaan suurempaa tarkkuutta tai pidempää muotin käyttöikää – kuten monimutkaisissa hedelmäkorimuoteissa, joissa on ohuet seinämät tai monimutkaiset ristikkokuviot – korroosionkestävä ruostumaton teräs, kuten S136 (45–48 HRC), on ihanteellinen.
Sen kiillotettu pinta estää bakteerien kasvua, mikä on keskeinen ominaisuus elintarvikekäyttöön tarkoitetuissa sovelluksissa. Suurimittaisessa tuotannossa työkaluteräs H13 (42–48 HRC) tarjoaa erinomaisen lämmönjohtavuuden ja kulutuskestävyyden, mikä vähentää ylläpitokustannuksia paljon työskennellessä käytettäessä hedelmäkorimuottia.
Muovausprosessin parametrit hedelmäkorien muotin optimaaliseen suorituskykyyn
Hedelmäkorien muotin valmistuksen tasaisen laadun saavuttaminen riippuu ruiskuvaluparametrien tarkasta hallinnasta. Polypropeenin (PP), yleisimmän hedelmäkorien materiaalin, sulamislämpötila tulisi pitää 200–230 °C:ssa, jotta varmistetaan asianmukainen virtaus ilman laadun heikkenemistä. Ruiskutuspaine vaihtelee tyypillisesti 600–800 baarin välillä, ja pitopaineen on oltava 50–70 % ruiskutuspaineesta, jotta hedelmäkorien muotin ohutseinäisiin osiin ei muodostuisi uppoamisjälkiä. Jäähdytysaika on kriittinen – se on asetettava 15–25 sekunnin välille seinämän paksuudesta riippuen – vääntymisen välttämiseksi, ja muotin lämpötila tulisi pitää 40–60 °C:ssa pinnanlaadun parantamiseksi.
Monimutkaisen geometrian omaavissa hedelmäkorimuoteissa kuumakanavajärjestelmän käyttö lyhentää sykliaikaa 15–20 % ja minimoi materiaalihävikin, mikä tekee siitä kustannustehokkaan vaihtoehdon suurtuotantoon.
Elintarvikkeiden kosketusturvallisuusstandardit hedelmäkorien muottimateriaaleille
Elintarvikekontaktia koskevien määräysten noudattaminen on ehdoton edellytys hedelmäkorimuottien valmistuksessa. Valitun teräksen on täytettävä FDA 21 CFR 177.2600 -standardit, jotka rajoittavat uutettavien raskasmetallien ja lisäaineiden käyttöä. Ruostumaton teräs S136 on erityisen sopiva, koska se ei sisällä myrkyllisiä alkuaineita ja kestää kemiallista liukenemista, vaikka se altistuisi happamille hedelmille. Lisäksi hedelmäkorimuotin pinnan on oltava vapaa bakteereja kantavista mikrohuokosista, joten sen Ra-arvo on ≤0.8 μm. Jälkikäsittelyvaiheet, kuten passivointi tai sähkökiillotus, parantavat korroosionkestävyyttä entisestään varmistaen, että hedelmäkorimuotti pysyy turvallisena elintarvikekontaktissa koko elinkaarensa ajan. Säännöllistä testausta standardin ISO 4531:2019 mukaisesti suositellaan vaatimustenmukaisuuden varmistamiseksi, erityisesti kaupallisissa elintarvikepakkauksissa käytettäville hedelmäkorimuoteille.
Pintakäsittelytekniikat hedelmäkorien homeen pitkäikäisyyden parantamiseksi
Pintakäsittely vaikuttaa suoraan sekä hedelmäkorimuotin suorituskykyyn että lopputuotteen laatuun. Tavallisissa hedelmäkorimuoteissa peilikiillotus (A3-luokka) on välttämätöntä sileän ja tarttumattoman pinnan saavuttamiseksi, joka estää hedelmäjäämien kertymisen ja yksinkertaistaa puhdistusta. Teksturoituja hedelmäkoreja valmistavissa muoteissa laserkaiverrus voi luoda tarkkoja kuvioita (esim. timantti- tai pellavapintaisia) vaarantamatta rakenteellista eheyttä. Kovakromaus (5-10 μm paksuus) on toinen vaihtoehto hedelmäkorimuotin käyttöiän pidentämiseksi, koska se lisää kulutuskestävyyttä 30-40 % ja vähentää kitkaa poiston aikana. Syövyttävissä ympäristöissä, kuten happamien puhdistusaineiden kanssa käytettävissä muoteissa, titaaninitridipinnoite (TiN) tarjoaa erinomaisen suojan, vaikka se lisää 15-20 % hedelmäkorimuotin alkuperäisiin kustannuksiin.
Hedelmäkorin muotin tehokkuuden rakennesuunnittelun näkökohdat
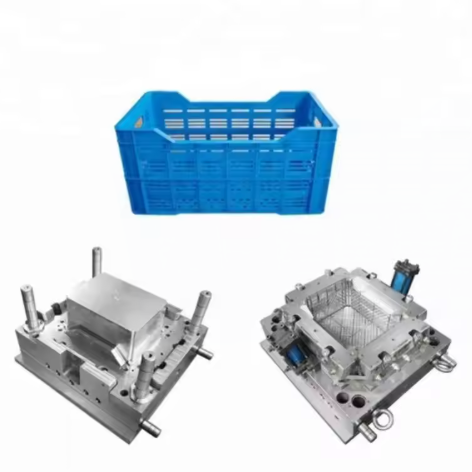
Innovatiivinen rakennesuunnittelu on avainasemassa hedelmäkorimuottien suorituskyvyn optimoinnissa. 1–2°:n vetokulmat sivua kohden ovat välttämättömiä helpon poiston varmistamiseksi, kun taas tasainen seinämän paksuus (2.5–3.5 mm) estää vajoamisjäljet ja vääntymisen. Jäykkyyden parantamiseksi ilman sykliajan pidentymistä tulisi urat suunnitella korkeus-paksuussuhteella 4:1. Pinottavien hedelmäkorien muotissa on oltava tarkat lukitusominaisuudet, joiden toleranssit ovat ±0.05 mm. Lisäksi jäähdytyskanavien sijoittelu on ratkaisevan tärkeää – kanavat tulisi sijoittaa 15–20 mm:n etäisyydelle ontelon pinnasta ja 30–40 mm:n etäisyydelle toisistaan tasaisen jäähdytyksen varmistamiseksi. Monionteloisissa hedelmäkorimuoteissa tasapainotetut jakojärjestelmät ovat välttämättömiä tasaisen täytön ja osien yhtenäisen laadun varmistamiseksi kaikissa onteloissa.
Edistykselliset teknologiat hedelmäkorien muottien valmistuksessa
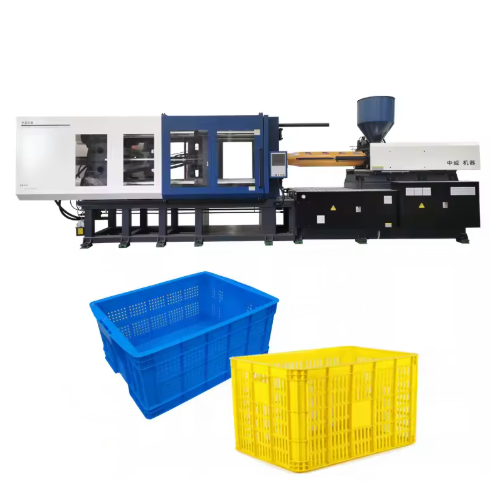
3D-tulostuksen käyttöönotto on mullistanut hedelmäkorimuotin prototyyppien valmistuksen, mahdollistaen monimutkaisten mallien nopean iteroinnin murto-osalla perinteisistä kustannuksista. Suora metallilasersintraus (DMLS) voi tuottaa konformisia jäähdytyskanavia, jotka lyhentävät sykliaikaa jopa 30 % perinteiseen koneistukseen verrattuna. Tietokoneavusteinen suunnitteluohjelmisto (CAE), kuten Moldflow, on nyt standardi sulavirtauksen simulointiin ja hedelmäkorimuotin mahdollisten vikojen ennustamiseen, mikä vähentää yritys- ja erehdysmenetelmään perustuvia iteraatioita. Suurtuotantoa varten automaatiointegraatio – mukaan lukien robottiavusteinen osien poisto ja linjassa tapahtuva laadunvalvonta – parantaa tehokkuutta ja vähentää työvoimakustannuksia. Nämä teknologiat eivät ainoastaan paranna hedelmäkorimuotin suorituskykyä, vaan myös mahdollistavat valmistajille mahdollisuuden vastata räätälöityjen ja kestävien hedelmäkorimallien kasvavaan kysyntään.
Hedelmäkorien homeen pitkäaikaisen käyttöiän huolto ja hoito
Asianmukainen huolto on välttämätöntä hedelmäkorimuotin käyttöiän maksimoimiseksi. Päivittäinen puhdistus elintarvikelaatuisilla muotinirrotusaineilla estää materiaalin kertymisen, kun taas viikoittaisissa tarkastuksissa tulisi tarkistaa kulumisen merkit, kuten naarmut tai korroosio. Ohjaustappien ja ulostyöntöjärjestelmien säännöllinen voitelu vähentää kitkaa ja estää ennenaikaisen vikaantumisen. Ruostumattomasta teräksestä valmistetuille hedelmäkorimuoteille passivointi tulisi suorittaa 50 000 syklin välein korroosionkestävyyden ylläpitämiseksi. Kun hedelmäkorimuottia ei käytetä, se tulee säilyttää ilmastoidussa ympäristössä, jossa on ruosteenestoaineita. Näitä käytäntöjä noudattamalla valmistajat voivat pidentää hedelmäkorimuotin käyttöikää 1–2 miljoonaan sykliin, mikä alentaa merkittävästi pitkän aikavälin tuotantokustannuksia.
Hedelmäkorien muotti-innovaation tulevaisuuden trendit
Hedelmäkorien muottiteollisuus on valmis innovaatioille kestävän kehityksen ja automaation trendien vetämänä. Biohajoavia materiaaleja, kuten PLA:ta, käytetään yhä enemmän, mikä edellyttää muottirakenteita, jotka kestävät alhaisemmat käsittelylämpötilat (170–190 °C) ja nopeammat jäähdytysnopeudet. Älykkäät muotit, joissa on anturit lämpötilan, paineen ja kulumisen seuraamiseksi reaaliajassa, ovat tulossa markkinoille, mikä mahdollistaa ennakoivan huollon ja vähentää seisokkiaikoja. Lisäksi siirtyminen kiertotalouden periaatteisiin edistää modulaaristen hedelmäkorien muottien kehittämistä, joita voidaan konfiguroida uudelleen eri malleihin, mikä vähentää jätettä ja tuotantokustannuksia. Ympäristöystävällisten ja mukautettavien hedelmäkorien kuluttajien kysynnän kasvaessa valmistajien on investoitava joustaviin ja kestäviin hedelmäkorien muottiratkaisuihin pysyäkseen kilpailukykyisinä.
Yhteenvetona voidaan todeta, että hedelmäkorimuottien onnistunut suunnittelu ja valmistus edellyttävät kokonaisvaltaista lähestymistapaa, jossa yhdistyvät materiaalitiede, prosessitekniikka ja määräysten noudattaminen. Valitsemalla oikean teräksen, optimoimalla prosessiparametreja ja hyödyntämällä edistyneitä teknologioita valmistajat voivat tuottaa korkealaatuisia hedelmäkorimuotteja, jotka täyttävät nykyaikaisten elintarvikepakkausten vaatimukset ja varmistavat samalla turvallisuuden ja tehokkuuden. Alan kehittyessä jatkuva materiaalien ja suunnittelun innovointi on avainasemassa uusien mahdollisuuksien avaamisessa hedelmäkorimuottien markkinoille.