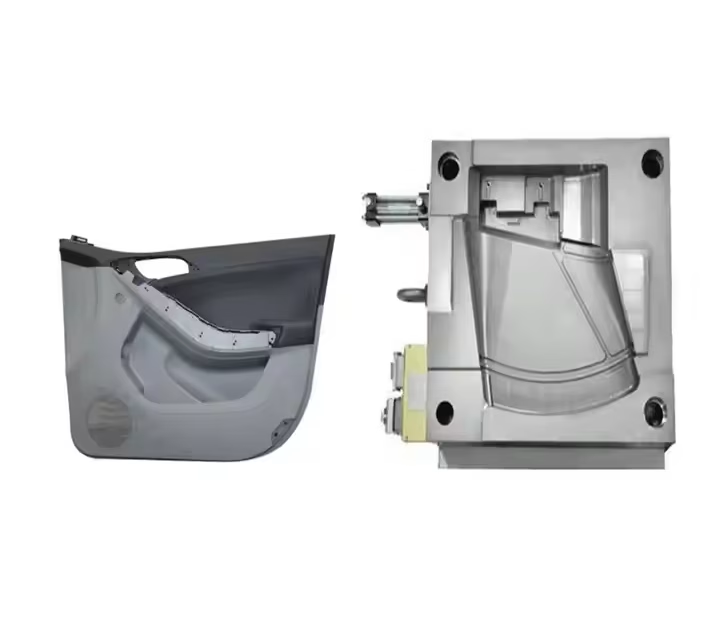
Autojen sisä- ja ulkoverhoilun kriittisenä osana ovipaneelit eivät ainoastaan tarjoa toiminnallista suojaa ja tiivistystä, vaan ne toimivat myös keskeisenä elementtinä ajoneuvojen esteettisessä suunnittelussa. Autoteollisuudessa autojen ovipaneelien muottien kehitys ja valmistuksen laatu määräävät suoraan tuotteen tarkkuuden, tuotantotehokkuuden ja ajoneuvon yleisen laadun. Tämä artikkeli syventyy autojen ovipaneelien muottien suunnitteluperiaatteisiin, valmistusteknologioihin, sovellusskenaarioihin ja tulevaisuuden trendeihin tarjoten systemaattisia näkemyksiä alan ammattilaisille.
Auton ovipaneelien muottien keskeiset suunnittelunäkökohdat
1. Rakennesuunnittelu ja toiminnallinen integrointi
Nykyaikaisten autojen ovipaneelien muottien suunnittelu vaatii kokonaisvaltaista lähestymistapaa, jossa tasapainotetaan rakenteellinen eheys (esim. sisä- ja ulkopaneelit, vahvistusrivat) ja toiminnallinen integrointi (esim. kaiutinritilät, säilytyslokerot, elektronisten moduulien paikat). Esimerkiksi premium-malleissa on usein kosketusnäytöt tai tunnelmavalaistus, mikä edellyttää tarkkaa tilasuunnittelua johdotusta ja kokoonpanoa varten. CAD/CAE-ohjelmisto mahdollistaa 3D-mallinnuksen ja simuloinnin, jotta muottipesän kohdistus voidaan optimoida tuotteen geometrian kanssa.
2. Materiaalivalinta ja prosessin optimointi
Yleisiä muottimateriaaleja ovat esikarkaistut teräkset, kuten P20 ja 718H (kulumiskestävyyden kovuus HRC 30–40). Kevyiden materiaalien trendien myötä pintanitrauksella käsitellyt alumiiniseokset ovat saamassa jalansijaa. Ruiskuvalu on edelleen hallitseva menetelmä, mutta parametrit, kuten muotin lämpötila (±1 °C:n säätö korkeakiiltoisille maalittomille materiaaleille), on räätälöitävä polymeereille, kuten PP:lle, ABS:lle tai PC/ABS-sekoituksille, pintavirheiden välttämiseksi.
3. Poisto- ja jäähdytysjärjestelmän suunnittelu
Monimutkaiset poistojärjestelmät (nostimet, liukusäätimet, hydraulisylinterit) ovat kriittisiä monimutkaisten geometrioiden purkamisessa muotista. Esimerkiksi saksalaisen autonvalmistajan ovipaneelien muotit käyttävät 16 synkronoitua nostinta syvien onteloiden muotista purkamisen haasteisiin. 3D-tulostettujen konformaalisten kanavien kautta tapahtuva konformaalinen jäähdytys parantaa jäähdytystehokkuutta yli 30 %, mikä lyhentää sykliaikoja.
Keskeiset valmistusteknologiat
1. Tarkka työstö
Muottiontelon toleranssien on oltava ±0.02 mm:n sisällä. Viisiaksiaaliset CNC-koneet (esim. DMG MORI DMU -sarja) käsittelevät rouhintaa ja väliviimeistelyä, kun taas kriittiset pinnat vaativat lankakipinätyöstöä (tarkkuus ±0.005 mm) ja peilikipinätyöstöä (karheus Ra ≤0.1 μm). Esimerkiksi Teslan Model Y -autojen ovipaneelien muotit hyödyntävät GF Machining Solutionsin automatisoituja työkalunvaihtojärjestelmiä lyhentääkseen työstöaikaa 15 %.
2. Pintakäsittely ja pinnoitus
Edistykselliset pinnoitteet parantavat kestävyyttä. PVD-pinnoitteet, kuten CrAlN, saavuttavat yli HV 3000 -pinnan kovuuden ja viisi kertaa paremman korroosionkestävyyden. Japanilainen TD (Thermal Diffusion) -käsittely luo 5–10 μm:n vanadiinikarbidikerroksia, jotka sopivat erinomaisesti lasikuitulujitettujen polymeerien muotteihin.
3. Älykäs tarkastus ja virheenkorjaus
Koordinaattimittauskoneet ja sinivaloskannerit tehostavat laadunvalvontaa. Kiinalaisen autonvalmistajan digitaalinen kaksonenjärjestelmä vähensi fyysisten koeajojen määrän kahdeksasta kahteen havaitsemalla 8 % vioista virtuaalisesti. Laserseurantalaitteet varmistavat reaaliaikaisen kalibroinnin muotin kokoonpanon aikana ja optimoivat komponenttien kohdistuksen.
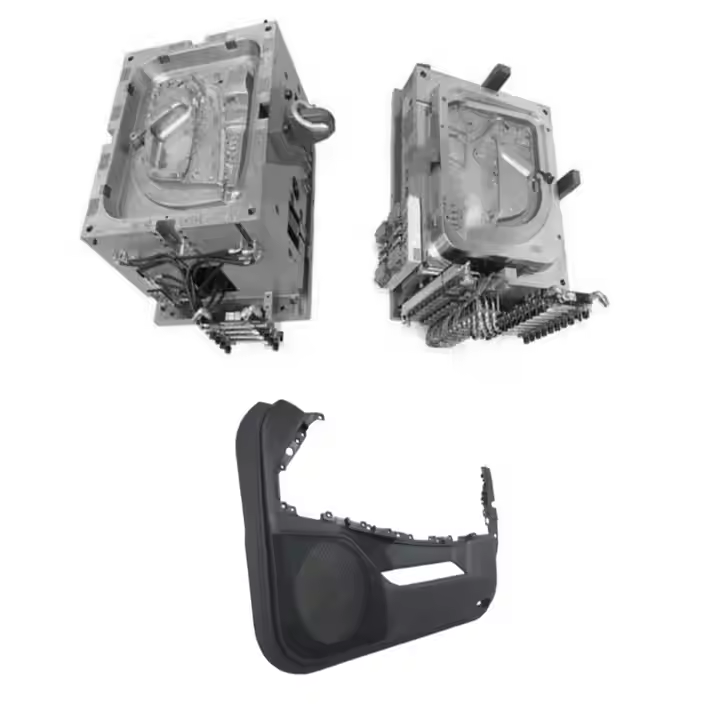
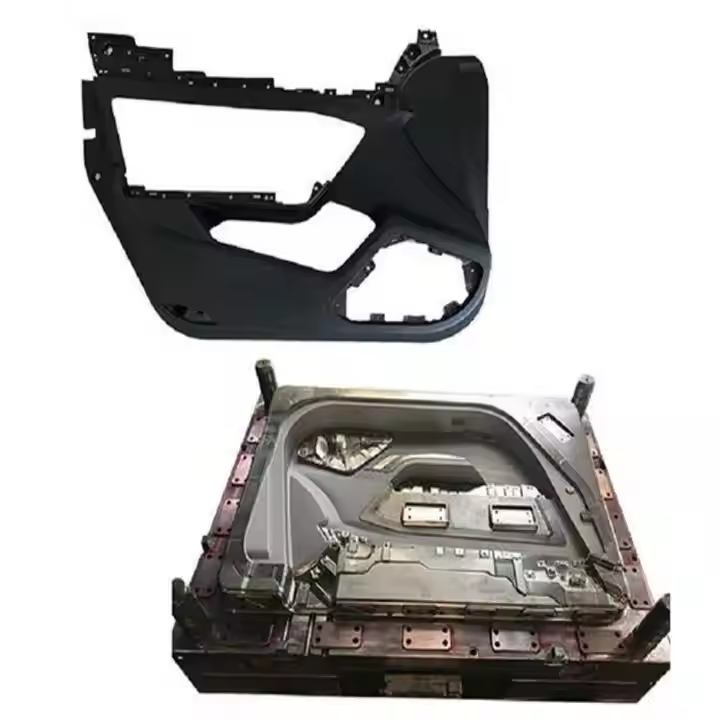
Edistyneet valmistusprosessit
1. Tarkkuustyöstö
| Prosessivaihe | Tekniset kohokohdat | Tarkkuusstandardit |
| Onkalon työstö | 5-akselinen HSM (20,000 XNUMX rpm) | ±0.02 mm ääriviiva |
| Elektrodien valmistus | Grafiitti EDM-kaiverrus | Ra0.4μm pintakäsittely |
| Pintakäsittely | Peilikiillotus (karkeusaste 15000) | ≥95GU kiiltoaste |
2. Erikoistekniikat
TiAlN-pinnoitteet : 3–5 μm:n pinnoitteet, jotka pidentävät muotin käyttöikää >800 000 sykliä
Laserteksturointi : 0.1–0.3 mm syvyyskuviot nahka-/puukuvioefektejä varten
Mikrohuokoinen EDM : 0.2 mm:n tuuletusreiät kaasuloukkujen poistamiseksi
Tapaustutkimukset
Tapaus 1: Piilotettujen ovenkahvojen muotit sähköautoille
NIO ET5:n sähköisesti sisäänvedettävät ovenkahvat vaativat hybridirakenteen, joka on "liukusäädin + nostin + kaasuavusteinen muotti". 0.1 mm:n raon hallinnan ansiosta muotti varmistaa saumattoman toiminnan. Muottivirtausanalyysi optimoi porttien sijainnit hitsauslinjojen poistamiseksi ja lujuusongelmien ratkaisemiseksi.
Tapaus 2: Erittäin ohuen ympäristövalaistuksen integrointi
Mercedes-Benz EQS:n 1.2 mm paksuissa LED-nauhoissa käytetään kaksiruiskuvalua: ensin ruiskutetaan läpinäkyvää PC:tä, ja sen jälkeen pyörivillä muoteilla levitetään valoa estävä valkoinen kerros. Vyöhykeohjatut muottilämpötilat mahdollistavat molekyylitason sitoutumisen, mikä johtaa tasaiseen valon jakautumiseen.
Yleisiä ongelmia ja ratkaisuja
1. Vääntymisen hallinta
- AiheuttaaEpätasainen jäännösjännitysten jakauma
- Ratkaisumme:
- Tasapainotettu juoksujärjestelmä (<5 % virtauksen epätasapaino)
- Dynaaminen muotin lämpötilan säätö (±0.5 ℃)
- Vahvistusrivat (seinämän paksuus 40–60 %)
2. Hitsauslinjan poistaminen
- AiheuttaaSularintaman kohtaamiskulma <135°
- Ratkaisumme:
- Säädetty sulamislämpötila (220–240 ℃ PP:lle)
- Hitsauslinjan siirtorakenteet
- Kaasuavusteisen muovauksen toteutus
Yhteenveto
Sähköajoneuvojen vaatiessa parempaa sisätilojen laatua ja räätälöintimahdollisuuksien kasvaessa autojen ovipaneelien muotit kehittyvät nopeasti kohti huipputarkkuutta, älykkyyttä ja joustavuutta. Tulevaisuuden läpimurrot 3D-tulostetussa konformaalisessa jäähdytyksessä, tekoälyavusteisessa suunnittelussa ja kestävässä valmistuksessa määräävät kilpailukyvyn autoteollisuuden muutoksessa. Vain teknologisen innovaation ja edistyneen valmistuksen syvällisen integroinnin avulla muotinvalmistajat voivat johtaa tätä teollista vallankumousta.