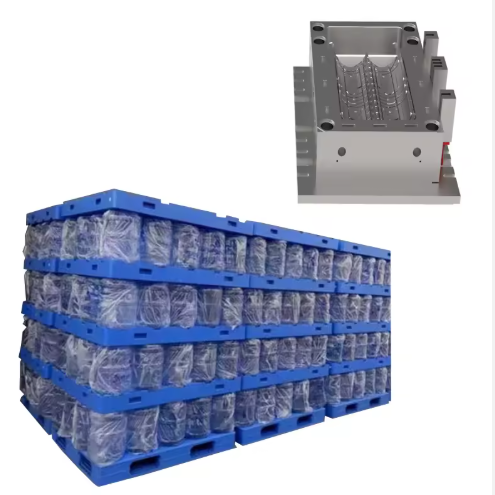
Comprensión de los requisitos del molde para rejilla de agua
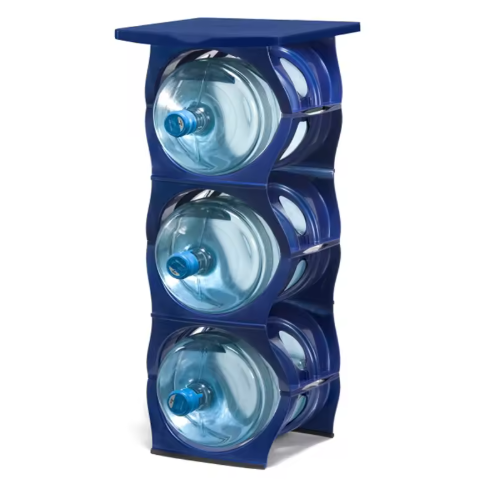
Los moldes para estanterías de agua desempeñan un papel fundamental en la fabricación de soluciones de almacenamiento para diversas industrias, desde la organización doméstica hasta las instalaciones industriales. Estos moldes deben soportar ciclos de producción de alto volumen, manteniendo la precisión dimensional y la calidad de la superficie. Los desafíos únicos del moldeo de estanterías de agua incluyen la creación de espesores de pared uniformes, la garantía de una refrigeración adecuada para una producción eficiente y el diseño duradero para soportar el peso de los contenedores llenos de agua.
El material seleccionado para los moldes de los bastidores de agua debe equilibrar varias propiedades clave: dureza suficiente para resistir el desgaste durante ciclos de inyección repetidos, buena conductividad térmica para un enfriamiento uniforme y tenacidad adecuada para evitar el agrietamiento bajo la tensión de sujeción y expulsión del molde. Además, el material debe ser compatible con los plásticos de moldeo por inyección comunes para los bastidores de agua, generalmente polipropileno (PP) o polietileno (PE), que requieren acabados superficiales específicos para lograr la textura y las características de desmoldeo deseadas.
Selección de materiales para moldes de rejillas de agua
El material óptimo para moldes de rejillas de agua combina durabilidad, maquinabilidad y rentabilidad. Para esta aplicación, se emplea un acero de medio carbono, que proporciona un excelente equilibrio de propiedades mecánicas, adecuado para las exigencias de la producción de rejillas de agua. Este material ofrece la dureza necesaria para mantener la estabilidad dimensional durante miles de ciclos de moldeo, a la vez que es fácil de mecanizar en geometrías de molde complejas.
El acero seleccionado se somete a un tratamiento térmico cuidadosamente controlado para optimizar su rendimiento. El material se calienta a 820-840 °C para una austenización uniforme, seguido de un temple en aceite para alcanzar una dureza de 42-45 HRC en la cavidad del molde y los componentes del núcleo. Un revenido posterior a 550-580 °C durante 2-3 horas reduce las tensiones internas, manteniendo la dureza requerida, lo que resulta en un material de molde con excelente resistencia al desgaste y tenacidad. Este régimen de tratamiento térmico garantiza que el molde resista los ciclos térmicos y las tensiones mecánicas propias de las operaciones de moldeo por inyección de gran volumen.
Parámetros de moldeo por inyección para bastidores de agua
La producción exitosa de estanterías de agua requiere un control preciso de los parámetros de moldeo por inyección para garantizar la calidad de las piezas y la longevidad del molde. El proceso de moldeo comienza con el secado del material para eliminar la humedad, generalmente a 80-90 °C durante 2-3 horas, lo que previene defectos superficiales en el producto final. El perfil de temperatura de la unidad de inyección debe ajustarse con un aumento gradual desde la parte trasera (200-210 °C) hasta la delantera (220-230 °C) para garantizar una plastificación adecuada sin degradación del material.
La presión de inyección es fundamental para llenar completamente la cavidad del molde y evitar tensiones excesivas en sus componentes. Se recomienda una presión inicial de 60-80 MPa, seguida de una presión de mantenimiento de 40-60 MPa, con un tiempo total de inyección de 20-30 segundos, dependiendo de la complejidad de la pieza. La temperatura del molde debe mantenerse entre 40 y 60 °C mediante un sistema de refrigeración de circuito cerrado para garantizar una refrigeración constante de la pieza y reducir el tiempo de ciclo.
La optimización del tiempo de ciclo es esencial para una producción eficiente de estanterías de agua. Un ciclo típico dura entre 45 y 60 segundos, y el tiempo de enfriamiento representa entre el 50 y el 60 % del ciclo total. La expulsión debe estar sincronizada para evitar la deformación de la pieza, con una velocidad inicial de expulsión lenta de 2-3 mm/s que aumenta a 5-8 mm/s una vez que la pieza se libera de la cavidad. Estos parámetros garantizan una tensión mínima tanto en el molde como en la pieza moldeada, lo que reduce las tasas de desperdicio y prolonga la vida útil del molde.
Consideraciones sobre el diseño de la estructura del molde
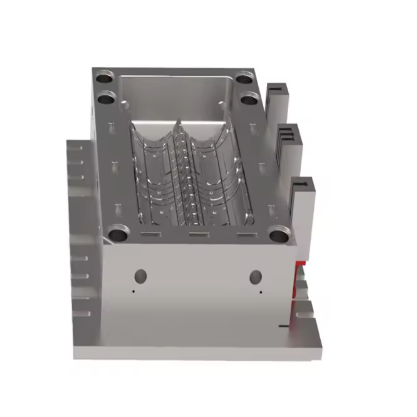
El diseño del molde para rejilla de agua debe considerar varios factores críticos para garantizar la eficiencia de la producción y la calidad de las piezas. La base del molde debe construirse con la rigidez suficiente para evitar la deflexión durante la sujeción, utilizando componentes de molde estandarizados siempre que sea posible para reducir los costos de fabricación. La disposición de la cavidad debe optimizar el flujo y la refrigeración del material, con diseños multicavidad que incorporen sistemas de canales equilibrados para garantizar un llenado uniforme.
El diseño del sistema de refrigeración es especialmente importante para los moldes con bastidor de agua, ya que un enfriamiento uniforme evita la deformación y reduce el tiempo de ciclo. El molde debe incorporar una red de canales de refrigeración de 8-12 mm de diámetro, ubicados a 15-20 mm de la superficie de la cavidad. Para geometrías complejas, se pueden utilizar canales de refrigeración conformados que sigan el contorno de la pieza, garantizando una distribución uniforme de la temperatura. El sistema de refrigeración debe mantener una diferencia de temperatura no superior a 5 °C en toda la superficie del molde.
El diseño del sistema de expulsión debe adaptarse a la superficie, generalmente grande, de las piezas del estante de agua. Se recomienda una combinación de pasadores de expulsión y placas de extracción, con pasadores ubicados de forma que eviten marcas visibles en el producto terminado. La carrera de expulsión debe ser suficiente para eliminar cualquier socavación de la pieza, con un factor de seguridad del 10-15 % añadido a la carrera requerida calculada.
Estándares de la industria y control de calidad
Los moldes para estanterías de agua deben cumplir con estrictos estándares de la industria para garantizar una producción y un rendimiento del producto consistentes. El molde debe diseñarse y fabricarse de acuerdo con los principios de gestión de calidad ISO 9001, con dimensiones críticas controladas a ±0.02 mm. Los requisitos de acabado superficial suelen especificar un valor Ra de 0.8-1.6 μm para las superficies de la cavidad, a fin de lograr la textura y las características de desmoldeo deseadas.
Las pruebas y la validación del molde son esenciales antes de la producción completa. Una prueba exhaustiva del molde debe verificar la precisión dimensional de las piezas moldeadas, la ausencia de defectos superficiales, la eficiencia de enfriamiento adecuada y el rendimiento de expulsión. El molde debe producir piezas que cumplan con todos los requisitos especificados durante al menos 500 ciclos consecutivos antes de su aprobación para producción.
Se requiere un mantenimiento regular para garantizar la longevidad del molde y una calidad constante de las piezas. Un programa de mantenimiento preventivo debe incluir la limpieza de los canales de refrigeración cada 5000 ciclos, la inspección del desgaste de los pasadores guía y bujes, y la verificación de las dimensiones de la cavidad. Cualquier reparación o modificación debe documentarse y registrarse para mantener registros de control de calidad.
Técnicas avanzadas para la optimización de moldes de estanterías de agua
La incorporación de técnicas avanzadas de fabricación puede mejorar significativamente el rendimiento y la longevidad de los moldes de estanterías de agua. Se recomienda utilizar herramientas de ingeniería asistida por computadora (CAE) durante la fase de diseño para simular el llenado, el enfriamiento y la deformación del molde, lo que permite la optimización antes de la fabricación del molde. Esto reduce la necesidad de modificaciones costosas y acorta el ciclo de desarrollo.
Para la producción de alto volumen, los sistemas de canal caliente ofrecen ventajas significativas sobre los de canal frío, reduciendo el desperdicio de material hasta en un 30 % y mejorando la consistencia de las piezas. El canal caliente debe diseñarse con canales de flujo equilibrados y boquillas de tamaño adecuado para el material plástico y la geometría de la pieza.
Los tratamientos superficiales pueden mejorar aún más el rendimiento del molde. Un recubrimiento de nitruro con un espesor de 5-10 μm puede aumentar la dureza superficial a 65-70 HRC, mejorando significativamente la resistencia al desgaste. Para moldes que producen piezas con requisitos estéticos críticos, se puede especificar un acabado pulido espejo (Ra 0.025-0.05 μm), lo que requiere técnicas y equipos de pulido especializados.
Solución de problemas comunes de moho en los estantes de agua
Incluso con un diseño y una fabricación cuidadosos, los moldes para estanterías de agua pueden presentar problemas de producción que requieren solución. La deformación es un problema común, generalmente causado por un enfriamiento desigual o una tensión residual excesiva. Esto se puede solucionar ajustando la disposición del canal de enfriamiento, modificando los perfiles de presión de empaque u optimizando la temperatura del molde.
La formación de rebabas en la línea de separación indica una fuerza de sujeción excesiva, componentes del molde desgastados o desalineación. La inspección regular de las tolerancias de cierre del molde y el mantenimiento de los pasadores guía y bujes pueden prevenir este problema. Si se producen rebabas, puede ser necesario revisar si los insertos de la cavidad están desgastados o ajustar la fuerza de sujeción.
Un acabado superficial deficiente en las piezas moldeadas puede deberse a diversos factores, como una temperatura inadecuada del molde, la contaminación del material o la degradación de la superficie de la cavidad del molde. Mantener una refrigeración adecuada del molde, utilizar materias primas filtradas y secas, e implementar procedimientos regulares de limpieza del molde contribuirán a garantizar una calidad constante de las piezas.
Conclusión
El diseño y la fabricación exitosos de moldes para estanterías de agua requieren un enfoque integral que equilibre la selección de materiales, el tratamiento térmico, los parámetros de moldeo por inyección y el diseño estructural. Siguiendo las directrices descritas en esta guía, los fabricantes pueden producir moldes que ofrecen una calidad constante en las piezas, maximizan la eficiencia de la producción y prolongan su vida útil.
La mejora continua mediante la monitorización y la optimización es esencial para mantener la competitividad en el mercado de estanterías de agua. Implementar programas de mantenimiento preventivo, mantenerse al día con los estándares de la industria y aprovechar las tecnologías de fabricación avanzadas garantizará que los moldes para estanterías de agua satisfagan las cambiantes demandas de volumen de producción, complejidad de las piezas y requisitos de calidad.
Al integrar estos principios en los procesos de diseño y fabricación de moldes, los productores pueden lograr una producción de estanterías de agua confiable y rentable que satisfaga las necesidades tanto de los fabricantes como de los usuarios finales, al tiempo que garantiza el rendimiento del molde a largo plazo y el retorno de la inversión.
Molde para rejilla de agua: preguntas frecuentes
1. ¿Para qué se utiliza un molde para rejilla de agua?
Un molde para rejilla de agua se utiliza para producir rejillas de agua para sistemas de drenaje, almacenamiento o gestión de agua.
2. ¿Qué materiales puede soportar el molde Water Rack?
Es adecuado para FRP, SMC, BMC, plástico y otros materiales compuestos o poliméricos.
3. ¿Se puede personalizar el molde del estante de agua?
Sí, el molde para rejilla de agua se puede personalizar en tamaño, estructura, número de cavidades y acabado de la superficie.
4. ¿Qué procesos de moldeo están disponibles?
Los procesos comunes incluyen el moldeo por compresión, el moldeo por inyección y el moldeo por transferencia de resina.
5. ¿Cuál es el material del molde?
El molde para rejilla de agua generalmente está hecho de acero o aluminio de alta calidad para lograr durabilidad y precisión.
6. ¿Cuál es la vida útil del molde?
Con un mantenimiento adecuado, el molde para estanterías de agua puede soportar una producción de gran volumen y a largo plazo.
7. ¿Proporcionan pruebas de muestra antes de la entrega?
Sí, estamos disponibles el moldeo de prueba y la inspección de muestras antes del envío final.