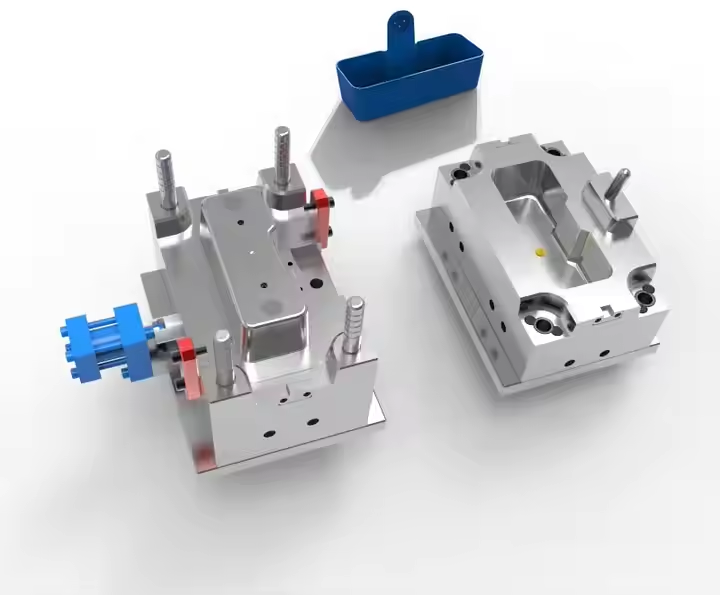
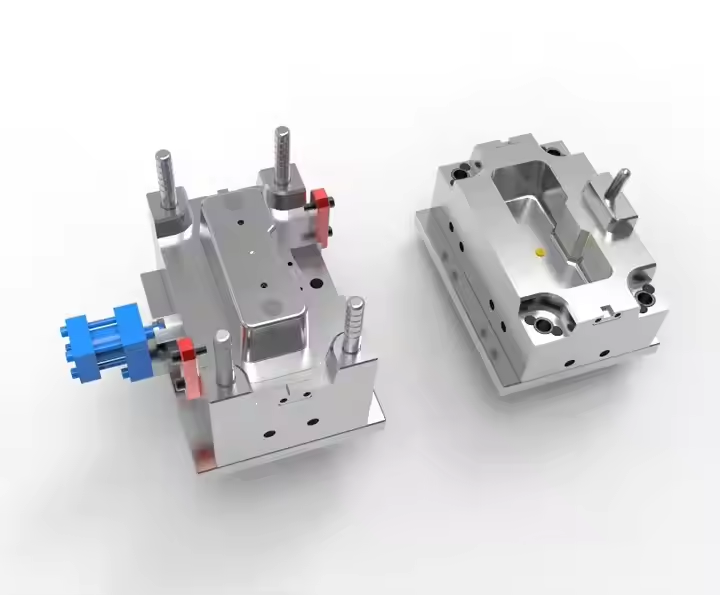
En la era actual de dispositivos inteligentes omnipresentes, los soportes de plástico para teléfonos se han convertido en accesorios esenciales para automóviles, oficinas y hogares. Su producción en masa se basa en tecnología de moldes de alta precisión, donde el diseño y la calidad de fabricación determinan directamente la funcionalidad, la rentabilidad y la competitividad del producto. Este artículo analiza sistemáticamente los aspectos técnicos fundamentales de los moldes de soportes de plástico para teléfonos desde cuatro dimensiones: diseño estructural, ciencia de los materiales, procesos de fabricación y desarrollo inteligente.
Diseño de estructura de moldes para soporte de teléfono
1. Lógica científica del diseño de superficies de separación
La selección de la superficie de separación tiene un impacto crítico en la estética del producto, la eficiencia del desmoldeo y la longevidad del molde. Los principios clave incluyen:
- Evitación geométricaColoque las líneas de separación en superficies sin contacto (p. ej., la parte posterior del portaherramientas). Para portaherramientas con clips retráctiles, adopte superficies de separación compuestas escalonadas y curvas (Figura 1).
- Optimización mecánica:Validar la capacidad de carga mediante análisis de elementos finitos (FEA), asegurando una deformación <0.02 mm bajo presión de inyección.
- Diseño de escape integrado:Incorpore ranuras de microventilación de 0.04 mm de ancho × 0.15 mm de profundidad a lo largo de los bordes de separación con válvulas de vacío (umbral de 0.5 MPa), lo que reduce el tiempo de llenado en un 15 %.
2. Soluciones innovadoras para sistemas de compuertas
Para estructuras de paredes delgadas y múltiples nervaduras (espesor de pared típico: 1.5 mm; nervaduras: 0.8 mm):
- Sistema híbrido de canal caliente/frío: Combine canales calientes controlados por válvula (control ±1 °C) para cavidades principales con canales fríos para cavidades auxiliares, reduciendo el consumo de energía en un 20 %.
- Optimización de compuertas multietapa:Utilice compuertas primarias de Φ1.2 mm (controladas por presión) con cuatro compuertas auxiliares de Φ0.8 mm para eliminar las líneas de soldadura (Figura 2).
- Simulación del flujo de fusión:Utilice Moldflow® para monitorear la distribución de la velocidad de corte, manteniendo los valores máximos por debajo de los umbrales de seguridad (por ejemplo, <50,000 XNUMX s⁻¹ para ABS).
3. Disposición del sistema de refrigeración de alta eficiencia
El rendimiento de refrigeración determina la duración del ciclo (objetivo ≤20 s). Tecnologías clave:
- Canales conformes 3D:Los canales espirales fabricados por fusión de lecho de polvo láser (LPBF) (curvatura R5 mm) mejoran la uniformidad de la temperatura a ±3 °C.
- Disipación de calor mejorada con grafeno:Los recubrimientos de grafeno de 20 μm aumentan la conductividad térmica en un 40%.
- Control dinámico por zonas:Integre módulos PID (±0.5 °C) en las zonas de las bisagras para evitar desviaciones dimensionales por sobrecalentamiento localizado.
Sinergia entre ciencia de materiales y procesos
Controles de moldeo por inyección de precisión
- Inyección multietapa:
- Fase 1 (Llenado): Velocidad de 80 mm/s a 80 MPa para un llenado rápido del molde.
- Fase 2 (Embalaje): 60 MPa a 4 s para compensar la contracción.
- Fase 3 (Enfriamiento): 60°C (ABS)/100°C (PC) con enfriamiento asistido por vacío (-0.3MPa), reduciendo el tiempo de ciclo en un 18%.
- Monitoreo de tensión en el molde:Los sensores de rejilla de Bragg de fibra integrados mantienen una tensión residual <15 MPa a través de un control de empaque adaptativo.
Fabricación de precisión de moldes para soportes de teléfono
1. Selección avanzada de acero para moldes
- Alta longevidad:El acero pulvimetalúrgico ASP-23 (HRC 62-64) triplica la resistencia al desgaste frente al H13 convencional.
- Resistencia a la Corrosión: :Acero inoxidable dúplex 1.4462 (PREN ≥35) para polímeros rellenos de vidrio.
2. Mecanizado de ultraprecisión
- Microfresado de 5 ejes:Logre una tolerancia de ±0.005 mm en las ranuras de clip utilizando herramientas de carburo de Φ0.1 mm.
- Reparación de revestimientos con láser:La deposición de polvo de Stellite 6 restaura el 98% de dureza en superficies desgastadas.
- Verificación de ensamblaje digital:El escaneo con luz azul garantiza una desviación de <0.02 mm de los modelos CAD.
3. Tratamientos superficiales funcionales
- Recubrimientos DLC:Las capas de carbono tipo diamante de 2-4 μm reducen el coeficiente de fricción a 0.1, disminuyendo la fuerza de expulsión en un 30%.
- Grabado de microtextura:El grabado fotoquímico crea patrones antideslizantes (Ra 3.2-6.3 μm), eliminando el recubrimiento secundario.

Sistemas de control de calidad
- Monitoreo en línea
Los moldes para soportes de teléfono integrados con sistemas MES cuentan con matrices de sensores de presión de 16 canales para el seguimiento de la presión de la cavidad en tiempo real. El SPC (Control Estadístico de Procesos) limita el desequilibrio de expulsión a ≤5 %. - Corrección automatizada de moho
Los sistemas de visión de IA detectan el desgaste de la superficie de separación y activan la electroerosión (EDM) para una compensación dimensional automática (precisión: 0.002 mm). - Predicción de la esperanza de vida
Un modelo basado en la teoría del desgaste de Archard predice la vida útil restante del molde (error ≤3 %) analizando 12 parámetros, incluidos los ciclos de expulsión y las variaciones de la fuerza de sujeción.
Fabricación inteligente y transformación sostenible
1. Integración Industria 4.0
- Sistemas de moldes inteligentesLos sensores habilitados para OPC UA (presión/temperatura/desplazamiento) permiten la optimización del proceso en tiempo real a través de la conectividad MES.
- Aplicaciones de gemelos digitales:Los modelos de ciclo de vida predicen las necesidades de mantenimiento (>85% de precisión), minimizando el tiempo de inactividad.
2. Soluciones ecológicas
- Adaptación de materiales de base biológica:Sistemas de compensación térmica ajustables para PHA (contracción del 1.8-2.5%).
- Reciclaje de circuito cerrado:La mezcla de material molido al 15% reduce los costos de material en un 12%.
3. Revolución del diseño modular
- Sistemas de cambio rápido:Los módulos estándar HASCO permiten cambiar de función en 30 minutos.
- Insertos conformados aditivos:Los insertos 18Ni300 impresos con SLM mejoran la eficiencia de enfriamiento en un 50%.
Conclusión
El desarrollo de moldes de plástico para soportes de teléfonos ha evolucionado desde herramientas independientes hasta soluciones sistémicas que integran la ciencia de los materiales, la ingeniería de precisión y las tecnologías digitales. A medida que los polímeros biodegradables, la electrónica integrada y la nanofabricación redefinen los requisitos de la industria, la innovación continua en simulación multiescala y cadenas de procesos inteligentes será crucial para mantener el liderazgo global en el mercado de accesorios inteligentes.
>> También te puede gustar
Estándares y referencias
En este artículo se hace referencia a los siguientes estándares de la industria: