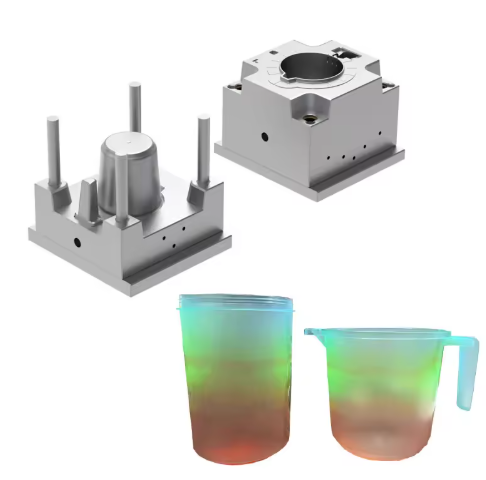
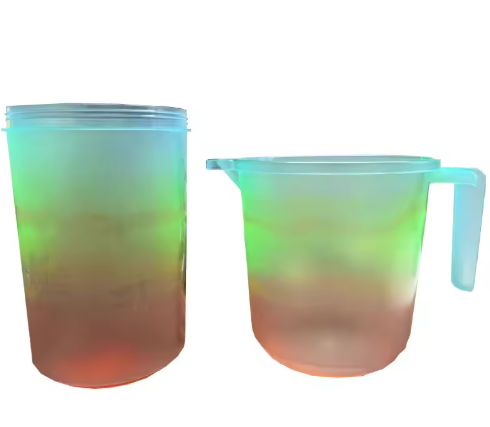
Los vasos mezcladores son componentes esenciales en la industria alimentaria y los electrodomésticos, por lo que requieren el estricto cumplimiento de las normas de seguridad alimentaria y un excelente rendimiento mecánico. Esta guía se centra en la selección del acero para moldes, las consideraciones de diseño, los procesos de fabricación y el control de calidad de los moldes para vasos mezcladores, y ofrece información técnica para la producción de componentes de alta calidad.
Selección de materiales y parámetros de rendimiento
Acero inoxidable S136
Escenario de aplicación : Cavidades internas y superficies en contacto con alimentos.
Parámetros de rendimiento :
- Dureza: 48-50 HRC
- Rugosidad superficial: Ra ≤ 0.4 μm después del pulido espejo
- Resistencia a la corrosión: Cumple con las normas FDA 21 CFR 177.2600
- Vida útil del molde: 500,000 ciclos para materiales PP/PE
Ventajas :
- Excelente capacidad de pulido para superficies interiores lisas que minimizan la acumulación de residuos.
- Resistencia superior a la corrosión, apta para el contacto con alimentos ácidos.
- Requisitos de mantenimiento mínimos para la producción continua
Acero preendurecido 718H (P20+Ni)
Escenario de aplicación : Componentes estructurales, tapas y asas.
Parámetros de rendimiento :
- Dureza: 28-34 HRC
- Rugosidad superficial: Ra ≤ 0.8 μm
- Estabilidad dimensional: ±0.002 mm/m
- Vida útil del molde: 300,000 ciclos
Ventajas :
- No requiere tratamiento térmico posterior, lo que reduce el tiempo de producción.
- Excelente maquinabilidad para geometrías complejas
- Solución rentable para componentes que no entran en contacto con alimentos
Acero Inoxidable 316L
Escenario de aplicación : Requisitos especiales para productos alimenticios
Parámetros de rendimiento :
- Dureza: 20-25 HRC (recocida)
- Resistencia a la corrosión: 5 veces mayor resistencia a los cloruros que el acero al carbono.
- Acabado superficial: Ra ≤ 0.8 μm
Ventajas :
- Cumple con los estrictos requisitos de la FDA para contacto con alimentos.
- Ideal para vasos mezcladores utilizados con alimentos salados o ácidos.
- Excelente soldabilidad para estructuras de moldes complejas
Consideraciones de diseño y fabricación del molde de vaso mezclador
Requisitos de precisión
Tolerancias dimensionales :
- Dimensiones críticas: IT7级 (±0.015 mm)
- Uniformidad del espesor de la pared: ±0.1 mm
- Error de concentricidad para piezas giratorias: ≤ 0.03 mm
Requisitos de superficie :
- Cavidad interna: acabado SPI #3 (Ra ≤ 0.4 μm)
- Superficies exteriores: Acabado SPI #4 (Ra ≤ 0.8 μm)
- Superficies de sellado: Ra ≤ 0.2 μm para garantizar un rendimiento a prueba de fugas
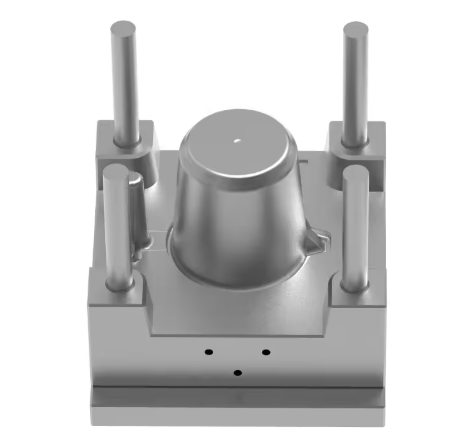
Diseño de la estructura del molde del vaso mezclador
Sistema de refrigeración :
- Canales de refrigeración conformados con un diámetro de 8 mm.
- Espaciado entre canales: 5 veces el diámetro (40 mm)
- Distancia desde la superficie de la cavidad: 8 mm
- Precisión del control de temperatura: ±1°C
Sistema de compuertas :
- Se recomienda un diseño de canal caliente para un llenado uniforme.
- Ubicación de la puerta: mantenga alejadas las áreas funcionales para evitar marcas de flujo.
- Tamaño de la entrada: 1.2-2.0 mm según el espesor de la pieza
Sistema de eyección :
- Disposición equilibrada de los pasadores eyectores (diámetro mínimo de 2 mm)
- Carrera de expulsión: 1.5 veces la altura de la pieza
- Ángulo de desmoldeo: 1.5° para materiales PP, 2° para materiales PE
Procesos de fabricación del molde de vaso mezclador
Secuencia de mecanizado :
- Desbaste: Eliminar el exceso de material (Ra 6.3 μm)
- Semiacabado: Fresado CNC (Ra 1.6 μm)
- Tratamiento térmico: Para S136 – temple a 1050 °C + revenido triple
- Rectificado de acabado: Lograr una precisión dimensional (Ra 0.8 μm)
- Pulido: Pulido progresivo con pasta de diamante hasta 0.4 μm
Procesos especiales :
- Grabado químico para patrones de textura (si es necesario)
- Soldadura láser para la reparación de elementos complejos
- Electropulido para superficies críticas en contacto con alimentos
Estándares de control de calidad
Inspección de materiales
- Análisis de la composición química (espectroscopia)
- Prueba de dureza (cada 50 mm en la superficie del molde)
- Detección de defectos por ultrasonidos (cobertura del 100% en áreas críticas)
- Examen metalográfico para la verificación de la microestructura
Inspección dimensional
- Máquina de medición por coordenadas (MMC) para dimensiones críticas
- Comparador óptico para mediciones de perfil
- Prueba de rugosidad superficial (en 5 ubicaciones por cavidad)
- Validación de la simulación del flujo de molde antes de la producción
Test de rendimiento
- Validación de una tirada de producción de 500 disparos
- Comprobación de la estabilidad dimensional tras 10,000 ciclos
- Ensayo de resistencia a la corrosión (prueba de niebla salina: 500 horas)
- Prueba de conformidad con el contacto con alimentos (prueba de migración según FDA 21 CFR 177)
Instrucciones de aplicación y mantenimiento del molde de vaso mezclador
Parámetros de procesamiento recomendados
Parámetros de moldeo por inyección para PP :
- Temperatura del cilindro: 200-230 °C (boquilla: 210 °C)
- Temperatura del molde del vaso mezclador: 60-80 °C
- Presión de inyección: 70-90 MPa
- Presión de mantenimiento: 50-70 MPa (50% de la presión de inyección)
- Tiempo de enfriamiento: 20-30 segundos (dependiendo del grosor de la pared)
Programa de mantenimiento
Mantenimiento preventivo :
- Diariamente: Limpie las superficies del molde del vaso mezclador y compruebe que no haya residuos.
- Semanalmente: Lubricar los pasadores guía y las correderas.
- Mensualmente: Comprobar los caudales del canal de refrigeración
- Cada 50,000 ciclos:
- Limpieza ultrasónica de canales de refrigeración
- Pulido de superficies de cavidades
- Verificación de dimensiones críticas
| Problema | Causa | Solución |
| Rebaba | Fuerza de sujeción insuficiente | Aumentar la fuerza de sujeción en un 10% |
| Marcas de fregadero | Embalaje inadecuado | Aumentar el tiempo de espera en 2 segundos |
| Quemaduras | Ventilación deficiente | Añadir ventilación de 0.015 mm de profundidad |
| Defectos superficiales | Contaminación por moho | Implementar limpieza ultrasónica |
Almacenamiento del molde del vaso mezclador
- Almacenar en un ambiente con temperatura y humedad controladas (40-60%).
- Aplique inhibidor de óxido a todas las superficies de acero.
- Mantenga el molde en posición cerrada con protectores de cavidad.
- Historial de mantenimiento de documentos y recuentos de ciclos
Preguntas frecuentes
P1: ¿Cuál es la opción óptima de acero para un molde de vaso mezclador que produce 1 millón de piezas?
A1: Para la producción de alto volumen (más de 1 millón de ciclos), considere el acero inoxidable S136 con recubrimiento PVD (TiN) para prolongar la vida útil del molde y mantener el acabado de la superficie.
P2: ¿Cómo puedo reducir el tiempo de ciclo para la producción de vasos mezcladores?
A2: Optimice el enfriamiento con canales de enfriamiento conformados y aumente la temperatura del molde del vaso mezclador a 80 °C mientras mantiene un tiempo de enfriamiento adecuado para evitar deformaciones.
P3: ¿Qué acabado superficial se requiere para los vasos mezcladores utilizados con materiales viscosos?
A3: Para materiales viscosos, se recomienda un acabado espejo (Ra ≤ 0.2 μm) para minimizar la adhesión del material y facilitar la limpieza.
P4: ¿Cómo abordar los problemas de corrosión en el contacto con alimentos ácidos?
A4: Utilice acero inoxidable 316L con electropulido y asegúrese de una pasivación adecuada después del mecanizado para mejorar la resistencia a la corrosión.
Conclusión
La selección del acero para moldes de vasos mezcladores debe equilibrar los requisitos de seguridad alimentaria, el rendimiento mecánico y la rentabilidad de la producción. El acero inoxidable S136 ofrece el mejor rendimiento general para aplicaciones en contacto con alimentos, mientras que el 718H proporciona una solución rentable para componentes estructurales. Siguiendo las directrices de diseño, los procesos de fabricación y los procedimientos de mantenimiento descritos en esta guía, los fabricantes pueden producir vasos mezcladores de alta calidad con un rendimiento constante y una mayor vida útil del molde.
Entre los aspectos clave a considerar se incluyen el control dimensional estricto, la implementación de sistemas de refrigeración adecuados y el cumplimiento de las normas de seguridad alimentaria durante todo el proceso de producción. El mantenimiento regular y el control de calidad proactivo son esenciales para garantizar el rendimiento a largo plazo del molde y la calidad del producto.
>> También te puede gustar
Estándares y referencias
En este artículo se hace referencia a los siguientes estándares de la industria: