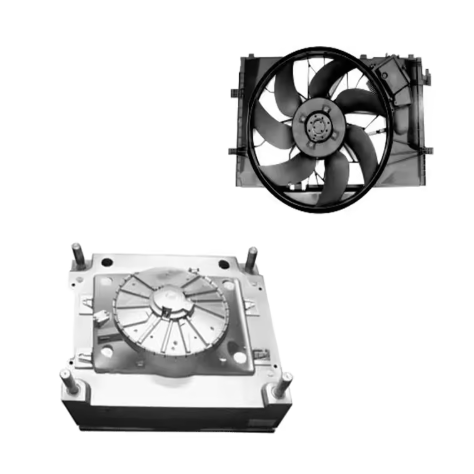
Los sistemas de eyección de moldes de inyección representan entre el 15 % y el 25 % del coste de fabricación del molde y son la causa más común de paradas de producción tras problemas de refrigeración. Un sistema de eyección mal diseñado produce defectos estéticos (marcas de los pasadores de eyección, manchas superficiales), distorsión dimensional o incluso que la pieza se adhiera. Esta guía abarca los parámetros de ingeniería que influyen en el diseño de los sistemas de eyección: dimensionamiento de los pasadores, densidad de disposición, cálculo de fuerzas y métodos de eyección alternativos.
Cálculo de la fuerza de eyección
La fuerza de eyección depende de tres factores: agarre por contracción (la pieza se contrae sobre el núcleo durante el enfriamiento), fricción superficial entre el polímero y el acero del molde, y el ángulo de desmoldeo de la cavidad. La ecuación básica es: F_eject = P_shrink × A_contact × (mu × cos(alpha) – sin(alpha)) / (1 – mu × tan(alpha)), donde P_shrink es la presión de contracción (3-7 MPa para PP/PE sin relleno, 5-15 MPa para polímeros semicristalinos como POM o PA), A_contact es el área de contacto, mu es el coeficiente de fricción (0.3-0.5 para contacto seco acero/polímero) y alpha es el ángulo de desmoldeo en grados.
| Polímero | Tasa de contracción (%) | Presión de contracción típica (MPa) | Ángulo de calado mínimo (grados) |
|---|---|---|---|
| PP (sin rellenar) | 1.5-2.5 | 3-5 | 0.5-1.0 |
| ABS | 0.4-0.7 | 4-6 | 0.5-1.0 |
| PA66 (sin rellenar) | 1.5-2.0 | 5-10 | 1.0-2.0 |
| POM | 1.8-2.5 | 8-15 | 1.0-2.0 |
| PC | 0.5-0.7 | 5-8 | 0.5-1.5 |
| PBT + 30% GF | 0.3-0.8 | 6-10 | 1.0-2.0 |
Para un núcleo de 100 mm de altura con una sección transversal de 50 mm × 50 mm y un ángulo de desmoldeo de 1°, utilizando PP, la fuerza de eyección es de aproximadamente 3-5 kN. La fuerza total del eyector de la máquina debe ser de 2 a 3 veces la fuerza de eyección calculada para compensar la contracción desigual y el desgaste del molde durante la producción.
Dimensionamiento y disposición de los pasadores eyectores
Los pasadores eyectores estándar tienen diámetros que van desde 1 mm hasta 25 mm. Como regla general, utilice el diámetro mayor que se ajuste al espacio disponible. El espesor de la pared del pasador (el material entre el diámetro exterior del pasador y la superficie del núcleo) debe ser de al menos 3-5 mm para pasadores de menos de 6 mm de diámetro, y de 5-8 mm para pasadores de mayor diámetro. La separación entre pasadores no debe exceder los 40-60 mm en áreas planas. Cada pasador debe colocarse a una distancia máxima de 10-15 mm de una nervadura, saliente o pared lateral para evitar la deformación localizada de la pieza.
La sección transversal total de todos los pasadores eyectores debe ser del 1 al 3 % de la superficie proyectada de la pieza. Para una pieza con una superficie proyectada de 0.1 m², utilice una sección transversal total de pasador de 10 a 30 cm². Esto evita que los pasadores atraviesen la pieza o dejen marcas visibles en la superficie.
Ver galería
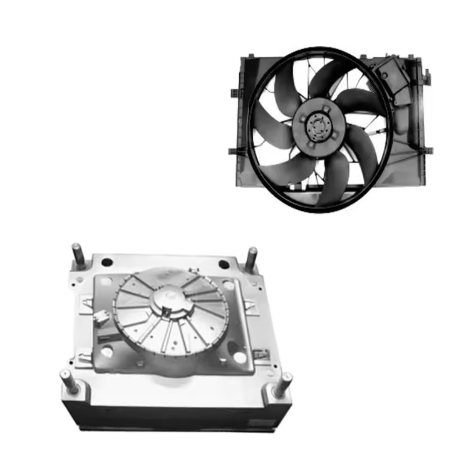
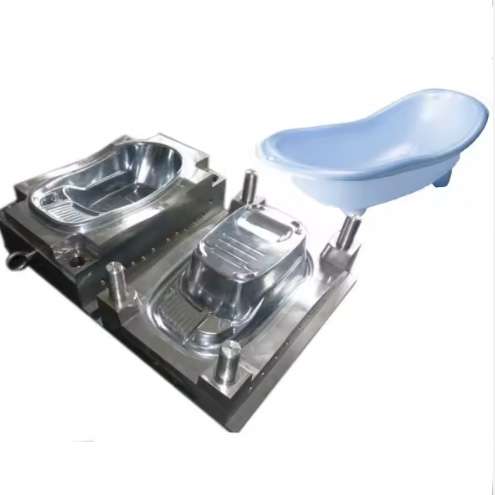
Métodos de eyección alternativos
Se prefieren los manguitos eyectores para la eyección alrededor de un pasador central fijo (por ejemplo, salientes cilíndricos). El diámetro interior del manguito debe ser de 0.1 a 0.3 mm mayor que el diámetro exterior del núcleo. Las placas extractoras proporcionan la eyección más uniforme para piezas de paredes delgadas o con una gran superficie plana. Distribuyen la fuerza de eyección a lo largo de todo el borde de la pieza, eliminando por completo las marcas de los pasadores. El espesor de la placa extractora debe ser de al menos 20-30 mm para anchos de molde inferiores a 400 mm, y de 30-50 mm para moldes de mayor tamaño.
Elevadores y guías con rebajes en la manilla de expulsión integrada. Para un elevador, el ángulo debe ser de 5 a 15 grados y el ancho del cuerpo del elevador de al menos 10 mm. Se utilizan cilindros de expulsión hidráulicos cuando la fuerza de expulsión de la máquina es insuficiente o cuando se requiere una secuencia de expulsión retardada. Diámetro típico del cilindro hidráulico: 32-63 mm a una presión de trabajo de 10-15 MPa.
Preguntas Frecuentes
¿Cuántos pasadores eyectores necesita un molde típico?
Como regla general: un pasador eyector por cada 25-40 cm² de superficie proyectada para piezas planas, y uno por cada 10-15 cm² para piezas con nervaduras profundas. Un panel plano de 300 x 200 mm (600 cm²) requiere entre 15 y 24 pasadores. Coloque los pasadores cerca de las nervaduras, salientes y paredes laterales.
¿Qué provoca que se rompan los pasadores eyectores durante la producción?
La rotura de los pasadores casi siempre se debe a un ángulo de desmoldeo insuficiente, a una desalineación entre el pasador y la placa de expulsión, o a pasadores demasiado pequeños para la fuerza de expulsión requerida. Los pasadores de menos de 3 mm de diámetro son particularmente propensos a doblarse. Aumente el diámetro de los pasadores o añada más pasadores para distribuir la fuerza.
¿Cuál es la holgura estándar del pasador eyector?
La holgura estándar entre el pasador eyector y el orificio del pasador es de ajuste H7/f7 (0.01-0.04 mm para un pasador de 6 mm, 0.02-0.06 mm para un pasador de 16 mm). Apriete a H7/g6 para aplicaciones de alta presión en la cavidad para evitar rebabas alrededor del pasador.
¿Cuándo se debe utilizar una placa extractora en lugar de pasadores eyectores?
Utilice una placa extractora cuando: (1) la pieza tenga paredes delgadas (<1.5 mm) y los pasadores la perforen, (2) la pieza tenga una superficie plana grande donde las marcas de los pasadores sean estéticamente inaceptables, o (3) el núcleo tenga una embutición profunda que genere una alta contracción. Las placas extractoras también evitan la deformación de la pieza durante la expulsión.
Consulte nuestra Guía de diseño de moldes de inyección y nuestra Guía de solución de problemas de moldes . Normas de la industria: Clasificación de moldes SPI y normas de pasadores eyectores DME .
Contáctanos
Estándares y referencias
En este artículo se hace referencia a los siguientes estándares de la industria: