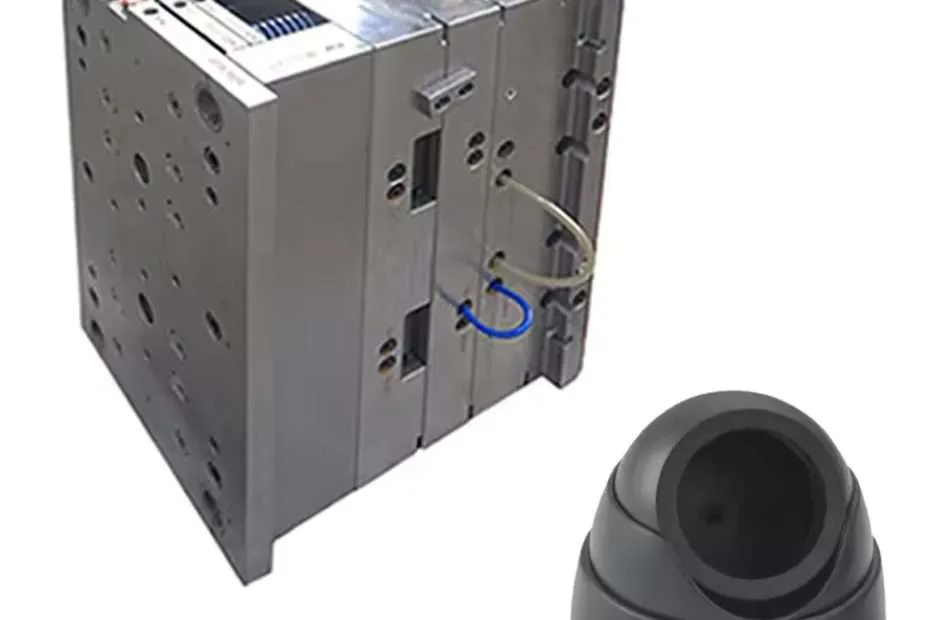
Como plataforma de integración de tecnologías ópticas y electrónicas, la fabricación de moldes para cuerpos de cámaras debe cumplir tres requisitos fundamentales: precisión micrométrica (tolerancia de ajuste de ±0.01 mm), conformado de superficies complejas (diseño aerodinámico de múltiples curvaturas) y control de calidad superficial (acabado de espejo Ra≤0.01 μm o tratamiento de microtextura). Con el creciente auge de las cámaras sin espejo (que alcanzará el 68 % en 2023), el diseño ligero (espesor de pared de 1.2 a 2.0 mm) y los materiales de alta resistencia (PC+ABS, aleaciones de magnesio) han incrementado las exigencias en el rendimiento del acero para moldes. Esta guía se centra en la selección de materiales, la fabricación de precisión y el control de calidad del acero para moldes de cuerpos de cámaras, proporcionando directrices técnicas estándar del sector.
Selección de material de acero para moldes: rendimiento y compatibilidad de aplicaciones
1. Requisitos de propiedad del material principal
- Rendimiento del pulido de espejos:El acero de alta pureza (como S136) debe alcanzar un grado de pulido de diamante #10000 para garantizar que no se produzca un efecto de cáscara de naranja en el cuerpo de la cámara (Ra≤0.01 μm)
- Resistencia a la Corrosión: :Contenido de cromo ≥13 % (como STAVAX) para resistir la erosión química de los aditivos plásticos durante el moldeo
- Equilibrio entre dureza y tenacidad: Dureza preendurecida 32-38HRC (718H) o dureza templada 50-55HRC (H13), tenacidad al impacto ≥15J/cm²
- Estabilidad térmica: Coeficiente de expansión lineal ≤12×10⁻⁶/℃ para garantizar la precisión dimensional bajo fluctuaciones de temperatura
2. Escenarios típicos de aplicación de grados de acero
Acero inoxidable pulido (S136/STAVAX) : Adecuado para carcasas de cámaras DSLR/sin espejo, logrando un acabado pulido con Ra≤0.01 μm, excelente resistencia a la corrosión, vida útil de 300,000 a 500,000 ciclos, pero con un costo de material más elevado.
Acero pretemplado (718H/NAK80) : Ampliamente utilizado en componentes estructurales de cámaras de gama media a alta, con una dureza pretemplada de 32-36 HRC, sin necesidad de tratamiento térmico posterior, adecuado para la producción de volumen medio de 500,000 a 800,000 ciclos, con un nivel de coste medio.
Acero para herramientas de trabajo en caliente (H13) : Se utiliza principalmente para moldes de fundición a presión de aleación de magnesio (modelos profesionales), alcanzando una dureza templada de 50-55 HRC, capaz de soportar condiciones de moldeo a alta temperatura y alta presión, pero con una vida útil más corta (100,000-200,000 ciclos) y un coste medio-alto.
Acero endurecible por envejecimiento (NAK55) : Diseñado para componentes de paredes ultrafinas (como cámaras compactas), alcanza una dureza de 40-45 HRC después del tratamiento de envejecimiento, un rendimiento de pulido similar al del acero inoxidable espejo, una vida útil de 400,000-600,000 ciclos y un alto coste.
3. Tendencias de innovación de materiales
- Acero de pulvimetalurgia (p. ej., ASP-60): Estructura de grano a escala nanométrica, mejora del 40 % en el rendimiento de pulido, adecuada para moldes de componentes ópticos de ultraalta precisión
- Acero revestido compuesto:El recubrimiento PVD (TiAlN) aumenta la dureza de la superficie a 2800 HV, mejora un 200 % la resistencia al desgaste y extiende los ciclos de mantenimiento.
- Materiales de gradiente:Combinando una alta dureza superficial (55HRC) con una alta tenacidad del núcleo (25J/cm²), se resuelve la contradicción entre dureza y tenacidad en el acero para moldes tradicional.
Proceso de moldeo de precisión del cuerpo de la cámara
1. Puntos clave del diseño de la estructura del molde
- Disposición de la cavidad:Diseño de una o dos cavidades para evitar problemas de desequilibrio entre múltiples cavidades, espaciado de cavidades ≥200 mm para reducir la interferencia del campo de temperatura
- Mecanismo deslizante: Pasador angular + bloque de cuña Estructura, precisión de posicionamiento del deslizador controlada dentro de ±0.005 mm, espacio libre de ajuste dentro de 0.01 mm para garantizar que no haya desalineación en superficies complejas
- Sistema de ventilaciónRanuras de ventilación de 0.03 mm de profundidad y 5-8 mm de ancho para garantizar que no se queme gas atrapado en el frente del flujo de fusión de PC + ABS, especialmente en áreas cerradas como monturas de lentes
- Sistema de refrigeración:Canales de enfriamiento conformados (diámetro de 8-12 mm) mantenidos a 5-8 mm de la superficie de la cavidad, diferencia de temperatura de entrada-salida ≤2 ℃, lo que reduce el ciclo de moldeo a 45-60 segundos
2. Tecnologías de procesamiento clave
- Fresado de alta velocidad:Centro de mecanizado de 5 ejes (velocidad de husillo de 40,000 rpm) con herramientas de carburo de grano ultrafino, que logra una precisión de mecanizado de superficies de ±3 μm
- Mecanizado EDM:Parámetros de descarga de precisión (corriente ≤0.5 A, ancho de pulso ≤1 μs), rugosidad de la superficie de mecanizado Ra ≤0.4 μm, adecuado para la formación de patrones complejos en cavidades de moldes
- Texturizado Láser:Tecnología de texturizado de superficie láser (LST) para crear patrones de puntos de 10-20 μm de profundidad, logrando efectos mate y antihuellas, desviación de uniformidad de textura ≤±10 %
- Precisión de montaje:El pilar guía y el buje utilizan un ajuste de holgura H7/g6 (0.01-0.015 mm), paralelismo ≤0.005 mm/m para garantizar una apertura y un cierre suaves del molde sin impacto.

Estándares de inspección y control de calidad
1. Control de precisión dimensional
Requisitos clave de tolerancia dimensional :
- Diámetro de montura del objetivo: φ58.000 ± 0.005 mm (cumple con el estándar de montura EF)
- Grosor del cuerpo de la cámara: 18.5 ± 0.1 mm (valor típico para modelos sin espejo)
- Recorrido del botón: 2.0 ± 0.1 mm (botón de obturador mecánico)
- Espacio libre para el montaje del compartimento de la batería: 0.15 ± 0.05 mm (lo que garantiza un rendimiento a prueba de agua)
Equipos y métodos de inspección : Máquina de medición por coordenadas (MMC) equipada con sonda de escaneo láser, precisión de escaneo de 5 μm, densidad de puntos de 100 puntos/cm², cobertura de inspección del 100 % del tamaño real.
2. Inspección de la calidad de la superficie
- Inspección visual:Inspección de apariencia del 100% bajo una fuente de luz estándar D65 a una distancia de 500 mm, sin defectos visibles (rayones, marcas de hundimiento, líneas de soldadura)
- Consistencia de la textura: Inspección con microscopio confocal de barrido láser (LSCM), desviación de profundidad de textura ≤±10 %, desviación de ángulo ≤±5°
- Rendimiento de desmoldeo:Medición del sensor de fuerza de desmoldeo, asegurando ≤50 N, diámetro de la marca del pasador de expulsión ≤0.3 mm y profundidad ≤0.05 mm
3. Verificación de confiabilidad
- Prueba de estabilidad del ciclo del molde: Producción continua de 500 ciclos, fluctuación de la dimensión clave ≤0.01 mm, CPK ≥1.67
- Adaptabilidad Ambiental: Ciclo de temperatura de -40 °C a 80 °C (100 veces), deformación de la cavidad ≤3 μm
- Evaluación de la vida bajo fatiga:Prueba de carga de 1 millón de ciclos en áreas de concentración de tensión, como guías deslizantes, sin grietas
Mantenimiento y gestión de la vida útil
1. Especificaciones de mantenimiento diario
- Ciclo de limpieza:Limpieza ultrasónica de canales de enfriamiento cada 500 ciclos utilizando agua desionizada + agente limpiador de moldes especial para eliminar incrustaciones y manchas de aceite.
- Reparación de pulido:Reparación de espejos con pasta de diamante de 3 μm cada 100,000 ciclos, rueda de pulido de lana de acero inoxidable (1500 rpm) para restaurar la rugosidad de la superficie a su estado inicial.
- Ajuste de espacio:Inspección periódica del desgaste del deslizador, reemplazo oportuno de bujes cuando el desgaste alcanza 0.02 mm para restaurar la precisión de sujeción del molde
2. Medidas técnicas de prolongación de la vida útil
- Reparación de soldadura local:Tecnología de soldadura láser (diámetro de punto de 0.2 mm, potencia de 50-100 W) para reparar daños menores, zona afectada por el calor controlada dentro de 0.1 mm
- Refusión de superficies: Enfriamiento de la superficie con haz de electrones (voltaje de aceleración de 60 kV, corriente del haz de 10 mA), profundidad de capa endurecida de 0.5 mm, restaurando la dureza del área desgastada a más de 50 HRC
- Digital Twin :Establecer un modelo de simulación de deformación de moldes para predecir los ciclos de mantenimiento a través de datos de monitoreo en tiempo real, reduciendo el riesgo de fallas repentinas en un 30%.
Preguntas frecuentes sobre el molde del cuerpo de la cámara
P1: ¿Cómo solucionar los problemas de la línea de soldadura en moldes de espejo alto?
A1: Adopte la tecnología de compuerta de válvula secuencial (SVG) para controlar la diferencia de tiempo de apertura de cada compuerta (0.1-0.3 segundos), transfiriendo líneas de soldadura a superficies no visibles; aumente simultáneamente la temperatura de fusión en 10-15 ℃ (por ejemplo, PC + ABS de 240 ℃ a 255 ℃) para extender el tiempo de difusión molecular en las zonas de soldadura, aumentando la resistencia de la soldadura a más del 90% de la resistencia en masa.
P2: ¿Cómo elegir entre acero preendurecido y acero templado?
A2: Para volúmenes de producción <300,000 ciclos o moldes prototipo que requieren múltiples modificaciones, se prefiere el acero preendurecido (718H) para evitar la deformación por tratamiento térmico; para producción en masa (>500,000 ciclos) con formas simples, se elige el acero templado (H13) para extender la vida útil a través de una mayor dureza, lo que resulta en un menor costo general.
P3: ¿Cuáles son las nuevas tecnologías para la microtexturización de la superficie del molde del cuerpo de la cámara?
A3: Las principales tecnologías actuales incluyen: ① Grabado químico (precisión de profundidad ±2 μm, adecuado para texturas uniformes de áreas grandes), ② Escritura directa con láser (ancho de línea mínimo 5 μm, adecuado para patrones complejos), ③ Litografía por haz de electrones (para texturas a nanoescala como superficies con efecto de hoja de loto biónica).
Conclusión
La selección y aplicación del acero para moldes de cuerpos de cámaras determinan directamente la precisión, la fiabilidad y la experiencia de usuario de los equipos fotográficos. Con el desarrollo de la tecnología de fabricación micro-nano, el acero para moldes evolucionará hacia una mayor pureza, un mejor rendimiento y una mayor vida útil. Se recomienda a los fabricantes desarrollar soluciones diferenciadas en función del posicionamiento del producto (básico/profesional), los costes de material y la escala de producción, logrando el estándar de la industria de "diseño a nivel milimétrico, fabricación a nivel micrométrico" mediante la tecnología de moldeo de precisión.