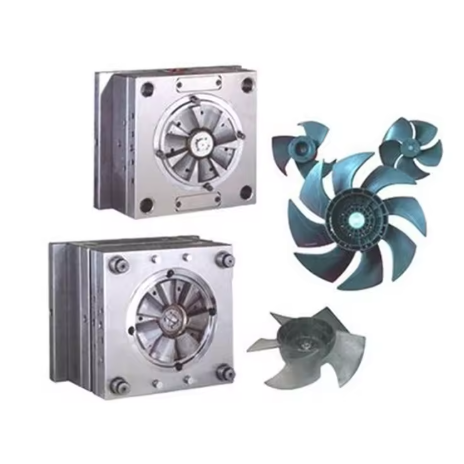
La cavidad de un molde de inyección pasa aproximadamente entre el 70 % y el 80 % del tiempo del ciclo en refrigeración. Para un ciclo típico de 20 segundos, esto significa que se desperdician entre 14 y 16 segundos si el sistema de refrigeración está mal diseñado. Una reducción de 1 segundo en el tiempo del ciclo, con un volumen de producción de 500 000 piezas al año, se traduce en aproximadamente 7,000 horas de tiempo de máquina ahorradas. El sistema de refrigeración no es un simple accesorio de fontanería atornillado al molde, sino el factor más importante para la productividad en el moldeo por inyección.
A pesar de ello, muchos diseños de moldes consideran los canales de refrigeración como un elemento secundario. Las líneas rectas perforadas a través de la placa de la cavidad, el espaciado irregular alrededor de las características del núcleo y el flujo de agua no regulado son atajos comunes que prolongan los ciclos, provocan deformaciones y dan lugar a piezas defectuosas. Este artículo proporciona directrices cuantitativas para la geometría, el diseño y la simulación de los canales de refrigeración, aplicables a las herramientas de producción.
Dimensionamiento del canal de refrigeración: diámetro, espaciado y distancia a la cavidad.
Tres parámetros definen la configuración de los canales de refrigeración: el diámetro del canal (d), la distancia entre centros (p) y la distancia desde el eje central del canal hasta la pared de la cavidad (h). Estos valores determinan la tasa de transferencia de calor y la uniformidad de la temperatura de la superficie del molde.
El punto de partida recomendado para moldes de acero que procesan termoplásticos de ingeniería es d = 10–12 mm, p = 25–35 mm y h = 15–20 mm. La relación espaciamiento/diámetro (p/d) debe mantenerse entre 2.5 y 3.0. Con p/d = 2.5 (por ejemplo, p = 25 mm, d = 10 mm), la variación de temperatura en la superficie del molde es de ±3 °C. Con p/d = 4.0, esa variación se amplía a ±8 °C, lo suficiente como para causar marcas de hundimiento visibles en superficies de Clase A.
La distancia h es el parámetro que más se incumple. Un canal situado a 25 mm de la pared de la cavidad, en lugar de a 15 mm, reduce el flujo de calor en aproximadamente un 40 %. Para cavidades profundas donde los pasadores del núcleo y los eyectores compiten por el espacio, la distancia h mínima viable es de 8 mm; por debajo de esta, la integridad estructural del acero entre el canal y la cavidad se ve comprometida bajo una presión de inyección superior a 1000 bares.
Estas relaciones se mantienen para los aceros para herramientas P20 y H13. En el caso de los insertos de moldes de aluminio (que a veces se utilizan para prototipos o series de bajo volumen), la conductividad térmica es aproximadamente 5 veces mayor que la del acero, lo que permite una mayor separación; sin embargo, la distancia entre el canal y la cavidad debe mantenerse por debajo de 12 mm para aprovechar la conductividad.
Diseño del circuito del canal de refrigeración y del régimen de flujo
La eficiencia de enfriamiento de cualquier canal depende del régimen de flujo en su interior. El flujo turbulento (número de Reynolds Re ≥ 4000) transfiere calor de 3 a 5 veces más eficazmente que el flujo laminar. Para un canal de 10 mm de diámetro, alcanzar Re = 4000 con agua a 20 °C requiere una velocidad de flujo de aproximadamente 0.4 m/s, o un caudal volumétrico de alrededor de 1.9 L/min por circuito.
En la práctica, la mayoría de los controladores de temperatura de moldes suministran un caudal total de 5 a 15 L/min. Si un molde tiene ocho circuitos independientes, cada uno recibe entre 0.6 y 1.9 L/min, apenas suficiente para un flujo turbulento en uno o dos circuitos. El resto opera en flujo laminar o transitorio, desperdiciando su potencial de transferencia de calor. Esta discrepancia entre la capacidad de la bomba y el número de circuitos es la causa más común del bajo rendimiento de refrigeración en los moldes de producción.
La estrategia de diseño de circuitos sigue una jerarquía simple: conectar los canales en combinaciones serie-paralelo de manera que cada circuito equilibre la caída de presión dentro de ±10 %. Un circuito de más de 2 metros (recorrido total del flujo a través del molde) pierde entre 0.5 y 1.0 bar de presión por metro a una velocidad de 0.5 m/s, lo que puede exceder la presión disponible de la bomba si se combina con otras restricciones.
| Parámetro | Alcance óptimo | Impacto de la desviación |
|---|---|---|
| Diámetro del canal (d) | 10 – 12 mm | < d = alta caída de presión; > d = soporte de acero reducido |
| Espaciado (p) | 2.5–3.0 × d | > 3× d = enfriamiento desigual (±8°C) |
| Distancia a la cavidad (h) | 15 – 20 mm | > 25 mm = 40 % de reducción del flujo de calor |
| Velocidad de flujo | ≥ 0.4 m/s | < 0.4 m/s = flujo laminar, baja transferencia de calor |
| Longitud del circuito | ≤ 2 m por circuito | > 2 m = caída de presión excesiva |
| Número de Reynolds | ≥ 4000 | < 4000 = transferencia de calor 3–5 veces menor |
| Caída de presión por circuito | ≤ 1.5 bares | > 1.5 bar = desequilibrio de flujo entre circuitos |
Refrigeración conformada: cuando los canales rectos perforados no son suficientes
Los canales rectos perforados no pueden seguir el contorno de una geometría de núcleo compleja. La distancia h varía entre el canal y las diferentes superficies de la cavidad, lo que produce gradientes de temperatura que provocan contracción y deformación diferenciales. La refrigeración conformada —canales que siguen la superficie de la cavidad a una distancia constante— elimina esta variación.
La fabricación aditiva (fusión láser de lecho de polvo o inyección de aglutinante) ahora permite el uso de insertos de refrigeración conformados como herramienta viable para la producción. Un estudio publicado en el Journal of Materials Processing Technology (Park et al., 2022) midió una reducción del 35 % en el tiempo de ciclo de un molde para conectores automotrices con refrigeración conformada, en comparación con su equivalente convencional perforado. El inserto conformado costó aproximadamente 2.5 veces más que un equivalente mecanizado, lo que se traduce en un período de recuperación de la inversión de 3 a 4 meses con producción continua (24/7).
El enfriamiento conformado se justifica principalmente cuando: (1) la pieza tiene núcleos profundos, nervaduras o salientes que producen puntos calientes térmicos con canales rectos; (2) el volumen de producción anual supera las 200 000 piezas; (3) el material de la pieza tiene una ventana de procesamiento estrecha (por ejemplo, policarbonato o LCP); y (4) el acero del molde es compatible con la fabricación aditiva (acero maraging o acero inoxidable 316L).
Galería de canales de refrigeración

Preguntas frecuentes
¿Cuál es el diámetro mínimo del canal de refrigeración para los moldes de producción?
8 mm es el mínimo práctico. Por debajo de 8 mm, la caída de presión aumenta drásticamente: un canal de 6 mm produce aproximadamente cuatro veces la caída de presión de un canal de 8 mm con el mismo caudal, y las partículas en el agua de refrigeración (incrustaciones, óxido, residuos) obstruyen los canales de 6 mm con mucha más frecuencia.
¿Cómo puedo comprobar si mis canales de refrigeración son turbulentos o laminares?
Calcule el número de Reynolds usando Re = (ρ × v × d) / μ, donde ρ es la densidad del agua (998 kg/m³ a 20 °C), v es la velocidad del flujo en m/s, d es el diámetro del canal en metros y μ es la viscosidad dinámica (1.002 × 10⁻³ Pa·s). Instale un caudalímetro y un termómetro en la línea de suministro. Si Re < 4000, aumente la velocidad de la bomba o reduzca el número de circuitos en paralelo para aumentar la velocidad por circuito.
¿La refrigeración conformada es siempre mejor que los canales rectos perforados?
No. La refrigeración conformada se justifica cuando el molde presenta geometrías de núcleo que los canales rectos no pueden seguir a menos de 20 mm de la superficie de la cavidad. Para geometrías planas y sencillas, como una caja rectangular o un panel plano, los canales convencionales con el espaciado correcto logran el mismo rendimiento a un menor costo. La refrigeración conformada destaca en piezas de embutición profunda, geometrías de núcleo complejas y piezas con tolerancias dimensionales estrictas (CT3 o más estrictas).
¿Qué temperatura de refrigerante debo usar para ABS, policarbonato y nailon?
ABS: superficie del molde a 40–60 °C → usar refrigerante a 30–50 °C. Policarbonato: superficie del molde a 80–100 °C → refrigerante a 70–90 °C (a menudo requiere un controlador de temperatura a base de aceite). Nylon (PA6/PA66): superficie del molde a 60–90 °C → refrigerante a 50–80 °C. El uso de refrigerante por debajo del rango recomendado provoca congelación prematura en la entrada y un empaquetamiento incompleto, especialmente en secciones de pared delgada.
¿Cuántos circuitos de refrigeración debe tener un molde?
Como regla general, se recomienda un circuito por cada 300-400 mm de longitud proyectada de la cavidad. Para una cavidad rectangular de 400 × 300 mm, esto significa de 2 a 3 circuitos independientes por cada mitad del molde. Cada circuito debe cubrir una zona con una demanda de refrigeración similar; por ejemplo, la zona de entrada suele requerir un circuito independiente con refrigerante más caliente para evitar la congelación prematura de la entrada.
¿Puedo usar aluminio en lugar de acero para mejorar la refrigeración?
Los insertos de aluminio (7075-T6 o QC-10) ofrecen una conductividad térmica entre 3 y 5 veces superior a la del acero P20, pero su dureza superficial y resistencia al desgaste son menores. Son adecuados para prototipos o producción en serie (menos de 50 000 ciclos) y reducen significativamente el tiempo de enfriamiento. Para la producción en serie, se recomienda utilizar acero con canales bien diseñados en lugar de aluminio; la ventaja del aluminio desaparece si los canales están mal posicionados.
¿Qué causa el enfriamiento desigual entre la cavidad y las mitades del núcleo?
El núcleo suele alcanzar temperaturas más elevadas debido a que está rodeado de material fundido por tres lados, mientras que la cavidad cuenta con una placa de acero que actúa como disipador de calor. El enfriamiento diferencial produce piezas que se deforman hacia el lado más frío. La solución consiste en ajustar el flujo y la temperatura del refrigerante de forma independiente para cada mitad: el núcleo debe recibir refrigerante a una temperatura entre 5 y 10 °C inferior y/o con un caudal entre un 15 % y un 20 % superior al de la cavidad.
Para obtener una visión general más amplia de los principios de diseño de moldes de inyección, consulte nuestra Guía de diseño de moldes de inyección . Para la selección de acero para moldes adecuado a la disposición de los canales de refrigeración, consulte la Guía de selección de acero para moldes.
Entre las referencias de diseño de refrigeración estándar de la industria se incluyen la División de Fabricación y Diseño de Moldes de la Sociedad de Ingenieros de Plásticos (SPE) y la norma VDI 2006 para el control de la temperatura de los moldes.
Estándares y referencias
En este artículo se hace referencia a los siguientes estándares de la industria: