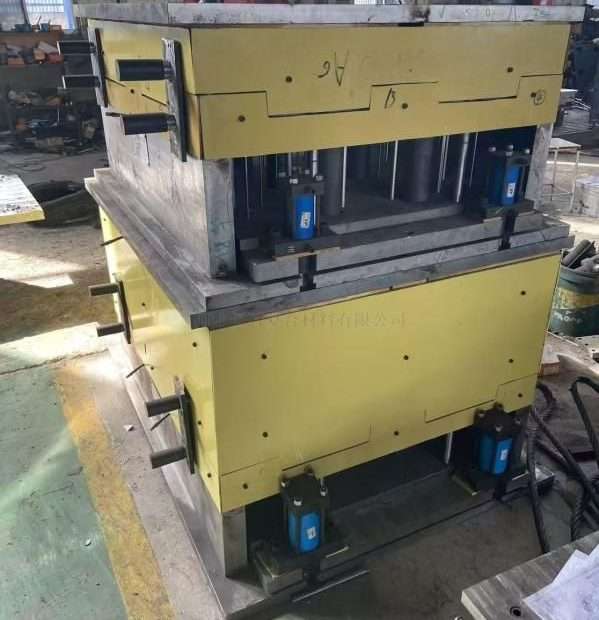
Ich stellte sechs Formenbauern dieselbe Frage: „Welche Beschichtung verwenden Sie für Ihre SMC-Formen?“ Zwei nannten Chrom. Zwei sagten stromlos vernickelt. Einer meinte, gar nichts – einfach die P20 polieren und loslegen. Der sechste lachte und sagte: „Je nach Situation alle.“ Er ist derjenige mit der längsten Geschäftserfahrung.
Zwanzig Jahre Aufzeichnungen zur Wartung von SMC-Formen in einem Dutzend Betrieben zeigen ein klares Muster: Keine Beschichtung ist universell einsetzbar. Die optimale Lösung hängt vom Produktionsvolumen, der Harzart und davon ab, ob es sich um sichtbare Bauteile oder unsichtbare Strukturträger handelt. Hier erfahren Sie, was sich tatsächlich bewährt hat – untermauert durch Daten aus der Formenbaupraxis.
Tipp 1: Verchromen ist nach wie vor die gängigste Methode – aber nicht aus dem Grund, den Sie vielleicht denken.
Hartchrom (Industriechrom, 0.025–0.05 mm dick, 68–72 HRC) ist seit den 1980er Jahren die Standardbeschichtung für SMC-Formen. Die meisten Werkzeugmacher spezifizieren sie, ohne weiter nach dem Grund zu fragen.
Die Oberflächenhärte ist zwar vorteilhaft, aber nicht der Hauptgrund für die Wirksamkeit von Chrom. Der eigentliche Vorteil von Chrom für SMC-Formen liegt in seiner Oberflächenenergie: 36–38 mN/m. Diese ist niedrig genug, damit sich ausgehärtetes SMC-Harz sauber und ohne Anhaften entformen lässt, aber nicht so niedrig, dass Trennmittel-Sprays abperlen und ablaufen. Interne Trennmittel (IMR) im SMC-Gemisch – typischerweise Zinkstearat – treten während des Formgebungsprozesses an die Oberfläche und bilden einen Trennfilm auf dem Chrom. Die Kombination aus IMR und der Oberflächenchemie des Chroms ermöglicht 30,000–50,000 Polierzyklen.
Wo Chrom versagt: an scharfen Ecken mit einem Radius unter 2 mm. Beim Galvanisieren baut sich Chrom an Kanten dicker auf – der sogenannte „Hundeknocheneffekt“. Ein 0.05 mm dicker Chromfleck auf einer ebenen Fläche wird an einer Ecke mit 1 mm Radius 0.08–0.10 mm dick. Dadurch entsteht eine spröde Kante, die innerhalb der ersten 2,000 Zyklen absplittert. Die Lösung: Ecken nach dem Galvanisieren rückseitig abschleifen oder für detaillierte Hohlraumstrukturen auf ein PVD-Verfahren mit Sichtlinie umsteigen.
Kosten für ein mittelgroßes SMC-Werkzeug (800 × 600 mm): 1,200–1,800 US-Dollar für die Verchromung. Neuverchromung nach 30,000–50,000 Zyklen: weitere 800–1,200 US-Dollar, zuzüglich der Kosten für das Entfernen der alten Chromschicht.
Tipp 2: Chemisch abgeschiedenes Nickel ist in einer bestimmten Situation besser als Chrom.
Chemisch abgeschiedenes Nickel (EN, typischerweise Ni-P mit 9–11 % Phosphor, 0.025–0.075 mm dick) lagert sich gleichmäßig ab – ohne Kantenaufbau. Bei Werkzeugen mit tiefen Rippen, dünnen Wänden und Innenzapfen wird jede Oberfläche gleichmäßig mit EN beschichtet. Eine Spezifikation von 0.05 mm bleibt überall konstant.
Eine einstündige Wärmebehandlung nach der Galvanisierung bei 400 °C erhöht die Härte von EN von 48–50 HRC (im Ausgangszustand) auf 62–66 HRC – vergleichbar mit Chrom. EN lässt sich zudem feiner polieren: Eine Oberflächenrauheit von Ra 0.01–0.02 μm ist erreichbar, im Vergleich zu 0.02–0.05 μm bei Chrom. Bei der Herstellung von A-Oberflächen-Außenverkleidungen für Automobile, bei denen jede Mikrometer Oberflächenstruktur sichtbar ist, bietet EN eine sauberere Ausgangsoberfläche.
Die Schwäche von EN: Es ist nicht beständig gegen abrasive Füllstoffe. SMC-Compounds mit Calciumcarbonat oder gemahlenen Glasfasern verschleißen EN schneller als Chrom – 15,000–25,000 Zyklen gegenüber 30,000–50,000 bei Chrom. Bei strukturellem SMC mit hohem Füllstoffgehalt (40–50 Gew.-% CaCO₃) sind Chrom oder PVD überlegen. Bei hochwertigem A-Oberflächen-SMC mit niedrigem Füllstoffgehalt (unter 20 Gew.-%) ist EN wettbewerbsfähig und liefert bessere kosmetische Ergebnisse.
Die Vorgehensweise einer Werkstatt: EN-Lack für sichtbare Außenteile, Chrom für Strukturbauteile im Motorraum. Die optischen Teile benötigen ohnehin weniger Spachtelmasse, daher hält EN länger. Die Strukturbauteile hingegen benötigen Abriebfestigkeit. Eine einfache Regel, die Nacharbeit erspart.
Tipp 3: PVD-Beschichtungen lohnen sich – wenn Sie mehr als 50,000 Zyklen erreichen
Die physikalische Gasphasenabscheidung (PVD) erzeugt eine 2–5 Mikrometer dicke, keramisch harte Beschichtung aus CrN (Chromnitrid, 2,000–2,200 HV), TiN (Titannitrid, 2,200–2,500 HV) oder AlCrN (Aluminiumchromnitrid, 3,000–3,200 HV). Diese Beschichtungen sind 4–6-mal härter als Chrom, was sich in der Verschleißfestigkeit bemerkbar macht.
Ein Werkzeugmacher in Taizhou, der jährlich 200,000 SMC-Stoßstangenhalterungen für die Automobilindustrie herstellt, stellte 2022 die Beschichtung seiner stark beanspruchten Bereiche von Chrom auf CrN-PVD um. Nach 18 Monaten: keine einzige Nachbeschichtung. Chromteile mit derselben Geometrie mussten alle 8–9 Monate neu beschichtet werden. Die CrN-Beschichtung war zwar in der Anschaffung 2.5-mal so teuer, sparte aber die Ausfallzeiten von drei Nachbeschichtungen ein.
Wichtige PVD-Einschränkungen:
- Nur Sichtlinie. Tiefe Taschen und Innenkanäle erhalten eine dünne oder gar keine Beschichtung. Bei Werkzeugen mit komplexer Innengeometrie empfiehlt sich eine PVD-Beschichtung der Oberflächen und eine EN-Beschichtung der Innenmerkmale.
- Die maximale Schichtdicke beträgt etwa 5–8 Mikrometer, bevor innere Spannungen zu Abplatzungen führen. Eine Erhöhung der Schichtdicke zur Kompensation der Substratoberflächenrauheit ist nicht möglich – das Substrat muss vor der PVD-Beschichtung auf eine Oberflächenrauheit von Ra 0.02 μm oder besser poliert werden.
- Die PVD-Prozesstemperatur (200–500 °C, abhängig von der Beschichtung) kann vorgehärteten Werkzeugstählen Anlassfestigkeit entziehen. P20-Stahl, vorgehärtet auf 28–32 HRC, sinkt nach einem PVD-Zyklus bei 450 °C auf 24–26 HRC – er ist zwar noch verwendbar, aber weicher als zuvor. H13-Werkzeugstahl ist temperaturbeständiger.

Tipp 4: Nitrieren wird zu selten eingesetzt – es ist günstig und splittert nicht ab.
Beim Gasnitrieren diffundiert Stickstoff in die Stahloberfläche und bildet eine harte Verbindungsschicht (Fe₂₋₃N, 800–1,200 HV) mit einer Tiefe von 0.01–0.02 mm. Darunter erstreckt sich eine Diffusionszone von 0.3–0.5 mm. Anders als bei Chrom oder EN gibt es keine Beschichtung, die abplatzen könnte – die Oberfläche besteht direkt aus Stahl, nur härter.
Nitrieren eignet sich am besten für SMC-Formen von Teilen, bei denen der Oberflächenglanz keine Rolle spielt, da die Oberfläche mattgrau wird (der sogenannte „nitrierte Look“) und eine etwas rauere Oberfläche als poliertes Chrom aufweist. Bei Gehäuseböden, Strukturträgern und internen Stützen, bei denen der Oberflächenglanz keine Rolle spielt, erreichen nitrierte P20-Werkzeuge 40,000 bis 60,000 Zyklen zwischen den Wartungsintervallen und kosten 600 bis 900 US-Dollar für die Nitrierung – etwa die Hälfte des Preises für Verchromung.
Der Haken: Durch das Nitrieren entsteht eine Maßzunahme von 0.01–0.02 mm (die sogenannte „weiße Schicht“). Bei Bauteilen mit engen Toleranzen – wie Ausrichtungsstiften, Gleitverbindungen und Absperrventilen – müssen diese Oberflächen entweder nach dem Nitrieren abgeschliffen oder vor der Behandlung abgeklebt werden. Betriebe, die diesen Schritt auslassen, erleben die bittere Erfahrung, wenn sich die Form nicht schließen lässt.
Tipp 5: Verschleißflächen nicht beschichten und Korrosion ignorieren
Jede SMC-Formenbaufirma kennt Geschichten von Werkzeugen, die aus dem Lager geholt werden und Rost in den Wasserleitungen oder an unbeschichteten Spannflächen entdecken. Beim SMC-Formen entsteht saures Kondenswasser (pH-Wert 4.5–5.5 durch Ausgasung von Styrol in Verbindung mit der Luftfeuchtigkeit um die Presse herum). Ungeschützter Stahl, der dieser Umgebung wochenlang zwischen den Produktionsläufen ausgesetzt ist, bildet Lochfraß.
Die bewährte Vorgehensweise: Alles beschichten. Nicht nur den Hohlraum – auch die Wasserleitungsbohrungen (EN-beschichtet), die Klemmflächen (verchromt oder EN-beschichtet), die Auswerferstiftbohrungen (EN-beschichtet) und die Führungsstifte (nitriert oder PVD-beschichtet). Eine Beschichtung für 2,500 US-Dollar an einem 40,000 US-Dollar teuren Werkzeug entspricht 6 % der Werkzeugkosten und verhindert das Festfressen des Auswerferstifts durch Rost, wodurch die Produktion für drei Tage stillsteht, bis das Werkzeug demontiert und die Stifte neu gefertigt sind.
Eine praktische Gewohnheit aus einer Großserienfertigung: Nach jedem Produktionslauf werden alle unbeschichteten Werkzeugoberflächen mit einem dünnflüssigen, wasserverdrängenden Öl (WD-40 oder ähnliches) eingesprüht. Dauert nur zwei Minuten. Kostet nichts. Und hat schon so manchem Werkzeug, das über drei Monate zwischen den Produktionsläufen gelagert wurde, Rostbildung erspart.
Tipp 6: Nicht nur Zyklen, sondern auch Ereignisse zur Nachbeschichtung protokollieren
Die Betriebe, die die längste Lebensdauer ihrer SMC-Formen erreichen, verwenden keine geheimen Beschichtungen. Sie führen ein Logbuch. Darin werden jedes Datum der Nachbeschichtung, die Anzahl der Zyklen, der Grund für die Nachbeschichtung und Fotos des Verschleißbildes festgehalten.
In den Protokollen auftauchende Muster:
- Der Verschleiß im Angussbereich beschleunigt sich stets zuerst – 2-3 Mal schneller als im durchschnittlichen Kavitätsbereich –, da dort die Harzgeschwindigkeit und die Temperatur am höchsten sind. Eine PVD-Beschichtung des Angussbereichs in Kombination mit einer Chrombeschichtung der Kavität ist eine kosteneffiziente Lösung.
- Werkzeuge, die mit SMC-Beschichtungen mit niedrigem Profil (25–30 Gew.-% Glas, 1.5–2.0 mm Nenndicke) arbeiten, weisen einen um 20–30 % geringeren Verschleiß auf als Werkzeuge mit SMC-Beschichtungen mit strukturellem Profil (40–50 Gew.-% Glas, 3–5 mm Dicke). Der höhere Glasanteil wirkt abrasiver.
- Bei 80 % der Werkzeuge versagen die Beschichtungen der Auswerferstifte vor den Kavitätenbeschichtungen. PVD-beschichtete Auswerferstifte (CrN, 3–5 $ Aufpreis pro Stift gegenüber unbeschichtet) halten 3–4-mal länger.
SMC-Formbeschichtungsvergleich auf einen Blick
| Beschichtung | Härte | Materialstärke | Life Cycle | Kosten (800x600mm Werkzeug) | Am besten geeignet für |
|---|---|---|---|---|---|
| Hartchrom | 68-72 HRC | 0.025-0.05mm | 30,000-50,000 | $ 1,200-1,800 | Allgemeine SMC, abrasive Füllstoffe |
| Chemisch Nickel | 62-66 HRC (wärmebehandelt) | 0.025-0.075mm | 15,000-25,000 | $ 800-1,200 | A-Flächenteile, Feindetails |
| PVD CrN | 2,000-2,200 HV | 0.002-0.005mm | 60,000-100,000 | $ 3,000-4,500 | Hochvolumige, abrasive SMC |
| PVD-TiN | 2,200-2,500 HV | 0.002-0.005mm | 50,000-80,000 | $ 2,800-4,200 | Hochtemperaturharze, IMC |
| Gasnitrieren | 800-1,200 HV | 0.01-0.02 mm (Verbundwerkstoff) | 40,000-60,000 | $ 600-900 | Nicht sichtbare Strukturteile |
Woran erkenne ich, wann ich neu lackieren und wann ich nur neu polieren muss?
Messen Sie die Schichtdicke. Liegt die Chromschicht unter 0.015 mm (von ursprünglich 0.05 mm), muss neu beschichtet werden. Liegt die EN-Schicht unter 0.010 mm, ist ebenfalls eine Neubeschichtung erforderlich. Sie können dies mit einem einfachen Wirbelstrom-Schichtdickenmessgerät (300–500 €) überprüfen – die Messung dauert nur 30 Sekunden und zeigt Ihnen, ob Polieren allein weitere 5,000 Zyklen ermöglicht oder ob blanker Stahl freigelegt wird. Beim Polieren werden pro Wartungszyklus 0.002–0.005 mm der Beschichtung abgetragen, sodass Sie 3–5 Poliervorgänge durchführen können, bevor eine Neubeschichtung notwendig ist.
Kann ich eine alte SMC-Form beschichten, die bereits in Produktion ist?
Ja, mit Oberflächenvorbereitung. Alte Formen müssen folgendermaßen behandelt werden: Trennmittelreste entfernen (alkalischer Reiniger, 60 °C, 30 Minuten), mikrostrahlen, um eingebettete Harzreste von der Mikrorauheit zu entfernen, auf vorhandenes Chrom/EN prüfen (falls vorhanden, vor der Neubeschichtung entfernen – altes Chrom lässt sich nicht zuverlässig überschichten), dann auf mindestens Ra 0.05 μm polieren, bevor die Beschichtung erfolgt. Das Auslassen des Entlackungsschritts ist die häufigste Ursache für Beschichtungsablösungen bei neu beschichteten Werkzeugen.
Welche Beschichtung eignet sich am besten für SMC mit In-Mold-Coating (IMC)?
IMC führt zu einer zusätzlichen chemischen Belastung – die Beschichtung kommt mit ungehärtetem IMC-Harz in Kontakt, das bei Polyurethan-basierten IMC-Systemen häufig Isocyanate enthält. Isocyanate greifen EN an (der Phosphor reagiert), beeinträchtigen aber weder Chrom noch CrN. Wenn Sie IMC verwenden, sollten Sie auf Chrom oder PVD-CrN setzen. EN-Werkzeuge, die mit IMC bearbeitet wurden, weisen bereits nach 2,000–3,000 Zyklen Lochfraß auf.