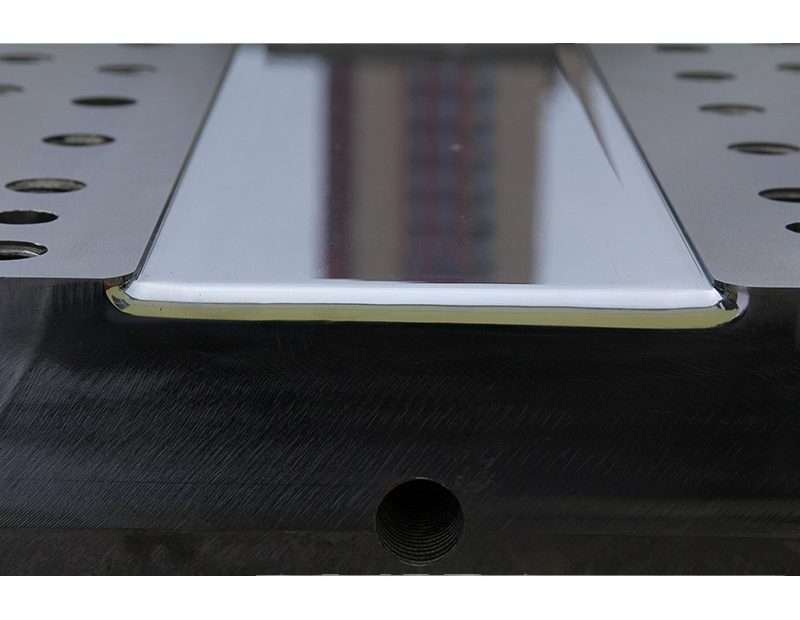
Die Pultrusionsdüse ist das Herzstück des Pultrusionsprozesses – ein präzisionsgefertigtes Werkzeug, das faserverstärkte Polymerprofile formt, verdichtet und aushärtet, während diese kontinuierlich durch den beheizten Hohlraum gezogen werden. Eine gut konstruierte Pultrusionsdüse produziert Profile mit Maßtoleranzen von ±0.1 mm, Faservolumenanteilen über 60 % und Oberflächenrauheiten unter 0.8 μm Ra – und das bei monatelangem Dauerbetrieb ohne Überholung. Eine schlecht konstruierte Düse hingegen führt zu Ausschuss, Delamination und Materialbrüchen, die die Produktion zum Erliegen bringen.
Dieser Leitfaden für Ingenieure behandelt die kritischen Konstruktionsparameter, die Materialauswahl, das Wärmemanagement und die Wartungspraktiken, die serienreife Pultrusionswerkzeuge von Prototypenfehlern unterscheiden.
Auslegungsparameter und Leistungsanforderungen
Die Geometrie des Pultrusionswerkzeugs muss drei unterschiedliche Phänomene berücksichtigen: die Wärmeausdehnung des Werkzeugstahls (der Werkzeughohlraum vergrößert sich bei Betriebstemperatur um 0.1–0.3 mm), die Harzschrumpfung während der Aushärtung (typischerweise 5–8 Vol.-% bei ungesättigtem Polyester, 2–4 Vol.-% bei Epoxidharz) und den Querkontraktionseffekt (das Profil dehnt sich unter axialer Zugspannung seitlich aus). Die Abmessungen des Werkzeughohlraums bei Raumtemperatur werden durch Rückrechnung von den gewünschten Abmessungen des fertigen Profils bei Umgebungstemperatur unter Berücksichtigung der jeweiligen Effekte ermittelt.
Die Standard-Düsenkavität ist in drei Zonen unterteilt: Die Einlaufzone (5–15 % der Gesamtlänge der Düse) weist einen sich verjüngenden Einlauf mit einem halben Winkel von 2–5° auf, um die einströmenden, feuchten Fasern schrittweise zu verdichten und überschüssiges Harz herauszupressen. In der Übergangszone (10–20 % der Länge) wird die Verjüngung auf 0.5–1° reduziert, um eine progressive Verdichtung zu ermöglichen. Die gerade Zone (65–85 % der Länge) sorgt für den endgültigen Profilquerschnitt während der Harzaushärtung. Die Gesamtlänge der Düse variiert typischerweise von 600 mm für einfache, kleine Profile (unter 100 mm² Querschnitt) bis zu 1,500 mm für große, komplexe Profile (über 10,000 mm²).
Die erforderliche Zugkraft hängt von der Düsenlänge, dem Profilumfang und dem Reibungskoeffizienten zwischen dem aushärtenden Verbundwerkstoff und der Düsenwand ab. Eine gut konstruierte Düse mit korrekter Verchromung und konischer Geometrie arbeitet bei mittleren Profilen mit einer Zugkraft von 2–5 kN; Kräfte über 10 kN deuten auf übermäßige Reibung hin, die zu Faserbruch oder Oberflächenfehlern führen kann. Der Gelpunkt – der Übergang des Harzes vom flüssigen in den festen Zustand – sollte bei 40–55 % der gesamten Düsenlänge erreicht sein. Vorzeitige Gelierung (zu früh in der Düse) verursacht hohe Zugkräfte und Oberflächenrisse; verzögerte Gelierung (zu spät) führt zu unvollständig ausgehärteten Profilen, die die Düse verlassen.
Stahlauswahl: Eigenschaftenvergleichsmatrix
Der Stahl für Pultrusionswerkzeuge muss Verschleißfestigkeit, Wärmeleitfähigkeit, Bearbeitbarkeit und Kosten in Einklang bringen – und zwar bei einem Werkzeug, das im Laufe seiner Lebensdauer Tausende von Kilometern abrasives Glas und Kohlenstofffasern verarbeiten soll.
| Stahlsorte | Härte (HRC) | Wärmeleitfähigkeit (W/m·K) | Typische Werkzeuglebensdauer (km Profil) | Relative Kosten |
|---|---|---|---|---|
| P20 (1.2311) | 28-32 | 34-38 | 50-150 (Glasfaser) | 1.0x |
| H13 (1.2344) | 48-52 | 24-28 | 150-400 (Glasfaser) | 2.0x |
| D2 (1.2379) | 58-62 | 20-24 | 300-800 (Glas + Kohlenstoff) | 3.0x |
| Edelstahl 420 | 50-54 | 24-28 | 200-500 (korrosionsbeständig) | 2.5x |
| Hartmetall (WC-Co) | 88-92 HRA | 60-80 | 2,000+ (alle Fasern) | 10-15x |
P20 ist der Standardstahl für Glasfaserprofile bei mittleren Produktionsmengen. H13 erhöht die Warmhärte und wird bevorzugt bei der Verarbeitung von Hochtemperaturharzen (Epoxidharz, Vinylester) bei Werkzeugtemperaturen über 180 °C eingesetzt. D2 bietet die höchste Verschleißfestigkeit unter den Werkzeugstählen und wird für die Kohlenstofffaser-Pultrusion spezifiziert, da die von Natur aus abrasive Kohlenstofffaser P20-Werkzeuge in weniger als 50 km Laufleistung verschleißt. Hartmetallwerkzeuge (Wolframcarbid-Kobalt-Verbundwerkstoff) sind nur bei der Kohlenstofffaserproduktion in sehr großen Stückzahlen (über 500 km/Jahr) gerechtfertigt, wo sich die zehnfachen Werkzeugkosten über Millionen Meter Profil amortisieren.
Die Verchromung ist bei Pultrusionswerkzeugen nahezu Standard. Eine 25–50 µm dicke Hartchromschicht (mikrorissig, 900–1,000 HV Härte) reduziert den Reibungskoeffizienten von 0.3–0.5 (Stahl auf Verbundwerkstoff) auf 0.1–0.15 (Chrom auf Verbundwerkstoff), verringert die Zugkraft um 40–60 % und verlängert die Werkzeugstandzeit um das 2- bis 3-Fache. Je nach Fasertyp und Füllstoffgehalt muss die Chromschicht nach 200–500 km Produktionslauf entfernt und neu aufgebracht werden.
Maßtoleranzen und Fertigungsbeschränkungen
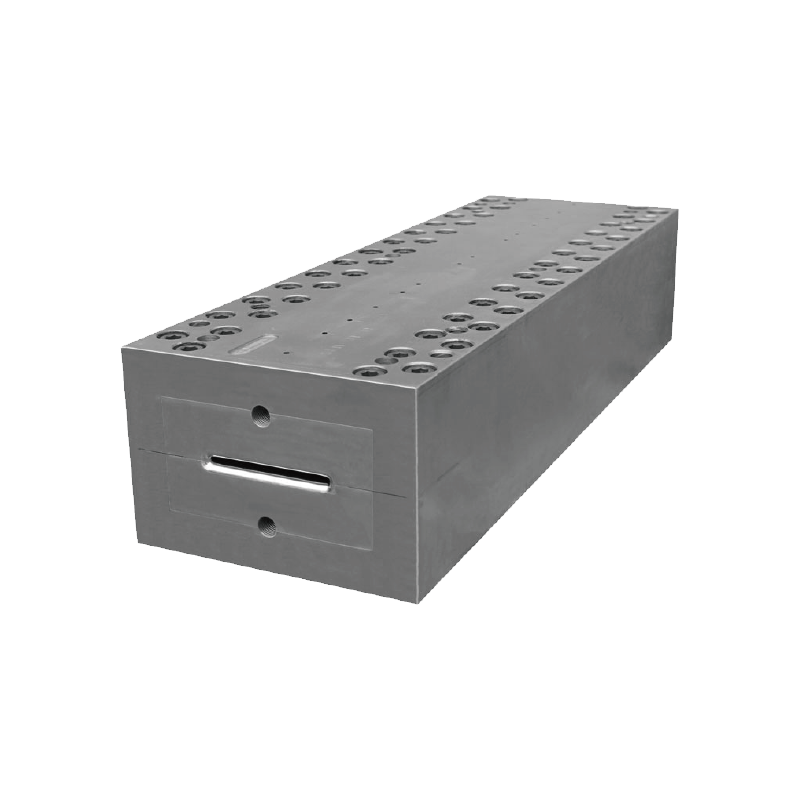
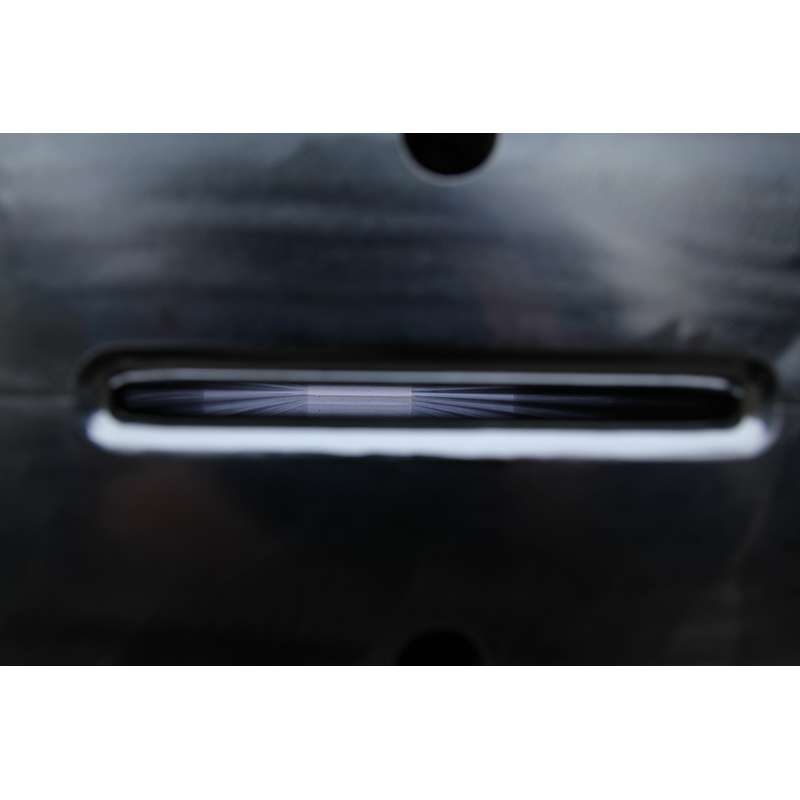
Die Werkzeugkavität wird typischerweise CNC-gefräst und besteht aus zwei Hälften (Ober- und Unterteil), die verschraubt werden, um den vollständigen Profilquerschnitt zu bilden. Die Positionierung der Trennlinie ist entscheidend: Sie sollte an einer Ecke oder Kante eines Merkmals angebracht werden, wo eine sichtbare Linie akzeptabel ist, niemals jedoch auf einer sichtbaren Fläche. Die beiden Werkzeughälften werden mithilfe von Präzisions-Passstiften (H7/G6-Passung) ausgerichtet und mit hochfesten Schrauben, die mit 50–70 % der Streckgrenze angezogen werden, fixiert.
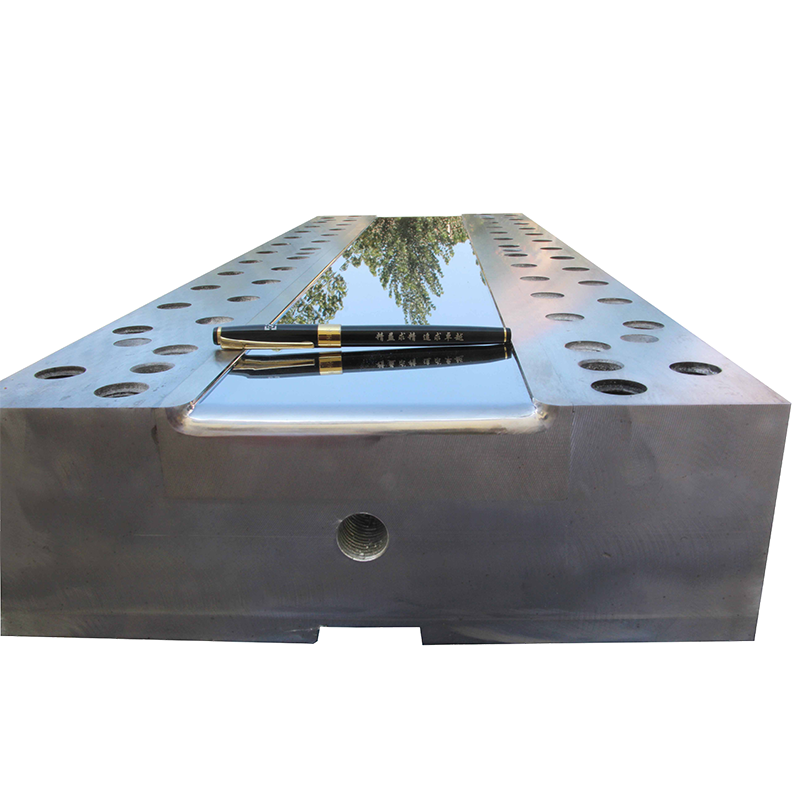
Die Oberflächenbeschaffenheit des Formhohlraums überträgt sich direkt auf die Oberfläche des pultrudierten Profils. Bei Architektur- und Automobilprofilen, die eine Oberflächengüte der Klasse A erfordern, wird der Formhohlraum mit Diamantpaste auf 0.2–0.4 µm Ra poliert. Die Polierrichtung verläuft dabei parallel zur Ziehrichtung (axial, niemals tangential). Kreuzschliff-Poliermuster erzeugen Mikrorillen, die die Reibung erhöhen und zu Streifenbildung auf der fertigen Profiloberfläche führen.
Im Eingangsbereich ist besondere Sorgfalt hinsichtlich der Radien geboten: Alle Innenecken im Hohlraum sollten einen Radius von mindestens 0.5 mm aufweisen – scharfe Ecken führen zu harzreichen Bereichen, Spannungskonzentrationen und Faserschäden, wenn das Faserbündel in den Hohlraum gepresst wird. Außenecken (Profilkanten) sollten einen Mindestradius von 0.3 mm aufweisen, um ein Abplatzen der Chrombeschichtung an scharfen Kanten zu verhindern.
Heizungsanlagenplanung
Pultrusionsdüsen werden elektrisch mittels Heizpatronen oder Bandheizern beheizt, die in präzisionsgebohrte Löcher im Düsenkörper eingesetzt werden. Das Heizsystem muss ein präzises Temperaturprofil entlang der Düsenlänge gewährleisten: typischerweise 100–120 °C am Düseneingang (um die Harzviskosität zu reduzieren, ohne die Aushärtung einzuleiten), ein Anstieg auf 140–180 °C in der Aushärtungszone (abhängig vom Harzsystem) und ein Halten bei 160–200 °C für die letzten 20–30 % der Düsenlänge, um eine vollständige Aushärtung sicherzustellen.
Jede Heizzone wird unabhängig voneinander durch PID-Regler mit 3–5 mm von der Kavitätswand entfernten Thermoelementen gesteuert. Ein typisches Werkzeug verfügt über 3–6 Heizzonen entlang seiner Länge, jede mit 2–4 Heizpatronen. Ziel ist eine gleichmäßige Temperaturverteilung von ±2 °C über den gesamten Kavitätsquerschnitt an jedem Punkt der Werkzeuglänge. Zonen mit Temperaturabweichungen von mehr als ±3 °C führen zu ungleichmäßiger Aushärtung – die wärmere Seite härtet zuerst aus, was asymmetrische Schrumpfung und Verformungen zur Folge hat.
Die thermische Analyse von Werkzeugen mittels FEA (Finite-Elemente-Analyse) ist Standardverfahren für komplexe Profile. Die Simulation modelliert den Wärmetransport von den Heizpatronen durch den Werkzeugkörper in den Verbundwerkstoff und berücksichtigt dabei die exotherme Aushärtungsreaktion des Harzes (typischerweise 200–400 J/g für ungesättigtes Polyester). Diese Analyse identifiziert Kältezonen – typischerweise an inneren Ecken und weit entfernt von den Heizpatronen –, die eine zusätzliche Heizerplatzierung oder eine angepasste Leistungsverteilung erfordern.
Design-Checkliste: 10 Punkte vor der Fertigstellung
1. Prüfen Sie, ob die Abmessungen des Hohlraums einen Zuschlag für die Schrumpfung des Verbundwerkstoffs (0.2-0.5 % linear für Glas/Polyester; 0.05-0.2 % für Kohlenstoff/Epoxid) und die thermische Ausdehnung des Werkzeugs beinhalten.
2. Sicherstellen, dass der Eintrittswinkel (2-5° halber Winkel) und die Länge ein Verdichtungsverhältnis von 1.3-1.8:1 (Volumen der einströmenden nassen Fasern zum Volumen des endgültigen Hohlraums) ergeben.
3. Prüfen Sie, ob der vorhergesagte Gelpunkt (aus der DSC-Kinetik des Harzes und dem thermischen Modell der Düse) bei 40-55 % der gesamten Düsenlänge liegt.
4. Überprüfung der Chrombeschichtungsspezifikation: 25-50μm mikrorissiges Hartchrom, 900-1,000 HV, poliert auf ≤0.4μm Ra in axialer Richtung.
5. Stellen Sie sicher, dass alle Innenecken einen Radius von ≥0.5 mm und alle Außenecken einen Radius von ≥0.3 mm aufweisen.
6. Sicherstellen, dass die Trennlinie an einer nicht-kosmetischen Oberfläche angebracht und mit Hochtemperatur-Silikon oder einer mechanischen Verriegelung abgedichtet ist.
7. Überprüfung des Heizzonenlayouts: 3-6 Zonen, Thermoelemente innerhalb von 5 mm der Hohlraumwand, Zielwert für die Gleichmäßigkeit von ±2°C.
8. Prüfen Sie, ob die Heizleistungsdichte bei Patronenheizkörpern aus P20-Stahl 6 W/cm² nicht überschreitet (eine höhere Dichte führt zu lokaler Überhitzung und verkürzter Lebensdauer des Heizkörpers).
9. Zur Prozessüberwachung sollten an 3 bis 5 Stellen entlang der Chiplänge Thermoelement-Zugangsöffnungen vorgesehen werden.
10. Das Chip-Montagesystem muss so konstruiert sein, dass es die Wärmeausdehnung berücksichtigt: ein Ende fixiert, das andere Ende schwimmend auf Linearlagern mit 2-3 mm axialem Spiel.
Was ist eine Pultrusionsdüse?
Eine Pultrusionsdüse ist ein präzisionsgefertigtes, beheiztes Werkzeug zum Formen, Verdichten und Aushärten von Profilen aus endlosfaserverstärktem Polymer. Sie besteht aus einer sich verjüngenden Einlaufzone, einer Übergangszone und einer geraden, beheizten Aushärtungszone und ist typischerweise aus gehärtetem Werkzeugstahl gefertigt. Der verchromte Hohlraum ist auf eine submikronfeine Oberfläche poliert.
Wie lange ist die Lebensdauer einer Pultrusionsdüse?
Eine Matrize aus P20-Stahl für die Bearbeitung von Glasfaserprofilen hält typischerweise 50–150 km Profillänge, bevor eine Neuverchromung erforderlich ist, und 300–500 km, bevor die Kavitätsabmessungen die Toleranz überschreiten. Matrizes aus D2-Stahl für Kohlenstofffasern erreichen eine Lebensdauer von 300–800 km. Hartmetallmatrizen können über 2,000 km halten. Die Standzeit der Matrize hängt primär von der Faserart (Kohlenstofffasern sind 3–5-mal abrasiver als Glasfasern), dem Füllstoffgehalt und der Ziehgeschwindigkeit ab.
Warum muss eine Pultrusionsdüse verchromt werden?
Die Hartverchromung (25–50 µm, 900–1,000 HV) reduziert den Reibungskoeffizienten zwischen dem aushärtenden Verbundwerkstoff und der Werkzeugwand von 0.3–0.5 auf 0.1–0.15 und damit die Schnittkraft um 40–60 %. Sie schützt zudem das Stahlsubstrat vor chemischer Korrosion durch saure Harzkomponenten und vor abrasivem Verschleiß durch Faser- und Füllstoffpartikel und verlängert die Werkzeugstandzeit um das 2- bis 3-Fache.
Was kostet eine Pultrusionsdüse?
Eine einfache Pultrusionsdüse aus P20-Stahl für ein kleines Profil (Querschnitt unter 500 mm², Länge 600 mm) kostet 15,000–30,000 US-Dollar. Eine große, komplexe Düse aus D2-Stahl für ein Kohlefaserprofil (Querschnitt über 10,000 mm², Länge 1,200 mm, mit 6 Heizzonen) kostet 80,000–150,000 US-Dollar. Hartmetalldüsen erhöhen den Preis um das Zehnfache. Die Verchromung kostet zusätzlich 2,000–5,000 US-Dollar pro Düse. Die Düsenkosten werden über das Produktionsvolumen amortisiert – bei 100 km/Jahr trägt eine Düse für 50,000 US-Dollar 0.50 US-Dollar pro Meter zu den Produktkosten bei.