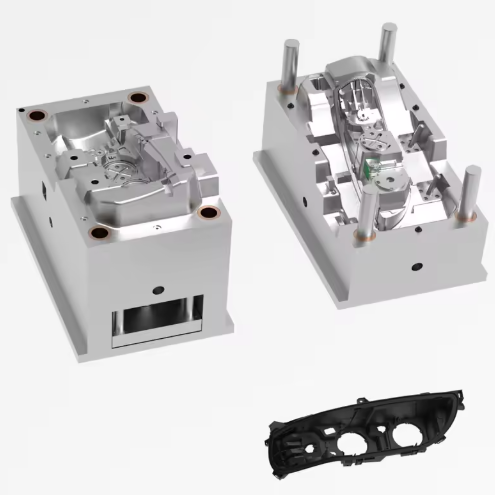
Die Form für Scheinwerferabdeckungen ist eine kritische Komponente in Fahrzeugbeleuchtungssystemen und erfordert höchste Präzision, um optimale Lichtdurchlässigkeit, Stoßfestigkeit und Langlebigkeit zu gewährleisten. Moderne Formen für Scheinwerferabdeckungen müssen optische Klarheit (Lichtdurchlässigkeit ≥ 90 %), Maßgenauigkeit (± 0.03 mm für kritische Merkmale) und Oberflächengüte (Ra ≤ 0.025 μm) erreichen und gleichzeitig Betriebstemperaturen von -40 °C bis 120 °C standhalten. Dieser umfassende Leitfaden behandelt die Materialauswahl, Konstruktionsaspekte, Fertigungsprozesse und Qualitätskontrollstandards speziell für die Anwendung von Formen für Scheinwerferabdeckungen und bietet Ingenieuren das technische Fundament für die Herstellung von Hochleistungskomponenten für die Fahrzeugbeleuchtung.
2. Materialauswahl für Scheinwerferabdeckungsformen
2.1 Vorgehärteter Spiegelstahl 718H
718H gilt als Referenzwerkstoff für Scheinwerferabdeckungsformen, die höchste Präzision und lange Produktionszyklen erfordern. Dieser vorgehärtete Stahl (35–40 HRC) bietet hervorragende Polierbarkeit und erreicht mit minimalem Aufwand eine Oberflächengüte nach SPI A-2 (Ra 0.025–0.05 µm). Die nickelreiche Zusammensetzung (1.0–1.5 % Ni) des Materials verbessert die Dimensionsstabilität und gewährleistet enge Toleranzen auch bei langen Produktionszyklen. Scheinwerferabdeckungsformen aus 718H erreichen typischerweise 500,000–800,000 Zyklen, bevor eine Wartung erforderlich ist. Damit eignet sich der Werkstoff ideal für die mittlere bis hohe Serienfertigung komplexer Scheinwerfergeometrien.
2.2 Korrosionsbeständiger Edelstahl S136
Für die Herstellung von Scheinwerferabdeckungsformen aus Polycarbonat (PC) mit UV-Stabilisatoren oder anderen korrosiven Zusätzen bietet Edelstahl S136 optimale Leistung. Dieses Material zeichnet sich durch außergewöhnliche Korrosionsbeständigkeit (500 Stunden Salzsprühnebelbeständigkeit gemäß ASTM B117) aus und behält seine Hochglanzpolitur (Ra ≤ 0.012 μm) selbst nach 1 Million Zyklen. Der niedrige Kohlenstoffgehalt von S136 (0.38 %) minimiert die Karbidausscheidung während der Wärmebehandlung und gewährleistet so eine gleichmäßige Härteverteilung (48–52 HRC) im gesamten Formhohlraum der Scheinwerferabdeckung. Die Wärmeleitfähigkeit des Materials (16 W/(m·K)) erfordert zwar eine spezielle Kühlsystemauslegung, dieser Nachteil wird jedoch durch die Fähigkeit des Materials, die optische Klarheit auch in chemisch aggressiven Umgebungen zu erhalten, kompensiert.
2.3 Aushärtbarer Spiegelstahl NAK80
NAK80 hat sich als bevorzugtes Material für Scheinwerferabdeckungsformen mit Anforderungen an Oberflächen der Klasse A ohne Nachbearbeitung etabliert. Dieser vorgehärtete Stahl (37–43 HRC) enthält Aluminium (0.7–1.0 %), das während der Aushärtung feine Ausscheidungen bildet und so ein direktes Diamantschneiden bis zur Oberflächengüte SPI A-1 (Ra 0.012–0.025 µm) ermöglicht. Die hervorragende Bearbeitbarkeit des Materials reduziert die Produktionszeit von Scheinwerferabdeckungsformen im Vergleich zu herkömmlichen Stählen um 20–30 %. Die Dimensionsstabilität von NAK80 (±0.02 mm/m) ist besonders vorteilhaft für Scheinwerferabdeckungsformen mit komplexen optischen Eigenschaften und gewährleistet gleichbleibende Lichtbrechungseigenschaften über alle Produktionschargen hinweg.
2.4 Hochtemperaturbeständiger Stahl CH302
Für Scheinwerferabdeckungsformen, die BMC-Materialien (Bulk Molding Compound) verarbeiten, bietet CH302 eine hervorragende thermische Stabilität bei Betriebstemperaturen bis zu 160 °C. Dieser Chrom-Molybdän-Legierungsstahl (52–55 HRC) behält seine Härte und Verschleißfestigkeit auch bei lang anhaltenden Temperaturwechseln bei und verlängert so die Lebensdauer der Scheinwerferabdeckungsformen auf über 1 Million Zyklen. Die hohe Wärmeleitfähigkeit des Materials (35 W/(m·K)) sorgt für eine gleichmäßige Wärmeverteilung, die entscheidend ist, um ein vorzeitiges Aushärten der BMC-Materialien beim Spritzgießen zu verhindern. Dank seiner Beständigkeit gegen thermische Ermüdung eignet sich CH302 ideal für Scheinwerferabdeckungsformen mit komplexen Kühlkanälen für anspruchsvolle Linsengeometrien.
3. Konstruktionsüberlegungen für Scheinwerferabdeckungsformen
3.1 Anforderungen an die optische Oberfläche
Die Form für die Scheinwerferabdeckung muss präzise Oberflächeneigenschaften aufweisen, um eine optimale Lichtdurchlässigkeit zu gewährleisten:
- Oberflächenbeschaffenheit: SPI A-1 Standard (Ra 0.012–0.025 μm) auf allen optischen Oberflächen
- Formgenauigkeit: ±0.005 mm bei kritischer Linsenkrümmung
- Gleichmäßigkeit der Oberflächenstruktur: Maximale Abweichung von 5 % bei den Messungen der Oberflächenrauheit.
- Kantendefinition: Radius ≤ 0.05 mm für Lichtleiterstrukturen
Diese Anforderungen erfordern spezielle Poliertechniken, darunter das Polieren mit Diamantpaste (3–6 µm Körnung) gefolgt von elektrolytischem Polieren zur Beseitigung von Oberflächenschäden. Die optische Leistung der Scheinwerferabdeckung hat direkten Einfluss auf die Fahrzeugsicherheit, da selbst geringfügige Oberflächenunebenheiten zu Lichtstreuung und verminderter Ausleuchtung der Fahrbahn führen können.
3.2 Auslegung des Heißkanalsystems
Moderne Scheinwerferabdeckungsformen nutzen ausgeklügelte Heißkanalsysteme, um eine gleichmäßige Füllung zu gewährleisten und optische Defekte zu minimieren:
- Düsenkonfiguration: 5-Punkt-Sequenzventil-Schiebersystem (Flexflow-Technologie)
- Temperaturregelung: ±1°C Genauigkeit mit individueller Zonenüberwachung
- Tordesign: Fächerförmige Kantentore (1.2 mm × 8 mm) zur Vermeidung von Schweißnähten
- Druckregelung: 104–143 MPa Einspritzdruck mit 3-stufiger Profilierung
Die sequentielle Ventilsteuerung ermöglicht eine präzise Regelung des Schmelzeflusses, was für die optische Integrität der Formteile für Scheinwerferabdeckungen entscheidend ist. Dieses System reduziert den Druckverlust im Vergleich zu herkömmlichen Heißkanalsystemen um 30 % und minimiert so die scherinduzierte Molekülorientierung in Polycarbonat-Werkstoffen.
3.3 Optimierung des Kühlsystems
Ein effizientes Wärmemanagement ist für die Leistungsfähigkeit der Scheinwerferabdeckungsform unerlässlich:
- Kanalanordnung: Konforme Kühlung mit 15–20 mm Abstand zur Kavitätenoberfläche
- Durchmesserangabe: 8 mm Hauptkanäle mit 6 mm Abzweigleitungen
- Temperaturdifferenz: ≤5°C zwischen Einlass und Auslass
- Wärmeabfuhrkapazität: ≥1500 kJ pro Formzyklus
Bei komplexen Formengeometrien für Scheinwerferabdeckungen können 3D-gedruckte, konturnahe Kühleinsätze die Zykluszeit um 25–35 % reduzieren und gleichzeitig die Bauteilkonsistenz verbessern. Das Kühlsystem muss die Formtemperatur über alle optischen Oberflächen innerhalb von ±2 °C halten, um durch Eigenspannungen verursachte Doppelbrechung in der fertigen Scheinwerferabdeckung zu vermeiden.
3.4 Auslegung des Auswurfsystems
Das Auswurfsystem der Scheinwerferabdeckungsform erfordert eine sorgfältige Konstruktion, um Oberflächenbeschädigungen zu vermeiden:
- Auswurfverfahren: Hydraulische Heber mit sequenzieller Betätigung
- Kontaktfläche: ≥15 % der Bauteiloberfläche, um die Kräfte gleichmäßig zu verteilen
- Auswurfgeschwindigkeit: 50–80 mm/s mit Geschwindigkeitsprofilierung
- Rückstellgenauigkeit: ±0.01 mm zur Gewährleistung eines korrekten Kavitätenverschlusses
Für kritische optische Oberflächen werden häufig berührungslose Auswurfverfahren, wie z. B. Luftstrahlen, eingesetzt. Die Auswurfsequenz der Scheinwerferabdeckung muss mit der Kühlung synchronisiert werden, um eine vorzeitige Verformung des PC-Bauteils beim Entformen zu verhindern.
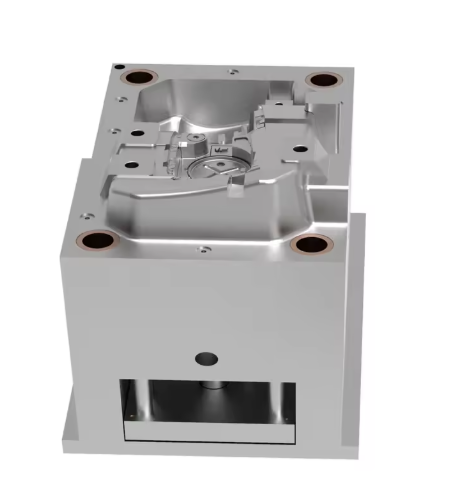
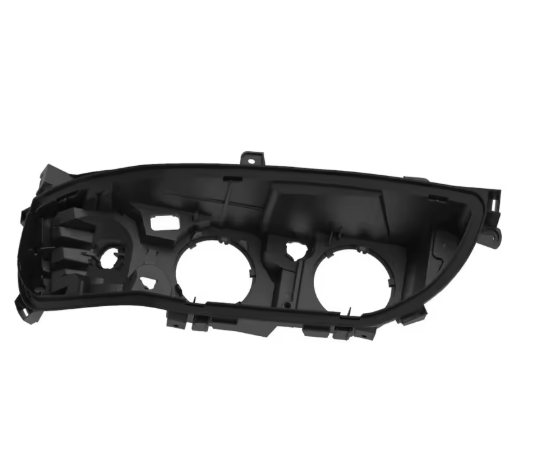
4. Herstellungsverfahren für Scheinwerferabdeckungsformen
4.1 Präzisionsbearbeitung
Die Herstellung von Scheinwerferabdeckungsformen erfordert modernste Bearbeitungsmöglichkeiten:
- 5-Achs-Fräsen: Positioniergenauigkeit ±0.002 mm für komplexe optische Oberflächen
- Drahterodieren: 0.001 mm Auflösung für komplexe Kühlkanäle
- Mikrobearbeitung: 10 μm Präzision für Lichtleiterstrukturen
- Lasertexturierung: Tiefenkontrolle von 5–50 μm für blendfreie Oberflächen
Die Bearbeitung von Scheinwerferabdeckungsformen umfasst typischerweise mehrere Schritte: Zunächst erfolgt das Schruppen mit Hartmetall-Schaftfräsern, gefolgt vom Vorschlichten mit Keramikwerkzeugen und abschließend die Hochgeschwindigkeits-Schlichtbearbeitung mit diamantbeschichteten Fräsern. Jeder Bearbeitungsschritt muss einer strengen Qualitätskontrolle unterzogen werden, um sicherzustellen, dass die Scheinwerferabdeckungsform die hohen optischen Anforderungen erfüllt.
4.2 Oberflächenbehandlung
Die Oberflächen der Scheinwerferabdeckungen erfordern spezielle Behandlungen, um die gewünschte optische Leistung zu erzielen:
- Diamantpolieren: Körnung von 3 μm bis 0.5 μm für SPI A-1-Oberfläche
- Elektrolytisches Polieren: 10-15 V Gleichstrom für 20-30 Sekunden zum Entfernen von Mikrokratzern
- Nitrieren: 0.1–0.2 mm Einsatzhärtungstiefe mit einer Oberflächenhärte von 800–1000 HV
- Verchromung: 5-10 μm Dicke für Korrosionsbeständigkeit (optional)
Der Polierprozess für Scheinwerferabdeckungsformen ist besonders wichtig, da jede Oberflächenunebenheit die optische Leistung beeinträchtigen kann. Automatisierte Poliersysteme mit Kraftrückmeldung werden zunehmend eingesetzt, um eine gleichmäßige Oberflächengüte auf großen Scheinwerferabdeckungsformen zu gewährleisten.
4.3 Montage und Ausrichtung
Die Formmontage der Scheinwerferabdeckung erfordert submikrometergenaue Präzision, um die optische Integrität zu gewährleisten:
- Ausrichtung der Führungssäule: ±0.005 mm Parallelität über den gesamten Hub
- Plattenparallelität: ≤0.01 mm/m über die Trennflächen
- Konzentrizität des Heißkanals: ±0.01 mm zwischen Düse und Anguss
- Sensorintegration: Temperaturüberwachung an 12 kritischen Stellen
Der Montageprozess für Scheinwerferabdeckungsformen umfasst typischerweise die Laserausrichtung und die Überprüfung mittels Koordinatenmessmaschine (KMM) in jeder Phase. Dadurch wird sichergestellt, dass die fertige Scheinwerferabdeckungsform ihre Präzision unter Produktionsbedingungen, einschließlich Wärmeausdehnung und Schließkräften, beibehält.
5. Prozessparameter für Scheinwerferabdeckungsformen
5.1 Polycarbonat (PC)-Verarbeitung
Optimale Parameter für die Formgebung von PC-Scheinwerferabdeckungen sind:
- Schmelztemperatur: 280-300°C (Zonentemperaturprofil)
- Formtemperatur: 120-140 °C (mittels Hochtemperaturölheizung)
- Einspritzdruck: 90-110 MPa (mit 3-stufigem Druckprofil)
- Abkühlzeit: 35-45 Sekunden (abhängig von der Wandstärke)
- Nachglühen: 120 °C für 2 Stunden zum Spannungsabbau
Diese Parameter gewährleisten ein optimales Verhältnis zwischen Produktionseffizienz und Teilequalität und stellen sicher, dass die Form für die Scheinwerferabdeckung Bauteile mit minimalen Eigenspannungen und optimaler Lichtdurchlässigkeit produziert. Besonders wichtig ist das Einspritzgeschwindigkeitsprofil mit typischen Geschwindigkeiten zwischen 50 und 100 mm/s, um die Scherspannung im Polycarbonat zu minimieren.
5.2 BMC-Materialverarbeitung
Beim Formen von BMC-Scheinwerferkomponenten:
- Formtemperatur: 150-160°C (elektrische Heizpatronen)
- Einspritzdruck: 70-90 MPa
- Aushärtungszeit: 60-90 Sekunden (abhängig von der Bauteildicke)
- Nachhärtung: 150 °C für 2 Stunden zur vollständigen Polymerisation.
Die Form für die Scheinwerferabdeckung muss eine präzise Temperaturregelung für die BMC-Verarbeitung gewährleisten, da unzureichende Wärme zu unvollständiger Aushärtung und zu hohe Temperaturen zu Materialbeschädigung führen können. Das Heizsystem der Form sollte eine gleichmäßige Temperaturverteilung (±2 °C) über alle Kavitätenoberflächen sicherstellen.
5.3 Prozessüberwachung und -steuerung
Moderne Scheinwerferabdeckungs-Formsysteme beinhalten eine umfassende Überwachung:
- Drucksensoren im Hohlraum (6 Punkte pro Hohlraum)
- Temperaturüberwachung (12 Zonen pro Formhälfte)
- Teilegewichtskontrolle (±0.1 g Genauigkeit)
- Optische Inspektion (automatisiertes Bildverarbeitungssystem)
Die statistische Prozesskontrolle (SPC) ist für die Herstellung von Scheinwerferabdeckungsformen unerlässlich. Die Kontrollgrenzen werden typischerweise auf ±3σ für kritische Maße festgelegt. Dies gewährleistet eine gleichbleibende Leistung der Scheinwerferabdeckungsform während ihrer gesamten Produktionsdauer und liefert Bauteile, die den Sicherheitsstandards der Automobilindustrie entsprechen.
6. Qualitätskontrollstandards
6.1 Maßprüfung
Die Qualitätskontrolle der Scheinwerferabdeckungsformen folgt strengen Standards:
- CMM-Prüfung: 3D-Scanning mit 5 μm Punktdichte
- Optischer Komparator: Für kritische Kantenprofile und Radien
- Oberflächenprofilometrie: Ra- und Rz-Messungen an 20 Standardpositionen
- Ausrichtung des Koordinatensystems: Bezugsstruktur gemäß T/ZMIA 003-2023
Die Prüfung von Scheinwerferabdeckungsformen umfasst typischerweise eine Erstmusterprüfung mit vollständiger Dokumentation, gefolgt von regelmäßigen Stichproben zur Sicherstellung der fortlaufenden Konformität. Kritische optische Merkmale erfordern spezielle interferometrische Messungen zur Überprüfung der Oberflächenebenheit und -krümmung.
6.2 Leistungstests
Die Validierung der Scheinwerferabdeckungsform umfasst:
- Thermische Zyklen: -40 °C bis 120 °C für 1000 Zyklen
- Druckprüfung: 1.5-facher Betriebsdruck für 1 Stunde
- Verschleißprüfung: Beschleunigte Zyklusprüfung (100,000 Zyklen)
- Optische Leistung: Lichtdurchlässigkeit gemäß ISO 13468-2
Diese Tests gewährleisten, dass die Form für die Scheinwerferabdeckung ihre Leistungseigenschaften über die gesamte vorgesehene Lebensdauer beibehält. Die optische Prüfung ist besonders wichtig, da sie bestätigt, dass die Form für die Scheinwerferabdeckung Bauteile produziert, die den strengen Anforderungen der Vorschriften für Fahrzeugbeleuchtung entsprechen.
7. Wartung und Fehlerbehebung
7.1 Plan für vorbeugende Wartung
Um die Leistung der Scheinwerferabdeckungsform zu maximieren:
- Täglich: Trennflächen reinigen und auf Ablagerungen prüfen.
- Wöchentlich: Kühlkanäle auf Verstopfungen prüfen.
- Monatlich: Temperaturregelungsgenauigkeit überprüfen
- Vierteljährlich: Kritische Maße und Oberflächenbeschaffenheit messen
- Jährlich: Vollständige Demontage und Komponentenprüfung
Die vorbeugende Wartung von Scheinwerferabdeckungsformen sollte das Polieren der optischen Oberflächen umfassen, um Ra-Werte unter 0.025 μm zu halten. Der Wartungsplan sollte an das Produktionsvolumen angepasst werden, wobei Formen für Scheinwerferabdeckungen mit hohem Produktionsvolumen häufiger gewartet werden müssen.
7.2 Häufige Probleme und Lösungen
Typische Probleme mit Schimmelbildung an Scheinwerferabdeckungen sind:
- Optische Verzerrung: Verursacht durch ungleichmäßige Kühlung; Lösung besteht in der Optimierung des Kühlkanal-Layouts
- Oberflächenfehler: Entstanden durch mangelhaftes Polieren; behoben durch Nachpolieren gemäß SPI A-1-Standard
- Dimensionsabweichung: Aufgrund von Wärmeausdehnung; wird durch verbesserte Temperaturregelung behoben
- Gate-Markierungen: Auf optischen Oberflächen sichtbar; werden durch Optimierung von Gate-Design und -Position minimiert.
Die Fehlersuche bei Problemen mit Scheinwerferabdeckungsformen erfordert oft ein systematisches Vorgehen, das Prozessdatenanalyse mit praktischer Inspektion kombiniert. In vielen Fällen kann spezielle Simulationssoftware helfen, die Ursache von Defekten zu identifizieren, bevor physische Änderungen an der Scheinwerferabdeckungsform vorgenommen werden.
8. Branchenstandards und Compliance
8.1 Wesentliche regulatorische Anforderungen
Die Herstellung der Formen für Scheinwerferabdeckungen muss folgenden Anforderungen entsprechen:
- ISO 9001:2015 (Qualitätsmanagementsysteme)
- IATF 16949:2016 (Automobilspezifischer Qualitätsstandard)
- T/ZMIA 003-2023 (Chinesischer Scheinwerferformstandard)
- ECE R112 (UN-Regelung für Fahrzeugbeleuchtung)
Diese Normen gewährleisten, dass die Form für die Scheinwerferabdeckung Bauteile produziert, die den globalen Sicherheits- und Leistungsanforderungen entsprechen. Die Einhaltung dieser Normen umfasst in der Regel die Dokumentation des gesamten Produktionsprozesses, von der Konstruktion der Scheinwerferabdeckungsform über die Fertigung bis hin zur Prüfung.
8.2 Umweltaspekte
Die moderne Formenproduktion für Scheinwerferabdeckungen berücksichtigt Nachhaltigkeit:
- Materialauswahl: Recycelbare Stahlsorten und minimaler Abfall
- Energieeffizienz: LED-Beleuchtung und drehzahlvariable Antriebe
- Prozessoptimierung: Reduzierter Wasserverbrauch und geringerer Chemikalienabfall
- Lebensende: Recycling der Scheinwerferabdeckungsform und Wiederverwendung der Komponenten
Umweltmanagementsysteme wie ISO 14001 bieten einen Rahmen zur Minimierung der Umweltauswirkungen der Herstellung von Scheinwerferabdeckungsformen. Dies umfasst die verantwortungsvolle Beschaffung von Materialien und den effizienten Ressourceneinsatz während des gesamten Lebenszyklus der Scheinwerferabdeckungsform.
9. Fazit
Die Form für Scheinwerferabdeckungen stellt einen Höhepunkt der Präzisionsfertigung dar und erfordert fortschrittliche Materialien, ein ausgefeiltes Design und eine sorgfältige Prozesskontrolle. Da sich die Fahrzeugbeleuchtungstechnologie stetig weiterentwickelt und Trends wie adaptives Licht und integrierte Sensoren entstehen, werden die Anforderungen an die Formtechnologie für Scheinwerferabdeckungen weiter steigen. Durch die Einhaltung der in diesem Leitfaden beschriebenen Prinzipien können Hersteller Formen für Scheinwerferabdeckungen fertigen, die den hohen Anforderungen moderner Fahrzeugbeleuchtungssysteme gerecht werden und Sicherheit, Leistung und Langlebigkeit gewährleisten.
Kontinuierliche Innovationen in der Technologie von Scheinwerferabdeckungsformen – darunter neue Materialien, fortschrittliche Bearbeitungstechniken und intelligente Prozesssteuerung – werden zukünftige Fortschritte in der Fahrzeugbeleuchtung vorantreiben. Die Integration von Industrie-4.0-Technologien wie digitalen Zwillingen und vorausschauender Wartung verspricht eine weitere Verbesserung der Leistung und Zuverlässigkeit von Scheinwerferabdeckungsformen und unterstützt so die nächste Generation von Fahrzeugbeleuchtungssystemen.
>> Das könnte dir auch gefallen
Normen & Referenzen
In diesem Artikel werden die folgenden Industriestandards erwähnt: