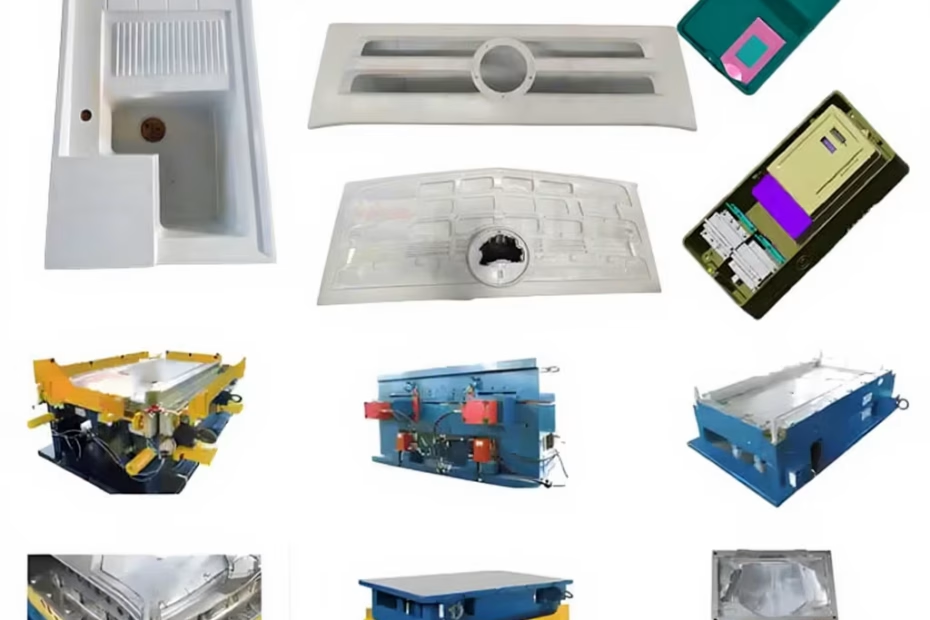
Stahlauswahl für Pressformen: Warum die Materialwahl die Werkzeugstandzeit bestimmt
Das Formpressen ist ein Hochdruck- und Hochtemperaturverfahren, das extreme Anforderungen an den Werkzeugstahl stellt. Im Gegensatz zu Spritzgussformen müssen Formpressformen wiederholten Heiz- und Kühlzyklen standhalten und gleichzeitig Druckkräften von 500 bis 3000 Tonnen standhalten. Die richtige Stahlauswahl bestimmt nicht nur die Werkzeugstandzeit, sondern auch die Oberflächenqualität der Bauteile, die Zykluszeit und die Wirtschaftlichkeit der gesamten Produktion.
Dieser Artikel behandelt die drei am häufigsten verwendeten Stahlsorten für Werkzeuge im Pressformverfahren, deren Wärmebehandlungsanforderungen, Oberflächengüteeigenschaften und wie man die Stahlsorte an das Produktionsvolumen und die Art des Verbundwerkstoffs anpasst.
Werkzeugstahlsorten für Pressformen
Drei Stahlsorten dominieren den Bau von Kompressionsformen. Jede bietet ein anderes Verhältnis von Härte, Polierbarkeit, Wärmeleitfähigkeit und Kosten.
| Stahlsorte | AISI-Äquivalent | Härte (HRC) | Max. Betriebstemp | Relative Kosten | Am besten geeignet für |
|---|---|---|---|---|---|
| P20 | P20 | 30-34 | 400°C | 1.0x (Basis) | Kleinserien, Prototypen, nicht abrasive Materialien |
| H13 | H13 | 44-50 | 600°C | 1.6x | Mittel- bis hochvolumige, SMC/BMC-, glasfaserverstärkte Verbindungen |
| D2 | D2 | 58-62 | 480°C | 2.3x | Hochleistungsfähige, abrasive Verbindungen, lange Produktionsläufe (>100 Teile) |
P20 (1.2311 / 1.2738): P20 ist ein auf 30–34 HRC vorgehärteter Kunststoff und eignet sich ideal für Prototypen und Kleinserien im Kompressionsverfahren. Er bietet im vorgehärteten Zustand gute Bearbeitbarkeit und ausreichende Verschleißfestigkeit für ungefüllte Kunststoffe. Bei Verwendung mit glasfaserverstärktem SMC (30–50 % Glasfaser) müssen P20-Formen jedoch typischerweise nach 20,000–30,000 Zyklen nachbearbeitet werden. An den Gratstellen können Abnutzungserscheinungen oder Dimensionsverschleiß auftreten.
H13 (1.2344): Die beliebteste Wahl für die Serienfertigung von Kompressionsformen. H13 behält seine Härte bis 600 °C, ist beständig gegen thermische Ermüdungsrisse (Wärmerisse) und lässt sich auf eine SPI A-2-Oberfläche polieren. Wärmebehandelte H13-Formen mit glasfaserverstärktem SMC (Styrol-Matrix-Verbundwerkstoff) erreichen nach einer Härte von 44–48 HRC 80,000–120,000 Zyklen vor größeren Nacharbeiten. Durch Nitrieren der Kavitätsoberfläche auf 900–1100 HV wird die Lebensdauer um weitere 40–60 % verlängert.
D2 (1.2379): Hochkohlenstoff- und hochchromhaltiger Werkzeugstahl mit außergewöhnlicher Abriebfestigkeit. D2-Pressformen werden für Serien ab 100,000 Teilen eingesetzt, insbesondere bei Formmassen mit abrasiven mineralischen Füllstoffen (Calciumcarbonat, Aluminiumtrihydrat) oder hohem Glasanteil (> 50 %). Der Nachteil liegt in der Schlagzähigkeit: D2 neigt unter ungleichmäßiger Belastung eher zu Sprödbrüchen. Daher müssen bei der Formenkonstruktion scharfe Kanten und dünne, ungestützte Bereiche vermieden werden.
Wärmebehandlung und Oberflächenhärtung
Rohstahlblöcke durchlaufen einen mehrstufigen Wärmebehandlungsprozess, um die für den Einsatz in Pressformen erforderlichen mechanischen Eigenschaften zu entwickeln:
- Glühen: 850–900 °C, langsame Ofenabkühlung. Abbau von Eigenspannungen aus der Schruppbearbeitung, wodurch ein für die nachfolgende Bearbeitung optimiertes Mikrogefüge entsteht.
- Härten: Austenitisierung bei 980–1050 °C (H13) oder 1020–1040 °C (D2), gefolgt von Öl- oder Vakuumabschreckung. Die Abschreckgeschwindigkeit muss sorgfältig kontrolliert werden, um Verzug zu minimieren, insbesondere bei großen Formen mit einem Gewicht von 5–15 Tonnen.
- Temperieren: Um die sekundäre Härtespitze von H13 zu erreichen, ist ein zwei- oder dreifaches Anlassen bei 540–600 °C erforderlich. Jeder Anlasszyklus dauert mindestens 2–4 Stunden. Das Auslassen des zweiten Anlassens reduziert die Zähigkeit um bis zu 30 %.
- Nitrieren (optional): Durch Gasnitrieren bei 480–520 °C entsteht eine 0.15–0.30 mm dicke Oberflächenschicht mit einer Härte von 900–1200 HV. Dies verbessert die Verschleißfestigkeit deutlich, verringert jedoch die Zähigkeit der Oberflächenschicht – Formen, die Stoßbelastungen ausgesetzt sind, sollten nicht nitriert werden.
Eine entscheidende Qualitätskontrolle: Nach der Wärmebehandlung muss jede Form einer Härteprüfung an 10–15 Stellen der Formhohlraumoberfläche unterzogen werden. Die zulässige Abweichung beträgt ±2 HRC über den gesamten Formhohlraum. Größere Abweichungen deuten auf ungleichmäßiges Abschrecken oder eine uneinheitliche Stahlqualität hin.
Oberflächenbeschaffenheit: Polieren und Texturieren
Die Oberflächenbeschaffenheit des Formpresswerkzeugs überträgt sich direkt auf das Formteil. Die erforderliche Oberflächenbeschaffenheit hängt von der Anwendung ab:
| Anwendung | Erforderliches Finish | SPI-Klasse | Ra (Mikrometer) | Prozessschritte |
|---|---|---|---|---|
| Außenansicht Klasse A (Automobil, Schifffahrt) | Hochglanz, Spiegel | A-1/A-2 | <0.05 | Schleifen → Stein 400-800 Körnung → Diamantpolitur 3-1 µm |
| Industrielle Oberflächen (Abdeckungen, Gehäuse) | Halbglänzend / matt | B-1 / B-2 | 0.10-0.25 | Schleifen → Stein 320-600 Körnung → Papier- oder Steinfinish |
| Funktionale Oberflächen (nicht-kosmetisch) | Bearbeitet oder EDM | D-1 / D-2 | 1.0-3.0 | CNC-Fertigschnitt oder Standard-EDM |
| Strukturierte Oberflächen (Narbenstruktur, Leder) | Chemische Ätzung | MTI-Noten | 0.5-5.0 | Ätzresist auftragen → chemisches Ätzen 0.05–0.20 mm Tiefe |
Das Polieren macht 15–25 % der gesamten Formenherstellungskosten aus. Für Oberflächen der Klasse A auf H13-Formen sollten Sie 40–80 Stunden Handpolierzeit einplanen. Diamantpasten in absteigenden Körnungen (6, 3, 1 Mikron) erzielen die feinsten Oberflächen. Überspringen Sie niemals Körnungsstufen – eine 6-Mikron-Oberfläche lässt sich nicht durch einen direkten Sprung von 15 Mikron auf 3 Mikron erreichen.
Heiz- und Kühlkanaldesign
Kompressionsformen arbeiten bei erhöhten Temperaturen (140–180 °C für SMC, 120–150 °C für BMC). Das Heizsystem muss eine gleichmäßige Temperaturverteilung über die gesamte Formoberfläche gewährleisten, um gleichbleibende Aushärtungsraten sicherzustellen und Verformungen der Bauteile zu minimieren.
Auslegungsparameter für Heizkanäle in Kompressionsformen:
- Kanaldurchmesser: 12–20 mm für Öl- oder elektrische Heizpatronen. Kleinere Durchmesser (<10 mm) behindern den Flüssigkeitsdurchfluss und führen zu Hotspots.
- Abstand von der Kavitätenoberfläche: Mindestens 25 mm für Stahlformen. Bei weniger als 20 mm besteht die Gefahr lokaler Überhitzung und Oberflächenverfärbung der Formoberfläche.
- Kanalabstand: 50–80 mm Mittenabstand. Ein geringerer Abstand (40 mm) verbessert die Gleichmäßigkeit, schwächt aber die Formstruktur.
- Ablaufkonfiguration: Die Gegenstromanordnung (Einlass und Auslass an gegenüberliegenden Ecken) minimiert Temperaturgradienten auf ±3 °C über die Heizplatte. Gleichstromkreisläufe sollten vermieden werden, da sie Temperaturgradienten von 8–12 °C erzeugen.
- Mantelheizungen für elektrische Werkzeuge: 230 V, Leistungsdichte 6–10 W/cm². Für Oxidationsbeständigkeit bei Betriebstemperaturen eine Ummantelung aus Incoloy 840 verwenden.
Strategie zur Härte von Hohlraum und Kern
Bei Presswerkzeugen aus aufeinander abgestimmten Metallen unterliegen Formhohlraum (weiblich) und Formkern (männlich) unterschiedlichen Verschleißbedingungen. Der Formhohlraum trägt die sichtbare Werkstückoberfläche und erfordert eine höhere Polierqualität, während der Formkern beim Einbringen des Füllmaterials einem stärkeren Abrasivstofffluss ausgesetzt ist.
Eine gängige Strategie: Den Kernstahl 2–4 HRC höher härten als den Hohlraum. Bei einem H13-Werkzeug hält der Kern mit 48–50 HRC etwa 30 % länger als der Hohlraum mit 44–46 HRC. Dadurch wird sichergestellt, dass bei einer notwendigen Überholung des Werkzeugs beide Hälften gleichzeitig ihre Lebensdauer erreichen und nicht eine vorzeitig ausfällt.
Bei extrem abrasiven Werkstoffen (65–75 % mineralischer Füllstoffanteil im BMC) empfiehlt sich ein H13-Kern mit einem D2-Einsatz an der Stelle des höchsten Materialflusses. Dieser Hybridansatz verlängert die Werkzeugstandzeit im Vergleich zur reinen H13-Konstruktion um 50–80 %.
Fazit
Die Wahl des Stahls für Pressformen hat direkten Einfluss auf Werkzeugstandzeit, Teilequalität und Produktionskosten. Für Kleinserien unter 30,000 Zyklen bietet P20 einen wirtschaftlichen Einstieg. Für die Serienfertigung bis zu 100,000 Zyklen bietet H13 mit optionaler Nitrierung die beste Balance aus Härte, Beständigkeit gegen thermische Ermüdung und Polierbarkeit. Für die Serienfertigung mit abrasiven Verbundwerkstoffen über 100,000 Zyklen empfiehlt sich D2 oder eine Hybridkonstruktion aus D2 und H13. Unabhängig von der Stahlsorte sind eine sachgemäße Wärmebehandlung mit doppeltem Anlassen, eine gleichmäßige Temperaturregelung durch Gegenstromkanäle und eine sorgfältig geplante Oberflächenbearbeitung unerlässlich für die Zuverlässigkeit der Pressform.
Kontakt aufnehmen
Normen & Referenzen
In diesem Artikel werden die folgenden Industriestandards erwähnt: