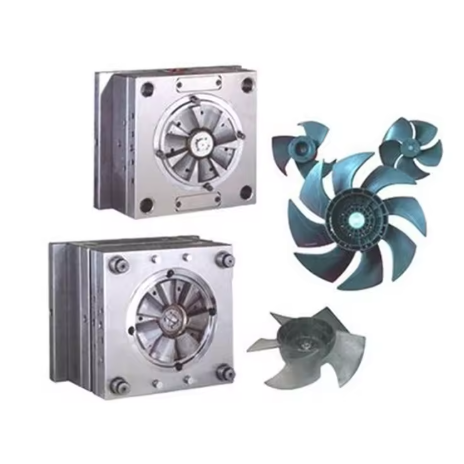
Die Herstellung von Gebläseflügeln ist ein kritischer Bereich der industriellen Lüftungs- und Klimatechnik und erfordert präzise Ingenieurskunst sowie höchste Aufmerksamkeit für die aerodynamische Leistung. Diese Rotationsbauteile, die Luft effizient durch verschiedene Systeme transportieren sollen, benötigen Formen, die Flügel mit exakten Spezifikationen für eine optimale Strömungsdynamik herstellen können. Der Erfolg der Gebläseflügelproduktion hängt maßgeblich von der Qualität des Formenbaus ab, welche sich direkt auf Produktleistung, Energieeffizienz und Wirtschaftlichkeit der Produktion auswirkt. Dieser umfassende Leitfaden untersucht die wichtigsten Aspekte der Materialauswahl für Formen, Konstruktionsüberlegungen und bewährte Fertigungsverfahren speziell für die Anwendung mit Gebläseflügeln.
Die besonderen Anforderungen an Gebläseflügel stellen Werkzeughersteller vor Herausforderungen und bieten ihnen gleichzeitig Chancen. Die Flügel müssen präzise aerodynamische Profile aufweisen, um die Luftstromeffizienz zu maximieren und gleichzeitig die strukturelle Integrität unter Rotationsbelastung zu gewährleisten. Das Werkzeug muss Bauteile herstellen, die diese Anforderungen über Tausende von Produktionszyklen hinweg konstant erfüllen und dabei enge Toleranzen hinsichtlich Auswuchtung und Maßgenauigkeit einhalten. Das Verständnis dieser spezifischen Anforderungen ist unerlässlich für die Entwicklung effektiver Werkzeuglösungen, die Leistungsanforderungen und Fertigungseffizienz in Einklang bringen.
Grundlagen der Materialauswahl
Bei der Materialauswahl für Formen von Gebläseflügeln müssen Hersteller zahlreiche, miteinander verbundene Faktoren bewerten, die gemeinsam den Produktionserfolg bestimmen. Das gewählte Material muss eine außergewöhnliche Dimensionsstabilität unter den beim Spritzgießen auftretenden Temperaturwechseln aufweisen. Verschleißfestigkeit ist aufgrund der abrasiven Eigenschaften von faserverstärkten Kunststoffen, die häufig für Gebläseflügel verwendet werden, besonders wichtig. Die Fähigkeit des Materials, die Oberflächenqualität über längere Produktionsläufe hinweg zu erhalten, beeinflusst direkt die aerodynamische Leistung und die Balanceeigenschaften der fertigen Flügel.
Die Anforderungen an die aerodynamische Effizienz von Gebläseflügeln erhöhen die Komplexität der Materialauswahl zusätzlich. Die Formoberflächen, aus denen das Flügelprofil entsteht, müssen eine außergewöhnliche Glätte aufweisen, um Unebenheiten zu vermeiden, die die Luftströmung beeinträchtigen könnten. Die Polierbarkeit des Materials ist entscheidend für die Herstellung der für eine optimale Lüfterleistung erforderlichen strömungsgünstigen Oberflächen. Darüber hinaus muss das Material dem wiederholten Einspritzen von technischen Verbundwerkstoffen standhalten, ohne dass die Oberflächenqualität oder die Maßgenauigkeit beeinträchtigt wird – insbesondere bei Flügeln, die in anspruchsvollen Industrieumgebungen eingesetzt werden.
Stahlgütespezifikationen und -eigenschaften
Stahl der Güteklasse 45 hat sich als bevorzugtes Material für die Herstellung von Formen für Gebläseflügel etabliert und bietet ein optimales Verhältnis von Leistungsmerkmalen und Wirtschaftlichkeit. Dieser mittelgekohlte Stahl weist einen Kohlenstoffgehalt von ca. 0.45 % auf und bietet nach entsprechender Wärmebehandlung eine ausreichende Härte bei gleichzeitig guter Bearbeitbarkeit während der Formherstellung. Dank seiner mechanischen Eigenschaften hält er den hohen Drücken und Temperaturen während des Spritzgießens ohne nennenswerte Verformung oder Verschleiß stand.
Die Wärmebehandlung dieses Stahlwerkstoffs ermöglicht es Herstellern, Oberflächenhärten zu erzielen, die für Produktionsvolumina vom Prototyp bis zur Großserienfertigung geeignet sind. Durch Härten und Anlassen lässt sich das Material so optimieren, dass es ausreichende Verschleißfestigkeit bei gleichzeitiger Beibehaltung der für die Rissbildung bei Temperaturwechselbeanspruchung erforderlichen Zähigkeit bietet. Die relativ konstante chemische Zusammensetzung des Materials gewährleistet vorhersagbare Wärmebehandlungsergebnisse und ermöglicht es Herstellern, die gewünschten Materialeigenschaften zuverlässig für verschiedene Formteile zu erzielen, einschließlich der komplexen Kavitätsgeometrien, die für Schaufelprofile erforderlich sind.
Aerodynamische Profilbetrachtungen
Die Konstruktion von Formen für Gebläseflügel erfordert höchste Präzision hinsichtlich des aerodynamischen Profils, wodurch sich diese Bauteile von einfachen geometrischen Formen unterscheiden. Das Flügelprofil muss mit außergewöhnlicher Genauigkeit gefertigt werden, um die vorgegebenen Auftriebs- und Widerstandseigenschaften zu gewährleisten. Die Form muss Flügeloberflächen mit einer Maßgenauigkeit im Mikrometerbereich erzeugen, um eine gleichbleibende aerodynamische Leistung aller Flügel einer Baugruppe sicherzustellen. Jede Abweichung vom vorgegebenen Profil kann zu verringerter Luftstromeffizienz, erhöhter Geräuschentwicklung oder ungleichmäßigem Lauf führen.
Die Formkonstruktion muss die dreidimensionale Krümmung der Schaufeloberflächen berücksichtigen, die häufig komplexe Verwindungen und unterschiedliche Wölbungswinkel entlang der Schaufellänge aufweist. Diese geometrischen Merkmale erfordern eine außergewöhnliche Formkonstruktion und Materialeigenschaften, um die Präzision während der gesamten Produktion zu gewährleisten. Der gewählte Stahl muss eine außergewöhnliche Stabilität und Verschleißfestigkeit aufweisen, um Tausende von Schaufeln mit gleichbleibenden aerodynamischen Profilen herzustellen. Die Anforderungen an die Oberflächenbeschaffenheit sind für Schaufeloberflächen besonders wichtig, da jegliche Rauheit oder Oberflächenunregelmäßigkeiten die Grenzschichtbildung beeinträchtigen und die aerodynamische Effizienz verringern können.
Ausgewogene und dynamische Eigenschaften
Die Schaufeln von Gebläsen müssen bei hohen Drehzahlen reibungslos laufen, weshalb die Auswuchtung ein entscheidendes Qualitätsmerkmal ist. Die Form muss Schaufeln mit gleichmäßiger Massenverteilung und Maßgenauigkeit erzeugen, um den Auswuchtaufwand bei der Montage zu minimieren. Abweichungen in Wandstärke, Materialdichte oder Maßgenauigkeit zwischen den Schaufeln können zu Unwuchten führen, die Vibrationen, Geräusche und vorzeitigen Lagerausfall in der Endmontage verursachen.
Die Werkzeugkonstruktion muss den besonderen Herausforderungen der Herstellung von Bauteilen mit gleichbleibenden Masseneigenschaften gerecht werden und gleichzeitig die für eine optimale Luftströmung erforderlichen komplexen Geometrien gewährleisten. Die Wahl der Anguss- und Einspritzpunkte beeinflusst die Materialverteilung und die resultierenden Auswuchteigenschaften maßgeblich. Das für den Werkzeugbau verwendete Material muss über Tausende von Zyklen präzise Abmessungen beibehalten, um eine gleichbleibende Massenverteilung während der gesamten Produktion sicherzustellen. Diese Gleichmäßigkeit reduziert den Bedarf an aufwendigen Auswuchtvorgängen bei der Endmontage und verbessert die Gesamteffizienz der Fertigung.
Naben- und Wurzelabschnittsdesign
Die Naben- und Wurzelbereiche von Gebläseflügeln stellen kritische Stellen dar, an denen strukturelle Anforderungen und aerodynamische Aspekte zusammentreffen. Die Form muss diese Bereiche mit höchster Präzision fertigen, um eine sichere Befestigung an der Lüfterwelle und eine effiziente Lastübertragung im Betrieb zu gewährleisten. Der Wurzelbereich weist häufig eine komplexe Geometrie auf, die die strukturelle Festigkeit optimiert und gleichzeitig Strömungsstörungen an der Schnittstelle zwischen Flügel und Nabe minimiert.
Die Werkzeugkonstruktion muss Spannungskonzentrationen im Fußbereich berücksichtigen und sicherstellen, dass im Formprozess Bauteile ohne innere Defekte entstehen, die die strukturelle Integrität beeinträchtigen könnten. Der gewählte Stahl muss über längere Produktionsläufe hinweg präzise Abmessungen beibehalten, um die gleichbleibende Qualität der Befestigungselemente während der gesamten Produktion zu gewährleisten. Die Anforderungen an die Oberflächenbeschaffenheit der Nabe und des Fußbereichs sind besonders hoch, da jegliche Unregelmäßigkeiten die Wuchtung des montierten Rotors beeinträchtigen oder bei hohen Drehzahlen zu Spannungskonzentrationen führen könnten.
Blattneigungs- und Winkelsteuerung
Der Anstellwinkel der Lüfterflügel beeinflusst maßgeblich die Luftstromcharakteristik und die Gesamtleistung des Systems. Die Form muss Flügel mit präzisen Anstellwinkeln erzeugen, die den Spezifikationen für die vorgesehene Anwendung entsprechen. Abweichungen im Anstellwinkel zwischen den Flügeln können zu einer ungleichmäßigen Luftstromverteilung und einer reduzierten Systemeffizienz führen. Die Formkonstruktion muss Merkmale aufweisen, die eine gleichbleibende Anstellwinkelproduktion gewährleisten und gleichzeitig die im Spritzgießprozess natürlichen Schwankungen ausgleichen.
Die Stabilität des Formmaterials unter Temperaturwechselbeanspruchung ist besonders wichtig für die Aufrechterhaltung der Steigungswinkelgenauigkeit über längere Produktionsläufe. Unterschiedliche Wärmeausdehnung zwischen den Formkomponenten kann zu geringfügigen Verschiebungen der Schaufelgeometrie führen, die die Steigungswinkelkonstanz beeinträchtigen. Der gewählte Stahl muss daher vorhersehbare thermische Eigenschaften aufweisen und trotz der wiederholten Erwärmungs- und Abkühlungszyklen während der Produktion formstabil bleiben. Fortschrittliche Formkonstruktionstechniken, einschließlich präziser Ausrichtungselemente und Wärmemanagementsysteme, tragen dazu bei, die Steigungswinkelgenauigkeit über die gesamte Lebensdauer der Form zu gewährleisten.
Vorder- und Hinterkantenpräzision
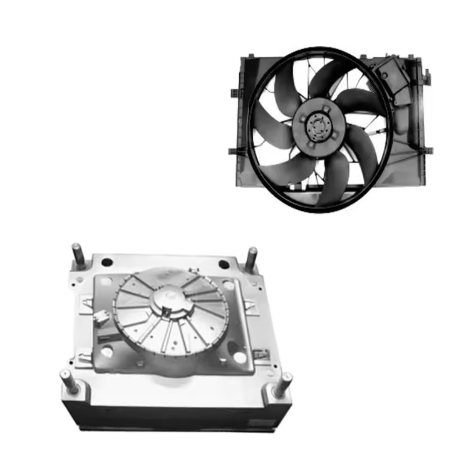
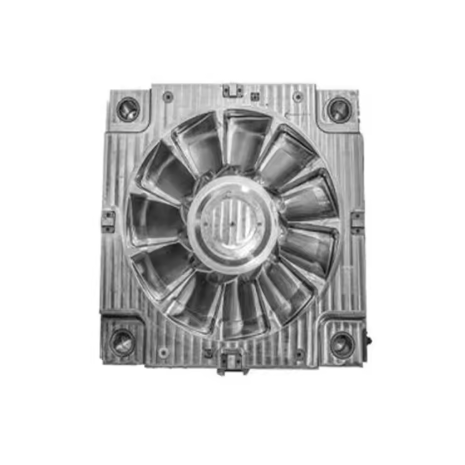
Die Vorder- und Hinterkanten von Gebläseschaufeln sind Bereiche, in denen die Maßgenauigkeit einen überproportionalen Einfluss auf die aerodynamische Leistung hat. Die Vorderkante muss mit höchster Präzision gefertigt werden, um eine optimale Anströmung und Grenzschichtbildung zu gewährleisten. Die Dicke und das Profil der Hinterkante beeinflussen maßgeblich die Strömungsablösung und den Gesamtwirkungsgrad des Lüfters. Die Form muss diese kritischen Merkmale mit einer Genauigkeit im Mikrometerbereich abbilden, um eine gleichbleibende Leistung sicherzustellen.
Die Werkzeugkonstruktion muss den besonderen Herausforderungen der Herstellung scharfer, präzise definierter Kanten gerecht werden und gleichzeitig die strukturelle Integrität der Werkzeugkomponenten gewährleisten. Das gewählte Stahlmaterial muss über Tausende von Formzyklen hinweg eine exakte Kantengeometrie beibehalten, um eine gleichbleibende Schaufelleistung sicherzustellen. Verschleiß an den Formflächen der Vorder- und Hinterkante kann subtile Profiländerungen hervorrufen, die die aerodynamischen Eigenschaften erheblich beeinflussen. Regelmäßige Inspektion und Wartung dieser kritischen Werkzeugoberflächen sind daher unerlässlich, um die Produktionsqualität über lange Zeiträume aufrechtzuerhalten.
Dickenverteilung und strukturelle Integrität
Die Dickenverteilung von Gebläseschaufeln stellt ein kritisches Gleichgewicht zwischen strukturellen Anforderungen und aerodynamischer Effizienz dar. Die Form muss Schaufeln mit dem vorgegebenen Dickenprofil erzeugen, das ausreichende Steifigkeit und Festigkeit bei gleichzeitig minimalem Gewicht zur Reduzierung der Fliehkräfte gewährleistet. Abweichungen in der Dickenverteilung können die Steifigkeitseigenschaften, die Eigenfrequenz und das gesamte dynamische Verhalten der Schaufeln im Betrieb beeinflussen.
Die Werkzeugkonstruktion muss die Fließeigenschaften beim Einspritzen berücksichtigen, um eine gleichmäßige Materialverteilung und eine konsistente Dicke über die gesamte Schaufel zu gewährleisten. Das gewählte Stahlmaterial muss auch bei längeren Produktionsläufen präzise Kavitätsabmessungen beibehalten, um eine gleichbleibende Dickenverteilung sicherzustellen. Unterschiedliche Kühlung kann insbesondere bei längeren Schaufeln zu Dickenschwankungen führen und erfordert daher ausgeklügelte Temperaturmanagementsysteme für das Werkzeug. Die Wärmeleitfähigkeit des Werkzeugmaterials ist ein wichtiger Faktor für eine gleichmäßige Kühlung und eine konsistente Dickenverteilung über die Schaufeloberfläche.
Oberflächenbeschaffenheit und Fließeigenschaften
Die Oberflächenbeschaffenheit von Gebläseschaufeln beeinflusst maßgeblich die Strömungseigenschaften und die Gesamtleistung des Systems. Glatte Schaufeloberflächen reduzieren Grenzschichtturbulenzen und verbessern die aerodynamische Effizienz. Die Form muss Schaufeln mit gleichmäßiger Oberflächenqualität über alle Funktionsflächen hinweg produzieren, insbesondere auf der Druck- und Saugseite des Schaufelprofils. Oberflächenunebenheiten von nur wenigen Mikrometern können die Strömungsanhaftung beeinträchtigen und unerwünschte Turbulenzmuster erzeugen.
Die Polierbarkeit und Verschleißfestigkeit des Formmaterials sind entscheidende Faktoren für das Erreichen und Erhalten der erforderlichen Oberflächengüte. Der gewählte Stahl muss über Tausende von Formzyklen hinweg eine hochglänzende Oberfläche ohne signifikante Qualitätsminderung aufweisen. Die Formkonstruktion muss Merkmale aufweisen, die ein gleichmäßiges Oberflächenfinish auch auf komplexen, gekrümmten Flächen ermöglichen. Regelmäßige Wartungs- und Nachpolierverfahren sind unerlässlich, um die für eine optimale aerodynamische Leistung während der gesamten Lebensdauer der Form erforderliche Oberflächenqualität zu gewährleisten.
Herstellungsprozess von Form für Gebläseflügel
Die Optimierung des Fertigungsprozesses für Gebläseschaufelformen erfordert die Berücksichtigung der besonderen Anforderungen aerodynamisch empfindlicher Bauteile. Die ersten Bearbeitungsschritte müssen äußerst präzise geometrische Toleranzen gewährleisten und gleichzeitig die zu erwartenden Auswirkungen der Wärmebehandlung berücksichtigen. Die Vorbearbeitungszugaben sind unter sorgfältiger Berücksichtigung der für komplexe Schaufelprofile erforderlichen Endabmessungen zu berechnen. Der Einsatz fortschrittlicher Bearbeitungstechniken, wie z. B. Hochgeschwindigkeitsfräsen und Präzisionsschleifen, ermöglicht die Herstellung von Formkomponenten mit der für die Gebläseschaufelfertigung erforderlichen außergewöhnlichen Genauigkeit.
Die Oberflächenvorbereitung ist für die aerodynamische Leistung von entscheidender Bedeutung. Die Formoberflächen, aus denen die Schaufelprofile entstehen, müssen auf höchstem Niveau poliert sein, um optimale Strömungseigenschaften zu gewährleisten. Ebenso müssen die Oberflächen der Naben- und Wurzelbereiche eine gleichmäßige Oberflächengüte aufweisen, um eine einwandfreie Montage und strukturelle Leistungsfähigkeit sicherzustellen. Der Einsatz geeigneter Oberflächenbehandlungsverfahren, einschließlich Härten und Polieren, wo erforderlich, kann die Lebensdauer der Form verlängern und gleichzeitig die für die aerodynamische Effizienz notwendige Oberflächenqualität erhalten.
Qualitätssicherung und Leistungstests
Die Etablierung umfassender Qualitätssicherungsprotokolle ist für die erfolgreiche Herstellung von Gebläseschaufelformen unerlässlich. Die erste Formprüfung muss die Maßgenauigkeit anhand der Konstruktionsvorgaben überprüfen, insbesondere hinsichtlich aerodynamischer Profile, Anstellwinkel und Auswuchteigenschaften. Koordinatenmessgeräte ermöglichen die präzise Überprüfung kritischer Maße, während Oberflächenprofilometer die Oberflächengüte aerodynamischer Flächen quantifizieren. Die Erstmusterprüfung muss bestätigen, dass alle funktionalen Anforderungen erfüllt sind, einschließlich aerodynamischer Leistung, Auswuchteigenschaften und struktureller Integrität.
Die prozessbegleitende Qualitätskontrolle gewährleistet eine gleichbleibende Produktion über die gesamte Lebensdauer der Form. Regelmäßige Inspektionen erkennen Verschleißmuster, die die Teilequalität beeinträchtigen könnten, bevor sie sich auf die aerodynamische Leistung auswirken. Die Messung von Kavitätsdrücken und -temperaturen liefert Erkenntnisse über die Prozessstabilität und hilft, potenzielle Probleme frühzeitig zu identifizieren. Periodische Leistungstests der Formschaufeln, einschließlich Auswuchtprüfungen und Strömungsvisualisierung, stellen sicher, dass die aerodynamischen Eigenschaften während der gesamten Produktionsreihe konstant bleiben. Die Dokumentation aller Inspektionsergebnisse schafft eine wertvolle Historie, die die Rückverfolgbarkeit und kontinuierliche Verbesserung unterstützt.
Wartungs- und Lebenszyklusmanagement
Proaktive Wartungsstrategien sind für Gebläseschaufelformen aufgrund der aerodynamischen Empfindlichkeit der gefertigten Bauteile besonders wichtig. Regelmäßige Reinigungsverfahren verhindern Materialablagerungen, die die Bauteilqualität beeinträchtigen oder die Oberflächeneigenschaften verändern könnten. Die Bauteile der schaufelformenden Form müssen häufig inspiziert werden, um Verschleiß zu erkennen, der die Profilgenauigkeit oder die Oberflächengüte beeinträchtigen könnte. Die Überwachung der Verschleißmuster hilft, den Wartungsbedarf vorherzusagen und Eingriffe während geplanter Stillstandszeiten einzuplanen, um die Produktion aerodynamisch beeinträchtigter Schaufeln zu vermeiden.
Wenn Wartungsarbeiten erforderlich werden, müssen strenge Verfahren eingehalten werden, um die Genauigkeit der Form und die aerodynamischen Eigenschaften zu erhalten. Schweißreparaturen an verschlissenen Stellen erfordern sorgfältige Kontrolle, um Verformungen zu vermeiden, die kritische Maße beeinträchtigen könnten. Beim Nachpolieren aerodynamischer Oberflächen müssen die ursprünglichen Spezifikationen erhalten bleiben, während gleichzeitig Verschleißspuren entfernt werden. Die Dokumentation aller Wartungsarbeiten schafft eine wertvolle Historie, die zukünftige Wartungsentscheidungen leitet und sicherstellt, dass die aerodynamischen Eigenschaften während der gesamten Betriebsdauer der Form erhalten bleiben.
Leistungskennzahlen und wirtschaftliche Überlegungen
Die Bewertung der Leistungsfähigkeit von Gebläseschaufelformen erfordert die Erfassung mehrerer wichtiger Kennzahlen, die über die Standardproduktionskennzahlen hinausgehen. Die Konsistenz der aerodynamischen Profile über verschiedene Produktionschargen hinweg ist ein entscheidender Qualitätsindikator, da Abweichungen die Systemeffizienz und die Geräuschentwicklung beeinflussen können. Die Auswuchtcharakteristika, gemessen als Variation der Massenverteilung und geometrische Gleichmäßigkeit, liefern wichtige Erkenntnisse über die Formleistung. Die Oberflächenqualität der aerodynamischen Flächen muss genau überwacht werden, da Verschlechterungen die Luftstromeffizienz und den Energieverbrauch erheblich beeinträchtigen können.
Die Wirtschaftlichkeit von Werkzeugen für Gebläseflügel muss auch die Kostenfolgen aerodynamischer Anforderungen berücksichtigen. Zwar können die anfänglichen Werkzeugkosten aufgrund der Präzisionsanforderungen an die Flügelprofile höher sein, doch amortisieren sich diese Investitionen häufig durch verbesserte Systemeffizienz und reduzierten Energieverbrauch über die gesamte Lebensdauer des Produkts. Die Wartungskosten müssen gegen die Auswirkungen auf die Leistung abgewogen werden, die sich durch den Betrieb von Werkzeugkomponenten außerhalb ihres optimalen Leistungsbereichs ergeben. Die Fähigkeit des Werkzeugs, seine aerodynamischen Eigenschaften über längere Produktionsläufe hinweg beizubehalten, wirkt sich direkt auf die gesamte Wirtschaftlichkeit der Fertigung und die Kundenzufriedenheit aus.
Zukünftige Entwicklungen und Technologieintegration
Die Zukunft der Herstellung von Gebläseschaufelformen liegt in der Integration fortschrittlicher Technologien, die Präzision und aerodynamische Leistung verbessern. Der Einsatz von Sensoren in der Form ermöglicht die Echtzeitüberwachung kritischer Abmessungen und damit die sofortige Erkennung von Abweichungen, die die aerodynamische Leistung beeinträchtigen könnten. Additive Fertigungsverfahren ermöglichen die Herstellung von konturnahen Kühlkanälen, die das Wärmemanagement komplexer Schaufelgeometrien verbessern und so eine gleichmäßigere Kühlung sowie reduzierte innere Spannungen gewährleisten.
Künstliche Intelligenz und Algorithmen des maschinellen Lernens können Prozessparameter optimieren, um optimale Produktionsbedingungen zu gewährleisten und gleichzeitig die aerodynamischen Eigenschaften in Echtzeit zu überwachen. Fortschrittliche Beschichtungstechnologien können die Standzeit der Werkzeuge weiter verlängern und gleichzeitig die für die aerodynamische Effizienz erforderliche Oberflächenqualität erhalten. Die Integration automatisierter Inspektionssysteme mit Echtzeit-Feedback ermöglicht die sofortige Erkennung von Profilabweichungen und reduziert so das Risiko, Schaufeln mit beeinträchtigter aerodynamischer Leistung herzustellen. CFD-Simulationen (Computational Fluid Dynamics), die in die Werkzeugkonstruktion integriert sind, ermöglichen die Optimierung der Schaufelgeometrien für spezifische Anwendungen bereits vor Beginn des Werkzeugbaus.
Fazit
Die erfolgreiche Fertigung von Gebläseflügeln hängt maßgeblich von der Qualität des Werkzeugbaus und der Präzision der aerodynamischen Eigenschaften ab. Durch das Verständnis der besonderen Anforderungen dieser rotierenden Bauteile und die Anwendung geeigneter Materialauswahl, Konstruktionsüberlegungen und Fertigungsverfahren können Hersteller eine gleichbleibende Qualität bei gleichzeitig maximaler aerodynamischer Effizienz erzielen. Die ausgewogenen Eigenschaften des gewählten Stahlwerkstoffs gewährleisten in Kombination mit präziser Werkzeugkonstruktion und strenger Qualitätssicherung die zuverlässige Funktion aerodynamisch empfindlicher Bauteile auch bei langen Produktionsläufen.
Häufig gestellte Fragen Form für Gebläseflügel
1. Welche Materialien eignen sich für die Herstellung einer Form für Gebläseflügel?
Gängige Werkstoffe sind P20-, H13- und 718-Stahl, die für Langlebigkeit, Festigkeit und eine lange Lebensdauer der Form sorgen.
2. Wie stellt man die Auswuchtung der Lüfterflügel sicher?
Wir konstruieren präzise Kavitäten und halten enge Toleranzen ein, um dynamische Balance und stabile Leistung zu gewährleisten.
3. Kann das Design der Gebläseflügelform individuell angepasst werden?
Ja, wir bieten vollständige Anpassungsmöglichkeiten auf Basis von Zeichnungen, Mustern oder spezifischen Anforderungen an Luftstrom und Größe.
4. Wie lange ist die typische Lebensdauer von Schimmelpilzen?
Je nach Material und Pflege kann die Form für 300,000 bis über 1,000,000 Schüsse halten.
5. Welche Oberflächenbeschaffenheit kann erreicht werden?
Wir bieten Polier-, Struktur- oder Spiegeloberflächen an, um unterschiedlichen aerodynamischen und ästhetischen Anforderungen gerecht zu werden.
6. Führen Sie vor der Auslieferung Schimmeltests durch?
Ja, es werden Testläufe und Stichprobenvalidierungen durchgeführt, um Qualität und Leistung sicherzustellen.
7. In welchen Branchen wird die Form für Gebläseflügel verwendet?
Es findet breite Anwendung in HLK-Systemen, der Automobilindustrie, der Elektronikkühlung und der industriellen Belüftung.