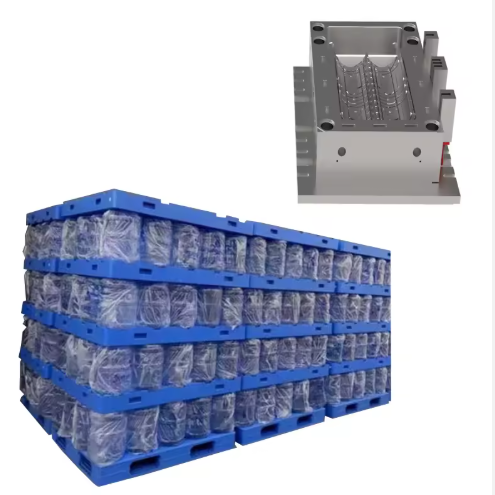
Forståelse af kravene til vandstativform
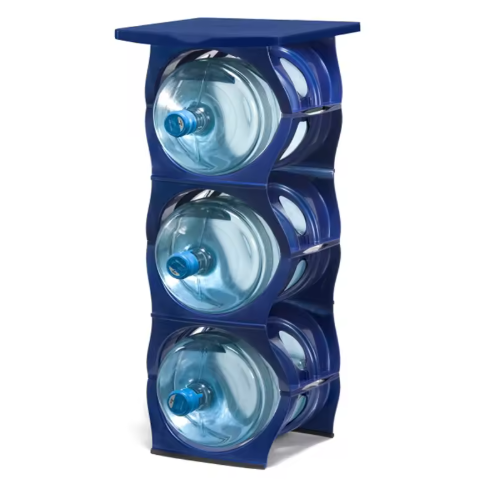
Vandstøbeforme spiller en afgørende rolle i fremstillingen af opbevaringsløsninger til forskellige industrier, fra husholdningsorganisationer til industrielle faciliteter. Disse forme skal modstå produktionscyklusser med store volumener, samtidig med at de opretholder dimensionsnøjagtighed og overfladekvalitet. De unikke udfordringer ved vandstøbning omfatter at skabe ensartede vægtykkelser, sikre korrekt køling for effektiv produktion og designe med henblik på holdbarhed til at håndtere vægten af vandfyldte beholdere.
Det valgte materiale til vandstøbeforme skal afbalancere flere nøgleegenskaber: tilstrækkelig hårdhed til at modstå slid under gentagne injektionscyklusser, god varmeledningsevne for ensartet afkøling og tilstrækkelig sejhed til at forhindre revner under belastningen ved formklemning og udstødning. Derudover skal materialet være kompatibelt med almindelige sprøjtestøbte plasttyper, der anvendes til vandstøbeforme, typisk polypropylen (PP) eller polyethylen (PE), som kræver specifikke formoverfladebehandlinger for at opnå den ønskede produkttekstur og slipegenskaber.
Materialevalg til vandstativforme
Det optimale materiale til vandstøbeforme kombinerer holdbarhed, bearbejdelighed og omkostningseffektivitet. Til denne anvendelse anvendes et medium kulstofstål, som giver en fremragende balance af mekaniske egenskaber, der er egnede til kravene til vandstøbeproduktion. Dette materiale tilbyder den nødvendige hårdhed til at opretholde dimensionsstabilitet over tusindvis af støbecyklusser, samtidig med at det forbliver let at bearbejde til komplekse formgeometrier.
Det udvalgte stål gennemgår en omhyggeligt kontrolleret varmebehandlingsproces for at optimere dets ydeevne. Materialet opvarmes til 820-840 °C for ensartet austenitisering, efterfulgt af olieafkøling for at opnå en hårdhed på 42-45 HRC i formhulrummet og kernekomponenterne. En efterfølgende anløbningsproces ved 550-580 °C i 2-3 timer reducerer indre spændinger, samtidig med at den nødvendige hårdhed opretholdes, hvilket resulterer i et formmateriale med fremragende slidstyrke og sejhed. Denne varmebehandling sikrer, at formen kan modstå de termiske cyklusser og mekaniske belastninger fra sprøjtestøbningsoperationer i store mængder.
Sprøjtestøbningsparametre for vandstativer
Succesfuld vandstativproduktion kræver præcis kontrol af sprøjtestøbningsparametrene for at sikre delkvalitet og formens levetid. Støbeprocessen begynder med materialetørring for at fjerne fugt, typisk ved 80-90 °C i 2-3 timer, hvilket forhindrer overfladefejl i det endelige produkt. Sprøjteenhedens temperaturprofil bør indstilles med en gradvis stigning fra bagsiden (200-210 °C) til forsiden (220-230 °C) for at sikre korrekt plastificering uden materialeforringelse.
Injektionstrykket er afgørende for at fylde formhulrummet fuldstændigt, samtidig med at overdreven belastning af formkomponenterne undgås. Et førstetrinstryk på 60-80 MPa efterfulgt af et holdetryk på 40-60 MPa anbefales, med en samlet injektionstid på 20-30 sekunder afhængigt af delens kompleksitet. Formtemperaturen bør holdes på 40-60°C ved hjælp af et lukket kølesystem for at sikre ensartet afkøling af delene og reducere cyklustiden.
Optimering af cyklustid er afgørende for effektiv vandstativproduktion. En typisk cyklus varer fra 45-60 sekunder, hvor køletiden tegner sig for 50-60% af den samlede cyklus. Udkastningen bør synkroniseres for at forhindre deformation af delen, med en langsom initial udkastningshastighed på 2-3 mm/s, der stiger til 5-8 mm/s, når delen er fri fra hulrummet. Disse parametre sikrer minimal belastning på både formen og den støbte del, hvilket reducerer skrothastigheden og forlænger formens levetid.
Overvejelser vedrørende design af formstruktur
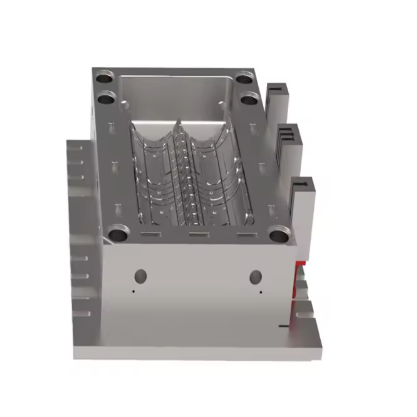
Design af vandstøbeforme skal tage højde for flere kritiske faktorer for at sikre produktionseffektivitet og delkvalitet. Formbasen bør konstrueres med tilstrækkelig stivhed til at forhindre afbøjning under fastspænding, og hvor det er muligt, bør standardiserede formkomponenter anvendes for at reducere produktionsomkostningerne. Hulrumslayoutet bør optimere materialeflow og afkøling, med design med flere hulrum, der inkorporerer afbalancerede løbesystemer for at sikre ensartet fyldning.
Design af kølesystemer er særligt vigtigt for vandstativforme, da ensartet køling forhindrer vridning og reducerer cyklustiden. Formen bør omfatte et netværk af kølekanaler med en diameter på 8-12 mm, placeret 15-20 mm fra kavitetens overflade. Ved komplekse geometrier kan konforme kølekanaler anvendes til at følge emnets kontur og dermed sikre ensartet temperaturfordeling. Kølesystemet bør opretholde en temperaturforskel på højst 5 °C på tværs af formoverfladen.
Udkastningssystemets design skal tage højde for det typisk store overfladeareal af vandstativdele. En kombination af udkasterstifter og afisoleringsplader anbefales, hvor stifterne er placeret, så de undgår synlige mærker på det færdige produkt. Udkastningsslaget skal være tilstrækkeligt til at fjerne alle underskæringer på emnet, med en sikkerhedsfaktor på 10-15 % tilføjet til det beregnede nødvendige slag.
Industristandarder og kvalitetskontrol
Vandstøbeforme skal overholde strenge industristandarder for at sikre ensartet produktion og produktydelse. Formen skal designes og fremstilles i overensstemmelse med ISO 9001 kvalitetsstyringsprincipper med kritiske dimensioner kontrolleret til ±0.02 mm. Krav til overfladefinish specificerer typisk en Ra-værdi på 0.8-1.6 μm for hulrumsoverflader for at opnå den ønskede deltekstur og slipegenskaber.
Formtestning og validering er afgørende før fuld produktion. En omfattende formtestning bør verificere: dimensionsnøjagtighed af støbte dele, fravær af overfladefejl, korrekt køleeffektivitet og udstødningsevne. Formen skal producere dele, der opfylder alle specificerede krav i mindst 500 på hinanden følgende cyklusser, før de godkendes til produktion.
Regelmæssig vedligeholdelse er nødvendig for at sikre formens levetid og ensartet delkvalitet. En forebyggende vedligeholdelsesplan bør omfatte: rengøring af kølekanaler hver 5000 cyklusser, inspektion af styrestifter og bøsninger for slid og verifikation af hulrumsdimensioner. Eventuelle reparationer eller ændringer bør dokumenteres og spores for at opretholde kvalitetskontrolregistre.
Avancerede teknikker til optimering af vandstøbeforme
Integration af avancerede fremstillingsteknikker kan forbedre vandstøbeformens ydeevne og levetid betydeligt. Computerstøttede ingeniørværktøjer (CAE) bør anvendes i designfasen for at simulere formfyldning, afkøling og vridning, hvilket muliggør optimering før formfremstilling. Dette reducerer behovet for dyre ændringer og forkorter udviklingscyklussen.
Til produktion i store mængder tilbyder varmkanalsystemer betydelige fordele i forhold til koldkanalsystemer, idet de reducerer materialespild med op til 30 % og forbedrer delenes konsistens. Varmkanalsystemerne bør designes med afbalancerede strømningskanaler og dyser i den rigtige størrelse, så de matcher plastmaterialet og delens geometri.
Overfladebehandlinger kan yderligere forbedre formens ydeevne. En nitridbelægning med en tykkelse på 5-10 μm kan øge overfladehårdheden til 65-70 HRC, hvilket forbedrer slidstyrken betydeligt. For forme, der producerer dele med kritiske æstetiske krav, kan en poleret spejlblank finish (Ra 0.025-0.05 μm) specificeres, hvilket kræver specialiserede poleringsteknikker og -udstyr.
Fejlfinding af almindelige problemer med skimmelsvamp i vandstativet
Selv med omhyggeligt design og fremstilling kan vandstøbeforme støde på produktionsproblemer, der kræver fejlfinding. Vridning er et almindeligt problem, typisk forårsaget af ujævn afkøling eller for høj restspænding. Dette kan løses ved at justere kølekanalernes layout, ændre pakningstrykprofiler eller optimere formtemperaturen.
Dannelse af afskalning ved skillelinjen indikerer enten for høj klemkraft, slidte formkomponenter eller forkert justering. Regelmæssig inspektion af formens lukketolerancer og vedligeholdelse af styrestifter og bøsninger kan forhindre dette problem. Hvis der opstår afskalning, kan det være nødvendigt at kontrollere for slidte kavitetsindsatser eller justere klemkraften.
Dårlig overfladefinish på støbte dele kan skyldes flere faktorer, herunder utilstrækkelig formtemperatur, materialeforurening eller overfladenedbrydning af formhulrummet. Ved at opretholde korrekt formkøling, bruge filtrerede og tørrede råmaterialer og implementere regelmæssige procedurer for formrengøring vil det bidrage til at sikre ensartet delkvalitet.
Konklusion
Succesfuldt design og fremstilling af vandstøbeforme kræver en omfattende tilgang, der balancerer materialevalg, varmebehandling, sprøjtestøbningsparametre og strukturelt design. Ved at følge retningslinjerne i denne vejledning kan producenter producere forme, der leverer ensartet delkvalitet, maksimerer produktionseffektiviteten og opnår forlænget levetid.
Kontinuerlig forbedring gennem overvågning og optimering er afgørende for at opretholde konkurrenceevnen på markedet for vandstativer. Implementering af forebyggende vedligeholdelsesprogrammer, at holde sig ajour med branchestandarder og udnyttelse af avancerede produktionsteknologier vil sikre, at vandstativerforme opfylder de skiftende krav til produktionsvolumen, delkompleksitet og kvalitetskrav.
Ved at integrere disse principper i formdesign og fremstillingsprocesser kan producenter opnå pålidelig og omkostningseffektiv vandstativproduktion, der opfylder både producenters og slutbrugeres behov, samtidig med at langsigtet formydelse og investeringsafkast sikres.
Vandstativform – ofte stillede spørgsmål
1. Hvad bruges en vandstativform til?
En vandstativform bruges til at producere vandstativer til dræning, opbevaring eller vandhåndteringssystemer.
2. Hvilke materialer kan vandstativformen understøtte?
Den er velegnet til FRP, SMC, BMC, plast og andre komposit- eller polymermaterialer.
3. Kan vandstativformen tilpasses?
Ja, vandstativformen kan tilpasses i størrelse, struktur, hulrumsnummer og overfladefinish.
4. Hvilke støbeprocesser er tilgængelige?
Almindelige processer omfatter kompressionsstøbning, sprøjtestøbning og harpiksoverføringsstøbning.
5. Hvad er formmaterialet?
Vandstativformen er typisk lavet af stål eller aluminium af høj kvalitet for holdbarhed og præcision.
6. Hvad er formens levetid?
Med korrekt vedligeholdelse kan vandstativformen understøtte langvarig produktion i store mængder.
7. Tilbyder I stikprøvetestning før levering?
Ja, prøvestøbning og prøveinspektion er tilgængelig før endelig forsendelse.